1/5ページ
カタログの表紙 カタログの表紙 カタログの表紙
カタログの表紙

このカタログをダウンロードして
すべてを見る

ダウンロード(843.2Kb)

AIによる歩留まり改善

事例紹介

本資料は、アクセンチュアが大手製造業のお客様において、AIによるデータ分析と改善アクションの提案・実践を通じて、歩留まりを改善した事例をまとめたものです。

■ お客様の課題
製造ラインでは、原料や前工程の加工ばらつきの影響で、同じ条件で加工しても必ずしも同じ仕上がりにはなりませんでした。加工条件は熟練者の知見をもとに数式化されてきましたが、熟練者への負荷集中が進み、不良が出れば大きな損失となるリスクを常に抱えていました。AIに慎重な声もあるなか、不良問題に行き詰まった品種もあり、打開策としてAI活用に期待が寄せられていました。

■ ソリューション概要
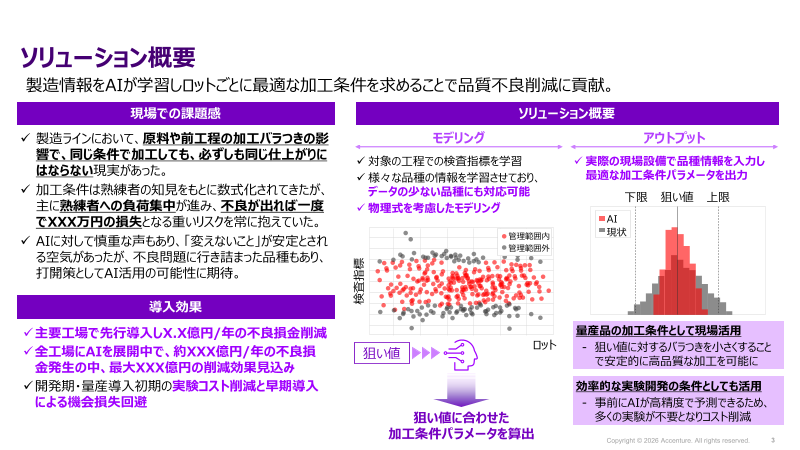
対象工程の検査指標や様々な品種の情報をAIに学習させ、物理式も考慮したモデルを構築しました。現場設備で品種情報を入力すると、狙い値に合わせた最適な加工条件パラメータを出力します。データの少ない品種にも対応でき、狙い値に対するばらつきを小さくすることで、安定的に高品質な加工を可能にしました。事前にAIが高精度で予測できるため、実験開発の条件としても活用でき、実験コストの削減にもつながります。

■ 創出された成果
歩留まり悪化により出荷停止寸前まで追い込まれていた最先端品種の改善も実現しました。属人的だった加工条件式の作成工数を削減し、熟練者に偏っていた負荷とプレッシャーも軽減しています。AI構築から現場定着まで一貫して伴走したことで、AIに懐疑的だった方々も前向きになり、お客様社内で本取り組みが表彰されました。

■ 改善PDCAのアプローチ
現場技術者の知見とデータから不良発生要因をAIでモデル化し、発生工程・要因を特定します。足元のロットは製造レシピを調整して即効性のある改善を行い(暫定対応)、根本的に変える必要がある領域は中長期の構造改善を進めます(恒久対応)。効果をモニタリングし、学習した知見をモデルへフィードバックすることで、継続的に精度を高めています。

このカタログについて

ドキュメント名 AIによる歩留まり改善
ドキュメント種別 事例紹介
ファイルサイズ 843.2Kb
取り扱い企業 アクセンチュア株式会社 (この企業の取り扱いカタログ一覧)

この企業の関連カタログ

この企業の関連カタログの表紙
デジタルツインによる上市リードタイム短縮
事例紹介

アクセンチュア株式会社

この企業の関連カタログの表紙
R&Dプロセス現場入り込み業務改革
事例紹介

アクセンチュア株式会社

この企業の関連カタログの表紙
導入数百社・47万人が利用するAI・DX人材育成プログラム
製品カタログ

アクセンチュア株式会社

このカタログの内容

Page1

既定のセクション、スライド 1

AIによる歩留まり改善 の事例紹介
Page2

スライド 2: 概要

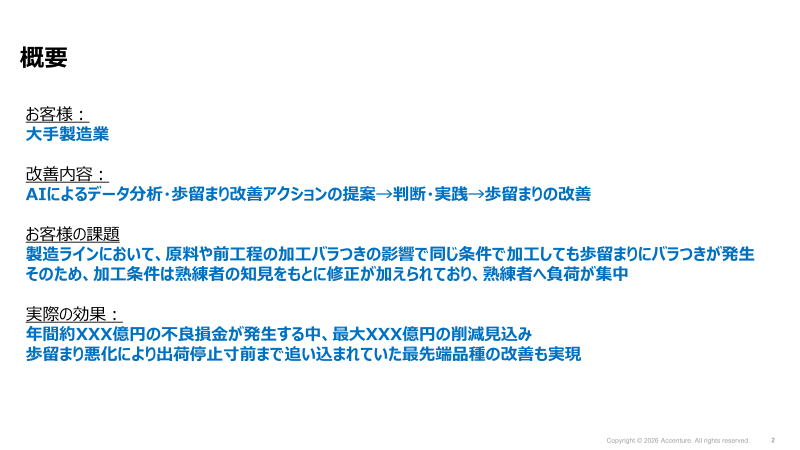
概要 お客様: 大手製造業 改善内容: AIによるデータ分析・歩留まり改善アクションの提案→判断・実践→歩留まりの改善 お客様の課題 製造ラインにおいて、原料や前工程の加工バラつきの影響で同じ条件で加工しても歩留まりにバラつきが発生 そのため、加工条件は熟練者の知見をもとに修正が加えられており、熟練者へ負荷が集中 実際の効果: 年間約XXX億円の不良損金が発生する中、最大XXX億円の削減見込み 歩留まり悪化により出荷停止寸前まで追い込まれていた最先端品種の改善も実現
Page3

スライド 3: ソリューション概要

ソリューション概要 製造情報をAIが学習しロットごとに最適な加工条件を求めることで品質不良削減に貢献。 現場での課題感 ソリューション概要 ✓ 製造ラインにおいて、原料や前工程の加工バラつきの影 モデリング アウトプット 響で、同じ条件で加工しても、必ずしも同じ仕上がりに ✓対象の工程での検査指標を学習 ✓実際の現場設備で品種情報を入力し はならない現実があった。 ✓様々な品種の情報を学習させており、 最適な加工条件パラメータを出力 ✓ 加工条件は熟練者の知見をもとに数式化されてきたが、 データの少ない品種にも対応可能 下限 狙い値 上限 主に熟練者への負荷集中が進み、不良が出れば一度 ✓物理式を考慮したモデリング でXXX万円の損失となる重いリスクを常に抱えていた。 AI 管理範囲内 現状 ✓ AIに対して慎重な声もあり、「変えないこと」が安定とされ 管理範囲外 る空気があったが、不良問題に行き詰まった品種もあり、 打開策としてAI活用の可能性に期待。 導入効果 ✓主要工場で先行導入しX.X億円/年の不良損金削減 量産品の加工条件として現場活用 ロット ✓全工場にAIを展開中で、約XXX億円/年の不良損 ‒ 狙い値に対するバラつきを小さくすること 狙い値 で安定的に高品質な加工を可能に 金発生の中、最大XXX億円の削減効果見込み ✓開発期・量産導入初期の実験コスト削減と早期導入 効率的な実験開発の条件としても活用 による機会損失回避 ‒ 事前にAIが高精度で予測できるため、 狙い値に合わせた 多くの実験が不要となりコスト削減 加工条件パラメータを算出 検査指標
Page4

スライド 4: 創出された成果

創出された成果 AIの導入によって、製品の品質改善や現場での業務負荷削減、お客様社内のAIに対する理解醸成に貢献 1 歩留まり向上 ✓ 歩留まり悪化により出荷停止寸前まで追い込まれていた最先端品種の改善も実現 による品質改善 ✓ 改善活動に疲弊していた担当部門から感謝 2 条件算出の ✓ 属人的だった加工条件式作成の工数の削減 自動化による ✓ 結果として、主に熟練者に偏っていた大きな負荷とプレッシャーを低減 現場負荷軽減 3 現場や組織の ✓ AI構築から現場定着化まで一貫した伴走によるAI理解が組織に浸透 AIに対する ✓ AIに対して懐疑的な方々が前向きに ✓ お客様社内で本取り組みが表彰 向き合い方の変化
Page5

スライド 5: 歩留まり改善AI構築と改善PDCAのアプローチ

歩留まり改善AI構築と改善PDCAのアプローチ モデルの初期導入後、継続的に効果をモニタリングし、次の改善につなげることで精度を高めていくことが重要 先端品種Xの歩留まり推移 ①不良原因のAIモデル化 ②改善アクションの実行 ③ 効果(KPI)の継続改善 現場技術者の知見とデータから、不良発 2つのストリームで並行実行し、実効 効果をモニタリングし、学習を 生要因をAIでモデル化し、発生工程・要 性と実行精度を最大化する(早期 次の改善へつなげることで、継 因を特定する 効果刈り取りの観点で、暫定対応 続的に水準を引き上げる と恒久対応をそれぞれ実行) ✓ 工程/製品横断 ✓ 特定の工程や製 で不良発生要因 品に対して、不良 (暫定対応) ✓ 効果(KPI)をモニタリング をAIモデル化し、 発生理由を深掘 しつつ、継続的に改善(① ✓ 足元のロットの製造レシピを調 発生工程のあたり 分析 へ戻る) 整し、即効性のある改善を素 を付ける 早く実行 ✓ 学習した知見をモデルへ (恒久対応) フィードバックし、精度を向上 ✓ 根本的に変える必要がある領 重要要因を特定し、対策候補を抽出 域を特定し、中長期の構造改 善を推進