

精密測定機器それぞれの、各部の名称、使用上の注意、定義、用語説明、選び方などを一冊にまとめています。
●測定工具
ゲージブロック/マイクロメータ/ノギス/ハイトゲージ/デプスゲージ/内径測定器/デジマチックインジケータ・ダイヤルゲージ・テストインジケータ
●測定機器
三次元測定機/画像測定機/形状測定機(粗さ、輪郭形状、真円度・円筒度)/光学機器(投影機、顕微鏡)/硬さ試験機
●センサ・装置組込ユニット
精密センサ(リニヤゲージ、電気マイクロメータ、レーザスキャンマイクロメータ)/スケールユニット/マイクロメータヘッド
このカタログについて
| ドキュメント名 | 精密測定機器の豆知識 |
|---|---|
| ドキュメント種別 | その他 |
| ファイルサイズ | 17.3Mb |
| 登録カテゴリ | |
| 取り扱い企業 | 株式会社ミツトヨ (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ

このカタログの内容
Page1
Catalog No.11003(13)
精密測定機器の豆知識
Quick Guide to Precision Measuring Instruments
Page2
INDEX
カタログ記号の見方/商品の安全および環境への対応 02 PG
01
計測の一般用語:品質管理 04
ゲージブロック 06
マイクロメータ 10
マイクロメータヘッド 16
ノギス 20
ハイトゲージ 26
デプスゲージ 30
デジマチックインジケータ・ダイヤルゲージ・
テストインジケータ 31
内径測定器 37
リニヤゲージ 39
レーザスキャンマイクロメータ 42
スケールユニット 44
投影機 46
顕微鏡 47
画像測定機 49
サーフテスト(表面粗さ測定機) 52
コントレーサ(輪郭形状測定機) 58
ラウンドテスト(真円度測定機) 60
硬さ試験機 64
三次元測定機 66
Quick Guide to Measurement
Page3
カタログ記号の見方 商品の安全および環境への対応
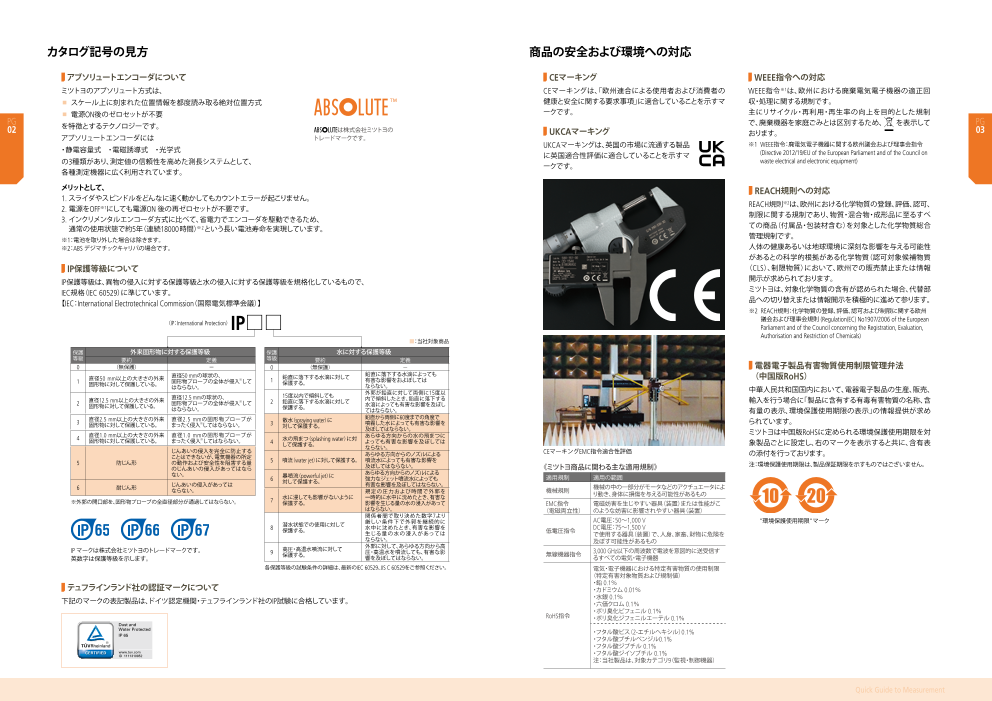
アブソリュートエンコーダについて CEマーキング WEEE指令への対応
ミツトヨのアブソリュート方式は、 CEマーキングは、「欧州連合による使用者および消費者の WEEE指令※1は、欧州における廃棄電気電子機器の適正回
スケール上に刻まれた位置情報を都度読み取る絶対位置方式 健康と安全に関する要求事項」に適合していることを示すマ 収・処理に関する規制です。
電源ON後のゼロセットが不要 ークです。 主にリサイクル・再利用・再生率の向上を目的とした規制
PG を特徴とするテクノロジーです。 で、廃棄機器を家庭ごみとは区別するため、 を表示して PG
02 は株式会社ミツトヨの UKCAマーキング おります。 03
アブソリュートエンコーダには トレードマークです。
UKCAマーキングは、英国の市場に流通する製品 ※1 WEEE指令:廃電気電子機器に関する欧州議会および理事会指令
・静電容量式 ・電磁誘導式 ・光学式
に英国適合性評価に適合していることを示すマ (Directive 2012/19/EU of the European Parliament and of the Council on
の3種類があり、測定値の信頼性を高めた測長システムとして、 waste electrical and electronic equipment)
ークです。
各種測定機器に広く利用されています。
メリットとして、 REACH規則への対応
1. スライダやスピンドルをどんなに速く動かしてもカウントエラーが起こりません。
2. 電源をOFF※1にしても電源ON 後の再ゼロセットが不要です。 REACH規則※2は、欧州における化学物質の登録、評価、認可、
制限に関する規制であり、物質・混合物・成形品に至るすべ
3. インクリメンタルエンコーダ方式に比べて、省電力でエンコーダを駆動できるため、
通常の使用状態で約5年(連続18000時間)※ 2 という長い電池寿命を実現しています。 ての商品(付属品・包装材含む)を対象とした化学物質総合
※1:電池を取り外した場合は除きます。 管理規制です。
※2:ABS デジマチックキャリパの場合です。 人体の健康あるいは地球環境に深刻な影響を与える可能性
があるとの科学的根拠がある化学物質(認可対象候補物質
IP保護等級について (CLS)、制限物質)において、欧州での販売禁止または情報
IP保護等級は、異物の侵入に対する保護等級と水の侵入に対する保護等級を規格化しているもので、 開示が求められております。
IEC規格(IEC 60529)に準じています。 ミツトヨは、対象化学物質の含有が認められた場合、代替部
【IEC:International Electrotechnical Commission(国際電気標準会議)】 品への切り替えまたは情報開示を積極的に進めて参ります。
※2 REACH規則:化学物質の登録、評価、認可および制限に関する欧州
議会および理事会規則
(IP:International Protection)IP□□ (Regulation(EC) No1907/2006 of the European
Parliament and of the Council concerning the Registration, Evaluation,
Authorisation and Restriction of Chemicals)
■:当社対象商品
保護 外来固形物に対する保護等級 保護 水に対する保護等級
等級 要約 定義 等級 要約 定義
0 (無保護) - 0 (無保護) - 電器電子製品有害物質使用制限管理弁法
(中国版RoHS)
1 直径50 mm以上の大きさの外来 直径50 mmの球状の、
1 鉛直に落下する水滴に対して 鉛直に落下する水滴によっても
固形物に対して保護している。 固形物プローブの全体が侵入※して 保護する。 有害な影響をおよぼしては
はならない。 ならない。
15度以内で傾斜しても 外郭が鉛直に対して両側に15度以 中華人民共和国国内において、電器電子製品の生産、販売、
2 直径12.5 mm以上の大きさの外来 直径12.5 mmの球状の、
固形物に対して保護している。 固形物プローブの全体が侵入※ 2 鉛直に落下する水滴に対して 内で傾斜したとき、鉛直に落下する
して 輸入を行う場合に「製品に含有する有毒有害物質の名称、含
保護する。 水滴によっても有害な影響を及ぼし
はならない。 てはならない。 有量の表示、環境保護使用期限の表示」の情報提供が求め
3 直径2.5 mm以上の大きさの外来 直径2.5 mmの固形物プローブが
3 散水(spraying water)に 鉛直から両側に60度までの角度で
固形物に対して保護している。 まったく侵入※してはならない。 対して保護する。 噴霧した水によっても有害な影響を られています。
及ぼしてはならない。
4 直径1.0 mm以上の大きさの外来 直径1.0 mmの固形物プローブが ミツトヨは中国版RoHSに定められる環境保護使用期限を対
固形物に対して保護している。 4 水の飛まつ(splashing water)に対 あらゆる方向からの水の飛まつに
まったく侵入※してはならない。
して保護する。 よっても有害な影響を及ぼしては 象製品ごとに設定し、右のマークを表示すると共に、含有表
ならない。
じんあいの侵入を完全に防止する あらゆる方向からのノズルによる CEマーキングEMC指令適合性評価
ことはできないが、電気機器の所定 の添付を行っております。
5 防じん形 の動作および安全性を阻害する量 5 噴流(water jet)に対して保護する。 噴流水によっても有害な影響を
及ぼしてはならない。 《ミツトヨ商品に関わる主な適用規制》 注:環境保護使用期限は、製品保証期限を示すものではございません。
のじんあいの侵入があってはなら
ない。
6 暴噴流(powerful jet)に あらゆる方向からのノズルによる
対して保護する。 強力なジェット噴流水によっても 適用規制 適用の範囲
6 耐じん形 じんあいの侵入があっては 有害な影響を及ぼしてはならない。
ならない。 規定の圧力および時間で外郭を 機械規則 機械の中の一部分がモータなどのアクチュエータによ
り動き、身体に損傷を与える可能性があるもの
7 水に浸しても影響がないように 一時的に水中に沈めたとき、有害な
※外郭の開口部を、固形物プローブの全直径部分が通過してはならない。 保護する。 影響を生じる量の水の浸入があって EMC指令 電磁妨害を生じやすい器具(装置)または性能がこ
はならない。 (電磁両立性) のような妨害に影響されやすい器具(装置)
関係者間で取り決めた数字7より
厳しい条件下で外郭を継続的に AC電圧:50~1,000 V "環境保護使用期限"マーク
8 潜水状態での使用に対して
保護する。 水中に沈めたとき、有害な影響を
生じる量の水の浸入があっては 低電圧指令 DC電圧:75~1,500 V
で使用する器具(装置)で、人身、家畜、財物に危険を
ならない。 及ぼす可能性があるもの
9 高圧・高温水噴流に対して 外郭に対して、あらゆる方向から高
IPマークは株式会社ミツトヨのトレードマークです。
保護する。 圧・高温水を噴流しても、有害な影
響を及ぼしてはならない。 無線機器指令 3,000 GHz以下の周波数で電波を意図的に送受信す
英数字は保護等級を示します。 るすべての電気・電子機器
各保護等級の試験条件の詳細は、最新のIEC 60529、JIS C 60529をご参照ください。 電気・電子機器における特定有害物質の使用制限
(特定有害対象物質および規制値)
テュフラインランド社の認証マークについて ・鉛 0.1%
・カドミウム 0.01%
下記のマークの表記製品は、ドイツ認定機関・テュフラインランド社の ・水銀
IP試験に合格しています。 0.1%
・六価クロム 0.1%
・ポリ臭化ビフェニル 0.1%
RoHS指令 ・ポリ臭化ジフェニルエーテル 0.1%
・フタル酸ビス(2-エチルヘキシル)0.1%
・フタル酸ブチルベンジル0.1%
・フタル酸ジブチル 0.1%
・フタル酸ジイソブチル 0.1%
注: 当社製品は、対象カテゴリ9(監視・制御機器)
Quick Guide to Measurement
Page4
LSL USL
LSL USL
計測の一般用語:品質管理
6
品質管理 quality contro(l QC) ヒストグラム histogram 6
LSL USL X-R管理図 X-R control chart
買い手の要求に合った品質の製品またはサービスを、経済 測定値の最大値と最小値との範囲を、いくつかの区間に分け LSL USL 工程についてもっとも多くの情報が得られる管理図で、工程
的に作り出すための手段とその体系のことをいいます。 た場合、各区間に属するワークの個数(出現度数)を棒グラフ 公差に対して±1σの を管理する場合に用いられます。 -R管理図は以下で構成
で表すと、大体の平均やばらつきの大きさの程度が分りやすく Cp = 1.33 余裕があり一般的に されます。
PG 工程管理 process quality control なります。また、左右対称の釣鐘形の分布を示したとき、これ 許容できる、工程能力 工 程平均値のかたよりの異常を監視するために、サブグルー PG
04 製造工程を管理し、製品のばらつきを低減し、維持する活動 を正規分布といいます。 の最小値 プごとの平均値によって管理する 管理図
6 05
をいいます。その活動の過程で、工程の改善、標準化、技術 ば らつきの異常を監視するために、範囲によって管理す68
蓄積を進めていきます。 工程能力 process capability 8 るR管理図
工程能力とは、以下の条件が満たされているときに発揮され LSL USL 両者は通常併用して使われます。
LSL USL
統計的工程管理 statistical process control (SPC) る工程固有のパフォーマンスを表します。
統計的な手段を採用して行う工程管理をいいます。 工程の標準化が十分になされている 公差に対して±2σの 管理図の見方
異常原因が取り除かれている Cp = 1.67 余裕があり、工程能力 管理図の点の動きを解釈するために用いる代表的な判定
母集団 統計的管理状態で操業されているpopulation は十分ある 基準を下記に示します。この判定ルールは、あくまでも一つ
工程のアウトプットとなる品質特性が正規分布であるとみな 6
工程や製品の改善や管理のために、考察の対象となる特性 のガイドラインで、実際に判定ルールを決める際には、工程
されるとき、「平均値±3σ」あるいは「6σ」で表されます。 160
をもつすべてのものの集団をいいます。通常、サンプルに 10 固有の変動を考慮して決める必要があります。上方管理限界
σ(シグマ)は標準偏差です。
基づいて処置が取られようとしている集団が、母集団となり と下方管理限界は中心線から3σの距離にあるとして、以下の
ます。 Cpは単に許容限界と工程のばらつきの関係を表したもので、 ルールを適用するために、管理図をそれぞれ1σ間隔で六つ
工程能力指数 process capability inde(x PCIまたはCp) 工程平均の位置は考慮されていないことに注意が必要です。 の領域に分けます。以下のルールはX管理図と 管理図に
ロット 対象となる特性の公差を工程能力6σで除した値をいいます。 適用できます。これらの基準は正規分布を前提としています。
lot
製品規格が片側にしかない場合、平均値X‾と規格値の隔たり等しい条件下で生産された製品の集まりをいいます。 <参考> 規格中心と工程平均のずれを考慮した工程能力
を3σで除した値で表現することもあります。工程能力指数 指数を一般的にCpkといいます。上側公差幅(USL-平均値) UCL X + 3σ UCL X + 3σ
X + 2σ X + 2σ
サンプル では特性が正規分布に従うことを前提としています。
sample または下側公差幅(平均値-LSL)を工程能力の半分である X + 1σ X + 1σ
3σで除した値のいずれか小さい方の値を採用します。 X X
母集団からその特性を調べる目的で取ったものをいいます。 <参考> 正規分布に従う特性では、平均値から±3σの範囲 X - 1σ X - 1σ
X - 2σ X - 2σ
に99.74%のデータが存在します。 LCL X - 3σ LCL X - 3σ
サンプルの大きさ sample size 管理図 control chart ① 管理限界線(±3σ)を越えた1点 ② 中心線の片側に連続した9点
サンプルに含まれるサンプリング単位の数をいいます。 両側規格の場合 工程における偶然原因によるばらつきと、異常原因に
かたより bias Cp = USL-LSL USL: 規格上限 よるばらつきを区分して工程管理するものです。1本の UCL X + 3σ UCL X + 3σ
6×σ LSL: 規格下限 中心線(CL)と、その上下に合理的に決められた管理限界線 X + 2σ X + 2σ
X + 1σ X + 1σ
多数回の測定を行ったときの測定値の平均から真の値を (UCL、LCL)から構成されます。工程の状態を表す特性値が X X
引いた値をいいます。 片側規格・・・上限のみ規格がある場合 プロットされたとき、すべての点が上下の管理限界線内に癖 X - 1σ X - 1σ
X - 2σ X - 2σ
LCL X - 3σ LCL X - 3σ
Cp = USL-X がなく並んでいれば、統計的管理状態にあるとみなすことが
ばらつき dispersion、imprecision 3×σ できます。管理図は工程管理用として有益な道具です。
③ 連続して増加または減少する6点 ④ 交互に上下する連続した14点
測定値の大きさが、そろっていないこと、または不揃いの程
度をいいます。ばらつきの大きさ表すには通常、標準偏差 片側規格・・・下限のみ規格がある場合 上方管理限界線(UCL)
を用います。 UCL X + 3σ UCL X + 3σ
Cp = X-LSL X + 2σ X + 2σ
3×σ X + 1σ X + 1σ
中心線(CL) X X
X - 1σ X - 1σ
工程能力指数Cpの具体例(両側規格の場合) X - 2σ X - 2σ
下方管理限界線(LCL) LCL X - 3σ LCL X - 3σ
LSL USL ⑤ 連続する3点のうち2点が中心線の ⑥ 連続する5点のうち4点が中心線の
1 2 3 4 5 6 7 両側±2σを越えている 両側±1σを越えている
群番号
Cp = 1 公差に対して余裕がなく
σ 工程能力はぎりぎり UCL X + 3σ UCL X + 3σ
X + 2σ X + 2σ
偶然原因 chance causes X + 1σ X + 1σ
不適合 6 X X
ばらつきの原因の中で、比較的重要度の低い因子。原因を X - 1σ X - 1σ
LSL USL 突き止めても取り除くことが技術的あるいは経済的に困難 X - 2σ X - 2σ
LCL X - 3σ LCL X - 3σ
測定値
かたより なものをいいます。
⑦ 中心線から±1σ内に位置する ⑧ 中心線から±1σを越えた領域に
連続した15点 ある連続した8点
ばらつき
公差(USL-LSL)
6
8
LSL USL
※ページ04~05の精密測定機器の豆知識「品質管理編」は日本規格協会 JISハンドブック 品質管理を参考のうえ、
当社独自の判断による内容を掲載しています。
参考文献
日本規格協会 JISハンドブック 品質管理 Z 8101:1981 Z 8101-1:1999 Z 8101-2:1999 Z 9020:1999 Z 9021:1998
6
10
Quick Guide to Measurement
度数
規格下限(LSL)
規格中心(真の値)
平均値
規格上限(USL)
Page5
ゲージブロック
密着(リンギング)の方法 温度慣らしの時間
❶組み合せるゲージブロックの選定 ❹測定面にわずかの油気を加え、均一にのばします。油膜が 100 mmの鋼製ゲージブロックを素手で取り扱ったときの寸法変化を下図に示します。
選定には次の点を考慮してください。 ほとんどなくなるまで拭き取ってください。油は、グリス、
9 手をはなす
a. 組み合わせの個数をできるだけ少なくしてください。 スピンドル油、ワセリンなどを使用してください。
PG 8
b. できるだけ厚いゲージブロックを選んでください。 PG
06 ❺密着面を静かに重ね合わせます。 7 5本指でつかむ
07
c. 寸法は末尾の桁(最小桁)から選んでください。 密着する寸法によって次の3通りの方法があります。 伸 6
び 5
例:23.456 mmを作りたい 例:25.435 mmを作りたい 3本指でつかむ
a. 厚いゲージブロック b. 厚いゲージブロックと薄 c. 薄いゲージブロック (µm)4
23.456 25.435 相互の密着 いゲージブロックの密着 相互の密着 3
2
3枚目: 21 4枚目: 22 1
2枚目: 1.45 3枚目: 1.4 5 10 20 30 40 50 60 70
1枚目: 1.006 末尾の桁 2枚目: 1.03
測定面の中央で90°に 厚いゲージブロックの 曲がりを防ぐため、最初 時間(分)
1枚目: 1.005 末尾の桁 交差させます。 一端に薄いゲージブロ に厚いゲージブロック
ックの一端を重ねます。 1枚を密着させます。
❷ゲージブロックを洗浄液できれいに洗浄します。 ゲージブロック校正/検査のご案内
❸測定面のカエリが無いことを確認します。カエリの点検は
オプチカルフラットを使用し、次の手順で行います。 ご購入いただいたゲージブロックは、定期的な校正の実施をお薦めいたします。
ミツトヨのゲージブロック校正部門は、計量法校正事業者登録制度(JCSS)における登録事業
図1 図2 軽く力を加え回転させ 重なった部分全体を押 さらに、次のゲージブ 者であると同時に国際MRAにも認定されており、ILAC-MRAロゴとJCSS標章付の校正証明書を
ます。ゲージブロックを すようにゲージブロック ロックを密着させます。 発行することができます。
滑らせると、密着してい を滑らせ、測定面を合わ
る感触を確認できます。 せます。 当社は、老舗ゲージブロックメーカーとして蓄積した製造技術および最先端の測定技術を
活かし、各種測定機器の校正用標準器として用いられているゲージブロックの校正サービス
を、高精度かつ迅速にご提供しております。
最初の厚いゲージブ 1.ゲージブロック「校正/検査」のご依頼について
ロックを外します。
測定面を揃えます。 まずご依頼内容(下記のうちいずれか)のご確認をお願いします。
a. 測定面をきれいに拭いてください。
「JCSS校正」:JCSS技術指針に基づき校正します。
b. ゲージブロック測定面にオプチカルフラットを静かに ・JCSS校正証明書を発行します。
置いてください。 オプチカルフラットを薄いゲ ・等級判定/合否判定はありません。
c. オプチカルフラットを軽くすべらせ、干渉縞が見えること ージブロックの表面に当てて、 「検査」: ミツトヨの校正作業標準に基づき検査し、JIS規格と照合して等級判定を実施します。
密着の状態を確認します。
を確認します(。図1、図2) ・ミツトヨロゴ付きの検査成績書と一般校正証明書を発行します。
判断1:ここで干渉縞が見られない場合は、測定面に ・等級判定(または指定等級に対する合否判定)を実施します。
不規則な
大きなカエリやゴミなどがあると考えられます。 干渉縞
2.ゲージブロック「校正/検査」ご依頼時の情報について
d.オプチカルフラットを軽く押さえ付け、干渉縞の消える ご依頼時には、下記の情報をご提供ください。
ことを確認します。
「JCSS校正」
判断2:干渉縞が消えればカエリはありません。 ・単体製品の場合:ゲージブロックのタイプ、材質、サイズ、個数 ・セット商品の場合:セット商品コードNo.、実際に入っている個数
判断3:局部的に縞が残る場合はカエリがあります。オプ 測定面を面拭きし、温度慣らしを ・お客様の正式社名、ご住所 ・判定結果(JIS等級)の要/不要
チカルフラットの位置をわずかに移動させた 行い完了です。 ・セット商品の場合:不足しているサイズのブロックの「補充」の ・セット商品の場合:オプチカルフラット入りの場合、その校正/検査の
場合に、縞も一緒に移動したときは、オプチカル 要/不要 要/不要
フラットにカエリがあることになります。
「検査」
e. カエリ取りの方法は、下図を参照ください。 ・単体製品の場合:ゲージブロックのタイプ、材質、サイズ、個数 ・セット商品の場合:セット商品コードNo.、実際に入っている個数
図3 図4 ・判定する等級(JIS) ・お客様の正式社名
・セット商品の場合:指定された等級に落ちていた場合、 ・セット商品の場合:不足しているサイズのブロックの「補充」の
「 入替え」の要/不要 要/不要
消しゴム 3.発行可能な書類について
JCSS校正証明書 判定結果
セラストン(またはアルカンサス砥石※11) セラストン(またはアルカンサス砥石※11) (校正証明書と校正結果が一対になっており、正式社名と (JCSS校正をご依頼の場合で、等級判定のご要望がある場合に発行します。)
住所が必ず記載されます。) 等級落ち通知書
①ゲージブロックおよびセラストンまたはアルカンサス砥石面※1
一般校正証明書 (等級判定をご要望の場合、等級落ちしたブロックについて発行します。)
に付着したゴミ、油膜等を溶剤できれいに拭き取ります。 (一般校正結果または検査成績書に対して発行します。) ゲージブロックのトレーサビリティ体系図
②カエリのある測定面をセラストンまたはアルカンサス砥石 検査成績書 (国家標準にトレーサブルであることを証明する体系図です。JCSS校正をご
面※1に積み重ね、軽い力で静かに10回程度往復運動させ (JIS規格に基づいて、校正結果について判定等級を示します。) 依頼の場合は、JCSS標章により証明されているため、通常は不要です。)
ます。(図3)
薄いゲージブロックの場合は、均一に力を加えやすい消し 4.書類のみ発行のご依頼について
ゴム等のゴム片を使用すると、作業がしやすくなります(。図4) 下記の場合には、ゲージブロック現品なしでも書類の発行が可能です。
③オプチカルフラットで確認します。 1)ご購入いただいた新品のゲージブロックで、添付されている検査成績書の日付が1年以内の場合。
カエリを除去しきれていないときは、さらに②を行ってくだ 2)過去に校正・検査をご依頼いただいて、校正・検査の日付が1年以内の場合。
さい。砥石で除去できるカエリの大きさには限度があり
ます。除去できない場合は、新しいゲージブロックへの交換 メートルの定義 5.書類への特別事項の記載について
をお勧めします。 2018年の第26回国際度量衡総会において、「真空中の光の速さを お客様のご要望により、当社標準様式にない特別事項の記載についても有償で対応しています。ご依頼時にお申し付けください。
299 792 458 m/sと定めることによって定義する」と決定されました。
※1:アルカンサス砥石は当社では取り扱っておりません。 特別事項の例:お客様社内での管理No. など。
Quick Guide to Measurement
Page6
ゲージブロック
6.ゲージブロックアクセサリの校正のご依頼について ゲージブロック検査成績書の解説
ゲージブロックアクセサリセットもゲージブロック同様、校正をお受けします。
ホルダなど校正の対象にならないものもあるため、ご注意ください。
ゲージブロックの検査成績書・校正証明書の記載項目について、
校正対象品 校正対象外品 お客様からの問い合わせが多い項目について解説いたします。
PG ❶ベースブロック ❺トラムポイント ①ホルダ ④植え込みボルト ⑦アジャスタブルタイロッド 1.「 中央寸法の寸法差」とは何ですか? PG
08 5. ゲージブロックの測定方法は?
❷丸形ジョウ ❻三角 09
②長尺GBホルダ ⑤皿小ねじ ⑧タイロッド ゲージブロックの検査は、ゲージブロックの「中央位置」と 「光波干渉測定※1」と「比較測定」の2種類があります。
❸平行ジョウ(B形) ストレートエッジ 「側面より1.5 mm内側の4角」の計5か所で測定します。「中央 「 光波干渉測定」
❹センタポイント ❼スクライバ ③クランプこま ⑥溝付きナット ⑨ローレットねじ 寸法の寸法差」とは「中央位置における寸法」で「実際の寸法 長さの定義に基づく光の波長を使用することによって直接
一呼び寸法」で示されます。10 mmのゲージブロックで中央 ゲージブロックの長さ(中央寸法の寸法差)を求める方法で
の実際の寸法が10.00001 mmであった場合、中央寸法の寸法 す。
7.他社製のゲージブロックについて 差は、+0.01 µmです。 現在行われているゲージブロックの測定では最高の精度が
他社製のゲージブロックについても校正・検査サービスを実施しています。ただし、メーカー名が不明の場合はお受けできません。その他、条件がある場合
があるため、詳しくはお問い合わせください。 得られる測定方法になります。寸法差幅は比較測定で求め
2.「 最大寸法の寸法差」とは何ですか? ます。
測定点5点の中で最も大きい測定寸法を示します。5点の
8.入替え・補充サービスについて(当社製ゲージブロックセット対象) 「 比較測定」
中でどの位置が「最大寸法の寸法差」を示すかは検査成績書
検査、またはJCSS校正で等級判定をご依頼の場合、等級落ちしたブロックを特別価格で入れ替えさせていただくことが可能です。また、不足したブロックを 長さの知られている標準ゲージブロック(校正用ブロック
(校正結果)には示されておりません。
特別価格で、補充させていただくことが可能です。ご依頼時にお申し込みが必要です。詳しくは、お取引先の商社様にお問い合わせください。 ゲージ)との比較によって寸法を求める方法です。
3.「 最小寸法の寸法差」とは何ですか? ※1 K級は光波干渉測定が義務付けられています。
9.納期について 測定点5点の中で最も小さい測定寸法を示します。5点の
納期は、当社がゲージブロック校正依頼品の現品をお預かりしてから約3週間ですが、測定方法や長尺などサイズにより、お時間をいただく場合があります。 中でどの位置が「最小寸法の寸法差」を示すかは検査成績書
詳しくは、お取引先の商社様にお問い合わせください。 (校正結果)には示されておりません。
10.ゲージブロックの校正予約サービスについて 4.「 寸法差幅」とは何ですか?
お客様のお手元を離れる期間をできるだけ短くするため、校正を事前に予約できるサービスをご提供しております。お申し込み後、予約日・出荷予定日・ 「 最大寸法の寸法差-最小寸法の寸法差」で、旧JISでの
現品送付先をご連絡いたしますので、期日までに現品を校正実施部署へ直送してください。校正完了後、お客様に直接ご返送いたします。お申し込みは、 平行度のことです。
ご購入先の商社様へご依頼ください(web申し込み停止中のため)。
※予約状況、ご依頼内容によっては、お客様のご希望に添えない場合があります。
単体の検査成績書 検査成績書の記載例
直 送 単位:µm
呼び寸法 製造番号 中央寸法の 最大寸法の 最小寸法の 寸法差幅
予約日までに mm 寸法差 寸法差 寸法差
100 021236 + 0.02 + 0.03 – 0.02 0.05
お申し込み 受 付
お客様 商社様 当社 校正予約
営業所 校正実施部署
完了・返送
11. 校正/検査、各種書類の料金について
ご依頼内容により、様々な組み合わせの料金体系となっています。
詳しくは、お取引先の商社様にお問い合わせいただくか、当社ホームページをご覧ください。
セットの検査成績書
Quick Guide to Measurement
呼び寸法
中央寸法
最小寸法
最大寸法
Page7
マイクロメータ
各部の名称 目盛の読み方 測定面の詳しい形状
標準外側マイクロメータ 標準目盛の場合(目量0.01 mm) 30’ 30’
① ①スリーブの読取り値: 7. mm
アンビル 測定面 スピンドル スリーブ 基準線 テーパーナット 45 ②シンブルの読取り値: + 0.37 mm
PG 0 5 40 PG
10 35②
マイクロメータの読取り値: 7.37 mm 11
注意)②
フレーム 0.37 mmはスリーブの基線と
30 超硬合金チップ 超硬合金チップ
シンブルの目盛が合致している
箇所を読み取ります。 ※説明用のため、倍率は正しくありません。
通常上図のように目量0.01 mmまで読み取ることができます
が、下図のように目分量で0.001 mmまで読み取ることもでき
シンブル目盛 シンブル ます。 約+1 µm 約+2 µm 温度変化による測定誤差
ラチェットストップ
スリーブ目盛
スリーブ シンブル目盛 スリーブ シンブル目盛
クランプ 基線 基線 14
13 測定範囲
バーニヤ付の場合(目量0.001 mm) 12 300 mm
バーニヤ付マイクロメータはスリーブの基線の上部にバ 11
防熱カバー ーニヤ目盛があります。 10
9
0 200 mm
8 30
6 ①スリーブの読取り値: 6. mm 8
③ 4 ②シンブルの読取り値: 0.21 mm
デジマチック標準外側マイクロメータ 2 25 7
20② ③バーニヤとシンブル目盛の読取り値: + 0.003 mm 6
0 5 15 マイクロメータの読取り値: 6.213 mm 5 100 mm
アンビル 測定面 スピンドル クランプ スリーブ シンブル ① 10 4
スリーブ目盛 注意)②0.21 mmはスリーブの基線とシンブルの目盛が合致している箇所、 3 50 mm
③0.003 mmはバーニヤ目盛とシンブルの目盛が合致している箇所を 2
フレーム 読み取ります。 1
0
カウント付の場合(目量0.001 mm) 2 4 6 8 10 15 20 30
時間(分)
0.001位(バーニヤ読み)
シンブル目盛
5
6 ※上記のグラフは、マイクロメータのフレーム部分を素手で
4
基準線 ラチェット 2
0 持ち続けた場合の温度変化によるフレームの伸びを表し
ストップ ています。手で持って測定する場合は基点が変化するため
出力コネクタ(出力付機種) 0 45 測定には注意が必要です(なお、グラフの数値は保証値
ではなく実験値です)。
0 2 9 9 0.01
防熱カバー スイッチ類 mm 0.004 mmバーニヤ読取り値
温度変化による基準棒の伸び( 200 mm 20℃に対して)
基線
0.001位 .004 mm
0.01位 .09 mm
専用マイクロメータ 0.1 位 .9 mm 20
1.0 位 2. mm 31°C
10.0 位 00. mm 15
※4か所を示す
細溝径の測定 小径・横溝の測定 スプラインシャフトの溝径測定 パイプの肉厚を測定 谷径測定 + 10
読取り値 2.994 mm 27°C
5
注意)②0.004 mmはバーニヤ目盛とシンブルの目盛が合致している 21°C
0
箇所を読み取ります。 0 1 2 3 4 5 6 7 8 9 10
時間(分)
定圧装置
室温20℃の部屋で基準棒の端を手の平の温度が違う人達
タイプ 音の有無 片手操作 備考
ラチェットストップ が握った場合に、時間変化に対してどのような伸びを示すか
ブレードマイクロメータ キャリパー形内側マイクロメータ スプラインマイクロメータ 片球面マイクロメータ ポイントマイクロメータ を実験したグラフです。
あり 適さない 一般的
ねじの有効径 平歯、はすば歯車のまたぎ歯厚 歯車のオーバーピン径の測定 奇数溝のタップ、リーマなどの外径 このグラフから、直接基準棒を握って零点合わせをせず、手袋
をはめるか、防熱カバーの部分を軽く支えて基点合わせを
フリクションシンブル
(Fタイプ) 行うように注意することが大切です。
なし 適する 音、振動が小さく、安定
しています。 また一度膨張した基準棒はなかなか元の長さにまで戻ら
ないのでその点も注意して測定することが大切です。
ラチェットシンブル
音によって確実な動作
あり 適する 確認と安心感が得られ
ます。
替駒式ねじマイクロメータ 歯厚マイクロメータ ボール歯厚マイクロメータ V溝マイクロメータ
Quick Guide to Measurement
ø6.3
伸び (µm)
伸び (µm)
スピンドル
ø6.35
ø7.95
スピンドル
ø8
Page8
マイクロメータ
温度変化によるマイクロメータと基準棒の伸びの差 アッベの原理 ねじの有効径の測定 またぎ歯厚
ℓ
+3 三針による方法
C L ε
+2 0° ねじの有効径は図のように三針を用いて測定することがで
+1 20°C きます。
0
PG -1 θ (1)および(2)の式で有効径Eを計算します。 PG
12 -2 メートルねじまたはユニファイねじ(60°) 13
-3 10°C
E=M-3d+0.866025P ………( 1) スピンドル d (x3)
ウィットウォースねじ(55°) P
125 225 325 425 525 E=M-3.16568d+0.960491P … (2)
呼び寸法 (mm) 「測られるものとスケールとは、測定方向において、一直線上
ねじ E M Sm
※数値は保証値ではなく実験値です。 に配置しなければならない。」というもので、例えば、上図の d = 三針の直径
特殊なマイクロメータのように、目盛の軸線上から測定子が またぎ歯厚(Sm)の算出式:
上記グラフは、以下の時系列条件下での、125~525 mmの測定 E = ねじの有効径
離れている場合(R)、誤差(ε)が生じやすくなるため特に測定 M = 三針を含むマイクロメータの読取り値 Sm=m cosα{0 π(Zm-0.5)+ Z invα0}+ 2χm sinα0
値を温度ごとに示しています。 アンビル
力については十分な注意が必要です。 P = ねじのピッチ またぎ歯数(Zm)の算出式:
1.室温20℃の部屋でマイクロメータと基準棒を約24時間放置 (ユニファイねじの場合、インチをミリに換算)
2.マイクロメータと基準棒の温度が安定したあと、基準棒で Zm'=Z・K(f)+0.5(ZmはZm'に最も近い整数とする)
基点を調整 ヘルツの式 ねじのタイプ dにおける針の最適サイズ ここで K(f)=π
1{secα0√(1+2f)2-cos2α0-invα0-2f tanα0}
3.マイクロメータと基準棒を0℃、10℃の各温度状態下に置き、 平面、円筒面、球面がいろいろ組み合わされて押しつけられた メートルまたはユニファイねじ(60°) 0.577P
χ
約1時間放置 場合の弾性限界内における両面間の近寄り量を表した式です。 ウイットウォースねじ(55°) 0.564P ただし f = Z
4.各基点を測定 測定の際に、測定力のために変形を起す量を知る上で必要 m :モジュール
このグラフから、基点調整はマイクロメータと基準棒の両方を な式です。 α0 :圧力角
少なくとも数時間以上同一場所に放置する必要があります。 Z :歯数
P P 三針法による主な測定誤差 inv 20°・=
材料を鋼とすると ・0.014904 χ:転位係数
フックの法則 inv 14.5°・=
L 弾性係数:E=205(GPa) ・0.0055448 Sm :またぎ歯厚
変化量:δ(µm) Zm :またぎ歯数
ある長さと断面を持つ物体に荷重を加えた場合、弾性限界 誤差の原因 誤差除去のための注意事項 起こり得る 注意しても
内における伸び縮みを起す変位量についての法則です。 SøD øD 球または円筒の直径:D(mm)
円筒の長さ:L(mm) 誤差 除去が困難な
誤差
測定力:P(N)
支持する姿勢を変えた場合の変化(単位:µm) a)球を挟んだとき 1. ピッチ誤差の補正を行う
δp=δE ピッチ誤差
下表は、下部と中央部を支持した状態で測定した値を零として、 δ1=0.82 3√P̄2/D̄ ピッチ誤差
(a) (b) 2. 数箇所測定し平均値を採用 0.02 mmと 歯車の測定
b)円筒を挟んだとき
『中央部のみを支える』『、横にして中央部を支える』『、下向き (被測定物) する。 して ±3 µm
二平両間の球 二平両間の円筒 δ2=0.094×(P/L) 3√1/D̄ 3. 単一ピッチ誤差を少なくする ±18 µm
で手を支える』等の支持方向の違いによる零点の変化の状態 ( 工作)。 オーバーピン法
を示しています。実際に測定する姿勢と同じ姿勢で基点合せを ねじマイクロメータによる主な測定誤差 dp dp
行わないと、下表の位置から数値が変化するため、測定と同じ 半角誤差 1. 最適針径を使用する。
(被測定物) 2. 補正する必要なし ±0.3 µm ±0.3 µm
姿勢で基点合せを行うことをお薦めいたします。 注意しても
支点位置 下部と中央部を支える 中央部のみを支える 誤差の原因 起こり得る 測定子の 1. 最適針径を使用する。
最大誤差 誤差除去のための注意事項 除去できない
と考える誤差 喰い違いに 2. 平均直径に近い針を一本側 ±8 µm ±1 µm
姿勢 よる誤差 に使用する。
マイクロ
メータ 3 µm 1.補正して使用する。 ±1 µm 1. ピッチに合った規定の測定力 90゜
の送り誤差 Z
三針径の を使用する。
1.角度誤差を測定のうえ
測定子の角 半角誤差を 誤差 2. 測定端面の広さ規定通り -3 µm -1 µm
て 補正する。 半角測定誤 とする。
最大測定長(㎜) 度誤差 15分とし 3. 安定した測定力であること (a) (b)
±5 µm 2.被測定物と同一の 差を見込み
325 0 - 5.5 ねじゲージで調整する。 ±3 µm
425 0 - 2.5 測定子の 総合測定 最悪の場合 注意して測定 偶数歯の場合:
525 0 - 5.5 食い違いに +10 µm +3 µm 誤差 +20 µm +3 µm
よる影響 -35 µm -5 µm dg
625 0 - 11.0 dm=dp+ z・m・cosα0
cosφ=dp+ cosφ
1.できれば低測定力のものを
725 0 - 9.5 使用する。 一針による方法
825 0 - 18.0 奇数歯の場合:
測定力に
925 0 - 22.5 よる影響 ±10 µm 2.必ずラチェットストップを
使用する。 +3 µm 奇数溝のタップは、V溝マイクロメータで一針を用いて有効径 dg
dm=dp+
1025 0 - 26.0 3.ピッチの等しいねじゲージで を測定できます。測定値M1を求め(3)または(4)の式でMを cosφ・(cos 90° =dp+ z
・
m
・
cosα0 90°
z ) cosφ ・(cos z )
調整する。 計算して求めます。 ただし
支点位置 横にして中央部を支える 下向きで手で支える 1.補正計算する。(角度) dp χ dp
姿勢 基本ゲージ 誤差を補正する。 M1 = 一針測定におけるマイクロメータの読取り値 invφ= π 2tan
dg - 2 = z・m・cosα( invα α0
0
の角度誤差 ±10 µm 2.長さ
0
- 2z - )+ z ・χ
3.被測定物に等しい +3 µm D = 奇数溝のタップの直径
ねじゲージで調整する。 三ツ溝のタップ: M=3M1-2D ……………… (3) φ(invφ)はインボリュート関数表より求める z:歯数
五ツ溝のタップ: M=2.2360M1-1.23606D … (4)
基本ゲージ .補正計算する。 α0:工具圧力角
最大測定長(㎜) の長さ誤差 ±(3+ L
1
2 5)µm 2.被測定物に等しい ±1 µm m :モジュール
ねじゲージで調整する。 次に、このMを(1)または(2)の式に アンビル χ
325 +1.5 -4.5 代入して有効径Eを計算します。 :転位係数
425 +2.0 -10.5 1.角度誤差をできるだけ小さく スピンドル
JIS 2級半角 製作する。
525 -4.5 -10.0 測定物 誤差±229分 2.角度誤差を測定し補正計算 半角誤差
625 0.0 -5.5 角度誤差 -91 µm する。 ±23分で
奇数溝のタップ 針
725 -9.5 -19.0 +71 µm 3.角度誤差の大きいものは ±8 µm
825 -5.0 -35.0 三針法による。
925 -14.0 -27.0 総合測定
1025 -5.0 -40.0 誤差 (±117+40)µm 発生し得ると考えられる誤差 +26 µm
の集積値 -12 µm
※数値は保証値ではなく実験値です。
Quick Guide to Measurement
伸びの差 (µm)
R
dm
dm
Page9
マイクロメータ
オプチカルパラレルの干渉縞の現われ方による オプチカルフラットの干渉縞の現われ方による マイクロメータの性能
平行度の程度 平面度の状態と程度
マイクロメータの国際規格であるISO 3611は、2023年に改正されました。これを受け、対応する日本産業規格であるJIS B 7502
スピンドル側の読取り方向 が、2026年に改正発行されています。
今回の主な改正点として、全測定面接触誤差J(J MPE)はE(E MPE)へ、また部分測定面接触誤差E(E MPE)はV(VMPE)へ、それぞれ記
PG 干渉縞を
読み取る方向 号が変更されました。加えて、外側マイクロメータの最大許容誤差(MPE)に関して、新たに精度に応じたクラス分けが導入さ PG
14 15
れ、用途に応じてクラス0からクラス3までの4つのクラスから選択できるようになりました。
全測定面接触誤差 E(EMPE) 部分測定面接触誤差 V(VMPE)
オプチカル
パラレル
マイクロメータにおける全測定面接触誤差Eとはマイクロメ マイクロメータにおける部分測定面接触誤差Vとは、マイクロ
スピンドル側 ータの測定面の全面を測定対象物と接触させて測定した場 メータの測定面の一部のみを測定対象物に接触させて測定
オプチカルフラット オプチカルフラット 合に生じる指示誤差です。この値には、マイクロメータのシ した場合に生じる指示誤差です。この値には、測定面の平
1. アンビルの測定面にオプチカルパラレルを密着させます。
アンビル アンビル ンブルの目盛分割誤差、スピンドルの回転状態、測定力の 面度および平行度、アンビル軸およびスピンドル軸に対す
2. マ イクロメータの測定力のもとに白色光によるスピンドル 影響、フレームのたわみなど、マイクロメータに起因する総 る各測定面の直角度に起因する誤差要因が含まれます。
の測定面の赤色干渉縞の数を読み取ります。 溝状の凹み すり鉢状の凹み 合的な誤差要因が含まれます。
上の図では0.32 µm×3=0.96 µmで平行度は約1 µmとなり 0.32 µm×4=1.28 µmで 0.32 µm×2=0.64 µmで 測定方法
ます。 約1.3 µmの平面度となります。 約0.6 µmの平面度となります。 測定方法 オプチカルパラレルを用いた測定方法
マイクロメータの最小測定長さで定圧装置を使用して基準 マイクロメータのアンビル側の測定面にオプチカルパラ
点調整を行った後、測定範囲内の複数の試験点を設定し、
一般的なマイクロメータ使用上の注意 レルを密着させます。定圧装置を使用してオプチカルパ
定圧装置を使用してブロックゲージの測定を行います。それ ラレルに測定圧を加えます。スピンドル側およびアンビ
1.種類、測定範囲、精度などをよく確かめて、使用目的に適した 5.日常の管理として、スピンドルの外周と測定面のほこりや ぞれ、マイクロメータの指示値からブロックゲージの寸法を ル側の各測定面に現れる干渉縞の本数を読み取り、そ
機種を選定してください。 切り屑等をよく拭き取ってください。また、各部に付着した 減じることで求めることができます。 の合計値として求めることができます。
2.マイクロメータと測定物をよく室温になじませてから使用 汚れや指紋を、乾いた布でよく拭き取ってください。
してください。 6.定圧装置を正しく使用し、正しい測定力で測定してくださ ブロックゲージまたは鋼球を用いた測定方法
3.目盛を読むときは目盛線を斜めから読まないようにして い。 マイクロメータの測定面の中央にブロックゲージ、または
ください。 7.マイクロメータスタンドへマイクロメータを取り付ける場合、 鋼球を接触させ、定圧装置を使用して測定を行います。
目盛を斜めから読み取ると、視差の影響で合致する線の マイクロメータのフレームの中央部を挟みます。 続いて測定面の四隅でも同様に測定を行い、計5か所に
このとき、強く締めすぎないようにしてください。位置がズレて見えてしまいます。 おける指示値の最大差を求めます。その後、スピンドル
ブロックゲージ
を180°回転させた位置にて再度同様の測定を行い、こ
(b)
れらの測定結果の最大差として求めることができます。
(a)
(c)
スリーブ
シンブル
図 全測定面接触誤差の測定
8.マイクロメータを落としたり、ぶつけたりしないでください。
また、反動をつけてマイクロメータを回さないでください。
9.マイクロメータを長期間使用せず保管する場合や、油気
がなくなったと感じた場合、防錆油を含ませた布で薄く
塗布してください。
(a) 上から見た場合 (b) 正面から見た場合 (c) 下から見た場合
10.保管上の注意
4.測 定前には、アンビルとスピンドルの両測定面を白紙でよく 直射日光が当たらない場所に保管
拭き取り、基点合せを行ってください。 湿気が少なく、風通しが良い場所に保管
ほこりが少ない場所に保管
床面に直に置かず、ケース等に入れて保管
測定面は、0.1 mm~1 mm程度開いて保管
クランプせずに保管
Quick Guide to Measurement
Page10
マイクロメータヘッド
選択のポイント スピンドルピッチ 極微動 読取り
選択のポイントには、測定範囲、測定面、ステム部、読取り、シ 標準品(0.5 mmピッチ) マニュピュレータなど、極微動が必要とされる場合には、
20 80
ンブルの大きさなどがあります。 1 mmピッチ 専用品が用意されています。 10 90
5 45
0 5 25 20
0 5
それぞれの内容を参考に、目的にあったマイクロメータを 位置決めなどで、素早いセッティングができます。また、 0 0 0 0
25 20
PG 45 5
選択してください。 0.5 mmの読み誤りを防ぐことができます。ねじ山が大きい シンブル外径 90 10 PG
16 80 20
ため耐荷重にも優れています。 正目盛 逆目盛 17
シンブルの直径は、操作性と位置決めの“細かさ”に大きくステム 0.25 mm、0.1 mmピッチ 正逆目盛
影響します。小径のシンブルは素早い位置決めができ、
微動送りや細かい位置合わせに便利です。
ストレートステム ナット付ステム 大径のシンブルでは細かい位置決めと読取りができま 測定器として使用する場合や移動量を指定されている
す。また、大径のシンブルにスピーダを取り付け、操作性
定圧装置 場合には、目盛仕様に注意する必要があります。
を向上させている機種もあります。 外側で取り付けるマイクロメータと同様に、目盛仕様が、
測定器として使用する場合には、定圧装置付をお薦めし 「正目盛」で標準タイプです。これは、スピンドルを引く方
ます。
向で目盛値が増加をします。
ストッパとして使用する場合や、省スペースを優先する
逆に、スピンドルを押し出す方向で増数になるのが「逆
マイクロメータヘッドを保持する部分で、「ストレートタイプ」 場合には、「定圧装置なし」の使用もご検討ください。
目盛」仕様です。
と「ナット付タイプ」の形状に分類されます。ステムのサイズ 正逆両方向での読取りを楽にできるのが、「正逆目盛」仕
は、マイクロメータヘッド本体に合わせ最適な寸法に設計 様です。数字の色を各々黒・赤で表示し、読取りが楽にな
されており、ステム直径には軸の寸法許容差h6を採用して っています。
います。 測定値を直接読み取ることができるカウンタ付やデジタ
各取付け方法には、以下の特長があります。 ル表示タイプもあります。読み誤りがないことと、デジタ
・「ナット付ステム」タイプ:簡単で確実に固定できます。 定圧装置付 定圧装置なし ル表示タイプでは、測定データの外部出力により、測定値
・「ストレートステム」タイプ:割り締めや接着などの加工が (ラチェットなし) の記録や統計演算ができます。
必要になりますが、適用範囲が広く、最終取付け時に、前後 クランプ
位置を微調整できます。 マイクロメータヘッドをストッパとして使用する場合には、 取付け金具の自製要領
汎用的に使用できる数タイプの取付け金具を、別売品と クランプ付を使用すると、緩みによるトラブルを防ぐこと マイクロメータヘッドの取付けは、ステム部を固定します。精度的に安定し、内部に無理のない方法で取り付ける必要があります。
してご用意しています。 ができます。また、クランプ操作によるスピンドルの位 代表的な取付け方法として、次の3種類がありますが、③の方法はあまりお薦めできません。できるだけ①または②の方法をご採用
測定面 置変化を防ぐ構造になっているため、安心してご使用でき ください。
ます。 (単位:mm)
取付け方法 ①締付ナット方式 ②スリ割締付方式 ③ねじ止め方式
平面 球面 回転防止装置
測定器として使用されるケースでは、平面タイプが一般的 測定範囲(ストローク)
に使用されています。
予想されるストロークに対して、余裕のある測定範囲を
送り装置として使用する際、球面タイプを採用することで 選んでください。標準形では、5 mm~50 mmまで6段階を
マイクロメータヘッド取付け部分の傾きによる誤差を最小 準備しています。
限に抑えることができます(図1)。平面と球面を逆にして、
50 mmを超えるロングストロークが必要な場合には、ゲージ
スピンドル側を平面タイプにし、相手に超硬ボール等を ブロックを併用することで解決できます(図4)。
取り付ける方法もあります(図2)。
相対位置関係が比較的不安定な場合や、より精度が必要と ゲージブロック
図4
される場合は、回転防止装置付をお薦めします(図3)。 A面
ストッパのように耐久性が必要とされる場合は、平面対平面 留意点
タイプが優れています。 ヘッドのストローク
得られるストローク ステム直径 ø9.5 ø10 ø12 ø18 ø9.5 ø10 ø12 ø18 ø9.5 ø10 ø12 ø18
図1 図3 取付け穴 G7 G7 H5
はめあい公差(mm) +0.005~+0.020 +0.006~+0.024 +0.005~+0.020 +0.006~+0.024 0~+0.006 0~+0.008
このカタログでは、シンブルの可動範囲(ストロークエンド)
取付け穴に対するA面の直角度に注意する 止めねじの大きさはM3×0.5、M4×0.7程度
図2 を破線で示しています。シンブル側がその線の位置まで
注意点 必要があります。 取付け穴内壁に発生するバリ(スリ割り が適当です。
直角度0.16/6.5以内であれば、支障なく 加工部)に注意してください。 ステム部のサラモミ加工は90°×0.5以内に
ストロークエンドの範囲として移動することを、治具設計時
固定できます。 し、加工によるステムの変形が発生しない
に考慮してください。 よう、十分注意してください。
スピンドル直進
スピンドル直進タイプは、測定物に対してねじれの影響を
与えないため、測定物の回転を防ぎ、変形、摩耗が抑えられ
ます。
Quick Guide to Measurement
Page11
マイクロメータヘッド
特別注文品(製作例のご紹介) マイクロメータヘッドの耐荷重
マイクロメータヘッドは幅広い分野で使用され、お客様のニーズにお応えするため豊富な機種を用意しております。また、特別な マイクロメータヘッドの耐荷重は取付け方法によって大きく変わります。また、静荷重か、動荷重か、作動させて使用するか、ストッパ
ニーズにお応えするため、広くカスタム品も製作しております。1個からでも製作いたしますので、お気軽にご相談ください。 として使用するか、など使用条件によっても耐荷重は大きく変わります。したがって、何N(kgf)というように定量的に定めることが
できません。ここでは、ミツトヨがお薦めする耐荷重限度(精度保証範囲内で読取装置として使用する場合、手動10万回転以内)
PG と小形マイクロメータヘッドを使用した静荷重試験の結果をご紹介します。 PG
18 1. スピンドル形状の例 4. 指定ロゴタイプ 19
指定ロゴタイプの表示もできます。
スタンダード 先端球面 ポイント スプライン 1. 推奨耐荷重限度
耐荷重限度
5. カップリング取付け例
標準形 スピンドルピッチ0.5 mm 39.2 N(4 kgf)※
モータドライブ取付け用カップリングにも対応できます。
めねじ加工 フランジ ブレード(直進タイプのみ) スピンドルピッチ0.1 mm/0.25 mm 19.6 N(2 kgf)
スピンドルピッチ0.5 mm 39.2 N(4 kgf)
高機能形 スピンドルピッチ1.0 mm 58.8 N(6 kgf)
スピンドルピッチ直進式
19.6 N(2 kgf)
※ロングスピンドルもできます。ご相談ください。 MHF極微動用(差動機構付き)
※MHTのみ19.6 N(2 kgf)程度まで
2. ステム形状の例 6. シンブル取付け方法 2. マイクロメータヘッドの静荷重試験(試験には、MHSを使用)
取付け方法や取付け部の形状に合わせて、様々なステム形状 シンブルの取付け方法について、ラチェット・止めねじ・六角 〈試験方法〉
に対応いたします。 穴付きボルトなどができます。 図のようにマイクロメータヘッド本体をセットし、材料試験機で、破損あるいは脱落するまでP方向から荷重をかける。
( 試験は精度保証範囲を考慮に入れず、破損あるいは脱落するまで荷重をかけています。)
ストレート ナット付き ラチェット 止めねじ 六角穴付きボルト
① 締付ナット方式 ② スリ割締付方式 ③ ねじ止め方式
P
P
総ねじ フランジ 締付ナット
止めねじ
7. スピンドルピッチ加工 P
スピンドルピッチは0.5 mmが標準になりますが、早送りの
できる1 mmや、微動送りの0.25 mm、0.1 mmにすることも
できます。また、インチピッチへの加工もできます。ご相談 取付け金具
ください。
3. 目盛加工例
逆目盛、縦目盛など様々な目盛加工にも対応できます。 8. ねじ部オイル
加工例にないものでもご相談ください。 お客様のご指定による潤滑油などにも対応いたします。
標準 逆目盛 9. オールステンレス製 取付け方法 破損・脱落荷重
ご希望により、オールステンレス製マイクロメータヘッドも ① 締付ナット方式 8.63~9.8 kN(880~1000 kgf)で本体破損
0 5 10 15 5 25 20 15 10 45 製作いたします。 ② スリ割締付方式 0.69~0.98 kN(70~100 kgf)で取付け金具から脱落
③ ねじ止め方式 0.69~1.08 kN(70~110 kgf)で止めねじ破損
0 0
10. 簡易包装 ※破損・脱落荷重はあくまで参考値とお考えください。
45 5
OEMなど大量のご注文の際には、簡易包装で納品できます。
縦目盛 逆縦目盛
ゼロ0点指定目盛 目盛のみ
10 5 0 5 5
0
45
Quick Guide to Measurement
0
5
10
15
45 0 5
25
20
15
10
5 0 45
Page12
ノギス
各部の名称 測定例
M形標準ノギス 外側測定 内側測定
PG 測定面 PG
20 内側用測定面 21
段差用測定面
セットねじ 止めねじ
板ばね 押しねじ
本尺 ブリッジストッパー
測定面
内側用ジョウ
外側用ジョウ
指かけ 深さ用測定面 段差測定 深さ測定
デプスバー 基準端面
本尺目盛 測定面
バーニヤ目盛
スライダ
外側用測定面
ABSクーラントプルーフキャリパ 測定面
内側用測定面
段差用測定面
スライダ 止めねじ 専用ノギス
出力コネクタ
本尺 デプスバー
不定形の狭い寸法間の測定 段違い部の測定 深さの測定
内側用ジョウ
外側用ジョウ 本尺目盛 深さ用測定面
基準端面
サムローラ
外側用測定面
読取方法 ポイントノギス オフセットノギス デプスゲージノギス
通常の外側測定 通常の外側測定
ノギス ダイヤルノギス 細溝径などの測定 段違い穴部の内径測定 段違い穴部の測定
0
90 10
0 10 20 30 40 80 20
0
90 10
0 1 2 3 4 5 6 7 80 20 70 0.01mm 30
505-666 7 0
MADE IN JAPAN
0 10 20 30 40 50 60 70
70 0.01mm 60 40
30
0 1 0 505-666 7 0 8 0 50
0 1 2 3 4 5 6 7 8 9 10 60 40
50
本尺目盛 本尺目盛
バーニヤ目盛 目盛板
最小読取り値: 0.05 mm 最小読取り値: 0.01 mm
① 本尺目盛の読取り値: 16 mm ① 本尺目盛の読取り値: 16 mm
② バーニヤ目盛の読取り値: 0.15 mm ② 目盛板の読取り値: 0.13 mm
ノギスの読取り値: 16.15 mm ダイヤルノギスの読取り値: 16.13 mm ブレードノギス C形ノギス CN形ノギス
注意)②0.15 mmは、本尺目盛とバーニヤ目盛が合致している箇所を読み取ります。
Quick Guide to Measurement
Page13
ノギス
バーニヤ目盛 M形ノギスの小穴測定 L
ノギスは、歯車やねじなど機械的拡大機構なしで1 mmより小さ 6. 測定と温度の関係
小穴の内径を測定する場合は、構造上の誤差Δdが生じます。
い単位を読み取ることができるバーニヤ目盛をもっています。 ノギスの本体はステンレス鋼で作られています。
バーニヤ目盛は本尺目盛と組み合せて使われ、本尺の( ●
n-1) øD=5 mmの場合の誤差量 測定物(鉄系金属)と同等の線膨張係数(10.2±1)×10-6とな
単位: mm
PG 目盛に対しスライダは同じ幅をn等分しています。 øD:真の内径 t っていますが、測定物の材質や室温、測定物の温度によって
1+t2+C 0.3 0.5 0.7 PG
22 例として n=10 の場合は以下のようになります。 ød:測定値 Δd 0.009 0.026 0.047 фD は、測定精度に影響するため注意が必要です。 23
本尺の(n-1)=9目盛(9 mm)を、スライダで n等分つまり10等分 t1, t2:内側ジョウの厚さ
したバーニヤ目盛は以下のようになります。 L < фD
C:内側用ジョウの間隔 7. 取扱いの注意
このとき、下図Aのように1目盛の間隔の差は0.1 mm…①とな
り、下図Bのようにスライダが0.1 mm右方向に動いた場合、 Δd:測定誤差 ノギスの外側測定部分および内側測定部分は鋭利に尖って
øD-ød います。身体を傷つけないよう、取扱いには十分気をつけて
本尺の2本目の目盛が一致…②し、0.1 mm単位を読むことがで ください。
きます。 9 mm(9目盛) デジタルノギスのスケールを傷つけたり、電気ペンで番号な
どを記入することは避けてください。
ノギスを落としたり、ぶつけたりしないように取扱いには
A
ご注意ください。
① 0.1 mm 2. 内側測定
10等分
内側ジョウを、可能な限り奥深くまで差し込んで測定して 8. 摺動面と測定面の管理
② 一致 ød
øD ください。 ノギスを使用する前は、乾いた柔らかな布で摺動面および
内径測定時は、指示値が最大となった時点の値を読み 測定面を拭いて、ゴミなどを取り除いてからご使用ください。
B
CM形ノギスの内側測定 取ってください。
0.1 mm CM形ノギスでは内側測定面はジョウの先端になっているため、 溝幅測定時は、指示値が最小になった時点の値を読み 9. 使用前の原点確認
取ってください。 ノギスを使用する前は、外側用ジョウ(合口)を閉じて、原点を
初期のノギスでは、本尺の19目盛を20等分して0.05 mm単位 測定力に注意が必要です。また、測定面の平行度、ジョウの
確認してください。
を読んでいましたが、狭い範囲の中で一致した線を探す煩わ 段違いが問題となります。測定面の円弧の半径は、内側測定
3. 深さ測定 デジマチックキャリパは、電池を入れたとき、電池を交換した
しさがあったため、1970年代より本尺の39目盛を20等分した 部の組み合せ寸法の1/2以下でなければなりません。M形
デプス基準面を測定物に密着させて測定してください。
ロングバーニヤ目盛が一般的に使われています。 ノギスと異なり、CM形ノギスでは組み合せ寸法以下の小孔 ときに、必ず外側用ジョウ(合口)を閉じて、ORIGINスイッチ
の測定はできません。ミツトヨノギスでは内側測定の読みは
バーニヤ目盛 ロングバーニヤ目盛 本尺目盛が2段で上段目盛が内側専用となっているため、 4. 目盛線を読むときの注意(視差) 押して、原点をセットしてください。
(19 mmを20等分) (39 mmを20等分) 直読方式となっています。計算が不要となるため、測定ミス バーニヤ目盛と本尺目盛の合致を見る場合は、バーニヤ目盛
0 0 10 10 20 20 30 30 40 40 30 30 40 400 50 5100 602600 703070 40 30 40 50 60 70 ORIGINスイッチ
も少なくなります。 線を正面から真っ直ぐ見る必要があります。
0.05mm
0.05m0.m05mm バーニヤ目盛線を斜めから見た場合、バーニヤ目盛先端と
0 2 4 6 8 10 0 1 2 3 4 5 6 7 8 9 10
0 02 24 46 68 180 10 0 01 12 23 34 45 56 67 78 89 190 10 内側専用 本尺目盛との段差によって視差が生じます。そのため、合致
19 19 39 3919 39 位置が、下図のようにΔXだけずれた位置に見えて、測定値の
読取り値 1.45 mm 読取り値 30.35 mm 読み間違い誤差となります。このため、JISではバーニヤ目盛面
0.05 mmより細かい単位で読むために、本尺の49目盛を50等 と本尺目盛面の段差を0.3 mmと規定しています。
分し0.02 mm単位を読み取るタイプも登場しましたが、0.01 閉じる 電池
mmをデジタル表示するデジマチックキャリパの登場で現在
は数少なくなりました。
外側専用
長尺ノギスについて 10. 使用後の取扱い
きわめて大きな測定物を測定する場合、通常はスチール ノギスの使用後は、水分(油)を良く拭きとって防錆油を薄く
ルール(金属製直尺)を使用します。もう少し精度が欲しい 一般的なノギス使用上の注意 ΔX 塗布した後、保管してください。
場合でマイクロメータを使用する必要がないというとき、 1. ノギスの誤差要因 ød
øD 防水タイプのノギスも本体に錆びが発生するため水分の
長尺ノギスが使用されます。大変手軽に使えて便利ですが、 ノギスの誤差要因には、主に以下のものがあります。 5. 基準端面の曲がり 拭き取りが必要です。
次のことに注意する必要があります。 測定力のかけ過ぎによる誤差 ノギスのスライダは、案内端面が基準となります。そのため、
最 小読取り値と指示誤差が異なる(詳細は当社のカタロ ノギスと測定物の温度差からの熱膨張による誤差 端面に曲がりがある場合、図示のように測定誤Δ差Xの原因と
グ値をご参照ください) 小 孔の内径測定時の、内側測定面の厚さと内側測定面間 11. 保管上の注意
なります。この誤差はアッベの原理に合致しない誤差と同じ
た わみによる測定誤差が出やすいため、ノギスの支持方 とのすき間によって発生する誤差 直射日光が当たる場所や高温、低温、多湿な場所は避けて
法に注意が必要 目盛精度による誤差 計算式で表せます。 保管してください。
内 側用測定面は基準端面から一番離れているため、測定 基準端面の真直度による誤差 ℓ デジタルノギスを3か月以上使用しない場合は、電池を取り
力に注意が必要 本尺目盛面の平面度による誤差 外して保管してください。
ロ ングジョウノギスの場合には、外側用測定面のときで ジョウの直角度による誤差 ノギスはクランプせずに保管してください。
も測定力に注意が必要 これらの誤差が指示誤差内に入っている場合は、ノギスの
問題となりません。
JISの中で、ノギスの構造から生じる誤差要因を十分に承知 f
したうえで使用していただくために、取扱い上の注意事項が ℓ ℓ
追加されています。これは測定力に関するもので「ノギスに
は、定圧装置がないので適正で、かつ均一な測定力で測定 例)案内面の曲がりによるスライダの蛇行を0.010 mm/50 mmとし、外側
をするようにしなければならない。 測定子先端を40 mmとして計算すると
とくにジョウの先で測定した場合に誤差が大きくなる危険が f=40 mm×0.01÷50=0.008 mm
案内面が摩耗したり、取扱いの不注意により案内面が曲がった
あるから注意が必要である」と指摘されています。 りすると、その影響は無視できなくなります。
Quick Guide to Measurement
t1
t2
C
H
h
H
h
H
a
Page14
ノギス
ノギスの性能 シフト誤差 S【 ISO 13385-1:2019, JIS B 7507:2022】
ノギスの日本産業規格JIS B 7507で規定される性能評価は、2016年の改正(JIS B 7507:2016)において、JIS B7507:1993以前 ノギスにおけるシフト誤差は外側用測定面以外の指示誤差です。
の「器差」から「指示誤差」へと変更されました。その後、ノギスの国際規格ISO 13385-1は2019年8月に改正され、ISO ISO13385-1:2019および JIS B 7507:2022では、外側測定誤差以外の測定誤差(内側・深さ・段差・内径測定誤差)はすべてシフト
13385-1:2019として発行されました。また、これに基づき、日本産業規格JIS B7507も2022年5月にJIS B 7507:2022として改正 誤差となります。
PG 測定範囲内の任意位置で、ブロックゲージまたはそれと同等以上のゲージ類を用いて測定面で測定し、ノギスの指示値からゲー PG
24 されました。これらの改正における最大のポイントは、ノギスの精度に関する表記方法や検査方法が、従来よりも具体的 25
かつ定量的に規定されたことです。ただし、この改正は性能基準の明確化および評価方法の標準化を目的としたものであ ジの寸法を減じることで、最大許容誤差SMPEを求めることができます。
り、従来のノギスの品質に影響を及ぼすものではありません。
ブロックゲージ
部分測定面接触誤差 E【 ISO 13385-1:2019, JIS B 7507:2022】
ノギスにおける部分測定面接触誤差は、外側測定に適用される指示誤差です。
改正されたISO-2019版では、今までメーカーの基準に任されていた試験点、試験数、試験配置といった試験の方法・基準につい
て、測定範囲毎に数値化されました。(図1、図2、表1、表2)
外側用測定面にブロックゲージまたはそれと同等以上のゲージ類を挟み(図1)、測定範囲内の任意位置のジョウに沿った異
なる位置で測定し、ノギスの指示値からゲージの寸法を減じることで、外側測定の最大許容誤差EMPEを求めることができます。
図3 シフト誤差の測定例・内側測定
シフト誤差に含まれる誤差の種類がより具体的になったことに合わせ、試験点数や試験点の数値も新たに決められました。
(図3、図4、図5、表2)
ブロックゲージ
表2 例)段差・深さ測定
図1 部分測定面接触誤差の測定例 【ISO13385-1:2019規格】
試験点数 試験点 基準器
さらに改正では、試験の配置として製品の測定範囲の90%以上の点で試験を行うことや、最大 /最小点においてジョウの根元 1 50 mm未満 ブロックゲージ
と先端で試験を行うことが指示されているため、新たに決められた規格に準拠し試験を行うことが重要となります。
例として150m mタイプの測定例を示します。ISO13385-1:2019年版では、150 mmの場合、最小試験点数は5ポイントとなります。 図4 シフト誤差の測定例-深さ測定
(表1)
ISO13385-1:2019およびJIS B 7507:2022に準拠するためには、5ポイント以上の試験点が必要です。5ポイント以上の中には最
大/最小点での試験と測定部の元と先端での試験が含まれます。これらをすべて合わせ、5ポイントの試験点数とします。
図5 シフト誤差の測定例-段差測定
深さ測定・段差測定の場合、試験点数1点以上、試験点50 mm未満、試験配置はブロックゲージを使用など、より具体的な取決め
がされています。(表2)
図2
例)測定範囲150 mmのノギスでは試験点が5点以上必要となります。
表1 部分測定面接触誤差の試験点の数
測定範囲(mm) 試験点の最少数
150 5
300 6
1000 7
1000以上 8
Quick Guide to Measurement
Page15
ハイトゲージ
各部の名称 読取り方法
標準ハイトゲージ 直読ハイトゲージ 標準ハイトゲージ 直読みハイトゲージ
6
11
固定梁 零点合せをした基準面Aから上方寸法を読み取りたい場合
5
PG 本尺移動装置 4
7 10 PG
26 スクライバ
3
6 27
主柱 11
5 2 9 0
本尺 支柱 90 0 10
4
10 1 10 90 ① カウンタの読取り値: 122 mm
副柱 1 2 2 mm
3 8020 0.01mm 8020
柱 0 ② 目盛板の読取り値: 0.11 mm
2 9
122.11 7030 7030
1 直読みハイトゲージの
7 122.11 mm
40 60
0 60 50 40 8 7 8 mm
基準面A 50 読取り値:
本尺の目盛
7
スライダクランプ 本尺目盛
バーニヤ目盛
微動送り車 送りハンドル リセットボタン 零点合せをした基準面Bから下方寸法を読み取りたい場合
送り箱 微動送りクランプ
スライダ 最小読取り値: 0.02 mm
スライダ 上送りカウンタ 基準面B
バーニヤの目盛 スライダクランプ 取付けジョウ 下送りカウンタ ① 本尺目盛の読取り値: 79 mm 0
90 0 10
② バーニヤ目盛の読取り値: 0.36 mm 10 90 ① カウンタの読取り値: 125 mm
スクライバクランプ スクライバクランプ 8 7 5 mm
指針 8020 0.01mm 8020 ② 目盛板の読取り値: 0.11 mm
ジョウ 標準ハイトゲージの読取り値: 79.36 mm 125.11
7030 70
ダイヤル目盛 30 直読みハイトゲージの 125.11 mm
40 60
60 50 40 1 2 5 mm 読取り値:
スクライバ スクライバ スクライバ 50
スクライバ測定面
スクライバ測定面
スクライバクランプボックス
スクライバクランプ ハイトゲージ使用上の注意
基準端面 ボックス
ベース基準面 ベース ベース基準面 ベース 1. ハイトゲージの誤差要因
デジマチックハイトゲージ ハイトゲージはアッベの原理に反する測定器のため、以下の誤差要因が考えられます。
視差
固定梁 測定力のかけ過ぎによる誤差
測定物との温度差による熱膨張による誤差
本尺
主柱 メインスケール ハイトゲージの構造から生じる誤差 など。
支柱
副柱 特に、下記の「基準端面の曲がり」と「スクライバの取付け」に関しては、構造と誤差要因を十分に理解してご使用いただくことが必要です。
LCD表示部 プリセットモード、 2. 基準端面(柱)の曲がりとスクライバの取付け
ボール径補正モード切換 スライダ ハイトゲージのスライダについても、案内の基準となる端面の曲がりがあると、図示のように測定誤差の原因となります。この
送りハンドル スイッチ
誤差は、アッベの原理に合致しない誤差と同じ計算式で表すことができます。
スライダ 送りハンドル
LCD表示部 スクライバ(てこ式ダイヤルゲージ)を取り付けると、基準端面の曲がりによる誤差の影響が大きくなるため、取扱いの注意が
ゼロセット/AB(S アブソリュート)スイッチ
タッチプローブ 必要となります。具体的には、以下に注意して取り付けてください。
コネクタ クランプねじ
DATA出力用コネクタ 下記の計算式のh寸法が大きくならないようにする
ジョウ ホールド/データスイッチ
スクライバなどを本体から前に出しすぎないように取り付ける
スクライバクランプ プリセット時、数字送りスイッチ スクライバクランプ 標準付属外の長いスクライバやテコ式ダイヤルゲージを使用する場合は、この誤差要因が大きくなるため注意が必要です。
ディレクション切換/プリセット時、 スクライバ
スクライバ 桁送りスイッチ
ベース
送りハンドル
スクライバ測定面
スクライバクランプ
ボックス
ベース基準面
ベース
大型クランプレバー
オプション品や他の測定機器を取り付けたハイトゲージの様々な使用事例 h
h
例)スクライバの取付け位置寸法
h h=100 mmの場合と
h=150 mmの場合では
ℓ 誤 差の影響が1.5倍大きくなります。
a
テストインジケータ取付けによる 二点式タッチプローブ取付けによる センタプローブ取付けによる多点の デプスアタッチメント取付けによる
平面度測定 内幅測定 心間測定 深さ測定
Quick Guide to Measurement
l
f
ℓ
ℓ
Page16
ハイトゲージ
3. ベースの浮き上り ハイトゲージ使用上の注意 高さ測定誤差の最大許容誤差 EMPE【 JIS B 7517:2018】
ハイトゲージのスライダは、駆動ハンドルや送り車で移動でき
ます。 1.スライダの案内となる本尺枠(柱)の基準面は、いつも ハイトゲージにおける高さ測定誤差は、ハイトゲージのベー
測定物にスクライバを当てたあと、過度にスライダを移動 清掃を心がけてください。ゴミなどがたまると摺動が ス基準面に垂直で、かつ、接触方向が下方向の場合の指示 デプスゲージ
させる(測定力をかける)と、定盤からベース底面が浮き上り、 重くなり誤差の要因となります。 誤差です。
PG 表 PG
28 測定誤差が生じます。 1に、高さ測定誤差の最大許容誤差 EMPEを示します。 ブロックゲージ 29
高精度で測定するには、スライダをゆっくり移動させて、測定 2.ケガキを行う際は、スライダが動かないように、スライダ 精密定盤上に置かれたブロックゲージまたはそれと同等以上
物に接触した瞬間に止めてください。 の止めねじをしっかりと締めて使用してください。 のゲージ類を、ハイトゲージのスクライバ測定面で挟んで ハイトゲージ
測定の前に、ベース底面にゴミやカエリ(キズなどの突起)が ( スライダの止めねじを締め付けたとき、スクライバ先端 測定し(図1)、ハイトゲージの指示値からゲージの寸法を
ないことを必ず確認してください。 が動くことがあるため、てこ式ダイヤルゲージなどで確認 減じることで、高さ測定の最大許容誤差 EMPEを求めることが
しておくことが重要です。) できます。
表1 一般的なハイトゲージにおける高さ測定誤差の最大許容誤差 EMPE
3.スクライバ測定面とベース底面の平行度は0.01 mm以下
単位:mm ブロックゲージ
です。 目量、最小表示量または最小読取り値
測定前にスクライバやてこ式ダイヤルゲージを取り付け 測定長 精密定盤 精密定盤
0.05 0.02または0.01
る場合は、取付け面のゴミやカエリがないことを確認 50以下 ± 0.05 ± 0.02
し、スクライバ等が測定中に動かないよう、しっかりと 50を超え 100以下 ± 0.06 ± 0.03 図1 高さ測定誤差の測定例
100を超え 200以下 ± 0.07
固定してください。 200を超え 300以下 ± 0.08 ± 0.04
300を超え 400以下 ± 0.09
4.本尺目盛を移動できるハイトゲージでは、移動装置 400を超え 500以下 ± 0.10 ± 0.05
で本尺を移動させて、零点を確認したら、固定用の 500を超え 600以下 ± 0.11
600を超え 700以下 ± 0.12
ナットをしっかりと締めてください。 ± 0.06
700を超え 800以下 ± 0.13
800を超え 900以下 ± 0.14 ± 0.07
5.視差による誤差は無視できないため、読み取るときは、 900を超え 1000以下 ± 0.15
常に正面から目盛を見てください。 注記 EMPEは真直度、測定面の平面度および基準面との平行度によって生じる
測定誤差を含む。
6.使用後の取扱い
水分(油)を良く拭きとったあとに防錆油を薄く塗布し、
4. 本尺(柱)の倒れによる誤差 保管してください。
JIS規格ではベース基準面(底面)に対する柱の基準端面の
直角度が 7.保管上の注意
保管する場合は、直射日光が当たる場所や高温、低温、
(0.01+ L ) mm L は測定長(単位:mm)1000 多湿な場所は避けて保管してください。
デジタルハイトゲージを3カ月以上使用しない場合は、
電池を取り外して保管してください。
と規定されていますが、例えば L=600 mmでは、0.61 mmと
あまり厳しい数値ではありません。これは、柱の曲がり様で 保護カバーが付属されている場合は、柱のゴミ付着を防止
スライダの傾きが変化することがなく、誤差要因の影響が するため、カバーをかけて保管してください。
小さいためです。
5. 測定と温度の関係
ハイトゲージは、複数の材料から構成されています。測定物
の材質や室温、測定物の温度によっては測定精度に影響す ハイトゲージの性能
るため、ご注意ください。 ハイトゲージの日本産業規格として、JIS B 7517が2018年に
改正発行され、ハイトゲージの性能を表す「器差」が「指示
ハイトゲージのスクライバ先端部分は鋭利に尖っています。
誤差」へと変更されています。
身体を傷つけないよう、取扱いには十分気をつけてくださ
い。 ハイトゲージの指示誤差としては、高さ測定誤差がもっとも
重要な指示誤差といえます。また、指示誤差は、最大許容
デジタルハイトゲージのスケールを傷つけたり、電気ペン 誤差(MPE)によって制限されます。つまり、MPEは許容値と
で番号などを記入したりすることは避けてください。 同じ意味を持ちます。
2018年のJIS規格変更点を含め、代表的な検査の内容を説明
ハ イトゲージを落としたり、ぶつけたりしないように取扱 します。
いにご注意ください。
Quick Guide to Measurement
Page17
デプスゲージ デジマチックインジケータ・ダイヤルゲージ・テストインジケータ
各部の名称 部分測定面接触誤差E 各部の名称
デプスゲージ デプスゲージにおける部分測定面接触誤差Eは、深さ測定 キャップ デジマチックインジケータ原点設定について
ベース に適用する指示誤差です。部分測定面接触誤差Eの最大許
ベース測定面
止めねじ 容誤差(MPE)は、E MPEと表記し、部分測定面接触誤差EはこのPG スライダ PG
30 深さ用測定面 本尺 EMPEによって制限されます。 31
部分測定面接触誤差Eの試験は、ベース測定面に対して比較 デジマチックインジケータは、下死点から0.2 mmの範囲の
繰り返し安定性は保証していません。ゼロセットや指定の
的接触面の小さい測定標準、例えば1対のブロックゲージを 値のプリセットを行うときは、下死点から0.2 mm以上スピン
バーニヤ目盛 本尺目盛 本尺基準面 精密定盤上に配置し測定します(図1参照)。 ゼロセット ドルを持ち上げた位置で行ってください。
長針
試験点は、表1に規定した最少数以上の数とし、少なくとも一
外枠 0.2 mm以上
ABSフック付クーラントプルーフデプスゲージ つの試験点は、測定範囲の90 %以上とすることが規定されま
した。また試験における最大及び最小の測定では、ベース測 シリアル
ベース ナンバー
ベース測定面 止めねじ 定面の二つの試験点(一つは本尺近く、もう一つは本尺から 短針
深さ用測定面 スライダ 本尺 電子式本尺目盛 可能な限り遠く)で測定することが規定されました。 ダイヤルゲージ・デジマチックインジケータのご使用に際して
目盛板
スピンドルへの注油はしないでください。塵埃などを誘引し、作動
記号説明
フック 不良となるおそれがあります。
デジタル表示部 本尺基準面 1: ブロックゲージ
フック測定面 スピンドルの作動が悪くなった場合は、乾いた布またはアルコール
ステム を少量含ませた布でスピンドルの上下摺動面を拭いてください。状
コードNo. 況が改善されない場合は、当社での修理対応をお薦めいたします。
1 1 校正または測定前は、測定子を上下に動かし、作動が滑らかなこ
デプスゲージの性能 とと、ゼロ点の安定性を確認してください。
デプスゲージの性能を示す指標として、「指示誤差」がありま 1 1 スピンドル
す。主な指示誤差として、「部分測定面接触誤差E」があり、仕
様によって許されている測定誤差「最大許容誤差(MPE)」に 図1 二つの異なる試験点 測定子
(本尺近くと本尺から可能な限り遠く)を示す
よって制限されています。 部分測定面接触誤差Eの試験配置の例
受入検査の場合、MPEはこの規格にしたがい、製造業者(ま
表1 部分測定面接触誤差の試験点の数 ダイヤルゲージ・デジマチックインジケータの取付け方法
たは供給業者)が示さなければなりません。
最大許容誤差(MPE)は、後述するデプスゲージの規格にて、 測定範囲( mm) 試験の最少数 ステムねじ止め方法 ステムすり割締付け方法
製造業者が示さなければならないと規定されています。ミツ 150以下 5 取
トヨのデプスゲージの最大許容誤差(MPE)については、付 300以下 6 付
け
録:代表製品の最大許容誤差(MPE一覧)をご参照ください 1000以下 7 ス 方 8以
上
(表 テ 式
2)。 1000を超える 8 ム
取
付
け ●取付け穴公差:ø8G7(+0.005~0.02) ●取付け穴公差:ø8G7(+0.005~0.02)
デプスゲージの規格 シフト誤差 方
S 式 ●締付けねじ:M4~M6
注 ●締付け位置:ステム下端から
意 8 mm以上
デプスゲージ(キャリパ形)に関する規格として、ISO規格の デプスゲージにおけるシフト誤差Sは、フック測定に適用す 点 ●最大締付けトルク:M5ねじ1点締め時150 N・cm
ISO13385-2、日本産業規格のJIS B 7518があります。 る指示誤差です。シフト誤差Sの最大許容誤差(MPE)は、 ●締付けトルクが強すぎるとスピンドルの作動が悪くなることが
S MPE あるためご注意ください。
2020年にISO規格はISO13385-2:2020に改定され、また2023 と表記し、シフト誤差SはこのS MPEによって制限されます。シフ
年には、このISO13385-2:2020を対応国際規格として、日本産 ト誤差Sの試験は、ブロックゲージ等の測定標準を用いて、 M6ボルト
業規格がJIS B 7518:2023に改正されました。この改正におけ 少なくとも一つの試験点で個別に試験しなければならない 平座金
る最大のポイントは、以下の3点です。 と規定されています( 図2参照)。 取
耳 付
金 け
締 方
① 規格の対象機種にフック付デプスゲージの追加 付 式
② フ ック付デプスゲージの追加にともなう「シフト誤差S」の け
方
追加 式
③ 試験方法、試験配置、及びデプスゲージの測定範囲毎の
注 ●用途に応じて耳金の向きを90°変えることができます。(出荷時は縦向き)
試験点数の規定の追加 意 ●ただし、1シリーズの1部の機種(No.1911T-10、1913T-10、1003A)は横向きに変えられません。
記号説明 1 点 ●測定面に対しスピンドルが直角になるように固定してください。傾きが大きくなると測定誤差の要因となります。
以降の項目では、ISO13385-2:2020、およびJIS B 7518:2023の 1: ブロックゲージ
改定内容及び変更点を交えて解説します。
図2 シフト誤差Sの試験配置の例 ダイヤルゲージ・デジマチックインジケータ測定子
ねじ部寸法は、M2.5×0.45(長さ5)に統一されています。
測定子を製作する際は、ねじ根元の不完全ねじ部を0.7以下
としてください。
Quick Guide to Measurement
Page18
デジマチックインジケータ・ダイヤルゲージ・テストインジケータ
ダイヤルゲージ・デジマチックインジケータの使用姿勢 ダイヤルゲージB 7503:2017(JIS/日本産業規格抜粋)
姿勢 備考 測定項目 適用機種 測定方法 評価方法
(固定ゼロ点法) (移動ゼロ点性能評価法) 測定例
全測定範囲 1回転未満 行き方向および戻り方向の全測定点に
PG 指示誤差 ダイヤル おける指示誤差に対する最大値と最小
1 0 9
32 3 7
4 5 6 ゲージ 値との差を求める。 PG
2 8
1 0 9
2 8
3 7
4 5 6
1 0 9 および
2 8 始点から 転までの行き方向および 33
2回
3 7
4 5 6
縦姿勢 1/10回転 多回転 戻り方向において、隣接する1/10回転ご
— 指示誤差 ダイヤル 支持台にダイヤルゲージを保持し、測定子 との測定点に対する指示誤差の差の最
(測定子下向き姿勢) ゲージ ヤルゲージ
を行き方向へ順次移動させ、次に示す 大値を求める※3 ダイ
。
指示
誤差 測定点の指示誤差を読み取る※1。 始点から5回転までの行き方向および
地面
地面 1/2回転 ●始点から2回転までは1/10回転ごと※2 戻り方向において、1/2回転ごとの測長
地面 指示誤差 ●2回転から5回転までは1/2回転ごと 範囲に対する指示誤差の最大値と最小
地面 多回転 ●5回転から10回転までは1回転ごと 値との差の最大値を求める。 ダイ支ヤ持ル台ゲージ
ダイヤル ● 転から
ゲージ 10回 50回転までは5回転ごと 始点から10回転までの行き方向および
1回転 ●50回転から10回転ごと 戻り方向において、1回転ごとの測長範 マイクロメータヘッド
指示誤差 次に終点から長針を3目盛以上測定子 囲に対する指示誤差の最大値と最小値 または測長器
を押し込んだ後に測定子を戻り方向へ との差の最大値を求める。 支持台
横姿勢 1回転未満 順次移動させて、行き方向と同一の測定
ダイヤル 点における指示誤差を読み取る。
マイクロメータヘッド
(スピンドル水平姿勢) ゲージ 全測定点の行き方向および戻り方向の または測長器
地面 戻り誤差 および 同一測定点における指示誤差に対する ダイヤルゲージ
地面
地面 スピンドル水平姿勢または測定子上向き姿勢で使用される 多回転 差の最大値を求める。
ダイヤル
場合は、測定子下向き姿勢に比べ測定力は低くなります。ご ゲージ 支持台
使用前に、必ずスピンドルの作動および、長針またはデジタル
表示の戻りを確認してください。 ダイ測ヤ定ル台ゲージ
(ブロックゲージ)
デジマチックインジケータ・ダイヤルゲージの姿勢による作動 支持台にダイヤルゲージを保持し、測定
保証については、総合カタログの各商品紹介ページでご確認 範囲内の任意の位置に測定子を押し込
ください。 繰り返し精密度 んで戻り方向に5回、測定子を急激にまた 5回の指示値の最大差を求める。 支持台
逆姿勢 は穏やかに作動させ、各回の指示値を 測ダ定イ台ヤルゲージ
読み取る。 (ブロックゲージ)
(測定子上向き姿勢) 1回転未満 支持台
ダイヤル
ゲージ 上ざらばね式
および ダ指示はかりまイたヤはル力ゲ計ージ
地面 多回転
地面 支持台
地面 ダイヤル
ゲージ 支持台にダイヤルゲージを保持し、測定 読み取った測定力の最大値(最大測定 上ざらばね式
測定力 子を行き方向および戻り方向に連続か 力)および最小値(最小測定力)並びに 指示はかり
つ徐々に移動させて、始点および終点の 同一測定点の行き方向と戻り方向との または力計
測定力を読み取る。 測定力の差を求める。
ダイヤルゲージの最大許容誤差 ※1:指示誤差を読み取る方法は、長針を目盛に合わせて測定器の入力量を読む方法、または測定器の移動量に合わせてダイヤルゲージの指示を読む方法
のどちらを選択してもよい。
単位:µm ※2:1回転未満のダイヤルゲージの測定箇所は、10目盛ごとに指示誤差を読む。
外枠径50 mm未満のダイヤルゲージおよび ※3:1回転未満のダイヤルゲージの測定箇所は、隣接する10目盛ごとの測定点に対する指示誤差の差の最大値を求める。
外枠径50 mm以上のダイヤルゲージの計測特性における最大許容誤差(MPE) バックプランジャ形ダイヤルゲージの計測特性
における最大許容誤差(MPE)
目量(mm) 0.01 0.005 0.001 0.01 0.005 0.002 0.001
測定範囲(mm) 1 1を超え 3を超え 5を超え 10を超え 20を超え 30を超え 50を超え 5 1 1を超え 2を超え 1 1を超え 3を超え 5を超え 5 1 1
以下 3以下 5以下 10以下 20以下 30以下 50以下 100以下 以下 以下 2以下 5以下 以下 3以下 5以下 10以下 以下 以下 以下
戻り誤差 3 3 3 3 5 7 8 9 3 2 2 3 4 4 4 5 3.5 2.5 2
繰り返し精密度 3 3 3 3 4 5 5 5 3 0.5 0.5 1 3 3 3 3 3 1 1
指 1/10回転 5 5 5 5 8 10 10 12 5 2 2 3.5 8 8 8 9 6 2.5 2.5
示 1/2回転 8 8 9 9 10 12 12 17 9 3.5 4 5 11 11 12 12 9 4.5 4
誤 ダイヤルゲージ JIS B 7503:2017に対する当社の対応
1回転 8 9 10 10 15 15 15 20 10 4 5 6 12 12 14 14 10 5 4.5
差 全測定範囲 8 10 12 15 25 30 40 50 12 5 7 10 15 16 18 20 12 6 5 完成品検査は縦姿勢で行い精度保証をしています。また、標準付属の検査成績書に検査データを記載しています。
※1回転未満ダイヤルゲージのMPEについては、任意の1/2回転および任意の1回転の指示誤差は規定しない。
※最大許容誤差は、JIS B 0680に規定する標準温度20℃における値とする。 横姿勢、逆姿勢での校正結果をご希望される場合は有償で発行します。
※ 製造業者がダイヤルゲージの計測特性を指定していない場合は、測定範囲内のいかなる位置およびいかなる姿勢でも最大許容誤差(MPE)および測
定力の許容限界(MPL)の値を満たしている必要がある。
Quick Guide to Measurement
0.20m.2mmm
0.2mm
1 0 9
2 8 0
3 7
1 9
2 8
4 5 6 3 7
4 5 6
1 0 9
2 8
3 7
4 5 6
1 0 9
2 8
3 7
4 5 6
1 0 9
2 8
3 7
4 5 6
1 0 9
2 8
3 7
4 5 6
Page19
デジマチックインジケータ・ダイヤルゲージ・テストインジケータ
デジタルインジケータゲージ JIS B 7563:2021(JIS/日本産業規格抜粋) てこ式ダイヤルゲージ B 7533-2015(JIS/日本産業規格抜粋)
測定項目 測定方法 評価方法 番号 測定項目 測定方法 測定箇所 評価方法 説明図
(固定ゼロ点法) (移動ゼロ点性能評価法) 測定例
デジタルインジ ルゲージ 行き方向の全測定点における
ケータゲージ
部分測定範囲 支持台にデジタルインジケータゲージを保持し、測定子を デデジジタタルルイインンジジ 1 全測定範囲行き てこ式ダイヤ
を保持し、測定子静止 指示誤差に対する最大値と最
PG 指示誤差
行き指示誤差 行き方向へ順次移動させ、測定点の指示誤差を読み取る。 行き方向の部分測定範囲の測定点における指示 ケケーータタゲゲーージジ 点付近に指示および指 小値との差を求める。 PG
34 P 次に、終点から測定子を0.1 mm以上押し込んだ後に測定子 誤差に対する最大値と最小値との差を求める。 示誤差をゼロとなるよう てこ式ダイヤルゲージ
MPE
を戻り方向へ順次移動させて、行き方向と同一の測定点に 行き方向 35
に定めた起点を基準点 起点から終点までの
おける指示誤差を読み取る。 支持台 2 10目盛 とした後、測定子を行 において、隣接した10目盛ごと
指 全測定範囲 支支持持台台 指示誤差 き方向へ移動させ、各 の測定点に対する指示誤差の
示 a) 部 分測定範囲の測定点は、始点から最小表示量の50倍の 行き方向の全測定範囲の測定点における指示誤
測定点の指示誤差を読 差の最大値を求める。
誤 行き指示誤差 範囲を始点を含み6点以上(等間隔が望ましい)とする。 差に対する最大値と最小値との差を求める。
基準器 支持台
差 E b) 全 測定範囲の測定点は、始点および終点を含み11点以上 a) 全 測定範囲行き指示誤差を求めるには、部分
MPE (マイクロメータヘッド み取る。次に測定子を 起点から終点までの行き方向
(等間隔が望ましい)とする。 測定範囲の測定点を含める。 基基ま準準た器器は測長器) 測定範囲の終点から3 起点から終点までの
c) 指 示誤差を読み取る方法は、デジタル表示値に合わせて ((ママイイククロロメメーータタヘヘッッドド
ままたたはは測測長長器器)) 1回転指示誤差 目盛以上移動させたの 行きと戻り両方向で
において、固定ゼロ点法で測定
3 0目盛ごと した、1回転ごとの測長範囲に
戻り誤差 測定器の入力量を読む方法、または測定器の移動量に合 部分測定範囲および全測定範囲の行き方向およ ちに測定子を戻し方向 1
対する指示誤差の最大値と最
H わせてデジタル表示値を読む方法のいずれかを選択して び戻り方向の同一測定点における指示誤差に対 に移動させて、行き方
MPE 小値との差の最大値を求める。
もよい。 する差の最大値を求める。 向と同一の測定点にお
デジタルインジ
ケータゲージ ける指示誤差を読み取
デデジジタタルルイインンジジ る。(行き方向とは、て マイクロメータヘッド
ケケーータタゲゲーージジ こ式ダイヤルゲージの 全測定点の行きと戻りの同一測 又は 測長器
4 戻り誤差 測定子に対する反測定 定点における指示誤差に対する
支持台にデジタルインジケータゲージを保持し、測定範囲 支持台 力方向、戻り方向とは 差の最大値を求める。
繰返し精密度 内の任意の位置に測定子を押し込んで戻り方向に5回作動 測定力方向をいう。)
R MPE させる。測定子の作動は急激および緩やかの両方確認し、各 5回の指示値の最大差を求める。 支支持持台台
回の指示値を読み取る。 測定子が測定台上面に
測定台 平行となるように、てこ てこ式ダイヤルゲージ
(ブロックゲージ)
測測定定台台 式ダイヤルゲージを保
((ブブロロッッククゲゲーージジ)) 持し、測定範囲内の任意
デジタルインジ 5 繰り返し精密度 の位置で5回測定子を 測定範囲の任意の 5回の測定値の最大差を求め
ケータゲージ 急激にまたは緩やかに 位置 る。 支持台
デデジジタタルルイインンジジ 作動させて、そのときの
ケケーータタゲゲーージジ 各回の指示の大きさを
読み取る。
支持台
測定力 支持台にデジタルインジケータゲージを保持し、測定子を 読み取った測定力の最大値(最大測定力)および
支支上持持皿台台MPL 行き方向および戻り方向に連続かつ徐々に移動させて、始 最小値(最小測定力)並びに同一測定点の行き方 ばね式
点および終点の測定力を読み取る。 向と戻り方向との測定力の差を求める。 指示はかり
上上ま皿皿たばばはねね力式式計
指指示示ははかかりり てこ式ダイヤルゲージ
ままたたはは力力計計 を保持し、測定子を行 てこ式ダイヤルゲージ
6 測定力 き方向および戻り方向 測定範囲内の起点 測定力の大きさに対する最大
に連続かつ徐々に移動 と終点 値および最小値を求める。
させて、測定範囲の測定
力を読み取る。 上皿ばね式
指示はかり
デジタルインジケータゲージの最大許容誤差(MPE)
特 最小表示量(mm) 0.01 0.001 0.0005
性 部分測定範囲(mm) 0.5 0.05 0.025
項 最大許容誤差および許容限界
測定範囲(mm) 15以下 15を超え 30を超え 60を超え
目 30以下 60以下 100以下 15以下 15を超え 30を超え 60を超え
30以下 60以下 100以下 15以下 15を超え 30を超え 60を超え
30以下 60以下 100以下
部分測定範囲行き指示誤差 P 目量(mm) 0.001/0.002 0.01
MP(E µm) 20 40 3 5 3 5
回転数 1回転 多回転 1回転 多回転
全測定範囲行き指示誤差 E MP(E µm) 20 40 3 5 3 5
戻り誤差 H 測定範囲(mm) 0.3以下 0.3を超え 0.5を超え .0以下 1.0を超え
MP(E µm) 20 3 3 0.5以下 0.6以下 0.5以下 0.5を超え1
L1≦35 35<L1 1.6以下
繰返し精密度 R 指示誤差 全測定範囲行き
MP(E µm) 20 2 2 4 6 7 6 9 10 16
(µm) 1回転 — 5 5 — — — 10
10目盛 2 2 2 5 5 5 5
戻り誤差(µm) 3 4 4 4 4 5 5
繰り返し精密度(µm) 1 1 1 3 3 3 3
デジタルインジケータゲージ JIS B 7563:2021に対する当社の対応 測定力(N) 最大 0.5 0.5 0.5 0.5 0.5 0.5 0.5
最小 0.01 0.01 0.01 0.01 0.01 0.01 0.01
完成品検査は縦姿勢で行い精度保証をしています。また、標準付属の検査成績書に検査データを記載しています。
横姿勢、逆姿勢での校正結果をご希望される場合は有償で発行します。
Quick Guide to Measurement
Page20
デジマチックインジケータ・ダイヤルゲージ・テストインジケータ 内径測定器
テストインジケータの角度誤差 各部の名称(ホールテスト)
測定子はできるだけ水平にして使用ください。
測定子
PG PG
36 コーン スピンドル
被測定物移動方向 被測定物移動方向 37
測定子 L1:真の値
測定子
移動方向 移動方向 θ L2:指示値
θ L1=L2×Cosθ
外筒 シンブル
ラチェット
読取方法 寸法偏差(棒形内側マイクロメータ)
θ
θ 図1 X 図2 X
目量 0.005 mm
シンブル
① 外筒の読取り値: 35 mm
② シンブルの読取り値: 0.015 mm
ホールテストの読取り値: 35.015 mm
外筒
θ 測定位置による測定値の変化 ℓ: パイプ内径 ℓ: パイプ内径
L: 傾いた時の長さ L: 傾いた時の長さ
X: 傾いた量 X: 傾いた量
ホールテストの場合、商品の △ℓ: 傾いたために生じた誤差 △ℓ: 傾いたために生じた誤差
θ 機構上、測定子全面で測定 △ℓ: L-ℓ △ℓ: L-ℓ
=√ℓ2+X2-ℓ =√ℓ2-X2
する場合と測定子の先端の -ℓ
みで測定する場合とで測定
図
値が異なります。 1のように穴の軸方向に傾く場合の偏差を算出すると
下図のようなグラフ値になります。図2のような軸穴に対して測定の際は同じ条件で基点
左右に傾く場合の偏差は、下図のグラフ値とほぼ同じで、マ
テストインジケータの測定子を測定面に当てるとき、角度によって誤差が発生します。測定子を測定面に当てるときは、図の 合せを行ってください。
イナス値として表れます。
角度θをできるだけ小さくするようにセットしてください。θの値により測定値が異なってきます。θの値による測定値の補正は 測定子先端で測定する場合
表に従って行います。 は、測定子先端で基点合せ ℓ= 200 mm
0.10
を行ってください。 測定物 基点合せ 0.09
[真の値=測定値×補正値] 0.08 ℓ= 500 mm
誤 0.07
角度補正 補正例 差 0.06
(mm)0.05
角度 補正値 テストインジケータの読みが0.002 mmの場合
棒形内側マイクロメータの温度変化による測定誤差 0.04
ℓ= 1000 mm
10° 0.98 θ=10° 0.002 mm×0.98=0.00196 mm 0.03
0.02
20° 0.94 θ=20° 0.002 mm×0.94=0.00188 mm 測定器は温度変化により、測定に誤差が生じます。 0.01
30° 0.87 θ=30° 0.002 mm×0.87=0.00174 mm 内側マイクロメータを直接手に持って測定する場合は、手袋 1 2 3 4 5 6 7 8 9 10
40° 0.77 等を用いて防熱カバー部を持って、体温によるマイクロメータ 傾いた量(mm)
50° 0.64 の膨張変化を防ぐことが必要です。
60° 0.50
●てこ式ダイヤルゲージ B7533:2015に対する当社の対応
完成品検査は、以下の対応で精度保証をしています。
縦形、傾斜形、垂直形:ダイヤル面を上にした姿勢で検査を実施
横形:ダイヤル面を縦にした姿勢で検査を実施
また、標準付属の検査成績書に検査データを記載しています。
上記以外の姿勢での校正結果を希望される場合は有償で発行します。
Quick Guide to Measurement
L1
45
0
5
10
ℓ
L
ℓ
L
9 40
8
7
6 35
L2