

その目視検査、本当に大丈夫ですか?
・その目視検査、本当に最適ですか?
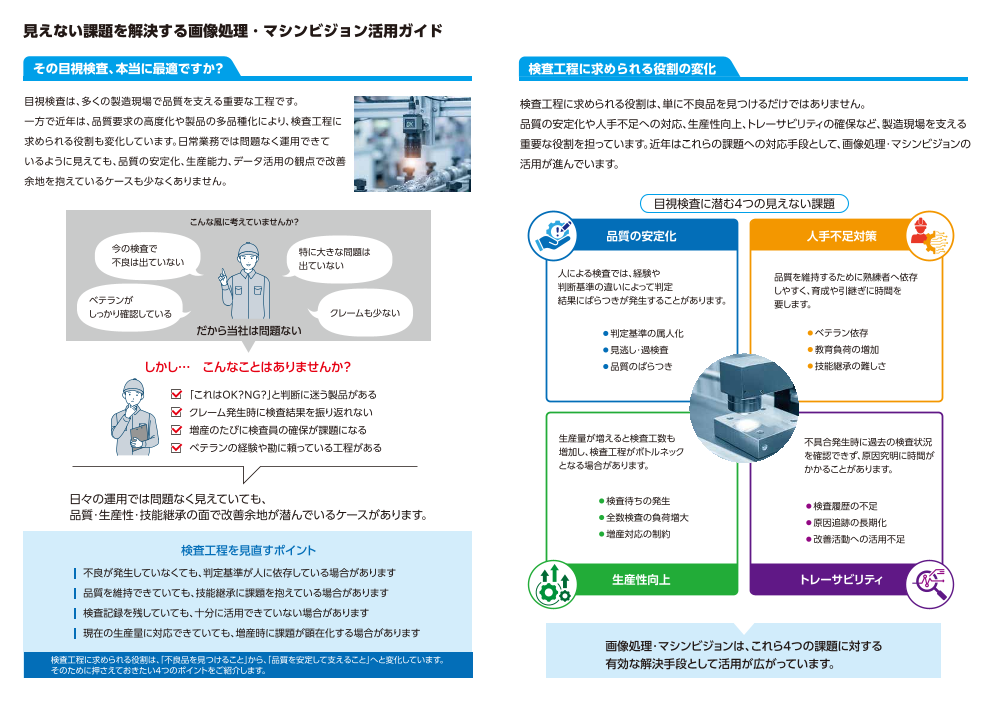
目視検査は、多くの製造現場で品質を支える重要な工程です。
一方で近年は、品質要求の高度化や製品の多品種化により、検査工程に求められる役割も変化しています。日常業務では問題なく運用できているように見えても、品質の安定化、生産能力、データ活用の観点で改善余地を抱えているケースも少なくありません。
・検査工程に求められる役割の変化
検査工程に求められる役割は、単に不良品を見つけるだけではありません。
品質の安定化や人手不足への対応、生産性向上、トレーサビリティの確保など、製造現場を支える重要な役割を担っています。近年はこれらの課題への対応手段として、画像処理・マシンビジョンの活用が進んでいます。
◆詳細はカタログをダウンロードのうえご覧いただくか、お気軽にお問い合わせください。
このカタログについて
| ドキュメント名 | 見えない課題を解決する 画像処理・マシンビジョン活用ガイド |
|---|---|
| ドキュメント種別 | 製品カタログ |
| ファイルサイズ | 2.4Mb |
| 登録カテゴリ | |
| 取り扱い企業 | 株式会社日伝 (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ

このカタログの内容
Page1
その目視検査、本当に大丈夫ですか?
見えない課題を解決する
画像処理・マシンビジョン活用ガイド
Page2
見えない課題を解決する画像処理・マシンビジョン活用ガイド
その目視検査、本当に最適ですか? 検査工程に求められる役割の変化
目視検査は、多くの製造現場で品質を支える重要な工程です。 検査工程に求められる役割は、単に不良品を見つけるだけではありません。
一方で近年は、品質要求の高度化や製品の多品種化により、検査工程に 品質の安定化や人手不足への対応、生産性向上、トレーサビリティの確保など、製造現場を支える
求められる役割も変化しています。日常業務では問題なく運用できて 重要な役割を担っています。近年はこれらの課題への対応手段として、画像処理・マシンビジョンの
いるように見えても、品質の安定化、生産能力、データ活用の観点で改善 活用が進んでいます。
余地を抱えているケースも少なくありません。
目視検査に潜む4つの見えない課題
こんな風に考えていませんか?
品質の安定化 人手不足対策
今の検査で 特に大きな問題は
不良は出ていない 出ていない
人による検査では、経験や 品質を維持するために熟練者へ依存
判断基準の違いによって判定 しやすく、育成や引継ぎに時間を
ベテランが 結果にばらつきが発生することがあります。 要します。
しっかり確認している クレームも少ない
だから当社は問題ない ●判定基準の属人化 ●ベテラン依存
●見逃し・過検査 ●教育負荷の増加
しかし… こんなことはありませんか? ●品質のばらつき ●技能継承の難しさ
「これはOK?NG?」と判断に迷う製品がある
クレーム発生時に検査結果を振り返れない
増産のたびに検査員の確保が課題になる
生産量が増えると検査工数も
ベテランの経験や勘に頼っている工程がある 不具合発生時に過去の検査状況
増加し、検査工程がボトルネック を確認できず、原因究明に時間が
となる場合があります。 かかることがあります。
日々の運用では問題なく見えていても、 ●検査待ちの発生 ●検査履歴の不足
品質・生産性・技能継承の面で改善余地が潜んでいるケースがあります。 ●全数検査の負荷増大 ●原因追跡の長期化
●増産対応の制約 ●改善活動への活用不足
検査工程を見直すポイント
不良が発生していなくても、判定基準が人に依存している場合があります 生産性向上 トレーサビリティ
品質を維持できていても、技能継承に課題を抱えている場合があります
検査記録を残していても、十分に活用できていない場合があります
現在の生産量に対応できていても、増産時に課題が顕在化する場合があります
画像処理・マシンビジョンは、これら4つの課題に対する
検査工程に求められる役割は「、不良品を見つけること」から「、品質を安定して支えること」へと変化しています。
そのために押さえておきたい4つのポイントをご紹介します。 有効な解決手段として活用が広がっています。
Page3
見えない課題を解決する画像処理・マシンビジョン活用ガイド
品質の安定化 人手不足対策
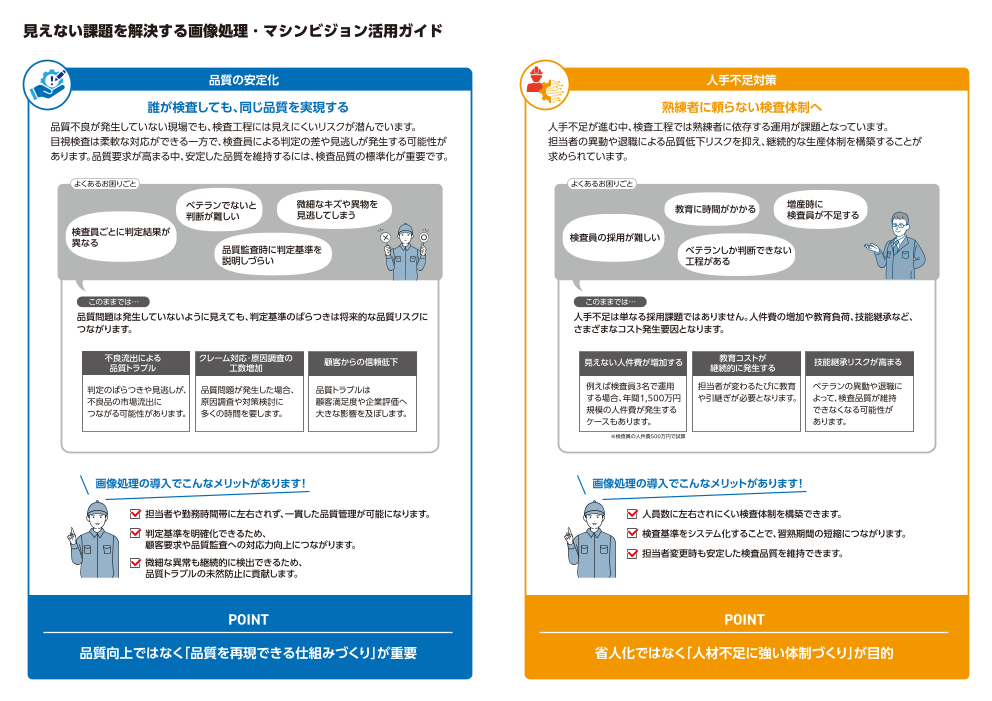
誰が検査しても、同じ品質を実現する 熟練者に頼らない検査体制へ
品質不良が発生していない現場でも、検査工程には見えにくいリスクが潜んでいます。 人手不足が進む中、検査工程では熟練者に依存する運用が課題となっています。
目視検査は柔軟な対応ができる一方で、検査員による判定の差や見逃しが発生する可能性が 担当者の異動や退職による品質低下リスクを抑え、継続的な生産体制を構築することが
あります。品質要求が高まる中、安定した品質を維持するには、検査品質の標準化が重要です。 求められています。
よくあるお困りごと よくあるお困りごと
ベテランでないと 微細なキズや異物を 教育に時間がかかる 増産時に
判断が難しい 見逃してしまう 検査員が不足する
検査員ごとに判定結果が
異なる 検査員の採用が難しい
品質監査時に判定基準を ベテランしか判断できない
説明しづらい 工程がある
このままでは… このままでは…
品質問題は発生していないように見えても、判定基準のばらつきは将来的な品質リスクに 人手不足は単なる採用課題ではありません。人件費の増加や教育負荷、技能継承など、
つながります。 さまざまなコスト発生要因となります。
不良流出による クレーム対応・原因調査の
品質トラブル 工数増加 顧客からの信頼低下 見えない人件費が増加する 教育コストが
継続的に発生する 技能継承リスクが高まる
判定のばらつきや見逃しが、 品質問題が発生した場合、 品質トラブルは 例えば検査員3名で運用 担当者が変わるたびに教育 ベテランの異動や退職に
不良品の市場流出に 原因調査や対策検討に 顧客満足度や企業評価へ する場合、年間1,500万円 や引継ぎが必要となります。 よって、検査品質が維持
つながる可能性があります。 多くの時間を要します。 大きな影響を及ぼします。 規模の人件費が発生する できなくなる可能性が
ケースもあります。 あります。
※検査員の人件費500万円で試算
画像処理の導入でこんなメリットがあります! 画像処理の導入でこんなメリットがあります!
担当者や勤務時間帯に左右されず、一貫した品質管理が可能になります。 人員数に左右されにくい検査体制を構築できます。
判定基準を明確化できるため、 検査基準をシステム化することで、習熟期間の短縮につながります。
顧客要求や品質監査への対応力向上につながります。
担当者変更時も安定した検査品質を維持できます。
微細な異常も継続的に検出できるため、
品質トラブルの未然防止に貢献します。
POINT POINT
品質向上ではなく「品質を再現できる仕組みづくり」が重要 省人化ではなく「人材不足に強い体制づくり」が目的
Page4
見えない課題を解決する画像処理・マシンビジョン活用ガイド
生産性向上 トレーサビリティ
検査工程をボトルネックにしない 検査結果を品質改善に活かす
設備能力を高めても、検査工程が追いつかなければ生産性は向上しません。 不具合発生時には迅速な原因究明と再発防止が求められます。
増産や短納期対応が求められる中、検査工程の効率化は製造現場全体の生産能力向上に しかし目視検査では当時の状況を振り返ることが難しく、原因調査に時間を要するケースが
直結します。 あります。検査データを蓄積・活用することで、品質保証体制の強化につながります。
よくあるお困りごと よくあるお困りごと
検査員が不足して
検査待ちが 増産できない 検査画像が データが品質改善に
発生している 残っていない 活用できていない
不具合の原因究明に
検査速度を 生産ラインは 時間がかかる
上げられない まだ余力がある 証跡提出に
工数がかかる
このままでは… このままでは…
検査工程が生産能力向上の足かせとなり、本来発揮できる設備能力を十分に活かせなく 問題発生時の対応が後手に回り、品質改善の機会を逃してしまう可能性があります。
なります。
生産能力が頭打ちになる 機会損失が発生する 品質との両立が難しくなる 原因特定に時間がかかる 顧客対応負荷が増大する 品質改善が進まない
設備能力を活かしきれず、 増産依頼や短納期案件に 検査負荷増加により、 ないため、
生産量向上の妨げと 対応できない可能性が 品質維持と生産性向上の 不具合発生時に当時の 報告資料や証跡収集に データが残ら
なります。 あります。 両立が困難になります。 状況を確認できません。 多くの工数が発生します。 不良傾向分析や再発防止
につなげられません。
画像処理の導入でこんなメリットがあります! 画像処理の導入でこんなメリットがあります!
過去の検査画像や判定結果をすぐに確認できます。
担当者や時間帯による品質差を抑え、安定した検査品質を維持できます。
生産量増加時も検査工程の負荷増加を最小限に抑えられます。 客観的なデータを証跡として提示できます。
全数検査を維持しながらライン速度向上を実現できます。 不良傾向分析や再発防止活動へつなげられます。
POINT POINT
品質を維持したまま生産能力を高められることが最大の価値 「記録する」から「活用する」へ。データが品質改善の武器になる
Page5
目視検査の課題を解決する 画像処理・マシンビジョン活用ガイド
検査対象に応じた最適な画像処理の選び方 ご相談から導入まで、画像処理の活用をトータルサポート
画像処理システムは大きく「ルールベース画像処理」と「AI画像処理」に分類されます。 「検査を自動化したい「」画像処理を導入したい」といったご相談から、現場の課題やご要望に合わせた
どちらが優れているというものではなく、検査対象や判定内容によって最適な方式は異なります。 機器・システムの選定、検証、導入まで。
まずはそれぞれの特徴を理解し、自社の課題に適した方式を選択することが重要です。 日伝はメーカーやシステムインテグレーターと連携し、お客様に適した画像処理ソリューションの実現を
サポートします。
ルールベースの画像処理 AI画像処理
検査対象の特徴を数値や条 従来のルールベースでは判 01 ご相談 検査対象や検査したい内容、現在の作業状況などをヒアリングし、
お問合せ 導入に向けた課題やご要望を整理します
件として明確に定義できる 定が難しかった外観検査や、
場合は、ルールベース画像 人の感覚に頼っていた官能
処理が有効です。寸法や位 検査では、AI画像処理が効
置、形状など、判定基準が明確な検査に適 果を発揮します。良品・不良品の特徴を学 02 現場確認 対象ワークの形状や検査項目、タクトタイム、設置スペースなどを確認し、
要件整理 必要なカメラ・照明・画像処理方式などの条件を整理します。
しており、多くの製造現場で活用されてい 習することで、複雑な判定にも対応でき
ます。 ます。
特 徴 特 徴 03 機器・システム メーカーやシステムインテグレーターと連携し、
の選定 検査内容や現場環境に適した機器・システム構成をご提案します。
判定基準が明確な検査に最適 人では判断が難しい外観検査に対応
寸法や位置、形状など数値で表現できる項目を 良品・不良品の特徴を学習することで、キズや汚れ、
設定条件と比較するため、高速かつ安定した検査 色ムラなど複雑な外観異常を検出できます。 ラボ室にて
を実現できます。 検証 必要に応じてサンプルワークによる検証を調整し、 検証も可能
04 ご提案 検査精度や処理速度などを確認。検証結果を
判定根拠を明確にできる 熟練者の判断を再現できる 踏まえて導入構成をご提案します。
「何mm以上のキズ「」何ピクセル以上の異物」など これまでベテラン作業者が経験的に行っていた
判定条件を明文化できるため、品質管理や監査 判定をデータ化し、検査品質の標準化を支援
対応にも活用しやすくなります。 します。
05 導入 関係メーカー・システムインテグレーターと連携し、機器の手配や納入、
立ち上げ 設置・立ち上げに向けた調整を行います
設定した条件で判定 判定方法 学習した特徴から判定
◎ 一般的に低い 導入コスト △ 一般的にやや高い
◎ 短 い 立ち上げ期間 △ 長 い
06 稼働後の 稼働後の課題や追加要望をお聞きし、
◎ 明 確 判定根拠 ○ やや不明確 サポート 必要に応じて関係メーカーと連携しながら改善や追加対応を検討します。
◎ 得 意 寸法測定 △ 不向き
◎ 得 意 有無確認 ○ 対応可能
◎ 得 意 OCR・コード読取 ○ 対応可能 \こんな段階からでもご相談いただけます/
△ 条件次第 傷・汚れ検査 ◎ 容 易
△ 苦 手 色ムラ・外観判定 ◎ 容 易 検査したい内容は決まっているが
どのようなカメラや照明が必要かよくわからない 現在行っている目視検査が自動化できるか相談したい
△ 苦 手 良品ばらつき対応 ◎ 容 易
◎ 容 易 保守性 △ 学習が必要 自社の課題にあった検査方法や
導入の進め方を知りたい 現在使用している生産ラインに組込めるか見てほしい
寸法・有無・位置決め 適した用途 外観検査・異常検知
お気軽にお問合せください!
Page6
検査内容・用途に合わせて選べる4つの製品をご紹介 AI 画像処理 良品・不良品の特徴を学習することで、
複雑な判定にも対応
ルールベースの 設定した条件に基づき、 StellaController 2.0 Phoxter 詳細はこちら
画像処理 寸法・位置・形状など高精度に判定
熟練者の検査基準をAI で標準化し、誰でも安定した検査品質を実現
PV200シリーズ Panasonic 詳細はこちら 専門知識や複雑な設定を必要とせず、直感的な操作でAI 検査を実現。
少量データでの学習や柔軟な機能拡張により、検査工程の自動化を支援。
高速・高機能をコンパクトな一体型ボディに凝縮!
AI×ルールベースの高精度検査
高精度な画像処理と多彩な検査機能をコンパクトなボディに搭載。 両技術の強みを融合し、過検知・見逃しを低減。
カラー・グレー複合検査や高速並列処理により、検査の信頼性向上と
設定工数の削減を両立します。 柔軟な機能拡張・カスタマイズ
STEP STEP STEP
01 02 03
共通ハードウェアを採用し、用途に応じた機能追加やカスタマイズに 撮る 学習する 検査する
対応。専門知識がなくても扱いやすく、多様な検査ニーズに応えます。 StellaController 2.0で 撮像した画像で学習します。 学習モデルをStellaController 2.0に
学習のための画像を撮像します。 良品フォルダと不良品フォルダに画像を入れるだけ。 取り込んで検査します。
高精度・高機能をコンパクトに凝縮 少ないデータで学習可能
良品100サンプル
良品例 不良品例(バリ・カケ・傷) 不良品20サンプル
多彩な画像処理機能をコンパクトなボディに搭載。 簡単3ステップで検査を自動化
高精度な検査と効率的な設定操作により、検査の信頼性向上と工数削減を両立。 「撮る→学習する→検査する」の3ステップで簡単に導入可能。 従来のサンプル数 StellaController 2.0なら、
10,000~100,000 100~1,000でOK
カラー・グレー複合検査で高速・高精度 複雑な操作不要で、短期間での検査自動化と作業工数を削減。 アノテーションが不要
学習のための画像は、オフィス等での撮像も可能。 「良品(good)」画像単位 「不良品(bad)」画像単位
カラーとグレーの画像処理を組み合わせ、高速並列処理を実現。
検査対象の特性に応じた高精度かつスピーディーな検査に対応。
多彩な検査チェッカで簡単・高精度計測
豊富な検査チェッカを搭載し、寸法・位置などの高精度な計測に対応。
簡単な設定操作で、さまざまな検査ニーズに応えます。
カラー画像をグレー変換することによって、異物発見が 作業検査カメラ 作業状況をカメラで確認し、
作業ミスの防止と品質向上
容易になり、いっそう精度の高い異物検査が可能に。
作業検査カメラ SC-20 リコージャパン 詳細はこちら
SV シリーズ Panasonic 詳細はこちら
画像認識×作業ナビゲーションで、作業ミスを未然に防止!
高速処理と高機能を両立し、生産現場の検査を効率化 画像認識による作業チェックと作業指示を連動させ、組立工程でのミスや
高速CMOSセンサとDual Core CPUによる優れた処理性能に加え、 確認漏れを防止。PC不要の簡単なシステム構成と作業履歴の記録により、
多彩な検査機能を搭載。簡単な設定操作とネットワーク対応により、 作業品質の安定化と現場のデジタル化を実現。
製造現場の検査効率向上と品質管理を実現。
画像認識と作業指示の連動でミスを防止
高速撮像・高速処理・高速出力を実現 部品の有無・形状・色などを画像認識でチェック。正しい作業を確認
するまで次工程に進めない仕組みで、組立ミスや確認漏れを防止。
高速CMOSセンサとDual Core CPUを搭載。撮像から画像処理、
結果出力までを高速化し、生産ラインの高速検査に対応。 PC不要のオールインワンで簡単導入
コンパクトな一体型で多彩な検査に対応 カメラ・画像認識エンジン・アプリケーションを一体化。簡単な設定
操作で、作業途中のリアルタイム検査から作業後の一括検査まで対応。
カメラ一体型のコンパクト設計に豊富な検査・画像処理機能を搭載。
設定ソフト「SVWorks」により、複雑な検査も簡単に設定可能。 作業履歴の記録で品質管理を効率化
ネットワーク対応で遠隔監視・品質管理を効率化 作業結果や検査画像を記録し、トレーサビリティーを確保。作業分析や
指示書・チェックシートの電子化により、品質管理を効率化。
EtherNet/IP やWeb監視機能に対応。検査画像の全数保存や
離れた場所からのモニタリングにより、品質管理を効率化。 4カ所同時アクセスが可能 目視検査のデジタル化で、検査のばらつきを抑制。
現場だけでなく、事務所からでも検査画像が確認が可能です。 作業後にまとめて一括検査することも可能です。
Page7
メカニカルパーツ&システムの 日伝だからできるベストソリューションのご提案
専門総合商社「日伝」ってどんな会社? お客様の課題に合わせた
コーディネートをご提案
生産性を上げたい…。労働環境を改善したい…。
私たち日伝は、専門的な深い知識でモノづくりを支えてきた商社です。 そんな製造現場の悩みや課題は同じでも、その解決策は一つでは
技術の進歩や市場の変化をいち早く捉え、 ありません。お客様独自の課題を解決に導く最適コーディネートや、
広く総合的な課題解決力のあるトータルサポートが強み。 複数の仕入先様の製品や技術の中から最適な課題解決策を、
モノづくりにおける販売店様・ユーザー様の ご提案いたします。
ユーザー様
未来の課題を先取りして最適な選択肢を導き出す「提案力」と 設計・開発・生産管理・
製造・物流 最適なメーカー選定 最適な製品の組合せ 最適な案件管理
幅広いネットワークと確かな実行力でニーズに応える「調達力」で
最適なソリューションをご提案いたします。
提案から立ち上げまでワンストップで最適なコーディネート
調達力 数字で見る日伝の「調達力」と「提案力」
ユーザー様の
販売店様 さまざまな課題に対応
日伝と真のパートナーシップで 調 調
結ばれたネットワーク 自動化・省力化 達 達
取り扱い品目 力 サプライヤー数 力
環境改善
品質改善 500万点以上 2,400社以上
メーカー様・SIre 様 提案力 安心・安全
モノづくりにこだわった 多様な産業ニーズに応える幅広い製品群を取り扱うことで、 2,400社のサプライヤーと強固な関係を築き、豊富な
IoT
製品・装置・システム 顧客の課題に対して、提案力と調達力を活かしたワンストップの 商品ラインアップと柔軟な対応力で、顧客のニーズに最適な
ソリューション提供を実現しています 提案を行っています。
幅広いネットワークと確かな実行力でニーズに応える 未来の課題を先取りして最適な選択肢を導き出す 提 提
案 案
調達力 提案力 営業拠点 力 営業力強化研修の受講者 力
40カ所 累計
創業以来の精神「利は元にあり」 モノづくりのトレンドを把握 224名
全国に展開する営業拠点を活かし、顧客に最も近い存在として 提案力の向上とマーケティングに関する知見の
私たちの仕事は、仕入れの「元」となる仕入れ先様と良好な 日々進化する技術やニーズの変化に目を光らせ、 ニーズを的確にくみ取り、最適な商品・サービスを迅速かつ 深化を図る機会として、営業力強化の研修を実施しています。
関係があってこそ始まります。 生産現場の課題解決にどのようにつなげられるかを、常に検証 柔軟にお届けしています。 特に意欲の高い社員を対象にしており、毎年20~30名が受講
販売先様に必要な商品を確実にお届けするために、創業以来 しています。メカニカルパーツや FA 機器、ネットワークや しています。
築いてきた関係性を重要視しています。 クラウドといった最新技術の導入もトータルにご提案します。
会社情報
日伝の誠実さの証「商品調達力」 対面営業によるベストな提案
日伝には、“必要な時に必要な場所へ必要なだけお届けしたい” 対面営業だからこそ、現場のニーズや課題を的確に捉え、 社 名 株式会社 日伝 資 本 金 53億6,800万円(2025年3月31日現在)
という強い使命感があります。“お客様の期待に応えたい”という お客様のビジネスに本当に役立つ課題解決策の提案が可能に 創 業 1935年3月 株式上場 東京証券取引所プライム市場(証券コード9902)
私たちの想いもお届けしています。 なります。
設 立 1952年1月 従業員数 928名(連結1,050名)(2026年3月31日現在)
本社住所 〒542-8588 大阪市中央区上本町西1-2-16 営業拠点 東京・南関東(神奈川)・高崎・名古屋・静岡・
顧客ニーズに基づいた先進の商品管理体制 デジタル思考でアナログ志向 八日市・大阪・京都・四国(香川)・九州(福岡)
TEL.06-7637-7000(大代表) 30営業所、7物流センター、テクノセンター
地域ごとに市場動向の分析・予測と、仕入れ先様との綿密な モノづくりに関するあらゆる課題やお困りごとを解決するために、 FAX.06-7637-7008 取 引 先 販売先4,000社 仕入先2,400社
コミュニケーションを融合。国内5箇所に展開する物流センター 常に理論的な考え方にもとづき多くの選択肢の中から最適な
では、効率的・迅速・確実な商品提供につとめています。 解決策をご提案いたします。
東部物流センター 中部物流センター 小牧物流センター 情熱と責任感でやりきる事にこだわります。
お客様の課題に合わせた最適な解決策をご提案いたします!
西部物流センター 東大阪物流センター お問合せ お気軽にお問合せください!