

高速加工・安定加工・抜けバリ抑制
このカタログについて
| ドキュメント名 | 超硬3枚刃シックスマージンドリル |
|---|---|
| ドキュメント種別 | 製品カタログ |
| 取り扱い企業 | 株式会社ライノス (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ

このカタログの内容
Page1
GERMANY
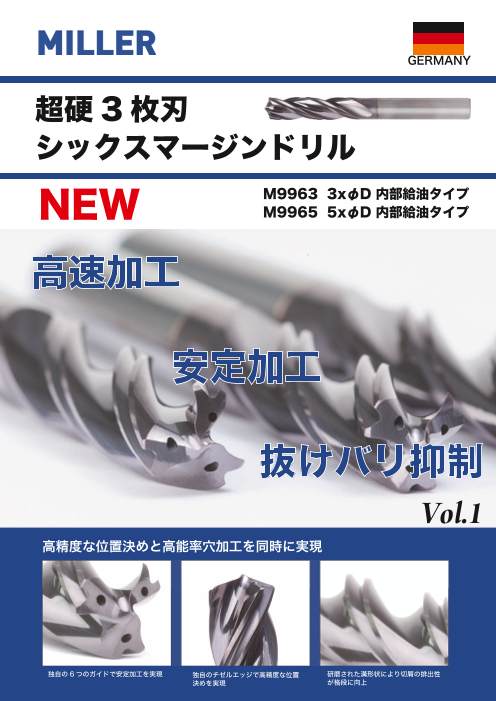
超硬 3 枚刃
シックスマージンドリル
NEW M9963 3xφD 内部給油タイプ
M9965 5xφD 内部給油タイプ
高速加工
安定加工
抜けバリ抑制
Vol.1
高精度な位置決めと高能率穴加工を同時に実現
独自の6つのガイドで安定加工を実現 独自のチゼルエッジで高精度な位置 研磨された溝形状により切屑の排出性
決めを実現 が格段に向上
Page2
高精度な位置決めと高能率穴加工を同時に実現
3枚刃シックスマージンドリル
M9963 3xφD 内部給油
M9965 5xφD 内部給油
独自のチゼルエッジで高精度な位置決め 独自の6つのガイドで安定加工を実現
を実現
高精度な位置決めを実現するセルフセンタリングチゼル 3枚刃と加工安定性を高める6つのガイドで、穴径
エッジを採用。これにより被削材との最初の接点で高精 精度、真円度、面粗さ、真直度といった穴加工に
度な位置決めを実現します。精度に影響する要因でもあ 必要な加工精度を同時に実現します。
る工作機械や保持具を改善する前に位置決め精度の問題
を解決でき、困難な穴の加工状況下でも高能率加工を実
現します。
穴加工に優れた3枚刃で高速加工を実現 切屑の排出性が向上
独自の3枚刃と6つのガイドの形状に加え、切削抵抗の低 独自の3枚刃先端刃形状で切屑を細かく分断。研磨された溝形
減と切削時に発生する摩擦による発熱を抑制する高性能 状により切屑の排出性が格段に向上します。
なMxFコーティングを採用することで、一般的な2枚刃
超硬ドリルの約2倍の切削条件で主に一般鋼から合金鋼
の被削材に威力を発揮します。
ドリルの食付き形状の比較(上段:シックスマージンドリル)
(加工深さ) M9963-10.0 加工深さ 0.2 ㎜時点でしっかりと食付き、
0.2 ㎜ 0.4 ㎜ 0.6 ㎜ 0.8 ㎜ 1.0 ㎜ 工具の振れを抑制。歩行現象を防止できる
他社 3 枚刃超硬ドリル のでもみ付けの必要もなく安定加工が可能
高速ドリル加工(貫通穴)での抜けバリの状況
ワーク裏面 送り F1,280 の高速ドリル加工でのドリル
出口の抜けバリの高さ 0.1mm 以下に抑制。
貫通直前で送り量を低減することなく、高速で
安定した加工を実現
加工ワーク:S50C
ワーク厚さ:10mm
ドリル刃径:φ10
切削条件:回転数 S3,200
送り F1,280
加工深さ 10mm
貫通穴
Page3
超硬3枚刃シックスマージンドリル
M9963 3xφD 内部給油 M9965 5xφD 内部給油
●鋼からステンレスまでの幅広い材料に高精度穴加工を実現。
●安定性を向上させる6点支点の切れ刃と求心性を高めた独自のチゼルエッジ(セルフセンタリングチゼルエッジ)の採用で高精度な
位置決めと高能率加工を同時に実現。
●センタリング無しでも穴位置精度は良好です。
●一般的な2枚刃超硬ドリルの約2倍以上の切削条件で高速加工を実現。
ℓ
L
直径許容差
超微粒子 MxF 右ねじれ 先端角 刃数6 粒子 MxF 先端角 直径許容差
超微 右ねじれ 刃数6
コ-ト 30° 140° +0.003~-0.003 コ-ト 30° 140° +0.003~-0.003
(単位 : mm) (単位 : mm)
在 直径 溝長 全長 シャンク径 在 直径 溝長 全長 シャンク径
庫 型 番 庫
区 区 型 番
分 (φD) ( ) (L) (φd) 分 (φD) ( ) (L) (φd)
◎ M9963-4.0 4.0 24 66 6 ◎ M9965-4.0 4.0 36 74 6
◎ M9963-4.01 4.01 24 66 6 ◎ M9965-4.01 4.01 36 74 6
◎ M9963-5.0 5.0 28 66 6 ◎ M9965-5.0 5.0 44 82 6
◎ M9963-5.01 5.01 28 66 6 ◎ M9965-5.01 5.01 44 82 6
◎ M9963-6.0 6.0 28 66 6 ◎ M9965-6.0 6.0 44 82 6
◎ M9963-6.01 6.01 28 66 6 ◎ M9965-6.01 6.01 44 82 6
◎ M9963-8.0 8.0 41 79 8 ◎ M9965-8.0 8.0 53 91 8
◎ M9963-8.01 8.01 41 79 8 ◎ M9965-8.01 8.01 53 91 8
◎ M9963-10.0 10.0 47 89 10 ◎ M9965-10.0 10.0 61 103 10
◎ M9963-10.01 10.01 47 89 10 ◎ M9965-10.01 10.01 61 103 10
◎ M9963-12.0 12.0 55 102 12 ◎ M9965-12.0 12.0 71 118 12
◎ M9963-12.01 12.01 55 102 12 ◎ M9965-12.01 12.01 71 118 12
◎ 標準在庫品 ◎ 標準在庫品
独自のチゼルエッジの効果で抜けバリを抑制、タップの下穴にも最適(サイズ拡充予定)
<S50C 貫通穴 抜けバリ比較>
M9963-10.0(内部給油) 他社 3 枚刃超硬ドリル(内部給油)
バリの高さ 冠状のバリ バリの高さ 冠状のバリ
あり
0.09mm なし 1.0mm
(複数発生)
切削速度 100m/min 切削速度 100m/min
送り 0.4mm/rev 送り 0.4mm/rev
回転数 3200min-1 回転数 3200min-1
鋳鉄 ダクタイル鋳鉄 軟鋼 中炭素鋼 合金鋼 工具鋼 調質鋼 焼入鋼 ステンレス鋼 アルミ合金材 耐熱合金
被削材種
FC FCD SS S55C SCM SKD SKD NAK SKD系 SUS ADC インコネル
硬度 150~ HRC HRC HRC
200HB ~200HB ~200HB 180~ 200~ HRC HRC
型番 220HB 250HB ~35 ~35 35~45 45~50 50~65
M9963 ◎ ◎ ◎ ◎ ◎ ◎ ◎ 〇 〇
M9965 ◎ ◎ ◎ ◎ ◎ ◎ ◎ 〇 〇
140°
φD
φd h6
Page4
【切削条件表】
M9963 3xφD 内部給油 M9965 5xφD 内部給油
低炭素鋼・軟鋼 炭 素 鋼 合 金 鋼 特 殊 鋼 ステンレス鋼・調質鋼 鋳鉄 ダクタイル鋳鉄 ダクタイル鋳鉄
被削材 S15C・SS400等 S45C・S50C等 SCM435・440 SKD11・NAK55 SUS304・NAK80 FC250 FCD400・500 FCD600・700
(~600N/㎟) (~800N/㎟) (~32HRC) (~40HRC) (~42HRC) (~200HB) (~250HB) (250HB~)
切削速度 65~70m/min 55~65m/min 60~70m/min 40~50m/min 35~40m/min 70~100m/min 85~135m/min 65~85m/min
刃径 回転数 送り 回転数 送り 回転数 送り 回転数 送り 回転数 送り 回転数 送り 回転数 送り 回転数 送り
(mm) (min-1) (mm/rev) (min-1) (mm/rev) (min-1) (mm/rev) (min-1) (mm/rev) (min-1) (mm/rev) (min-1) (mm/rev) (min-1) (mm/rev) (min-1) (mm/rev)
0.15 0.20 0.18 0.15 0.07 0.23 0.22 0.19
4.0 5,414 4,777 5,175 3,583 6,768 8,758 5,971
~0.19 ~0.24 ~0.24 ~0.19 6,768
~0.10 ~0.27 ~0.26 ~0.23
0.20 0.25 0.25 0.20 0.09 0.30 0.29 0.25
6.0 3,609 3,185 3,450 2,388 4,512 5,839 3,980
~0.24 ~0.29 ~0.30 ~0.24 4,512
~0.13 ~0.34 ~0.33 ~0.29
0.25 0.30 0.31 0.25 0.10 0.39 0.37 0.32
8.0 2,707 2,388 2,588 1,791 3,384 4,379 2,986
~0.29 ~0.34 ~0.34 ~0.29 3,384
~0.15 ~0.43 ~0.41 ~0.36
0.30 0.35 0.35 0.30 0.13 0.51 0.49 0.41
10.0 2,166 1,910 2,070 1,433 2,707 3,503 2,389
~0.34 ~0.39 ~0.40 ~0.34 2,707
~0.18 ~0.55 ~0.53 ~0.45
0.35 0.40 0.41 0.35 0.17 0.59 0.55 0.47
12.0 1,805 1,592 1,725 1,194 2,256 2,919 1,990
~0.39 ~0.44 ~0.45 ~0.39 2,256
~0.22 ~0.63 ~0.59 ~0.51
1)上記の切削条件は水溶性切削油剤を使用する場合のものです。希釈倍率10倍程度の良質なものをご使用下さい。
2)必ず剛性のある高精度なホルダ-を使用し、しっかりチャッキングを行い、工具の振れがないかどうかを確認して下さい。
ホルダ-やコレットの状態によって加工精度は大きく左右されますので、工具を取り付ける際には十分にご注意下さい。
3)被削材の保持はしっかりと行い、加工途中でも振動、たわみ、変形のない状態にして下さい。
4)チャックからの突き出し長さは短くし、出来る限りシャンク全体をつかんでご使用下さい。
5)貫通穴を加工する場合は、穴の出口での欠けやバリに十分注意して下さい。
! 安全にお使いいただくために
取り扱い上の注意
●切れ刃を直接素手で触れないように注意して下さい。●ケ-スから抜き取る際には、切れ刃が素手に直接触れないように注意して下さい。
取り付け上の注意
●取り付け前には必ず工具のキズ、割れ等の外観の確認を行って下さい。●剛性のある適切なホルダ-を使用し、しっかりと確実にチャッキングして下さい。
●工具の回転方向は取り付け前に必ず確認しておいて下さい。
使用上の注意
●カタログの切削条件基準表の条件は作業能率等を考慮して、一つの目安として掲載しております。条件表通り加工しても突然破損することがありますので
使用時には必ず安全カバ-・保護メガネ・安全靴を着用して下さい。
●切屑が飛散したり、巻き付き等でケガをすることがありますので注意して下さい。●切屑は素手で触らないで下さい。●使用中の工具を絶対に触らないで下さい。
●使用中に異常音、異常振動が発生したら直ちに作業を中止して、その原因を取り除いて下さい。●工具の切れ味が悪くなったら使用を中止して下さい。
●切削油剤は用途に応じて最適なものをご使用下さい。不水溶性切削油剤をご使用の場合は発熱による発煙、引火等に充分注意して下さい。
●切削条件は機械剛性、被削材、加工形態、切削油剤、切込み量等に応じて適正に調整して下さい。
●加工による不良品の発生を防ぐ為、工具の寸法はご使用前に必ず確認して下さい。
●工具を本来の目的以外に使用したり、改造したりしないで下さい。
再研削時の注意
●再研削時には粉塵が多量に発生しますので作業前には必ず安全カバ-、排気装置等を設置し、
保護メガネ・保護マスク等をご使用下さい。
●工具は再研削が不適当であると強度が著しく低下する恐れがあります。再研削後に亀裂等がない
ことを確認後、ご使用下さい。
カタログの仕様は商品の改善、改良の為、予告なく変更する場合がありますのであらかじめご了承下さい。
お問い合せ・お求めは
製造元 : ドイツ MILLER社
輸入元 : 株式会社ライノス
〒543-0018
大阪市天王寺区空清町1番8号
TEL(06)6766-7770 FAX(06)6766-7778
e-mail : info@rhinos.co.jp
http://www.rhinos.co.jp