

穴の裏面と表面の精密バリ取り・面取り加工に威力を発揮
このカタログについて
| ドキュメント名 | ミシガン デバリングツール Vol.4 |
|---|---|
| ドキュメント種別 | 製品カタログ |
| 取り扱い企業 | 株式会社ライノス (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ

このカタログの内容
Page1
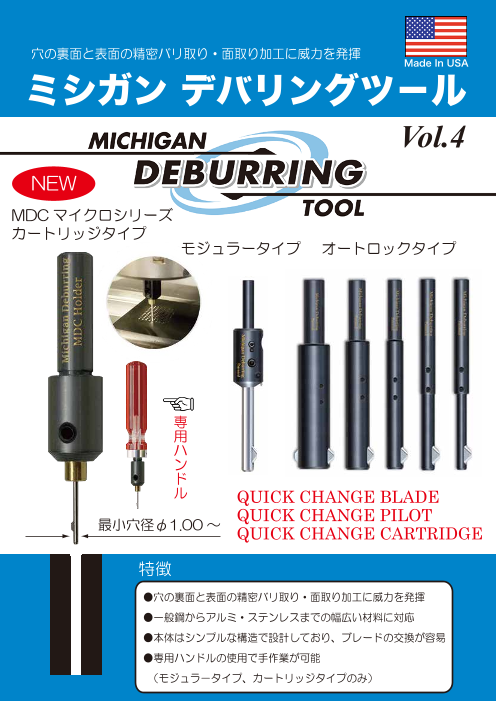
穴の裏面と表面の精密バリ取り・面取り加工に威力を発揮
ミシガン デバリングツ-ル
Vol.4
NEW
MDC マイクロシリーズ
カートリッジタイプ
モジュラータイプ オートロックタイプ
専
用
ハ
ン
ド
ル QUICK CHANGE BLADE
QUICK CHANGE PILOT
最小穴径φ1.00 ~ QUICK CHANGE CARTRIDGE
特徴
●穴の裏面と表面の精密バリ取り・面取り加工に威力を発揮
●一般鋼からアルミ・ステンレスまでの幅広い材料に対応
●本体はシンプルな構造で設計しており、ブレードの交換が容易
●専用ハンドルの使用で手作業が可能
(モジュラ-タイプ、カートリッジタイプのみ)
Page2
安全にお使いいただくために
取り扱い上の注意
●切れ刃を直接素手で触れないように注意して下さい。
●ケースから抜き取る際には、切れ刃が素手に直接触れないように注意して下さい。
取り付け上の注意
●取り付け前には必ず工具のキズ、割れ等の外観の確認を行って下さい。
●剛性のある適切なホルダーを使用し、しっかりと確実にチャッキングして下さい。
●工具の回転方向は取り付け前に必ず確認しておいて下さい。
使用上の注意
●カタログの切削条件基準表の条件は作業能率等を考慮して、一つの目安として掲載しております。
条件表通り加工しても突然破損することがありますので使用時には必ず安全カバー・保護メガネ・
安全靴を着用して下さい。
●切屑が飛散したり、巻き付き等でケガをすることがありますので注意して下さい。
●切屑は素手で触らないで下さい。
●使用中の工具を絶対に触らないで下さい。
●使用中に異常音・異常振動が発生したら直ちに作業を中止して、その原因を取り除いて下さい。
●工具の切れ味が悪くなったら使用を中止して下さい。
●切削油剤は用途に応じて最適なものをご使用下さい。不水溶性切削油剤をご使用の場合は発熱に
よる発煙・引火等に充分注意して下さい。
●切削条件は機械剛性・非削材・加工形態・切削油剤・切込み量等に応じて適正に調整して下さい。
●加工による不良品の発生を防ぐ為、工具の寸法はご使用前に必ず確認して下さい。
●工具を本来の目的以外に使用したり、改造したりしないで下さい。
再研削時の注意
●再研削時には粉塵が多量に発生しますので作業前には必ず安全カバー・排気装置等を設置し、
保護メガネ・保護マスク等をご使用下さい。
●工具は再研削が不適当であると強度が著しく低下する恐れがあります。再研削後に亀裂等がない
ことを確認後、ご使用下さい。
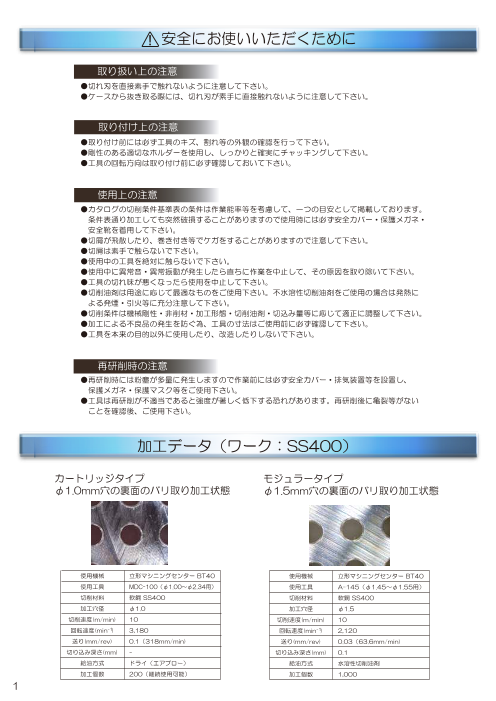
加工データ(ワーク:SS400)
カートリッジタイプ モジュラータイプ
φ1.0mm穴の裏面のバリ取り加工状態 φ1.5mm穴の裏面のバリ取り加工状態
使用機械 立形マシニングセンター BT40 使用機械 立形マシニングセンター BT40
使用工具 MDC-100(φ1.00~φ2.34用) 使用工具 A-145(φ1.45~φ1.55用)
切削材料 軟鋼 SS400 切削材料 軟鋼 SS400
加工穴径 φ1.0 加工穴径 φ1.5
切削速度(m/min) 10 切削速度(m/min) 10
回転速度(min- 1 ) 3,180 回転速度(min- 1 ) 2,120
送り(mm/rev) 0.1(318mm/min) 送り(mm/rev) 0.03(63.6mm/min)
切り込み深さ(mm) - 切り込み深さ(mm) 0.1
給油方式 ドライ(エアブロー) 給油方式 水溶性切削油剤
加工個数 200(継続使用可能) 加工個数 1,000
1
Page3
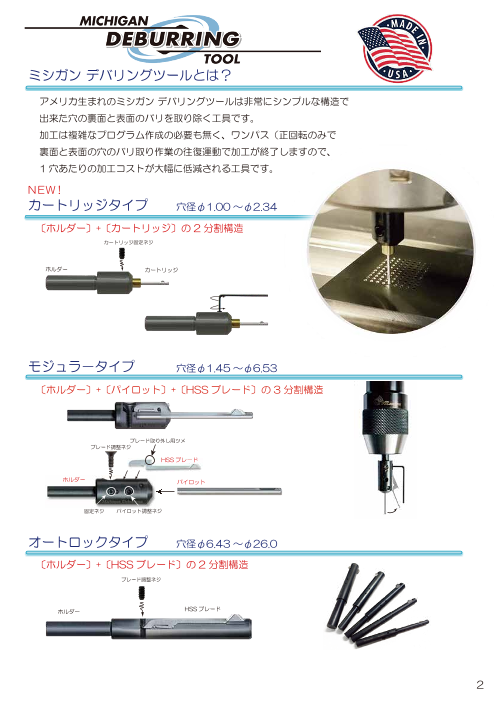
ミシガン デバリングツールとは?
アメリカ生まれのミシガン デバリングツールは非常にシンプルな構造で
出来た穴の裏面と表面のバリを取り除く工具です。
加工は複雑なプログラム作成の必要も無く、ワンパス(正回転のみで
裏面と表面の穴のバリ取り作業の往復運動で加工が終了しますので、
1 穴あたりの加工コストが大幅に低減される工具です。
NEW!
カートリッジタイプ 穴径φ1.00 ~φ2.34
〔ホルダー〕+〔カートリッジ〕の 2 分割構造
カートリッジ固定ネジ
ホルダー カートリッジ
モジュラ-タイプ 穴径φ1.45 ~φ6.53
〔ホルダー〕+〔パイロット〕+〔HSS ブレード〕の 3 分割構造
ブレード取り外し用ツメ
ブレード調整ネジ
HSS ブレ-ド
ホルダー パイロット
固定ネジ パイロット調整ネジ
オートロックタイプ 穴径φ6.43 ~φ26.0
〔ホルダー〕+〔HSS ブレード〕の 2 分割構造
ブレード調整ネジ
ホルダー HSS ブレード
2
Page4
NEW
MDC マイクロシリーズ
カートリッジタイプ
新登場!! 〔カートリッジ〕+〔ホルダー〕の2分割構造
+
穴径φ1.0~φ2.34の
裏面・表面のバリ取り・面取り加工が可能
1種類のホルダーで
16種類のカートリッジ
を装着できます。
加工後 加工前
ワーク:S50C 回転速度 : 3,184min-1 送り速度:318mm/min
ワーク厚み:5mm 使用工具:MDC-100
一般鋼からアルミ・ステンレス鋼までの
幅広い材料に対応
専用ハンドルの使用で
手作業が可能。
3
Page5
NEW
カートリッジタイプ
A
B C
φ6
1枚刃 穴径:φ1.00mm~φ2.34mm (単位 : mm)
セット品番 加工適用範囲(φmm) A B C ホルダー品番 カートリッジ品番
MDC-100 1.00~1.06 48.3 3.8 6.3 MDC0400B
MDC-110 1.07~1.13 48.3 3.8 6.3 MDC0420B
MDC-115 1.14~1.22 48.3 3.8 6.3 MDC0450B
MDC-125 1.23~1.31 50.0 4.0 7.8 MDC0485B
MDC-135 1.32~1.36 50.0 4.0 7.8 MDC0520B
MDC-140 1.37~1.44 50.0 4.0 7.8 MDC0540B
MDC-145 1.45~1.55 52.3 4.8 9.6 MDC0570B
MDC-160 1.56~1.65 53.4 4.8 10.1 MDC0615B
MDC-H
MDC-170 1.66~1.74 54.1 4.8 11.1 MDC0655B
MDC-180 1.75~1.82 56.1 5.3 12.7 MDC0690B
MDC-185 1.83~1.89 56.1 5.3 12.7 MDC0720B
MDC-195 1.90~1.97 56.1 5.3 12.7 MDC0750B
MDC-200 1.98~2.03 58.9 6.1 12.7 MDC0780B
MDC-210 2.04~2.12 58.9 6.1 12.7 MDC0805B
MDC-220 2.13~2.22 58.9 6.1 12.7 MDC0840B
MDC-230 2.23~2.34 58.9 6.1 12.7 MDC0880B
カートリッジ 材質:HSS(ブレード)
<表面・裏面兼用> <裏面専用>
θ θ
後部角(B) 後部角(B)
裏バリ用 前部角(A) 裏バリ用 表バリ用
表バリ用 切刃なし
標準装備カートリッジ ※ オプションカートリッジ(別売り)
カートリッジ品番 前部角(A) 後部角(B) 逃げ角(θ) カートリッジ品番 前部角(A) 後部角(B) 逃げ角(θ)
MDC0400B MDC0400R
MDC0420B MDC0420R
MDC0450B MDC0450R
52° 52° 10° — 52° 10°
MDC0485B MDC0485R
MDC0520B MDC0520R
MDC0540B MDC0540R
MDC0570B MDC0570R
MDC0615B MDC0615R
MDC0655B MDC0655R
MDC0690B MDC0690R
MDC0720B MDC0720R
52° 52° 15° — 52° 15°
MDC0750B MDC0750R
MDC0780B MDC0780R
MDC0805B MDC0805R
MDC0840B MDC0840R
MDC0880B MDC0880R
4
Page6
モジュラ-タイプ ブレード 材質:HSS
標準装備 ブレ-ド
≪BA・BB・BC≫ ≪BD・BE・BF・BG≫ ブレード品番 前部角(A) 後部角(B)
BA5252S 52° 52°
BB5252S 52° 52°
BC5252S 52° 52°
BD4545P 45° 45°
BE4545P 45° 45°
後部角(B) 後部角(B)
裏バリ用 前部角(A) 裏バリ用 前部角(A) BF4545P 45° 45°
表バリ用 表バリ用
BG4545P 45° 45°
オプション ブレ-ド(別売り)
≪BAR・BBR・BCR≫ ≪BDR・BER・BFR・BGR≫ ブレード品番 前部角(A) 後部角(B)
BAR52S - 52°
BBR52S - 52°
BCR52S - 52°
BDR45P - 45°
BER45P - 45°
後部角(B) 後部角(B)
裏バリ用 表バリ用 裏バリ用 表バリ用 BFR45P - 45°
切刃なし 切刃なし
BGR45P - 45°
≪BD・BE・BF・BG≫ BD6060P 60° 60°
BDR60P - 60°
BE6060P 60° 60°
BER60P - 60°
BF6060P 60° 60°
BFR60P - 60°
後部角(B) BG6060P 60° 60°
裏バリ用 前部角(A)
表バリ用 BGR60P - 60°
(注)モジュラ-タイプの取り扱い手順については10ペ-ジを参照して下さい。
5
Page7
オ-トロックタイプ ブレード 材質:HSS
標準装備 ブレ-ド
≪BH・BJ≫
ブレード品番 前部角(A) 後部角(B)
BH4545P 45° 45°
BJ4545P 45° 45°
後部角(B)
裏バリ用 前部角(A)
表バリ用
オプション ブレ-ド(別売り)
≪BH・BJ≫ ≪BHR・BJR≫ ブレード品番 前部角(A) 後部角(B)
BHR45P - 45°
BJR45P - 45°
BH6060P 60° 60°
BHR60P - 60°
BJ6060P 60° 60°
後部角(B) 後部角(B) BJR60P - 60°
裏バリ用 前部角(A) 裏バリ用 表バリ用
表バリ用 切刃なし
オ-トロックタイプ 取り扱い手順
ブレードの取り外し及び高さ調整方法の手順
①付属している六角レンチで写真のようにブレード調整ネジをゆるめていきます。
②ブレ-ド調整ネジの加減で刃の高さ調整が可能です。
③ブレ-ド調整ネジを完全にゆるめるとブレ-ドが外れる状態になります。
④最後にブレ-ドを引き抜いて下さい。
ブレードの取り付けの手順
①ホルダ-のサイズに合ったブレ-ドを溝に沿って装着します。
②六角レンチで写真のようにブレード調整ネジを締め付けていきます。
③ブレ-ド調整ネジを完全に締め付け終えたところで刃が一番高くセッティングされます。
(注)ブレ-ド調整ネジは、強く締め付け過ぎないようにして下さい。
6
Page8
モジュラ-タイプ
(単位 : mm)
67.6
25.4 11.1 5.67
≪Aタイプ≫ φ11.7 φ6
1枚刃 穴径:φ1.45mm~φ1.77mm
セット品番 加工適用範囲(φmm) ホルダー品番 パイロット品番 ブレード品番
A-145 1.45~1.58 HA-0570 P-0570 BA5252S
A-160 1.59~1.69 HA-0625 P-0625 BA5252S
A-170 1.70~1.77 HA-0670 P-0670 BA5252S
(単位 : mm)
69.2
25.4 12.7 5.67
≪Bタイプ≫ φ11.7 φ6
1枚刃 穴径:φ1.78mm~φ1.98mm
セット品番 加工適用範囲(φmm) ホルダー品番 パイロット品番 ブレード品番
B-180 1.78~1.84 HB-0700 P-0700 BB5252S
B-185 1.85~1.92 HB-0730 P-0730 BB5252S
B-195 1.93~1.98 HB-0760 P-0760 BB5252S
(単位 : mm)
69.2
25.4 12.7 5.67
≪Cタイプ≫ φ11.7 φ6
1枚刃 穴径:φ1.99mm~φ2.36mm
セット品番 加工適用範囲(φmm) ホルダー品番 パイロット品番 ブレード品番
C-200 1.99~2.07 HC-0785 P-0785 BC5252S
C-210 2.08~2.17 HC-0820 P-0820 BC5252S
C-220 2.18~2.25 HC-0860 P-0860 BC5252S
C-230 2.26~2.36 HC-0890 P-0890 BC5252S
(単位 : mm)
83.6
25.4 19.1 8.94
≪Dタイプ≫ φ12.6 φ6
1枚刃 穴径:φ2.37mm~φ3.16mm
セット品番 加工適用範囲(φmm) ホルダー品番 パイロット品番 ブレード品番
D-240 2.37~2.48 HD-0935 P-0935 BD4545P
D-250 2.49~2.63 HD-0980 P-0980 BD4545P
D-260 2.64~2.76 HD-1040 P-1040 BD4545P
D-275 2.77~2.86 HD-1090 P-1090 BD4545P
D-290 2.87~2.99 HD-1130 P-1130 BD4545P
D-300 3.00~3.04 HD-1180 P-1180 BD4545P
D-310 3.05~3.16 HD-1200 P-1200 BD4545P
7
Page9
モジュラ-タイプ
(単位 : mm)
87.5
25.4 22.3 9.7
φ12.6 φ6
≪Eタイプ≫
1枚刃 穴径:φ3.17mm~φ3.95mm
セット品番 加工適用範囲(φmm) ホルダー品番 パイロット品番 ブレード品番
E-320 3.17~3.29 HE-1250 P-1250 BE4545P
E-330 3.30~3.44 HE-1300 P-1300 BE4545P
E-350 3.45~3.56 HE-1360 P-1360 BE4545P
E-360 3.57~3.72 HE-1405 P-1405 BE4545P
E-370 3.73~3.85 HE-1470 P-1470 BE4545P
E-390 3.86~3.95 HE-1520 P-1520 BE4545P
(単位 : mm)
99.6
25.4 31.8 12.25
≪Fタイプ≫ φ14.2 φ6
1枚刃 穴径:φ3.96mm~φ4.74mm
セット品番 加工適用範囲(φmm) ホルダー品番 パイロット品番 ブレード品番
F-400 3.96~4.20 HF-1560 P-1560 BF4545P
F-420 4.21~4.35 HF-1660 P-1660 BF4545P
F-440 4.36~4.48 HF-1715 P-1715 BF4545P
F-450 4.49~4.61 HF-1770 P-1770 BF4545P
F-460 4.62~4.74 HF-1820 P-1820 BF4545P
(単位 : mm)
99.6
25.4 31.8 12.25
φ15.4 φ6
≪Gタイプ≫
1枚刃 穴径:φ4.75mm~φ6.53mm
セット品番 加工適用範囲(φmm) ホルダー品番 パイロット品番 ブレード品番
G-480 4.75~4.91 HG-1875 P-1875 BG4545P
G-500 4.92~5.15 HG-1935 P-1935 BG4545P
G-520 5.16~5.30 HG-2030 P-2030 BG4545P
G-530 5.31~5.40 HG-2090 P-2090 BG4545P
G-550 5.41~5.54 HG-2130 P-2130 BG4545P
G-560 5.55~5.78 HG-2185 P-2185 BG4545P
G-580 5.79~5.98 HG-2280 P-2280 BG4545P
G-600 5.99~6.14 HG-2360 P-2360 BG4545P
G-620 6.15~6.34 HG-2420 P-2420 BG4545P
G-640 6.35~6.53 HG-2500 P-2500 BG4545P
8
Page10
オ-トロックタイプ
(単位 : mm)
114.3
50.8
15.47
≪Hタイプ≫ φ10
1枚刃 穴径:φ6.43mm~φ8.25mm
セット品番 加工適用範囲(φmm) ホルダー品番 ブレード品番
H-650 6.43~6.92 TH-249065 BH4545P
H-700 6.93~7.41 TH-269070 BH4545P
H-750 7.42~7.92 TH-288075 BH4545P
H-800 7.93~8.25 TH-308080 BH4545P
(単位 : mm)
127
50.8
15.98
≪Jタイプ≫ φ10
1枚刃 穴径:φ8.26mm~φ10.26mm
セット品番 加工適用範囲(φmm) ホルダー品番 ブレード品番
J-830 8.26 ~ 8.45 TJ-320083 BJ4545P
J-850 8.46 ~ 8.66 TJ-328085 BJ4545P
J-870 8.67 ~ 8.94 TJ-336087 BJ4545P
J-900 8.95 ~ 9.44 TJ-347090 BJ4545P
J-950 9.45 ~ 9.95 TJ-367095 BJ4545P
J-1000 9.96~10.26 TJ-387100 BJ4545P
(単位 : mm)
139.7
15.98
44.5
φ10
1枚刃 穴径:φ10.27mm~φ15.79mm
セット品番 加工適用範囲(φmm) ホルダー品番 ブレード品番
J-1030 10.27~10.43 TJ-399103 BJ4545P
J-1050 10.44~10.94 TJ-406105 BJ4545P
J-1100 10.95~11.45 TJ-426110 BJ4545P
J-1150 11.46~11.93 TJ-446115 BJ4545P
J-1200 11.94~12.44 TJ-465120 BJ4545P
J-1250 12.45~12.64 TJ-485125 BJ4545P
J-1270 12.65~12.95 TJ-493127 BJ4545P
J-1300 12.96~13.43 TJ-505130 BJ4545P
J-1350 13.44~13.94 TJ-524135 BJ4545P
J-1400 13.95~14.45 TJ-544140 BJ4545P
J-1450 14.46~14.95 TJ-564145 BJ4545P
J-1500 14.96~15.44 TJ-584150 BJ4545P
J-1550 15.45~15.79 TJ-603155 BJ4545P
9
Page11
オ-トロックタイプ
(単位 : mm)
139.7
15.98
44.5
φ12
1枚刃 穴径:φ15.80mm~φ18.97mm
セット品番 加工適用範囲(φmm) ホルダー品番 ブレード品番
J-1590 15.80~15.95 TJ-617159 BJ4545P
J-1600 15.96~16.45 TJ-623160 BJ4545P
J-1650 16.46~16.94 TJ-643165 BJ4545P
J-1700 16.95~17.44 TJ-662170 BJ4545P
J-1750 17.45~17.95 TJ-682175 BJ4545P
J-1800 17.96~18.44 TJ-702180 BJ4545P
J-1850 18.45~18.97 TJ-721185 BJ4545P
(単位 : mm)
152.4
15.98
50.8
≪JWタイプ≫ φ16
2枚刃 穴径:φ18.98mm~φ26.00mm
セット品番 加工適用範囲(φmm) ホルダー品番 ブレード品番
JW-1900 18.98~19.48 TJ-741190 BJ4545P
JW-1950 19.49~19.96 TJ-761195 BJ4545P
JW-2000 19.97~20.47 TJ-780200 BJ4545P
JW-2050 20.48~20.98 TJ-800205 BJ4545P
JW-2100 20.99~21.46 TJ-820210 BJ4545P
JW-2150 21.47~21.97 TJ-839215 BJ4545P
JW-2200 21.98~22.47 TJ-859220 BJ4545P
JW-2250 22.48~22.98 TJ-879225 BJ4545P
JW-2300 22.99~23.46 TJ-899230 BJ4545P
JW-2350 23.47~23.97 TJ-918235 BJ4545P
JW-2400 23.98~24.48 TJ-938240 BJ4545P
JW-2450 24.49~24.96 TJ-958245 BJ4545P
JW-2500 24.97~25.37 TJ-977250 BJ4545P
JW-2540 25.38~26.00 TJ-993254 BJ4545P
ワーク:SCM440
φ10.0・φ18.0・φ20.0mm穴裏面の加工状態
φ18.0 の裏面 使用機械 立形マシニングセンター BT40
使用工具 J-1800(φ17.96~φ18.44用)
加工後 加工前
切削材料 合金鋼 SCM440
加工穴径 φ18.0
切削速度(m/min) 20
回転速度(min- 1 ) 353
送り(mm/rev) 0.12(42.3mm/min)
切り込み深さ(mm) 0.5
給油方式 水溶性切削油剤
10
Page12
ミシガン デバリングツール アクセサリ
≪固定ネジ≫ ≪パイロット調整ネジ≫ ≪ブレード調整ネジ≫
MDT-101 A・B・Cタイプ用 MDT-201 A・B・Cタイプ用 MDT-301 A・B・C・D・Eタイプ用
品番
品番 MDT-102 D・Eタイプ用 品番 MDT-202 D・Eタイプ用 MDT-302 F・Gタイプ用
MDT-103 F・Gタイプ用 MDT-203 F・Gタイプ用
≪カートリッジ固定ネジ≫ ≪専用ハンドル≫ ≪ブレード調整ネジ≫
※カートリッジタイプ用 ※カートリッジタイプ用 ※オートロックタイプ用
※モジュラータイプ用
品番 MDT-501 MDC-H 用 品番 MDT-800 品番 MDT-401 H・J・JWタイプ用
面取り量を均一にする場合の推奨加工手順
回 適 加 適
転 切 工 切
さ な 終 な
せ 位 了 位 ①下穴に合わせて本体を回転させずに穴に挿入し、穴の出口を全ブレードが
ず 置 後 置 通過するまで移動させて下さい。
に を 回 を
穴 決 転 決 ②ブレードを適切な加工位置に設定後、正回転させて裏面のバリ取り作業を
の め を め 開始して下さい。
出 加 止 加
口 工 め 工 ③裏面のバリ取り作業後、回転を止めてパイロットを穴から引き上げて下さい。
に を て を
移 開 移 開 ④穴入り口付近でブレードを適切な加工位置に設定後、正回転させて表面の
動 始 動 始 バリ取り作業を行って下さい。
注意:すべて正回転で加工を行って下さい。
バリ無し
ボール盤でワンパス加工する場合の推奨加工手順
回
転
加 さ
工 せ ①下穴に合わせて本体を正回転させ穴に挿入し、穴の出口を全ブレードが
し 表 通過するまで移動させて下さい。
な 面
が を ②裏面のバリ取り作業を開始して下さい。
裏
ら 面 抜
③裏面加工終了後、抜き取って下さい。
差 を き
込 加 取
む 工 る
注意:すべて正回転で加工を行って下さい。
バリ無し
また、この加工の場合は送り速度の
バリ無し 数値の設定で面取り量が変化します。
11
Page13
モジュラ-タイプ 取り扱い手順
パイロット及びブレードの取り外し手順
① ② ③
六角レンチでブレード調整 ブレードのツメを持ち上げ 六角レンチでパイロット調
ネジを半分ほどゆるめて下 ブレード外して下さい。 整ネジをゆるめてパイロッ
さい。 トを外して下さい。
ブレ-ド 六角レンチ
調整ネジ パイロット
ツメ 調整ネジ
ブレ-ド
パイロット
六角レンチ
パイロット及びブレードの取り付け手順
① ② ③
ブレ-ド ブレ-ド
調整ネジ 調整ネジ
六角レンチでパイロット パイロット調整ネジを六角 パイロットの溝に合わせて
溝位置
調整ネジをゆるめてパイ レンチで締めてパイロット ブレードを差し込み、ブレ
ホルダ-
ロットホルダーの奥まで を固定して下さい。六角レ ード調整ネジを六角レンチ
パイロット 差し込んで下さい。 ンチでブレード調整ネジを で締め、ブレードを固定さ
調整ネジ
(このときパイロット先端 ゆるめて、上の図のように せて下さい。
のきりかけのある方の溝と ブレードをホルダーの溝に
パイロット
溝位置 ホルダーの溝を合わせる) 差し込んで下さい。 パイロット
(注)固定ネジは、ブレード調整ネジのゆるみによるブレードの高さずれを防ぐ特殊ネジで、出荷時に
セットされています。ネジの破損の原因となりますので、強く締め付けすぎないで下さい。
また、各ネジは本体から取り外さないで下さい。
ブレードの高さ調整方法
① ② ③
ブレ-ド
六角レンチで固定ネジをゆ 調整ネジ 六角レンチでブレード調整 ブレード調整ネジを六角レ
固定ネジ るめて下さい。 ネジをゆるめて、ブレード 固定ネジ ンチで少しずつ締めて高さ
をパイロット内に押し込ん 調整を行い、適切な高さの
で下さい。 ところで固定ネジを締め、
ブレードを固定させて下さ
い。
ブレ-ド
(注)固定ネジは、強く締め付け過ぎないようにして下さい。
12
Page14
カートリッジタイプ 穴径:φ1.00mm~φ2.34mm
取り扱い上の注意
加工動画はこちらから☞
MDC マイクロシリーズ
モジュラータイプ 穴径:φ1.45mm~φ6.53mm
加工動画はこちらから☞
オートロックタイプ 穴径:φ6.43mm~ 26.00mm
加工動画はこちらから☞
13
Page16
切削条件基準表
被削材 切削条件 送 り
m/min mm/rev
軟鋼・炭素鋼 SS400・S45C等
炭素鋼・合金鋼 S50C・SCM等
ステンレス鋼 SUS304等
ねずみ鋳鉄 FC250等 5~20 0.01~0.2
ダクタイル鋳鉄 FCD400等
アルミニウム・アルミニウム合金鋳物
銅合金 C1020等
穴径及びバリの状態に
切り込み深さ (mm)
0.1~ よって調整して下さい。
1)上記の切削条件は加工材料にあった適切な切削油剤を使用した場合のものです。
2)バリが取りきれない場合は、回転数・送りとも下げると同時に1回の切込み量を調整して下さい。
3)被削材の保持はしっかりと行い、振動・たわみ・変形のない状態にして下さい。
4)剛性のある適切なホルダーを使用し、しっかりチャッキングを行い、工具の振れがないかどうかを確認して下さい。
5)上記の切削条件基準表は1)~4)での加工を想定しております。仕様の条件が異なる場合には、上記の表を参考に最適な切削条件に変更して下さい。
切削条件はバリの状態・被削材の材質・被削性及び機械剛性・加工形態・切削油剤などに大きく左右されます。
カタログの仕様は商品の改善、改良の為、予告なく変更する場合がありますので、あらかじめご了承下さい。
お問い合わせ・お求めは
202110-R