

連続カーボンファイバーと金属に対応する高強度・高精度プリンター
【掲載内容】
◆連続繊維対応樹脂3Dプリンター
◆金属3Dプリンター
詳細はカタログをダウンロードしご覧いただくか、お気軽にお問い合わせ下さい。
このカタログについて
| ドキュメント名 | 3Dプリンター Markforged 総合カタログ |
|---|---|
| ドキュメント種別 | 製品カタログ |
| ファイルサイズ | 6.5Mb |
| 登録カテゴリ | |
| 取り扱い企業 | 日本3Dプリンター株式会社 (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ

このカタログの内容
Page1
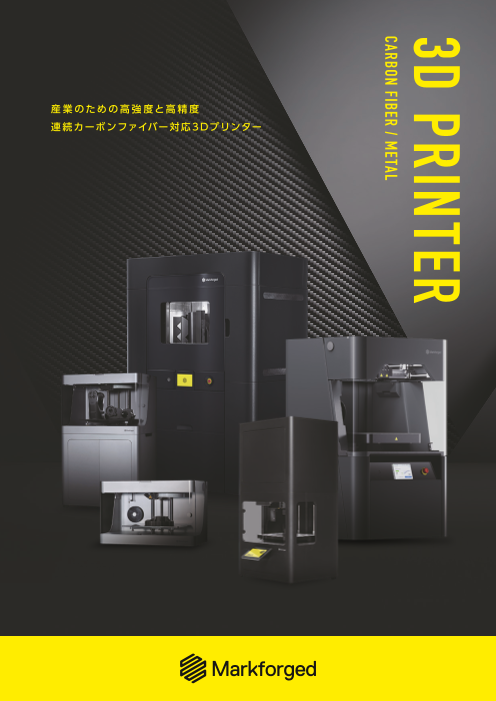
産業のための高強度と高精度
連続カーボンファイバー対応3Dプリンター
3D PRINTER
CARBON FIBER / ME TAL
Page2
日本3Dプリンター株式会社の実績
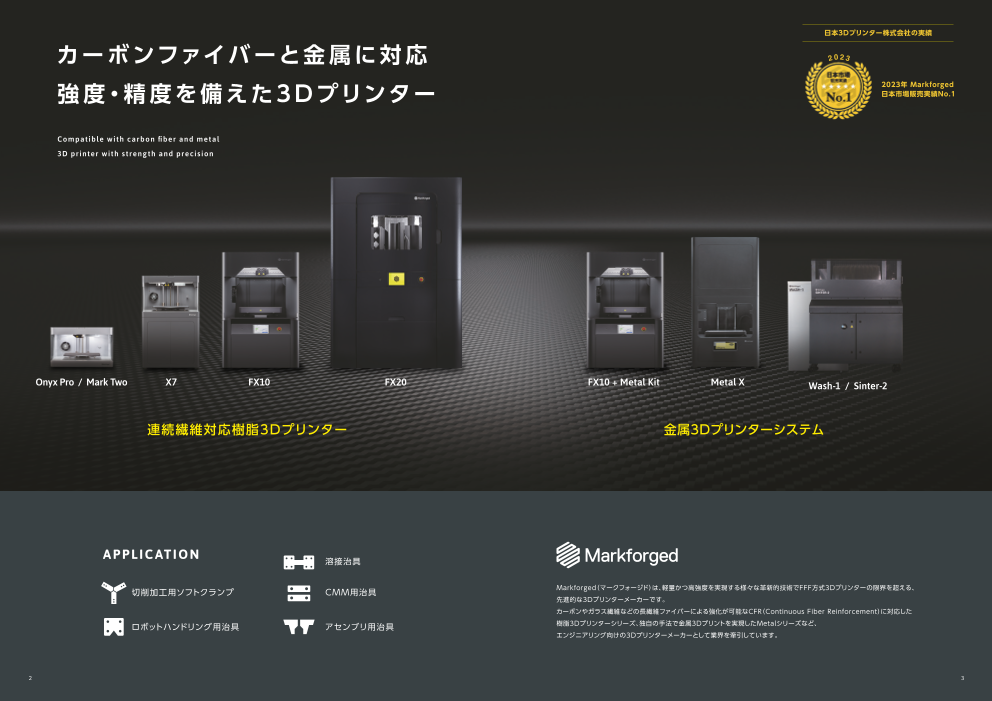
カーボンファイバーと金属に対応 2 0 2 3
強度・精度を備えた3Dプリンター 2023年 Markforged
日本市場販売実績No.1
Compat ible with c arbon fiber and metal
3D pr inter with s t reng th and prec is ion
Onyx Pro / Mark Two X7 FX10 FX20 FX10 + Metal Kit Metal X Wash-1 / Sinter-2
連続繊維対応樹脂3Dプリンター 金属3Dプリンターシステム
A P P L I C AT I O N 溶接治具
切削加工用ソフトクランプ CMM用治具 Markforged(マークフォージド)は、軽量かつ高強度を実現する様々な革新的技術でFFF方式3Dプリンターの限界を超える、
先進的な3Dプリンターメーカーです。
カーボンやガラス繊維などの長繊維ファイバーによる強化が可能なCFR(Continuous Fiber Reinforcement)に対応した
ロボットハンドリング用治具 アセンブリ用治具 樹脂3Dプリンターシリーズ、独自の手法で金属3Dプリントを実現したMetalシリーズなど、
エンジニアリング向けの3Dプリンターメーカーとして業界を牽引しています。
2 3
Page3
連続繊維対応樹脂3Dプリンター
デスクトップ インダストリアル
シリーズ シリーズ
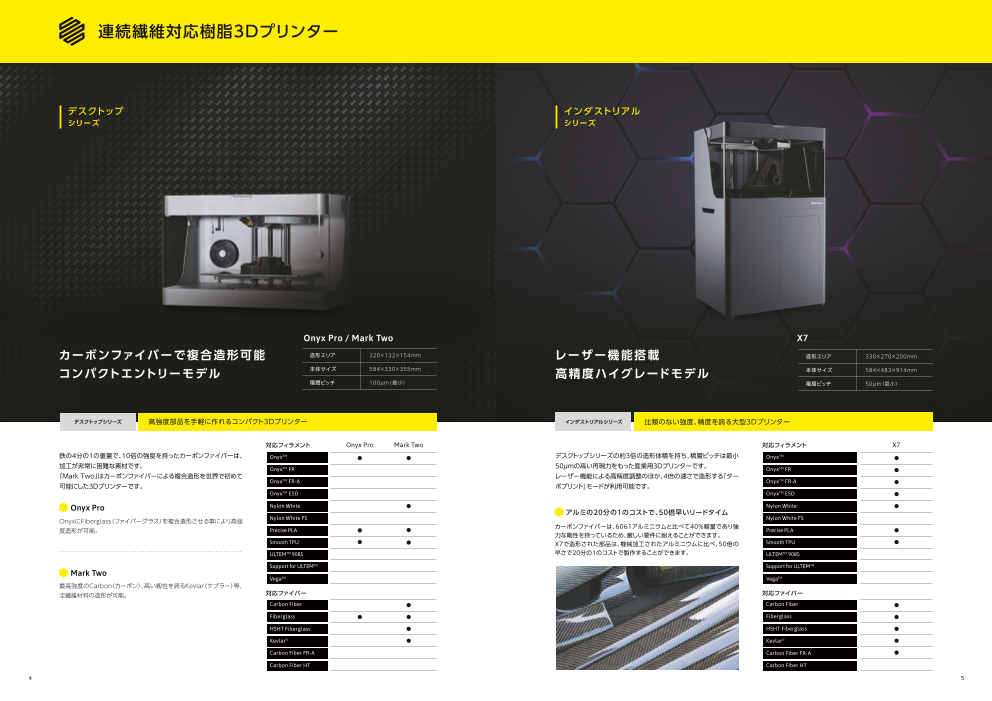
Onyx Pro / Mark Two X7
カーボンファイバーで複合造形可能 造形エリア 320×132×154mm レーザー機能搭載 造形エリア 330×270×200mm
コンパクトエントリーモデル 本体サイズ 584×330×355mm 高精度ハイグレードモデル 本体サイズ 584×483×914mm
積層ピッチ 100μm(最小) 積層ピッチ 50μm(最小)
デスクトップシリーズ 高強度部品を手軽に作れるコンパクト3Dプリンター インダストリアルシリーズ 比類のない強度、精度を誇る大型3Dプリンター
対応フィラメント Onyx Pro Mark Two 対応フィラメント X7
鉄の4分の1の重量で、10倍の強度を持ったカーボンファイバーは、 OnyxTM デスクトップシリーズの約3倍の造形体積を持ち、積層ピッチは最小 OnyxTM
加工が非常に困難な素材です。 OnyxTM FR 50μmの高い再現力をもった産業用3Dプリンターです。 OnyxTM FR
「Mark Two」はカーボンファイバーによる複合造形を世界で初めて レーザー機能による高精度調整のほか、4倍の速さで造形する「ター
OnyxTM FR-A OnyxTM FR-A
可能にした3Dプリンターです。 ボプリント」モードが利用可能です。
OnyxTM ESD OnyxTM ESD
Onyx Pro Nylon White Nylon White
アルミの20分の1のコストで、50倍早いリードタイム
OnyxにFiberglass(ファイバーグラス)を複合造形させる事により高強 Nylon White FS Nylon White FS
度造形が可能。 カーボンファイバーは、6061アルミニウムと比べて40%軽量であり強
Precise PLA Precise PLA
力な剛性を持っているため、厳しい要件に耐えることができます。
Smooth TPU X7で造形された部品は、機械加工されたアルミニウムに比べ、50倍の Smooth TPU
ULTEMTM 9085 早さで20分の1のコストで製作することができます。 ULTEMTM 9085
Support for ULTEM™ Support for ULTEM™
Mark Two
Vega™ Vega™
最高強度のCarbon(カーボン)、高い靱性を誇るKevla(r ケブラー)等、
全繊維材料の造形が可能。 対応ファイバー 対応ファイバー
Carbon Fiber Carbon Fiber
Fiberglass Fiberglass
HSHT Fiberglass HSHT Fiberglass
Kevlar® Kevlar®
Carbon Fiber FR-A Carbon Fiber FR-A
Carbon Fiber HT Carbon Fiber HT
4 5
Page4
連続繊維対応樹脂3Dプリンター 連続繊維+ULTEM™対応大型工業用3Dプリンター
インダストリアル プロダクション
シリーズ シリーズ
かつてない生産能力と拡張性
新たなアーキテクチャと
センシング技術による革新 最大のビルドエリアと高速造形
次世代を担うインダストリアル 強度と精度の
カーボンファイバー3Dプリンター プロダクションモデル
FX10 FX20
造形エリア 375×300×300mm 造形エリア 525×400×400mm
本体サイズ 760×640×1200mm 本体サイズ 1325×900×1925mm
積層ピッチ 50~250μm 積層ピッチ 50~250μm
インダストリアルシリーズ 生産現場向けに設計された汎用性の高い産業用3Dプリンター プロダクションシリーズ 400ミリの大型造形エリア+高耐熱ULTEMTM樹脂が使用可能な大型3Dプリンター
対応フィラメント FX10 対応フィラメント FX20
FX10は、MarkforgedがX7で培ったノウハウと、長年に亘る研究開発を結集して生み OnyxTM 84リットルの超大型ビルドチャンバーで、400mmサイズの造形が可能な、プロダク OnyxTM
出した、次世代の基準となる革新的なカーボンファイバー3Dプリンターです。 ショングレードの3Dプリンターです。
OnyxTM FR OnyxTM FR
新たな設計思想に基づいて採用されたモジュラー構造により、柔軟な拡張性を備え、X7 X7で使用できるすべての材料に加え、ULTEM™9085が使用でき、高耐熱部品の造
OnyxTM FR-A OnyxTM FR-A
の約2倍のビルド容積で、高速・高精度かつ高強度のコンポジット造形を実現します。 形が可能です。
OnyxTM ESD OnyxTM ESD
Nylon White Nylon White
先進の機能を補助する多数のセンサー/高機能マテリアルキャビネット搭載 3つのノズルを高精度制御する強力なモーションシステム
Nylon White FS Nylon White FS
FX10のプリントヘッドには、ベッドレベリングやInspectionに使用可能なレーザーマイクロ Precise PLA FX20のプリントヘッドには2つの樹脂用ノズルと1つのファイバー用ノズル、さらにダイレク Precise PLA
メーターの他に、カメラセンサーを使用したビジョンモジュールを搭載しており、キャリブ トドライブ用のモーターが搭載されています。
レーションされたパーツの造形断面画像を自動的に取得。機器の状態を判断し、造形を最適 Smooth TPU そのためプリントヘッドの総重量は3kgに及びますが、これを自在に操るための強力な駆動 Smooth TPU
化することが可能です。マテリアルキャビネットには800ccのスプールが4つ搭載可能なコ ULTEMTM 9085 システムが搭載されており、驚くべきことにX7のターボプリントモードより、さらに2倍のス ULTEMTM 9085
ンパートメントを備え、作業不要でフィラメントの自動切り替えを行うことができます。 ピードで造形が可能です。
Support for ULTEM™ Support for ULTEM™
Vega™ Vega™
対応ファイバー 対応ファイバー
Carbon Fiber Carbon Fiber
Fiberglass Fiberglass
HSHT Fiberglass HSHT Fiberglass
Kevlar® Kevlar®
Carbon Fiber FR-A Carbon Fiber FR-A
Carbon Fiber HT Carbon Fiber HT/HT-A
6 7
Page5
Filaments 対応材料一覧
Modeling Process
これらの材料は、Markforged社製3Dプリンターのために開発された専用材料です。
複合造形工程について 樹脂材料をベースとして、繊維材料と複合造形を行う事が可能です。
各繊維材には異なった特性があるので、アプリケーションに合わせ最適な組合せを選ぶ事が重要となります。
Markforgedが特許を持つ独自の複合材料による3Dプリント技術はCFR(Continuous Fiber Reinfoeced)と呼ばれます。 ※繊維材のみで造形を行う事は不可です。
樹脂材料と繊維材料の2つの材料を使用し、ちょうど鉄筋コンクリートのように、骨組みにあたる繊維材料を樹脂材料が
覆い被さるように造形することで、他の樹脂素材3Dプリンティングとは一線を画す、非常に高強度なパーツの造形を可能にします。
Plastic 樹脂材料
Process 1 Process 2 Process 3 Process 4
データの設計 ファイバーでの強化 造形 パーツの完成 OnyxTM OnyxTM FR OnyxTM FR-A
ナイロン素材に短繊維カー オニキスの機能性に加え、 Onyx FRと同じ物性であ
ボンファイバーを混ぜ、 難燃性を備えた材料です。 り、同じ難燃性の特性を持っ
145度の高耐熱性を兼ね 高強度、高精度、難燃性が ています。こちらはトレーサ
備えた材料です。 必要となる航空宇宙産業や ビリティを有しており、最終
防衛産業、自動車産業で活 製品を見込んで造形する場
用できます。 合に適しています。
OnyxTM ESD Nylon White Nylon White FS
3DCAD等で作成したSTLデー 特に強化したい箇所に対し、 3Dプリンターにスライスと一 樹脂材料と繊維材料の両方を 非帯電性の材料です。Onyx 光沢のある白色の材料で FDA準拠のNSF/ANSI 51
タを専用スライサー(Eiger)※ 繊維材料の添加量と追加す 致する材料とプリントベッドを 使用し、複合造形が完了した と比較すると剛性が高まっ す。また、塗装した際の発色 規格(食品機器用材料)への
にアップロードします。 る位置(レイヤー・内/外周等) セットし、造形を開始します。 パーツは 、組み合わせや形状 ており、色合いはやや青み が極めて良く、塗装を前提 認可を受け、NSFによって食
造形方向や使用する機材・ を設定し、スライスします。 高 剛 性で信 頼 性 の 高 い によってアルミより高い曲げ がかっています。電子部品 とした製品に向いています。 品との接触が認められたフィ
樹脂素材を選択します。 スライスを行うたびに、樹脂/ Markforgedの3Dプリンター 強度を実現しかつ 、軽量です。 周辺パーツの造形に適して ラメントです。飲料/食品工
スライサー上でデータのサイ 繊維材料の使用量が確認で は、安定して高品質な造形が プリントベッドから取り外して います。 場での利用に適しています。
ズ変更も可能です。 きます。 可能です。 すぐ、部品として使用できます。
※P10
Smooth TPU 95A ULTEM™ 9085 Vega™
ショアA硬度95、破断伸び 高機能樹脂であるPE(I ポ PEKK樹脂に微細なカーボ
率500%以上のTPU素材で リエーテルイミド)製フィラ ンファイバーを充填したフィ
す。柔軟性を持ったパーツ メントです。非常に耐久性の ラメントです。航空宇宙業界
フィラメントデータシート : 曲げ強度(MPa) を少量から製造したい場合 高い熱可塑性 プラスチック での使用を想定して開発さ
に適しています。 で、優れた難燃性、低発煙 れ、高い機能性と美しい外
性、低毒性(FST)特性を発 観を併せ持っています。
樹脂材料 繊維材料 揮します。
100 600
Onyx Carbon Fiber
500
80 Fiber 繊維材料
Onyx FR HSHT Fiberglass AI 6061-T6
400
60 Carbon Fiber Fiberglass HSHT Fiberglass
ABS 300
Kevlar® 重量あたりの強度と熱伝導 ファイバー素材で最もコスト 150度以上の高温環境下で
40
200 率が最も高い材料です。オ パフォーマンスに優れた材 高い強度を持つ、高耐熱性
Nylon White ニキスのみの造形と比べて 料です。カーボンファイバー ファイバーグラスです。
20 Fiberglass
100 Onyx 6倍の強度と18倍の硬度が の約40%の強度を持ち、コ
備わり、アルミ並みの頑丈 ストは1/2のほどに抑えられ
0 0 な造形が可能です。 ます。また、オニキスのみの
0 0.01 0.02 0.03 0.04 0.05 0 0.01 0.02 0.03 0.04 形と比べて2.5倍の強度と8
倍の硬度が備わっています。
Flexural Strain Flexural Strain
Markforgedの代表的な樹脂材料Onyxは、微細な炭素繊維が含まれたナイロンベースのフィラメントで、美しい表面品質と高い精 Kevlar® Carbon Fiber FR-A Carbon Fiber
度、そして優れた強度を兼ね備えています。 HT / HT-A
Onyxをはじめとした樹脂材料に、さらに繊維材料としてカーボンファイバーを添加して造形した場合、形状や応力方向によってはア 非常に優れた靭性と耐衝撃 カーボンファイバーと類似
ルミ(Al 6061-T6)を超える強度を実現することができます。 性を備えた材料です。また、 した物性を持つ難燃性繊維 Vega™とULTEM™9085
また、カーボンファイバー以外の繊維材料を使用することも可能で、ファイバーの量を調節することで、様々な強度や靱性を持った部 非常に軽量であるため、タ 材料で、トレーサビリティを 専用のカーボンファイバー
品を作りあげることができます。 イヤ補強材などの製品に使 有しています。 です。HT-AはHTよりも厳
われています。 格に生産され、材料品質の
管理が求められる用途に対
応ます。Vega™ではHT-A
8 の使用が推奨されます。 9
Flexural Stress(MPa)
Flexural Stress(MPa)
Page6
専用ソフトウェア Eiger
設定の詳細
Markforged全機種対応専用スライスソフト インフィル形状、密度、壁の枚数を変更可能
Markforgedは世界有数の先進的な3Dプリンター専用ソフトウェアを提供しています。 トライアンギュラー、ヘキサゴンなど計4種から 壁の枚数を1~15の間で変更可能
より簡単に造形できるように設計されたソフトウェアは、ユーザーのデータ情報共有を簡易化しただけでなく、 インフィル形状を選択可能 ※推奨数は2~4
それぞれのプリンターを管理する機能も備えています。
ファイバー配向を変更可能
同心円状、等方性からファイバーフィル形状を選択可能 ファイバーの配向量は各レイヤーごとに変更可能
ファイバー量と強度の相関
Onyx Onyx + 20% Onyx + 40% Onyx + 60% Onyx + 100%
CFR CFR CFR CFR
引張強さ (MPa) ASTM D638規格に準拠
3Dプリンターとデータを安全に守る、独自のクラウドシステム 800
800
3Dプリンターメーカーとして初めてISO27001認証を受けたMarkforgedは、 600
スライサー・データ管理・デバイス管理を統合したEigerプラットフォームを通じた、先進的なオペレーションフローを提供しています。 496
ブラウザ上でEigerにサインインすることで、オフィスでも遠隔地でも同様の手順で
400 344
スライスから造形、また造形中の状況確認までセキュアな環境内で行うことが出来ます。 290
材料の使用量やプリント履歴が記録されるため、試作コストの監視、モニタリング等の管理コスト削減も可能です。
192
200
Eigerは複数の機器とユーザーに対応しており、同一組織(アカウント)内の複数の機器を一人で管理することも、 40 59
一つの機器を複数人で管理することもできます。 0
アルミニウム合金 Onyx Onyx ESD Onyx + 20% Onyx + 40% Onyx + 60% Onyx + 100%
6061-T6 CFR CFR CFR CFR
10 11
Page7
Advancedプラン限定機能 Case Study
Eiger
1 タービン修理用 機種 材質 コスト 時間
Markforged サービス&ソフトウェア·プランに加入することで、Markforged製品の保守サービスを受けることができるほか、 丸鋸ガイドツール X7 Onyx,Carbon $8,000カット 35週間カット
プランによってEigerの機能を強化することができます。 ユーザー / SIEMENS Gas&Power
Advancedプランでは、造形部品の測定や、造形前の強度解析が可能になります。 タービン修理には、タービンの輪郭に正確に丸鋸の刃を沿わせる必要があ
り、タービンごとに異なる形状に合わせ、ガイドツールをカスタムオーダーし
ていました。カスタムオーダーでは、ガイドツール作成に数週間の時間と多く
のコストが必要でした。
Markforged X7の連続炭素繊維プリント部品によって、カスタム部品を数日
で製作することが可能になり、この部品1つあたりでトータル$8,000のコスト
Inspection in Eiger (Blacksmith) 削減と、35週間の工数削減を実現しました。SIEMENS社では、従来の方法で
製造されたコンポーネントよりも、3Dプリントされたパーツにフォーカスして
おり、100人以上のエンジニアがMarkforged のテクノロジーを活用してい
Inspection機能は、従来Blacksmithとしてオプション提供されていた計測機能です。 ます。所有する100台以上のプリンターは、ダウンタイムなしでほぼ24時間
インダストリアルシリーズのプリントヘッドに搭載されたレーザーによって、造形中にモデルの内部・外部の形状を収集します。 稼働しており、各種治具など新しいアプリケーションを常に模索し、ビジネス
のスピードを加速させています。
造形完了パーツの各形状要素が、モデルデータをどれだけ正確に再現しているかをヒートマップで表示することができるほか、
各要素間の寸法や角度の測定値を取得可能です。
また、それら測定結果をレポートとして出力することもできます。
2 溶接用固定治具 機種 材質 コスト 時間
Mark Two OnyxFR 99%カット 97%カット
ユーザー / SDHQ Off-Road
従来、オフロードトラック用荷台ラックの溶接中の固定治具として、鋼板を使
用し固定していました。しかしこの方法では、曲がった溶接・タッキング(仮付
溶接)等によって手作業で固定治具を製作しなければならず、再現性の低さ
や、人為的ミスがあり、品質低下の原因を持っていました。Markforged
Mark Twoの難燃性短炭素繊維プリント部品によって、固定具は手作業で
製作する必要がなくなり、溶接部品に合わせた、より効果的な固定具を製作
できるようになりました。
またこれらの固定具は腐食に強く、破損したとしてもまた再プリントできま
す。彼らはMarkforged Mark Twoを使用することにより、大幅なコストダ
ウンと優れた部品品質を実現しました。また外部委託することなく、オンデマ
ンド製作することで、開発のスピードが向上しました。
Simulation in Eiger
3Dプリントしようとする部品がどれほどの強度を持ち、負荷に耐えるのかを予め仮想的にシミ ュレートする機能です。 3 機種 材質 コスト 時間
CMM用固定治具
Mark Two Onyx,Carbon 80%カット 70%カット
読み込んだモデルデータにいくつかの拘束条件と、予定される荷重や安全率を設定することで 、部品が期待する強度を満たして
いるかを確認できるほか、どの程度ファイバー材料を添加すれば、コストを抑えつつ強度を確保できるかを計算し、ファイバー量 ユーザー / JJ Churchill
CMM(三次元測定機)の部品固定治具は、高いレベルの精度を確保するため
を最適化します。 に、たわみを最小限に抑える必要があります。従来の治具製作では金属を複
数回にわたる荒削りと磨きの作業が必要であり、製作の待ち時間がワークフ
ローのボトルネックとなっていました。
Markforgedのカーボンファイバープリント部品は優れた方向強度特性を
持っており、たわみを最小限に抑え正確な測定を保証することができます。
さらに樹脂素材であるOnyxは、タービンブレードやその他のコンポーネント
に傷をつけることがなく、位置決めピン用のインサートの挿入も可能です。
カスタムプリント部品と既存のパーツを組み合わせることにより、生産の効
率化と機能性の向上を可能にしています。
12 13
Page8
製品スペック Spec
Onyx Pro Mark Two X7 FX10 FX20
型番 21444 21446 21450 22203 F-PR-3016
シングルノズル : 525mm x 400mm x 400mm
造形エリア 320mm x 132mm x 154mm 330mm x 270mm x 200mm 375mm x 300mm x 300mm
デュアルノズル : 500mm x 400mm x 400mm
ノズル本数 2 2 2 2 3
選択積層ピッチ 100μm, 125μm, 200μm 50μm, 100μm, 125μm, 200μm, 250μm 50μm, 125μm, 250μm 50μm, 125μm, 250μm
OnyxTM OnyxTM
OnyxTM
OnyxTM FR OnyxTM FR
OnyxTM OnyxTM FR
OnyxTM OnyxTM FR-A OnyxTM FR-A
Nylon White OnyxTM 樹脂材料 FR-A
Precise PLA OnyxTM ESD OnyxTM ESD
Precise PLA OnyxTM ESD
Smooth TPU Nylon White ULTEMTM 9085
Smooth TPU Nylon White
Precise PLA Support for ULTEMTM
Nylon White FS
Smooth TPU VegaTM
Carbon Fiber
Carbon Fiber Carbon Fiber
Fiberglass
Fiberglass Carbon Fiber Fibreglass
Fiberglass HSHT Fiberglass
繊維材料 HSHT Fiberglass Carbon Fiber FR-A Carbon Fiber FR-A
Kevlar®
Kevlar® Carbon Fiber HT/HT-A
Carbon Fiber FR-A
100-120VAC, 1200w(ピーク時15A)
電源 100-240VAC, 150W(ピーク時2A) 100-240VAC, 150W(ピーク時2A) 200-240VAC 3P+E 24A ; 8kW
200-240VAC, 1200w(ピーク時8A)
造形スピード(最大) 1倍 2倍 4倍 4倍
BlacksmithTM 互換性 - - ◯ ◯ -
造形エリアの加熱 加熱なし・室温 加熱なし・室温 60℃まで加熱 200℃まで加熱
マテリアル保管 外置きドライボックス 装置内ドライボックス 湿度制御チャンバー 湿度制御チャンバー
サポート パーツ材と同じ材料で作り、Breakaway方式で除去 パーツ材と同じ材料で作り、Breakaway方式で除去 パーツ材と同じ材料で作り、Breakaway方式で除去 Breakaway方式またはULTEMTM専用サポート材
インフィル クローズドセル、その他の形状が利用可 クローズドセル、その他の形状が利用可
造形途中の寸法測定 - - ◯ ◯ -
重量 16kg 48kg 109kg 530kg
本体サイズ 584mm x 330mm x 355mm 584mm x 483mm x 914mm 760mm x 640mm x 1200mm 1325mm x 900mm x 1925mm
※製品の仕様や機能は、予告なく変更されることがあります。予めご了承ください。
14 15
Page9
金属3Dプリンター
Metalシリーズ 様々な金属材料に対応した金属3Dプリンター
MarkforgedのMetalシリーズは、金属粉末と樹脂成分からなる専用のフィラメントを使用することで、粉体金属を取り扱う上で発生する
健康/安全性リスクを排除しつつ、様々な金属素材での3Dプリントが可能な独自方式を採用しており、材料交換も短時間で行うことが出
来ます。FFF方式をベースにしているからこそ、外郭を閉じた中空(インフィル)形状での金属部品の造形が可能となり、軽量な金属部品を
Metal シリーズ 求めるアプリケーションに最適です。
独自技術による安全性の高い金属造形プロセス
金属3Dプリントを可能にする 新技術 ADAM (Atomic Diffusion Additive Manufacturing)
アップグレードキット 3D積層造形法と金属粉末射出成型法(メタル・インジェクション・モールド)を組み合わせた、全く新しいメタル3Dプリント技術です。
金属粉末射出成型の原理に基づき、焼結後の金属は最大密度99.7%を実現し、かつ滑らかな表面精度を得ることができます。
FX10 Metal Kitは、MarkforgedのフラッグシップであるFX10
を、フィラメントを使用した金属造形プロセスに対応可能にする専 設計 CADで部品を設計した後、STLデータをアップロードし使用する金属素材を選択します。
その他のデータ処理はクラウドベースの専用ソフトウェア:Eigerで誰でも簡単に行うことが出来ます。
用アップグレードキットです。
FX10本体に付属のフィラメント経路部品をMetal Kitと交換する 造形 金属粉末とバインダー(結合剤)を混ぜた材料をFFF方式で積層造形し、グリーンパーツと呼ばれる脱脂処理前のモデルを製作
します。あらかじめ焼結処理で収縮する比率が自動計算され、CADモデルも自動補正されます。
ことで、通常時の連続繊維強化コンポジットに加え、専用フィラメン
トを使用した独自技術による金属造形を実現します。高強度樹脂と 脱脂 造形を終えたグリーンパーツに含有されているバインダーを取り除き、ブラウンパーツと呼ばれる焼結処理前の状態にする工程
です。
金属を1台でこなす、前例のないハイブリッドマシンソリューション
です。 焼結 焼結炉で焼結処理を行い、バインダーを原子拡散させることで、密度の高い均一な金属パーツに仕上げます。
完成 焼結後のパーツには金属のみが残り、最大99.7%の高密度を持つ実用可能な金属パーツが完成します。
FX10 Metal Kit 通常の金属パーツと同様に切削加工や表面仕上げ加工、メッキ処理などを行うことが可能です。
造形エリア 375×300×300mm
本体サイズ 760×640×1200mm
選択積層ピッチ 125μm, 200μm, 250μm Post Equipment 後処理工程における付帯設備
脱脂工程 焼結工程
Markforged独自のADAM方式による金属造形
粉体金属ではなく、専用フィラメントで造形した後脱脂・焼結を行う独自 Wash-1(脱脂機) Sinter-1(焼結炉) Sinter-2(焼結炉)
プロセスで、安全に、かつ軽量で高強度な金属部品を造形可能です。 グリーンパーツに含まれているバインダーを有機溶剤で除 ブラウンパーツを焼結し、金属パーツ バッチ処理や大型造形物の処理が可
去するための装置です。 を完成させるための装置です。 能な、Sinter-1より大きな焼結炉です。
簡単操作で安定品質
自動キャリブレーションや造形中の寸法検査(Inspection)、Eiger™に
よる一元管理とコスト見積り機能を搭載。専門知識がなくても簡単に操 対応材料
作でき、高精度な金属部品を安定して造形可能となり、人手不足の現場
にも最適。 7-4PH ステンレス鋼/316L
対応材料一覧
D2 ツール鋼(SKD11)
金属造形に特化した 優れた耐摩耗性を持ち、高い圧縮強
定番のMeta lソリューション Metal 金属材料 度、鋭利なエッジを必要とする冷間
加工用途で広く使用されています。
Metal X
造形エリア 330×220×180mm A2 ツール鋼(SKD12) H13 ツール鋼(SKD61) 17-4 PH ステンレス鋼
本体サイズ 575×457×1120mm 空気焼入れにより耐衝撃性を備え 高温下でも高い強度と硬度、耐摩耗 (SUS630)
た材料です。 性を保持し、急激な冷却にも耐える 高い強度と耐腐食性、硬度を併せ持
85~170μm
積層ピッチ ことができます。射出成形金型や押 ち、航空宇宙産業や医療、石油産業
※対応するピッチは材料により異なります
出ダイスなどの部品に最適な材料 で幅広く使われています。
です。
FFF方式3Dプリンターに高強度という革命をもたらし、独自のノウハウを積み重ね
たMarkforgedが提案する金属造形専用の3Dプリンターです。 インコネル 625 銅(Copper) 316L Stainless Steel
専用フィラメントを使用するADAM方式を採用し、粉塵爆発などの危険性を排除 高い耐熱性による熱および圧力遮 柔らかく延性のある金属です。熱交 優れた耐腐食性と強度を兼ね備え
しつつ、安全かつ短いリードタイムで、金属部品を試作できます。 蔽用途に最適です。ジェットエンジ 換器および電気用途で広く使用さ たステンレス素材です。高温環境や
ンや医療にて活用されます。 れています。 酸化環境への暴露、腐食性流体との
接触など、厳しい環境に晒される部
品にも使用可能です。
16 17
Page10
Case Study 製品スペック Spec
Metal X
型番 F-PR-5201
1 ツールクーラー 機種 材質 コスト 時間
造形エリア 300 × 220 × 180mm
MetalX Copper $6,993カット 111時間カット
ノズル本数 2
ユーザー / Prototypenzentrum GmbH このツールクーラーは、元々はアルミニウムを機械加工して製造され 積層ピッチ 0.84mm, 0.125mm, 0.126mm, 0.127mm, 0.129mm, 0.169mm
ていました。クーラーの目的は熱膨張と収縮を通じて、エンドミルの ※使用可能な積層ピッチは材料ごとに異なります。
シャンクにある切削工具を、接続したり外したりすることであり、高精度
ミルの特徴的な部品です。アルミニウムを機械加工で製造することは ◯ステンレス鋼 : 17-4 PH(SUS630)
容易ではありましたが、熱性能が低いために、望ましいサイクルタイム 材料 ◯工具鋼 : H13(SKD61) / A2(SKD12) / D2(SKD11)
を達成できませんでした。Metal Xで製作された新しいツールクー ◯アロイ鋼 : インコネル625
ラーは、以前の設計よりも38%速い冷却を提供できます。2台のCNC ◯銅 : 銅(Cu)
マシンで1日あたり工具交換を40回減らすことで、年間約111時間も
Wash-1(脱脂機)
節約できます。1時間あたりの平均マシンコストを考えると、毎年 付帯設備
Sinter-1 / Sinter-2(焼結炉)
$6,993の節約に成功しました。
Markforgedテクノロジーは、低いコストで最高性能の材料の両方を 剥離用材料 セラミック
提供しています。 電源 100-120 / 200-240VAC, 1200W / 600W(12A / 6A)
重量 75kg
本体サイズ 575 × 467 × 1120mm
2 ハンドツール、電動工具 機種 材質 コスト 時間
及び関連アクセサリー MetalX 17-4PH 83%カット 95%カット
FX10(Metal Kit装着時)
ユーザー / Stanley Black&Decker
少量の交換部品を機械加工にて製作する場合、かなりのコストと多く 型番 22203
の工数が必要となります。在庫保管をすることで解決することもできま 造形エリア 375 × 300 × 300mm
すが、数多くの部品在庫を抱えることは、複雑な在庫管理・多大な維持
ノズル本数 2
コストを考えると非常に厳しい問題でした。
Markforged のMetal Xプリンターを導入したユーザーは、少量の交
積層ピッチ 0.107mm, 0.127mm
換部品を必要に応じてオンデマンド製造し、複雑な在庫管理が必要な ※使用可能な積層ピッチは材料ごとに異なります。
くなり、交換部品に関するコストを12分の1、リードタイムを20分の1
に削減しました。 機械加工された部品とは異なり、Metal Xによりプリ 材料 ◯ステンレス鋼 : 17-4 PH(SUS630) / 316L
ントされた部品は、生産量に関係なく固定コストです。保管と倉庫の必 Wash-1(脱脂機)
付帯設備
要性をなくしコストを削減した上で、顧客に迅速かつ安価なソリューショ Sinter-1 / Sinter-2(焼結炉)
ンを提供できるようになりました。 剥離用材料 セラミック
電源 100-120VAC(12A / 15A), 200-240VAC(6A / 8A)
重量 122kg
3 エンドツーリング 機種 材質 コスト 時間 本体サイズ 760 × 640 × 1200mm
グリッパー MetalX 17-4PH 93%カット 90%カット
ユーザー / Dixon Valve 付帯設備
Markforgedの連続繊維対応プリンターを使用し、ロボットアームのエ
ンドツーリングを製造・使用しておりましたが、金属のネジ面を掴むグ Metal Xは、ADAM方式により3Dプリントした造形物を洗浄し焼結するための付帯設備が必要です。
リッパーに課題がありました。樹脂で製造されたグリッパーでは、すぐに
摩耗が 進み耐久性を確保できませんでした。 Wash-1(脱脂機) Sinter-1(中型焼結炉) Sinter-2(大型焼結炉)
そこで、MarkforgedのMetal Xプリンターを導入し、耐久性を確保し 型番 F-PR-5001 F-PR-500
たグリッパーを従来の機械加工に比べ、コストを30分の1、リードタイ
本体サイズ 609mm × 685mm × 1067mm 1270mm × 510mm × 720mm 1778mm × 1016mm × 1270mm
ムを10分の1の節約することに成功しました。 今まで外部委託してい
た他の部品についても内製化に成功し、かつてないほど迅速かつ安価 焼結容量 - 4760cm3 -
に部品の製造ができるようになりました。 最大温度 - 1300度 1300度
電源 110V~120V, 11A, 50~60Hz 単相200~240VAC, 30A, 50~60Hz 三相200~240VAC, 30A, 50~60Hz
※有資格者による ※有資格者による
電気工事配線が必要 電気工事配線が必要
18 ※製品の仕様や機能は、予告なく変更されることがあります。予めご了承ください。 19
Page11
ht tps : //3dp r i n te r.co .jp
日本3Dプリンター株式会社 日本正式代理店
本 社
〒104-0053
東京都中央区晴海4丁目7-4 CROSS DOCK HARUMI 1階
T E L 03-3520-8928(ご購入、企業に関するお問い合わせ)
FAX 03-6800-7771
MAIL info@3dprinter.co.jp
西日本事業所
〒541-0047
大阪府大阪市中央区淡路町3-2-10 ステラ淀屋橋8F
T E L 06-6755-8897(ご購入、企業に関するお問い合わせ)