

このカタログについて
| ドキュメント名 | QCサークルの進め方 |
|---|---|
| ドキュメント種別 | ホワイトペーパー |
| ファイルサイズ | 24.2Mb |
| 取り扱い企業 | 株式会社カミナシ (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ

このカタログの内容
Page1
QC
サークルの
進め方
現場の製造品質が変わる。
事例で学ぶQCサークル実践の教科書
基本手順から機械・食品の改善事例、DX活用まで網羅。
現場の品質改善と人材育成を加速させる、実践ノウハウを凝縮。
Page2
Index
第 1章
製造業における品質管理の
歴史的変遷とQCサークルの本質 01
第 2章
QCサークルの組織構造と
運営のダイナミクス 03
第 3章
QCストーリーの体系的理解:
問題解決型と課題達成型 05
第 4章
問題解決型QCストーリーの
具体的ステップ 07
第 5章~第 12章
業界別
具体事例 08
第 13章
デジタル化による
QCサークル活動の進化 24
第 14章
QCサークル活動を成功に導く
マネジメントの要諦 25
まとめ
製造強国としての
未来を切り拓くQCサークル 26
Page3
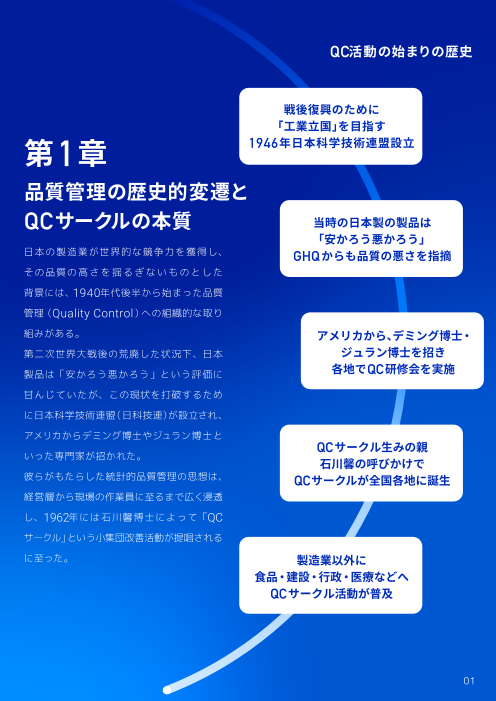
QC活動の始まりの歴史
戦後復興のために
「工業立国」を目指す
第1章 1946年日本科学技術連盟設立
品質管理の歴史的変遷と
QCサークルの本質 当時の日本製の製品は
「安かろう悪かろう」
日本の製造業が世界的な競争力を獲得し、 GHQからも品質の悪さを指摘
その品質の高さを揺るぎないものとした
背景には、1940年代後半から始まった品質
管理(Quality Control)への組織的な取り
組みがある。 アメリカから、デミング博士・
第二次世界大戦後の荒廃した状況下、日本 ジュラン博士を招き
製品は「安かろう悪かろう」という評価に 各地でQC研修会を実施
甘んじていたが、この現状を打破するため
に日本科学技術連盟(日科技連)が設立され、
アメリカからデミング博士やジュラン博士と
QCサークル生みの親
いった専門家が招かれた。 石川馨の呼びかけで
彼らがもたらした統計的品質管理の思想は、 QCサークルが全国各地に誕生
経営層から現場の作業員に至るまで広く浸透
し、1962年には石川馨博士によって「QC
サークル」という小集団改善活動が提唱される
に至った。 製造業以外に
食品・建設・行政・医療などへ
QCサークル活動が普及
01
Page4
第 1章
品質管理の歴史的変遷とQCサークルの本質
QCサークル活動の本質は、現場の最前線で働く従業員が自発的に集まり、自らの業務や
製品の品質向上に継続的に取り組むことにある。
現代の製造業、特に食品や機械製造の分野において、この伝統的な活動はデジタル技術と
の融合という新たな段階を迎えている。
製品の高度化や労働力不足といった現代的課題に対し、現場の知恵をいかにして形式知化
し、改善のアクションを高速化させるかが、企業の存続を左右する重要な鍵となっている。
本報告書では、製造業全般におけるQCサークルの基本的な進め方を整理した上で、機械
製造業における具体的な成功事例を通じて、改善活動の実践的な示唆を提示する。
02
Page5
第2章
QCサークルの基本構成図
QCサークルの組織構造と
部 長
運営のダイナミクス
QCサークルを成功させるためには、その
活動の目的に適した編成が不可欠である。
一般的には、職場の基本的な組織単位に QCサークル A QCサークル B
基づいた編成が主流であるが、近年の複雑な
生産プロセスに対応するため、多様な編成
課 長 リーダー 課 長
アプローチが採用されている。
サークルの規模は、職場における最小の組織
単位の人員数に相当する 5人から 7人が
理想とされている。この人数設定は、全員が
ミーティングで発言する時間を確保し、 担当 担当 担当 担当 担当 担当
責任の所在を明確にするために最適化され
メンバー
たものである。
03
Page6
第 2章
QCサークルの組織構造と運営のダイナミクス
組織内のサークル構成には、大きく分けて「業務類似型」と「プロジェクト型」の2つの
タイプが存在する。
業務類似型 プロジェクト型
異なる製造ラインであっても類似 部門を横断した課題(例えば全社的
した作業を担当するメンバーで構成 なコスト削減や新製品開発など)に
され、事務部門であれば総務や経理 焦点を当てる場合に編成され、エン
などの異なる部署からメンバーが ジニア、調達担当、データアナリスト
集まることもある。 などが管理者や専門家の指導の下で
活動する。
リーダーシップとメンバーの役割分担
QCサークル内の役割分担は、活動の継続性と実効性を担保するために極めて重要である。
リーダーは活動の進行を管理し、メンバーの意見を引き出すファシリテーターとしての役割を
担い、各メンバーは現状把握や原因分析などの各ステップにおいて特定の責任を持つ。
役 主 ●ミーティングの進行 期
な 待
サークルリーダー ●活動計画の策定 活動の方向性維持と
割 責 さ メンバーのモチベーション向上
務 ●上位者への報告 れ
る
●データの収集/整理 効
果
推進メンバー ●議事録の作成 客観的事実に基づく
分析の徹底
●改善策の試行
●必要なリソース(時間/場所
事務局・管理者 /予算)の提供 活動の正当性の
保証と組織的なバックアップ
●教育支援
近年では、複数のサークルが連携する「連合」という形態も進化している。大きな改善テーマを
サブテーマに分割し、異なるサークルが分担して取り組むことで、単一のサークルでは解決
困難な大規模な課題にも対応可能となっている。
04
Page7
問題解決型QCストーリーとは
問題解決型は、既に設定されている「あるべき姿
(標準)」と「現状」とのギャップを「問題」と定義
第 3章 し、その原因を特定して解消することに焦点を当
てる。具体的には、製品の不良率改善、コスト削減、
QCストーリーの体系的理解 設備稼働率の向上、クレーム削減などが適用対象
となる。この手法の強みは、勘や経験に頼らない
問題解決型と 客観的なデータ分析に基づいた解決策を導き出す
課題達成型 点にある。
改善活動を効率的に進めるための標準的な 課題達成型QCストーリーとは
フレームワークが「QCストーリー」である。 一方、課題達成型は「ありたい姿(理想)」を掲げ、
これは、PDCA(Plan-Do-Check-Act) 現状を起点としてさらに高い水準を目指す活動で
サイクルを品質管理の具体的なステップに ある。新製品の開発や新技術の導入など、これ
落とし込んだものであり、改善の再現性と までに経験のない領域への挑戦に適しており、
継続性を高めるための型(ストーリー構成) 原因を追究するよりも「成功のためのシナリオ」を
として機能する。 いかに構築するかが重視される。
QCストーリーには、主に「問題解決型」
「課題達成型」「施策実行型」「未然防止型」 標準 理想
の4つの型が存在するが、製造現場で最も
広く用いられるのは問題解決型と課題 問題解決型
現状 QCストーリー
達成型である。
課題達成型
現状 QCストーリー
05
Page8
第 3章
QCストーリーの体系的理解:問題解決型と課題達成型
問題解決型 課題達成型
QCストーリーの特性 QCストーリーの特性
問題解決型QCストーリーは、現在発生 課題達成型 QCストーリーは、現状の
している不良や故障などの「負の状態」 延長線上にない「将来の期待レベル」を
を解消し、正常な状態へ復元することを 達成するための挑戦的なアプローチです。
目的とした手法です。4M分析やなぜな 「どうすれば実現できるか」という方案
ぜ分析を用いて「なぜ発生したか」とい 立案に主眼を置き、DX推進や新規事業
う原因を徹底的に追究し、ECRS原則な などの未知の領域に対し、攻めどころの
どを活用して再発防止と効率化を図る 設定や成功シナリオの追求を通じて最適
のが特徴です。 な手段を導き出すのが特徴です。
テーマの選定 テーマの選定
現状把握
攻め所と目標の設定
目標の設定
方策の立案
活動計画
要因の解析 成功シナリオの追求
方策の検討
成功シナリオの実施
対策の実施
効果の確認
効果の確認
標準化と管理の定着 標準化と管理の定着
06
Page9
1.テーマ選定
現場の課題を棚卸しし、改善効果が定量的に測れ、
かつ実行可能な範囲のテーマを決定する。
▼
2.現状把握
現地・現物・現認の三現主義に基づき、層別(時間別、
作業者別、機械別など)を用いて実態を数値化する。
▼
3.目標設定
第4章 期限と定量的な目標値を明確にする
(例:3ヶ月以内に不良率を5%から1%以下にする)。
▼
問題解決型 4.原因分析(要因解析)
QCストーリーの 特性要因図を用いて広範な要因を洗い出し、さらに
「なぜなぜ分析」によって根本原因(真因)を特定する。
具体的ステップ ▼
5.対策立案と実施
問題解決型QCストーリーは、標準的な8つの ECRS(排除、結合、入れ替え、簡素化)の原則を用い、
ステップに従って進められる。各ステップで 真因に対する有効な対策を立案・実行する。
適切なQC七つ道具を活用することが、説得 ▼
力のある改善結果を生む鍵となる。 6.効果確認
対策後のデータを収集し、目標達成度を確認するとともに、
副次的な効果や副作用も評価する。
▼
7.標準化と管理の定着
成功した対策を作業手順書やマニュアルに反映し、
誰もが同じ結果を出せる仕組みを構築する。
▼
8.振り返りと今後の課題
活動プロセスを反省し、
残された課題を次のステップへとつなげる。
07
Page10
テーマ選定
ある金属加工ラインにおいて、品質不良発生
状況をデータに基づいて分析したところ、以下
の事実が判明した。
第5章 穴位置ずれ
不良率 5.2%(発生件数30件)
機械製造業における具体例❶
バリ発生
精密加工工程の 不良率 2.8%(発生件数235件)
穴位置ずれ低減
穴径の異常
機械製造業における品質改善の代表的な 不良率 1.3%(発生件数105件)
課題として、加工精度のバラツキが挙げら
れる。本章では、金属加工工場における このデータから、最も頻度が高く、製品の組立
「穴位置ずれ」の改善事例を詳述する。 工程に致命的な影響を与えている「穴位置
ずれ」を改善テーマとして選定した。現状把握
のステップでは、特定の加工機(マシニング
センタ)において、加工開始から2時間経過
したあたりからズレが大きくなる傾向がある
ことが層別分析によって特定された。
08
Page11
第 5章
機械製造業における具体例❶:精密加工工程の穴位置ずれ低減
目標設定と要因解析
目標は、現状の穴位置ずれ不良率 5.2%を、最も安定している穴径異常と同水準の1.3%
以下に低減することに設定された。要因解析においては、特性要因図(フィッシュボーン
チャート)を作成し、4Mの観点から以下の要因を抽出した。
Machine(機械) Materia(l 材料)
要因:主軸の熱変位、治具のクランプ力の不足 要因:ワークの硬度ムラ、表面のバリ。
調査結果:熱変位の影響が確認されたが、クランプ 調査結果:ワーク自体の品質は規格内であった。
力は一定であった。
Method(方法) Man(人)
要因:暖気運転の不足、ワーク清掃の不徹底。 要因:経験の浅い作業者によるセットミス。
調査結果:暖気運転時間が不十分であり、清掃方 調査結果:新人作業者のセット時にエラーが頻発
法が個人に依存していた。 していた。
対策立案と実施
1.暖気運転の標準化 効果確認と標準化
加工開始前に30分間の自動暖気運転サイクルを
組み込み、主軸温度が安定してから実加工を 不良率は 5.2%から
対策
開始するようにプログラムを修正した。 実施後 0.9%へと劇的に改善し、
2.清掃作業のポカヨケ導入 目標の1.3%以下を達成。
エアブローの噴射位置と時間を固定する治具を この成果を維持するため、加工プログラムの
設置し、切り粉の噛み込みを物理的に排除した。 改訂と動画マニュアルを正式な標準作業
3.作業要領書の動画化 手順書として登録し、誰が作業しても同じ
熟練者の「セット時の指先感覚」を動画で可視 精度が出せる体制を整えた。
化し、新人教育に活用した。
09
Page12
チョコ停の顕在化と
経済効果の算出
自動組立ラインにおいて、ワークサンプリン
グ調査を実施した結果、従来の稼働率データ
では見えてこなかったチョコ停による実質的
第6章 なロスが、稼働率を5%も押し下げているこ
とが判明した。
機械製造業における具体例❷
自動化ラインの 損失金額
チョコ停削減
機械製造業において、設備の「チョコ停 チョコ停1回あたりの損失
(小規模な設備停止)」は生産効率を著しく ×
低下させる要因である。チョコ停は現場
作業者が短時間で復旧させるため記録に 年間発生回数
残りにくいが、年間数千万円に及ぶ損失を
生む場合もある。 例えば、1分間に100個製造する設備で5分間の
チョコ停が1日24回発生した場合、年間損失
額は約2,190万円に達する。この経済的イン
パクトに基づき、「チョコ停回数の50%削減」を
目標に掲げた。
10
=
Page13
第 6章
機械製造業における具体例❷:自動化ラインのチョコ停削減
要因解析:パレート図による重点分析
原因別の発生頻度をパレート図で整理したところ、以下の3つのエラーが全体の60%を
占めていることが特定された。
※パレート図とは、項目別の数値を棒グラフで、項目別の数値が全体に占める割合(累積率)を折れ線グラフで表したもので、全体の数
値から影響度の高い項目を見つけるために使用します。重大な要因を明らかにして、優先的に改善すべき事柄を決定するために使用
されます。
1 2 3
ねじの締め付け
位置検出エラー 印字識別エラー 検出エラー
(ワークの微細なズレ) (ハレーションによる誤判定) (高さ不良の誤検知)
これらのエラーに対し、AI搭載画像センサや新型レーザ変位センサを導入する対策を
立案した。
具体的な改善策と技術の適用
1.位置検出エラー
従来の状況:複数の光電センサを設置。微小なズレで停止。 標準化と再発防止
対策内容:AI搭載画像センサ(IV3等)の導入。
期待効果:広い視野で複数個所を一度に検出し、ズレを許容。 チョコ停回数
2.印字識別エラー 対策 70%の削減を達成。
従来の状況:反射光で画像センサが誤作動。 実施後
再発防止策として、設備の日常点検
対策内容:面光電センサ(AIシリーズ等)の導入。 チェックリストにセンサのレンズ清掃
期待効果:最適なピントと明るさを自動抽出し、誤検出を排除。 と感度確認項目を追加し、デジタル
3.ねじ高さ検出 帳票で記録を管理する体制へ移行
従来の状況:接触式センサで個別に判定。 した。
対策内容:カメラ内蔵レーザ変位センサの導入。
期待効果:画像補正とレーザ測定を同時に行い、正確な高さを判定。
11
Page14
第7章 テーマ選定:
未然防止型QCストーリーの適用
機械製造業における具体例❸ 自動車部品の組立工程において
組立工程の誤組付・
ヒューマンエラー防止 重要保安部品の
締結ミスゼロ
機械製品の組み立ては複雑であり、部品
の付け間違いや締め忘れといったヒュー
をテーマとした。
マンエラー(ポカミス)は、製品事故や 過去に発生したミスだけでなく、潜在的な
大規模なリコールに直結するリスクが リスクを洗い出すために、未然防止型のQC
ある。 ストーリーとF TA(故障木解析)を用いた。
12
Page15
第 7章
機械製造業における具体例❸:組立工程の誤組付・ヒューマンエラー防止
原因分析:mSHELLモデルによる多角的アプローチ
単なる「作業者の不注意」で終わらせず、mSHELLモデルを用いて要因を深掘りした。
Software(手順) Hardware(設備・治具)
要因:作業要領書の指示が曖昧であり、モデル 要因:部品の形状が酷似しており、同じ棚に隣接
別の差異が分かりにくい。 して置かれている。
Environmen(t 環境) Managemen(t 管理)
要因:照明が暗く、影になる部分の目視確認が 要因:教育が背中を見て覚えるスタイルになって
不十分。 おり、標準が共有されていない。
対策立案: 成果の定着
ポカヨケと 仕組みを導入した後の定着化のために、
フェールセーフの導入 A-KOMIKプロセスを適用。
1.物理的ポカヨケ A(曖昧さを見つける)
部品棚にデジタルピッキングシステムを導入。 対策 現場で守られていない暗黙の了解を抽出。
正しい順序で正しい部品を取らないと次工程の 実施後 K(決め事を決める)
パレットが解錠されない仕組みとした。 ポカヨケを前提とした新作業ルールを策定。
2.フェールセーフの構築 O(決め事を教える)
動画を用いた教育の徹底。
デジタルトルクレンチをシステムと連動させ、 M(決め事を守らせる)
規定のトルクで全箇所を締め終わらない限り、 管理者による抜き打ちチェックの実施。
出荷ラベルが印刷されないように制限した。 (I 異常を見つけ処置する)
3.動画マニュアルによる標準化 不具合の予兆があった際のスピーディーな是正。
ベテランが実践している「締め終わった後の K(決め事を改善する)
指差し確認」を動画で教育の標準とした。 現場の声を聞き、ルールのブラッシュアップ。
13
Page16
テーマ選定と現状把握
ある魚介加工ラインにおいて、過去3ヶ月間
で魚の小骨に関する顧客クレームが前年同期
比で30%増加するという事態が発生した。
現状を分析したところ、以下の事実が確認さ
れた。
第8章 品質低下の顕在化
食品製造業における具体例❶ 返品率が2%から3.5%に上昇し、SNS
でのネガティブな口コミや大手スーパー
魚の骨取り工程の チェーンからの品質改善要請が相次いで
小骨見落とし低減 いた。
食品製造業において、異物混入は消費者の
信頼を損なう重大なリスクである 。本章 現状の数値化
では、生鮮食品加工ラインにおける「魚の 層別分析(作業者別、時間帯別、魚の大き
さ別)を実施した結果、サバの切り身にお
小骨見落とし」に関する品質改善事例を
ける小骨混入率が2.5%に達しているこ
詳述する。
とが判明した。あわせて、照明の明るさ
や作業台の高さといった作業環境につい
ても数値化し、実態を整理した。
これらのデータに基づき、製品の安全性を確保
し信頼を回復するため「、魚の骨取り工程における
小骨の見落とし率の低減」を改善テーマとして
選定した。
14
Page17
第 8章
食品製造業における具体例❶:魚の骨取り工程の小骨見落とし低減
目標設定と要因解析
目標は、現状 2.5%の小骨混入率を、3ヶ月以内に 1.0%以下に低減することに設定した。
要因解析においては、特性要因図(フィッシュボーンチャート)を作成し、「人、方法、機械、
材料、測定、環境」のカテゴリーから要因を抽出した。
整理した要因をパレート図で分析した結果、以下の2点が主要な真因であることが特定された。
1 2
スキルレベルの差 確認時間の不足
生産効率を優先するあまり、
作業者間で習熟度にバラツキがある。
個別の確認時間が十分に確保されていない。
対策立案と実施
効果確認と標準化
1.教育体制の強化
熟練作業者による2週間のマンツーマン指導プロ 小骨混入率2.5%から
グラムを導入した。また、スキルレベル評価シス
テムを構築し、毎月の定期評価を実施することで 対策 0.8%に大幅改善
個人の技能向上を図った。 実施後 目標の1.0%以下を達成 。その他の効果とし
て、返品率が3.5%から1.2%へ低下したほ
2.標準作業時間の適正化 か、アンケート調査では作業者の満足度が
1パックあたりの標準作業時間を45秒から50秒 20%向上するという結果が得られた。 この
に延長した。あわせて「品質重視」の方針を明確化 成果を維持し、再発を防止するために以下の
し、朝礼を通じて全作業者へ周知徹底を行った。 処置を講じた。
15
Page18
テーマ選定と現状把握
A社の乳製品工場において、製造されたヨー
グルトの粘度にばらつきがあることが品質管理
部門から報告された。
また、一部の小売店から製品の見た目や食感が
一定でないという苦情が寄せられていた。 品質
第9章 管理部門は問題の重要性と緊急性を考慮し、
「ヨーグルト製品の粘度ばらつきの改善」をテーマ
食品製造業における具体例❷ として設定。現状把握のため、以下のデータ化
を実施した。
ヨーグルト製造工程の
粘度ばらつき改善 過去3ヶ月間の
製品粘度データの収集
乳製品製造において、食感の要となる「粘
度」の安定化は極めて重要である。本章
では、ヨーグルト製品の品質のばらつきを 原料の配合から発酵、冷却、
解消した改善事例を詳述する。 充填までの工程分解
作業者への
ヒアリングおよび
乳酸菌の活性度などの
原材料分析
16
Page19
第 9章
食品製造業における具体例❷:ヨーグルト製造工程の粘度ばらつき改善
目標設定と要因解析
期間を6ヶ月とし、以下の2点を主目標に設定した。
目標 1 目標 2
粘度の標準偏差を半減 規格外品の発生抑制
規格外(3,500 cP未満または5,500 cP超)の
現状の±800 cPから±400 cPに低減する。 発生率を現状の15%から5%以下に抑える。
要因解析では、「材料」「機械」「方法」「人」「環境」のカテゴリーで特性要因図を作成した。
特定された要因の影響度と改善可能性を5段階で評価しマトリックス図を作成した結果、
以下の3つを重点課題として抽出した。
要因解析 1 要因解析 2 要因解析 3
発酵タンクの
温度制御精度の向上 冷却工程の安定化 作業者の
温度管理スキルの向上
対策立案と実施 効果確認と標準化
抽出された重要課題に対して、以下の
具体的な対策を実施した。 対策実施後、3ヶ月間の製品粘度データを収集して
1.温度制御の精密化 比較した結果、発酵工程の温度管理精度などのプロ
全発酵タンクに±0.1℃の精度を持つ セス管理指標が劇的に改善し、品質管理部門によって
白金測温抵抗体を設置し、制御パラ 対策 目標達成が確認された。 この成果を維持し、管理を
メータを再調整することで温度変動 実施後 定着させるために以下の処置を講じた。
を±0.3℃以内に抑制した。 1.作業手順の刷新
2.攪拌プロセスの最適化 発酵工程と冷却工程の新しい作業手順書を作成し、
タンク内に新型の低せん断攪拌翼を 現場へ周知した。
導入し、品質へのダメージを最小限 2.モニタリングのデジタル化
に抑えつつ均一な攪拌を実現した。 統計的工程管理(SPC)システムを導入し、リアル
タイムでの工程モニタリングを行う体制を構築して
定着化を図った。
17
Page20
テーマ選定と現状把握
冷凍食品製造部門の品質管理チームにおいて
顧客からの苦情データを分析した結果、特に
冷凍野菜製品において「解凍後の食感が期待
と異なる」という指摘が増加していることが
確認された。
第10章 この現状を打破するため、「冷凍ほうれん草の
解凍後の食感劣化」を具体的な改善テーマと
食品製造業における具体例❸ して選定した。現状把握のため、以下の調査
および測定を実施した。
冷凍ほうれん草の
解凍後食感劣化の改善 過去6ヶ月間の顧客
苦情データの詳細分析
冷凍食品製造において、解凍後の復元性は
製品品質を左右する極めて重要な要素で
ある。本章では、冷凍過程での氷結晶形成 製造工程の各段階で
による食感低下を解消した改善事例を紹 製品サンプルを採取し
介します。 解凍後の食感を官能評価
テクスチャー分析器
(専門機器)を用い
硬さ、弾力性、凝集性を
客観的に数値化
18