Your Global Automation Partner
フィールドロジック
コントローラ(FLC)
White Paper | 190101
目次
FLCはいかにしてコントローラ技術を新たな段階へ進ませるのか 3
PLCを使用する必要性 3
FLCの起源 4
分散型ロジックの特性 4
FLCによるコントローラのプログラミング 4
実際のケースから見たフィールドロジックコントローラの一般的なアプリケーション 5
産業環境で3つの制御タスクの構成を実現するFLC技術 5
演習の例 6
FLCをRFIDとIO-Linkと組み合わせることで、システムを簡素化し、I/Oコンポーネントの
可能性を拡張する 6
FLCとRFIDの組み合わせ 6
FLCによる一貫したモジュール化 7
結論 7
Hans Turck GmbH & Co. KG | 45466 Mülheim an der Ruhr, Germany | T +49 208 4952-0 | F +49 208 4952-264 | more@turck.com | www.turck.com WP 190101 | 2
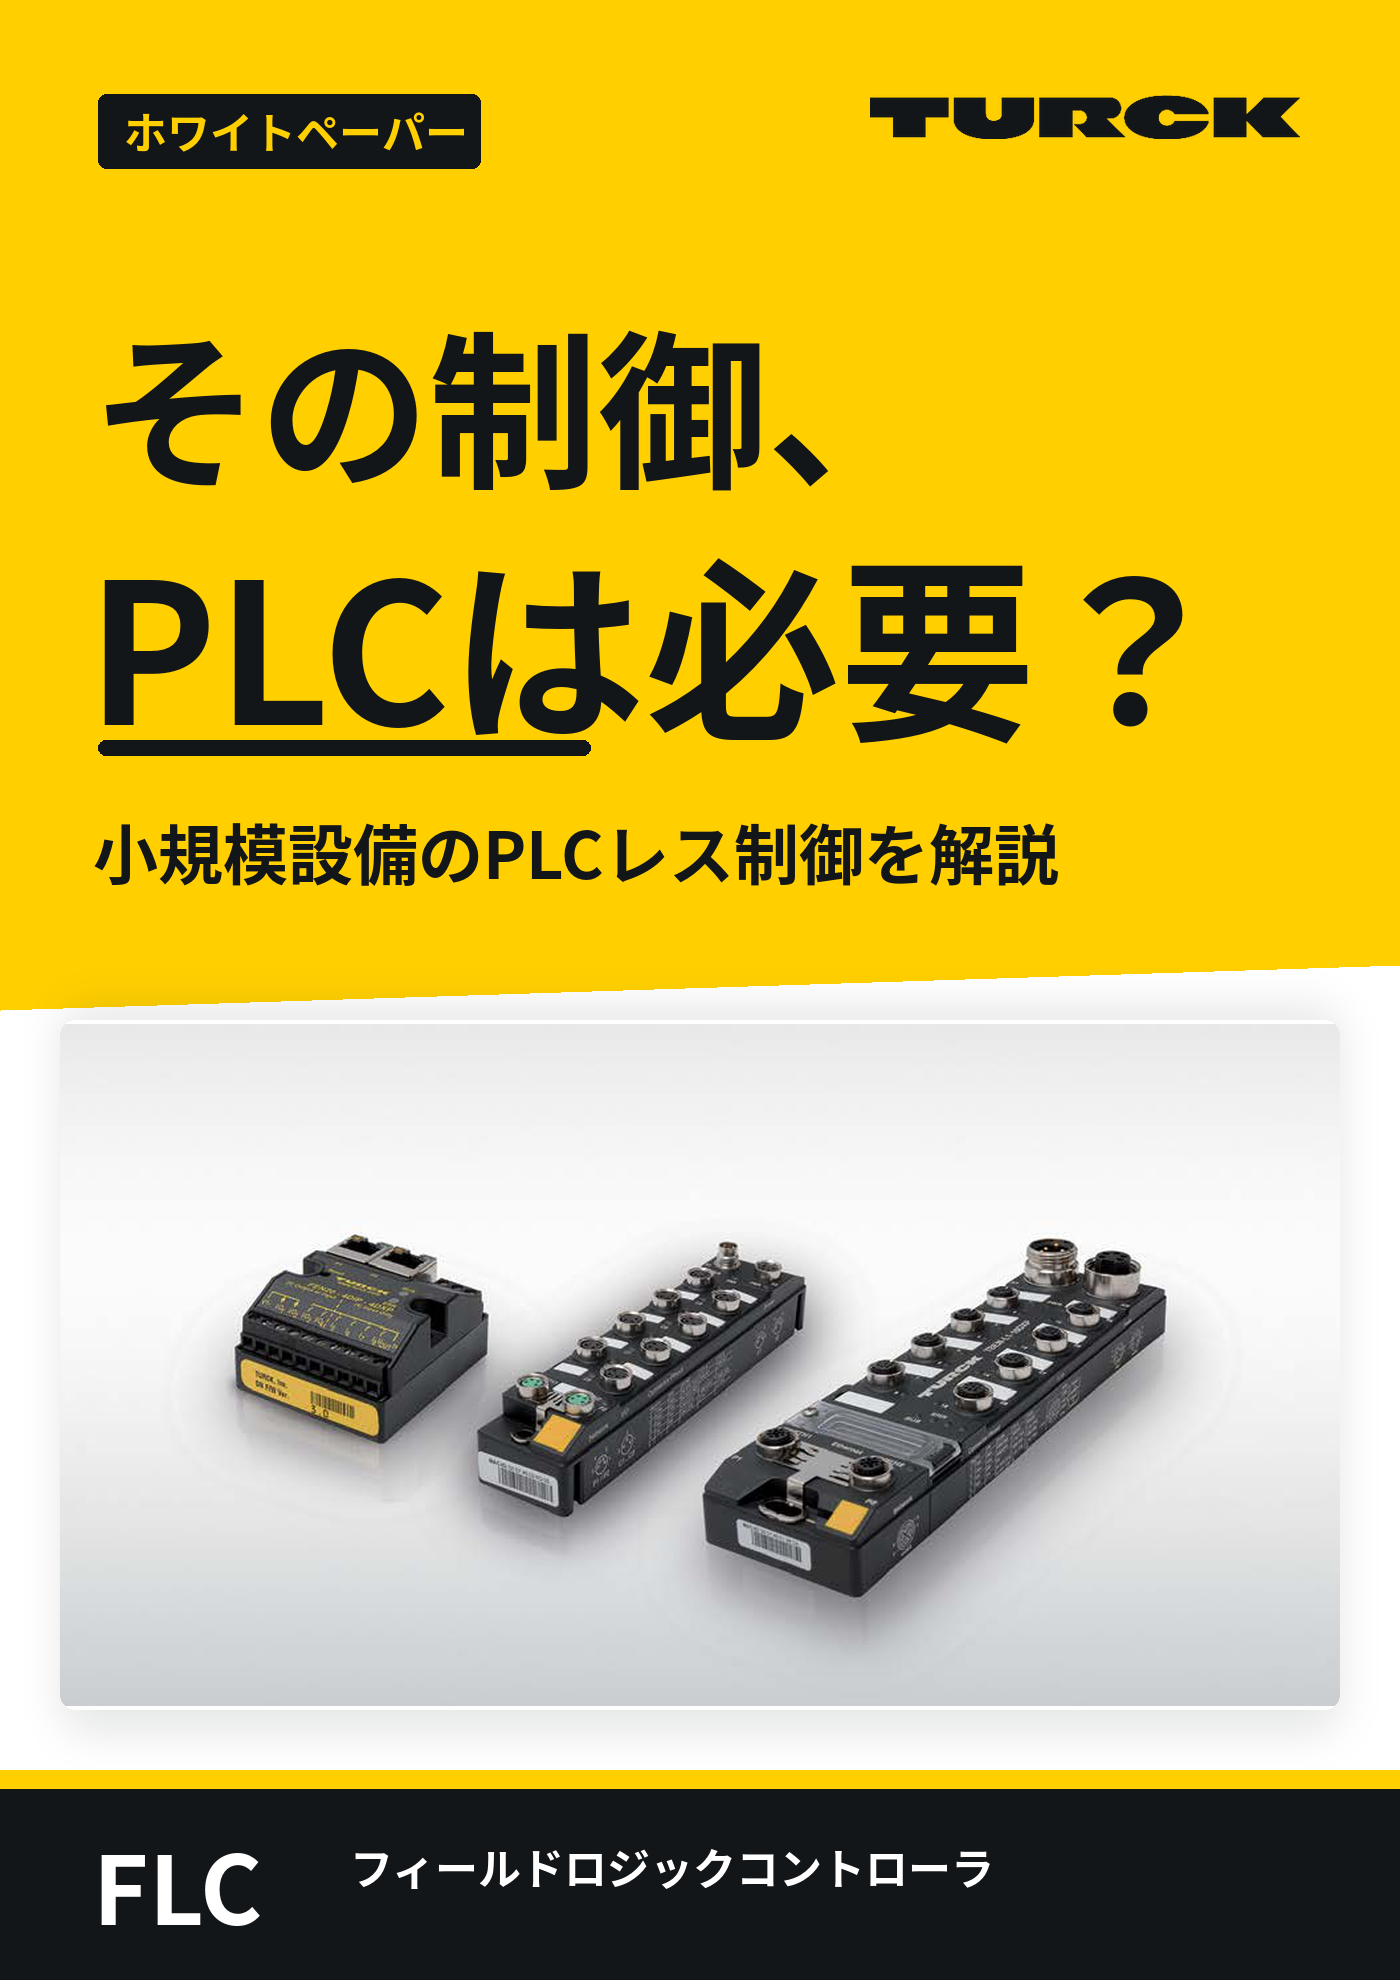
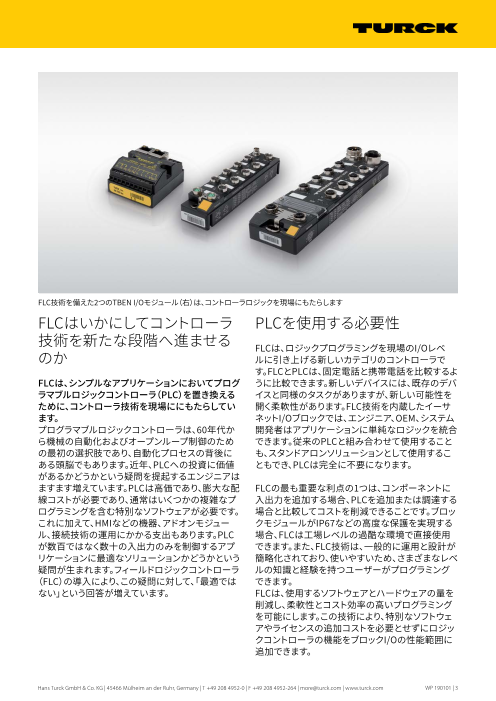
FLC技術を備えた2つのTBEN I/Oモジュール(右)は、コントローラロジックを現場にもたらします
FLCはいかにしてコントローラ PLCを使用する必要性
技術を新たな段階へ進ませる FLCは、ロジックプログラミングを現場のI/Oレベ
のか ルに引き上げる新しいカテゴリのコントローラで
す。FLCとPLCは、固定電話と携帯電話を比較するよ
FLCは、シンプルなアプリケーションにおいてプログ うに比較できます。新しいデバイスには、既存のデバ
ラマブルロジックコントローラ(PLC)を置き換える イスと同様のタスクがありますが、新しい可能性を
ために、コントローラ技術を現場ににもたらしてい 開く柔軟性があります。FLC技術を内蔵したイーサ
ます。 ネットI/Oブロックでは、エンジニア、OEM、システム
プログラマブルロジックコントローラは、60年代か 開発者はアプリケーションに単純なロジックを統合
ら機械の自動化およびオープンループ制御のため できます。従来のPLCと組み合わせて使用すること
の最初の選択肢であり、自動化プロセスの背後に も、スタンドアロンソリューションとして使用するこ
ある頭脳でもあります。近年、PLCへの投資に価値 ともでき、PLCは完全に不要になります。
があるかどうかという疑問を提起するエンジニアは
ますます増えています。PLCは高価であり、膨大な配 FLCの最も重要な利点の1つは、コンポーネントに
線コストが必要であり、通常はいくつかの複雑なプ 入出力を追加する場合、PLCを追加または調達する
ログラミングを含む特別なソフトウェアが必要です。 場合と比較してコストを削減できることです。ブロッ
これに加えて、HMIなどの機器、アドオンモジュー クモジュールがIP67などの高度な保護を実現する
ル、接続技術の運用にかかる支出もあります。PLC 場合、FLCは工場レベルの過酷な環境で直接使用
が数百ではなく数十の入出力のみを制御するアプ できます。また、FLC技術は、一般的に運用と設計が
リケーションに最適なソリューションかどうかという 簡略化されており、使いやすいため、さまざまなレベ
疑問が生まれます。フィールドロジックコントローラ ルの知識と経験を持つユーザーがプログラミング
(FLC)の導入により、この疑問に対して、「最適では できます。
ない」という回答が増えています。 FLCは、使用するソフトウェアとハードウェアの量を
削減し、柔軟性とコスト効率の高いプログラミング
を可能にします。この技術により、特別なソフトウェ
アやライセンスの追加コストを必要とせずにロジッ
クコントローラの機能をブロックI/Oの性能範囲に
追加できます。
Hans Turck GmbH & Co. KG | 45466 Mülheim an der Ruhr, Germany | T +49 208 4952-0 | F +49 208 4952-264 | more@turck.com | www.turck.com WP 190101 | 3
FLCの起源 分散型ロジックの特性
Turckが最初のFLCを開発したのは、マイクロプロ 機械の分野にインテリジェンスを移行することで、コ
セッサ技術の進歩により、コントローラとプログラミ ントローラと、I/Oレベル/コントローラ間の通信接
ング機能をブロックI/Oモジュールに統合できるよう 続はバラストから解放されます。分散型ロジックは、
になったときでした。 帯域幅とコントローラリソースを節約します。機械で
直接信号を前処理することで、FLCはコントローラ
PLCのコストと主要メーカーの複雑な独自ソフトウ やその他の上位レベルのシステムをサポートできま
ェアは、すべてのエンジニアにとって魅力的ではあ す。FLCは、I/Oで直接パルスをカウントしたり、信号
りません。多くの顧客は、単純なコンポーネントを求 をフィルタリングしたりできます。この前処理の結果
めています。つまり、明確に構造化されたユーザー のみがコントローラに転送されるため、バスシステ
インターフェースを備えており、条件とアクションの ムとコントローラの負荷が軽減されます。
ロジックプログラミングを実行できるものであり、理
想的には、プログラミングの知識なしに誰もがブラ
ウザで操作できるものです。産業プロセスでは、小 FLCによるコントローラのプロ
型PLCおよびFLCは、消費者部門のデバイスの標準 グラミング
機能として提供される、使いやすい操作レベルのプ
ログラミング環境を提供する必要があります。 FLC技術は、コントローラのプログラミングに対して
単純なフロー図を使用します。ユーザーは、HTML5
マイクロプロセッサの性能は、価格の下落と同時に 対応のブラウザを使用すればプログラミングインタ
向上しました。この10年間で、スマートフォン分野の ーフェースにアクセスできます。いくつかのドロップ
急成長により、マイクロプロセッサの開発はさらに ダウンメニューを使用して、条件、ブール演算子、お
加速されました。この点をコンポーネントの価格に よびアクションを選択して関連付けることができま
反映することなく、産業用通信コンポーネントの機 す。
能を向上させることができました。これにより、従来 条件は、タイマーの停止、カウンタ値の到達、または
のI/O機能に加えて、ブロックI/Oモジュールは、PLC 入力に接続されたセンサの切り替えなどの入力の
や他の上位レベルのコンポーネントのみが以前に 状態に基づいています。
実行できたコントローラ機能も実行できます。 ■ 2つの条件は、ブール演算子(AND、ORまたは
NOTなど)でまとめて関連付けることができます。
■ アクションは、出力の状態に基づいています。これ
らのアクションは、ブロックI/Oモジュールが実行
する操作を決定します。
条件がTrueの場合、プログラムされたアクションが
実行されます。これらのような基本機能では、これま
ではPLCや少なくともロジックコントローラが制御
キャビネットに必要でした。FLCは、問題なくこれら
のタスクを実行できます。FLCを使用すると、ユーザ
ーはプログラムコードを自分で書いたり、アプリケ
ーションの動作を事前にシミュレートしたり、システ
ムを自動的にデバッグしたりすることができます。
HTML5対応ブラウザを搭載した各デバイスは、FLCのプログラミ
ングに使用できます。
Hans Turck GmbH & Co. KG | 45466 Mülheim an der Ruhr, Germany | T +49 208 4952-0 | F +49 208 4952-264 | more@turck.com | www.turck.com WP 190101 | 4
実際のケースから見たフィール ■ PLCのローカルバックアップ
ドロジックコントローラの一般 より複雑なシステムでは、FLCをPLCのローカルバ
ックアップとして使用できます。PLCの電雑または
的なアプリケーション 通信接続に障害が発生した場合、FLCは次の2つ
のタスクのいずれかを実行できます。FLCは、現場
レベル制御 でアプリケーション自体を実行するか、アプリケー
■ 液体の充填レベルが50を超える場合、条件レベル ションを引き雑ぎ、プロセスを安全に停止できま
> 50はTrueになります。ポンプが起動し、容器から す。これにより、FLCは、突然の機械のダウンタイム
適切なレベルまで液体を供給します。 を回避し、接続に問題がある場合はPLCへの通信
■ レベルが50未満の場合、別の条件が満たされます 障害を修正することができます。
(レベル< 50)。適切なレベルに戻るまで、より多
くの液体がタンクに充填されるか、ポンプのスイッ ■ PLC(PLC処理)とのタンデム操作
チがオフになります。 FLCは、より大規模なオートメーション環境で、ま
■ レベルがちょうど50の場合、いずれの条件も満た たPLCとのタンデム接続でコントローラを拡張す
されないため、アクションは実行されません。 るために使用できます。FLC対応のブロックI/Oモ
ジュールは、アプリケーションをローカルで監視
機能 および制御し、データを収集できます。このデータ
単純な信号のオン/オフの切り替え、計算の演算機 は、データ処理を削減するため定義された変数と
能、およびタイマーやカウンタの実行のために、FLC してPLCに送信されます。これは、ネットワーク待
技術にはバイナリスイッチ(トグルビット)の機能が 機時間によりリアルタイム通信が課題となる可能
あります。HMIなどのディスプレイデバイスを制御し 性があるコンベヤベルトなどの高速アプリケーシ
たり、PLCと通信するために変数を定義したりする ョンで特に役立ちます。
こともできます。
FLCのサイクル時間はアプリケーションを安全に停
設定と使用 止するために必要な応答時間よりも長いため、FLC
ブロックI/Oモジュールで初めてこの技術をアクティ は現在のところ、リアルタイムで移動するアプリケー
ブにする場合、一意のIPアドレスを入力してモジュ ションの制御には適していません。またFLCは、FLC
ールのプログラミング環境を開く必要があります。プ と同じI/Oモジュールに接続されているイーサネット
ログラミング全体はブラウザで完了し、イーサネット ネットワーク内のデバイスを制御または監視のみを
接続を介してモジュールに転送されます。このため、 実行できます。PLCソリューションが大型化するアプ
ユーザーはスマートフォンやタブレットなどの任意 リケーションでは、FLCはさらに自動化されたアプリ
の端末デバイスを使用してFLCをプログラミングす ケーションでのタスクを引き継げるようになります。
ることもできます。工場内では、モバイル端末デバイ 現場レベルの小型PLCは、状態や物体のみを検出
スはノートブックやデスクトップコンピュータよりも する場合に特に効果的です。
早くアクセスできます。
産業環境で3つの制御タスクの
構成を実現するFLC技術
■ スタンドアロン制御
機械とアプリケーションのスタンドアロン制御
は、FLCの独創的な考えであり、現時点で最も一
般的な使用方法です。この場合、ユーザーはプロ
グラミング環境でフローチャートを利用して、ブロ
ックI/Oに直接ロジックコマンドをプログラミング
したりロードしたりできます。ブロックI/Oモジュー
ルはコマンドを適宜実行し、イーサネット経由で
報告します。 このプレス機械で圧縮された紙が最大値を超えた場合は、隣の
作業場のインジケータがフォークリフト運転者に通知します。こ
のアプリケーションは、FLC技術を搭載したI/Oモジュールで完全
に自律的に動作します。
Hans Turck GmbH & Co. KG | 45466 Mülheim an der Ruhr, Germany | T +49 208 4952-0 | F +49 208 4952-264 | more@turck.com | www.turck.com WP 190101 | 5
実践例 FLCをRFIDとIO-Linkと組み合
初期に導入した企業の一部は、スタンドアロンアプ わせることで、システムを簡素
リケーションでのFLC技術の利点をすでに認識し、 化し、I/Oコンポーネントの可能
コントローラを現場レベルに移行しています。 性を拡張する
組立てに対応するピックツーライト FLC技術は、RFIDシステムやIO-Linkベースのシス
多くの場合、このアプリケーションはより小さな組 テムの制御にも使用できます。IO-Linkは、センサお
み立てユニットに実装されます。緑色または赤色の よびアクチュエータ用のシリアルポイントツーポイ
LEDが点灯し、次の組み立て部品やコンポーネント ント通信プロトコルです。他のユーザーが低コスト
を取り付ける位置を作業者に示します。 ある企業で でコントローラのI/Oを拡張することもできます。
は、組立て工程の効率をさらに高めるためにセンサ
をプログラミングしていました。特定のコンポーネン FLCはさらに機能強化され、コントローラなしで高
トが不足している場合、作業者はボタンを押します。 いI/O密度を実現します。一例として、128個のセン
物流作業員は部品の補充要求を受け取ります。FLC サを必要とするコンベアベルトがあります。センサ
を使用すると、コントローラを追加することなく、ス の接続にFLC技術を搭載したI/Oモジュールを使用
タンドアロンソリューションでこれらの種類のバイナ すると、コントローラの要件をなくすことができま
リ関数を簡単に実装できます。ただし、このアプリケ す。WebブラウザのFLCインターフェースを介してプ
ーションは上位レベルのPLCと組み合わせることも ログラムコードにいくつかの変更を加えることで、ユ
できます。 ーザーはアプリケーションを制御したり、パラメータ
を表示および変更したりできます。
レベル検出
牛乳生産業者は、スタンドアロンFLCを使用して、
牛乳タンクのレベルを検出します。牛乳が最大レベ FLCとRFIDの組み合わせ
ルを超えていることをレベルセンサが検知すると、
ポンプのスイッチがオンになり、余分な牛乳が貯蔵 FLCのコントローラロジックは、RFIDアプリケーショ
タンクに移動します。レベルが再び最小値を下回る ンのプロセスを簡素化することもできます。RFIDシ
と、ポンプは停止します。 ステムは非常に複雑になる可能性があります。FLC
により、任意のブロックモジュールを読み取り/書き
金属加工 込み機能で強化できます。例えば、出荷のために商
ある企業は、FLCを使用して金属加工機間の通信を 品を梱包するとします。各部品にはRFIDタグが付属
向上させています。この場合、センサをFLC内蔵のイ しており、すべてのボックスにこれらの製品を12個
ーサネットブロックI/Oモジュールに接続し、コンポ 入れる必要があります。ボックスがいっぱいになる
ーネント表面の粗さを検出しています。コンポーネ と、光信号が表示されます。FLCを使用して、I/Oブロ
ントは、このチェックに応じて適切な仕上げ機に自 ック上でこの機能を直接プログラミングすることが
動的に送られ、ホーニングまたは研磨を行います。 できます。製品がRFID読み取り/書き込みヘッドを
通過するたびに、FLCは値(タグのIDなど)を書き込
みます。合計12個の製品に達すると、インジケータ
が点灯し、カウンタがリセットされ再開されます。
Hans Turck GmbH & Co. KG | 45466 Mülheim an der Ruhr, Germany | T +49 208 4952-0 | F +49 208 4952-264 | more@turck.com | www.turck.com WP 190101 | 6
FLCによる一貫したモジュール す。Industry 4.0の進化に向けたモジュール化、個
化 別化、柔軟化の主要な自動化トレンドは、ロジック
とインテリジェンスを現場に移行する必要性を示し
分散型ロジックの役割は、Industry 4.0の進化とと ています。
もに増えています。生産の柔軟性と個別化が進むこ
とで、生産ラインでの加工物や製品のバリアントの
種類も広がります。つまり、機械が現場に存在する 結論
製品を検出し、その処理方法を決定する必要があり
ます。これは、個々の「はい」「/ いいえ」の決定から、 IP67デバイスは過酷な工場環境に直接設置できる
より複雑な決定連鎖まで多岐にわたります。分散型 ため、PLCと比較するとFLCは安価です。そのため、
ロジックとFLCはここでも使用できます。まず制御と 配線やスイッチキャビネットの設置を減らすことが
通信のリソースを節約し、次に機械の一貫したモジ できます。シンプルなアプリケーションにコスト効率
ュール化を可能にします。 の高いコントローラソリューションを実装できます。
これまでPLCの調達が必要だった多くのアプリケー
生産データの保存と分析のために、クラウドサービ ションは、統合FLC技術を備えたイーサネットブロッ
スを使用する法人のお客様が増えています。場合 クI/Oを使用して実装できるようになりました。スタ
によっては、コントローラタスクもクラウドに移行 ンドアロンコントローラで使用する場合もPLCと接
しています。ただし、この場合、特に保証された高 続して使用する場合も、FLCは単純なロジックを必
帯域幅で信頼性の高い接続を使用する必要があ 要とするアプリケーションの制御の可能性を広げま
ります。FLCと分散型インテリジェンスにより、クラ す。フィールドコントローラは、従来のPLCでは実装
ウドアプリケーションのデータを前処理して、コス できないコントローラアーキテクチャレベルを追加
トのかかるクラウド内のデータ保存を削減できま します。
30 subsidiaries and over
60 representations worldwide!
White Paper | 190101 www.turck.com