

材料に一般市販の溶接用ワイヤ、熱源にレーザを用いたDED方式の金属3Dプリンタです。
供給材料に金属粉末を使用せず、溶接用ワイヤを使用することで、クリーンな環境で、低コストかつ高速に造形が可能です。
また、独自の制御技術により加工状態をリアルタイムで最適化し、緻密で安定した三次元造形を実現しております。
【仕様概要】
AZ600 : 造形範囲Φ500×500mm
AZ1200 : 造形範囲Φ1000×800mm
詳しくは資料をダウンロードしてご確認ください。
このカタログについて
| ドキュメント名 | ワイヤ・レーザ金属3Dプリンタ「AZシリーズ」 |
|---|---|
| ドキュメント種別 | 製品カタログ |
| ファイルサイズ | 3.3Mb |
| 登録カテゴリ | |
| 取り扱い企業 | 三菱電機株式会社 (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ


このカタログの内容
Page1
FACTORY AUTOMATION
三菱電機ワイヤ・レーザ金属3Dプリンタ
AZシリーズ
AZ
Page2
AZ series
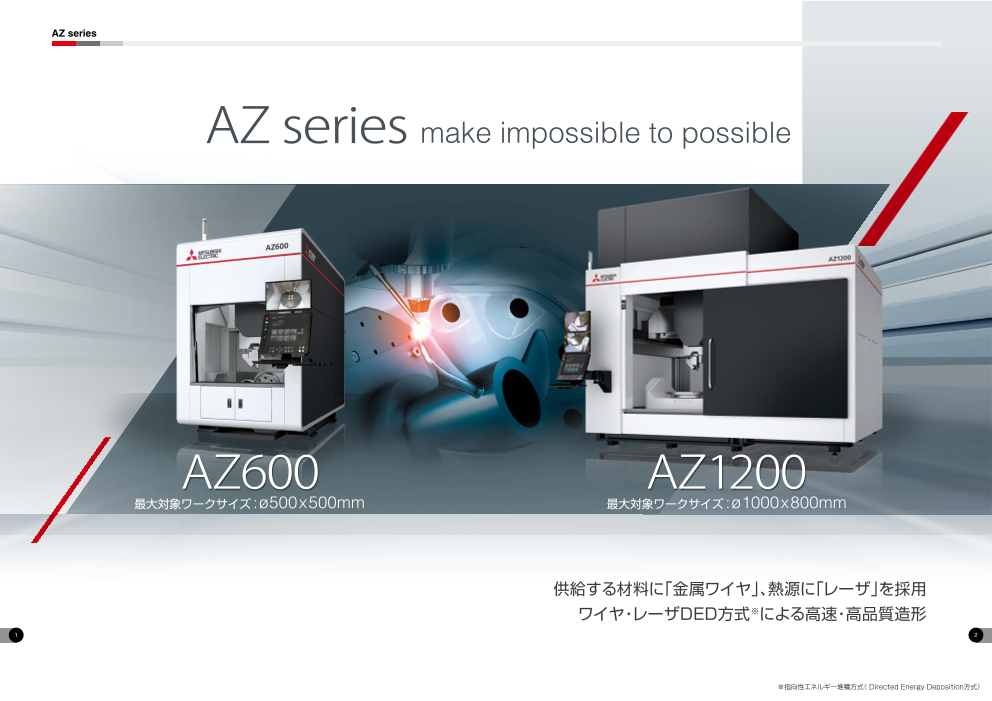
AZ series make impossible to possible
AZ600 AZ1200
最大対象ワークサイズ : ø500 x 500mm 最大対象ワークサイズ : ø1000 x 800mm
供給する材料に「金属ワイヤ」、熱源に「レーザ」を採用
ワイヤ・レーザDED方式※による高速・高品質造形
1 2
※指向性エネルギー堆積方式( Directed Energy Deposition方式)
Page3
AZ series
三菱電機の技術を結集した 加工機構造
“Additive Manufacturing(AM)” 高剛性加工機構造 最 大
〈送り速度〉 50 m/min
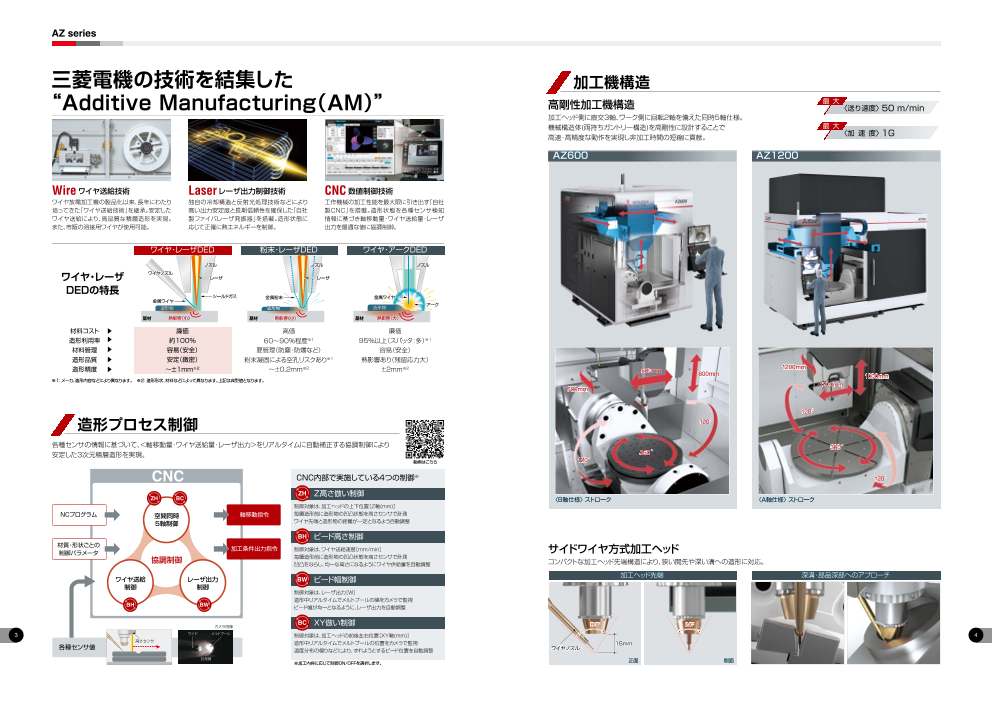
加工ヘッド側に直交3軸、ワーク側に回転2軸を備えた同時5軸仕様。
機械構造体(両持ちガントリー構造)を高剛性に設計することで 最 大
高速・高精度な動作を実現し非加工時間の短縮に貢献。 〈加 速 度〉 1G
AZ600 AZ1200
Wire ワイヤ送給技術 Laser レーザ出力制御技術 CNC 数値制御技術
ワイヤ放電加工機の製品化以来、長年にわたり 独自の冷却構造と反射光処理技術などにより 工作機械の加工性能を最大限に引き出す「自社
培ってきた「ワイヤ送給技術」を継承。安定した 高い出力安定度と長期信頼性を確保した「自社 製CNC」を搭載。造形状態を各種センサ検知
ワイヤ送給により、高品質な積層造形を実現。 製ファイバレーザ発振器」を搭載。造形状態に 情報に基づき軸移動量・ワイヤ送給量・レーザ
また、市販の溶接用ワイヤが使用可能。 応じて正確に熱エネルギーを制御。 出力を最適な値に協調制御。
ワイヤ・レーザDED 粉末・レーザDED ワイヤ・アークDED
ノズル ノズル ノズル
ワイヤ・レーザ ワイヤノズル
←レーザ ←レーザ
DEDの特長
←シールドガス 金属粉末→ 金属ワイヤ→
金属ワイヤ→
造形物 造形物 造形物 ←アーク
基材 熱影響〈小〉 基材 熱影響〈小〉 基材 熱影響〈大〉
材料コスト ▶ 廉価 高価 廉価
造形利用率 ▶ 約100% 60~90%程度※1 95%以上(スパッタ:多)※1
材料管理 ▶ 容易(安全) 要管理(防塵・防爆など) 容易(安全)
造形品質 ▶ 安定(緻密) 粉末凝固による空孔リスクあり※1 熱影響あり(残留応力大)
造形精度 ▶ ~±1mm※2 ~±0.2mm※2 ±2mm※2 600mm 1200mm
600mm 1000mm
※1: メーカ、造形内容などにより異なります。 ※2: 造形形状、材料などによって異なります。上記は典型値となります。
1200mm
600mm
120˚
造形プロセス制御 120˚
各種センサの情報に基づいて、<軸移動量・ワイヤ送給量・レーザ出力>をリアルタイムに自動補正する協調制御により 360˚
安定した3次元積層造形を実現。 360˚
動画はこちら 120˚
CNC CNC内部で実施している4つの制御※ 120˚
ZH Z高さ倣い制御
ZH BC 〈B軸仕様〉 ストローク 〈A軸仕様〉 ストローク
制御対象は、加工ヘッドの上下位置[Z軸(mm)]
NCプログラム 空間同時 軸移動指令 毎層造形前に造形物の凹凸状態を高さセンサで計測
5軸制御 ワイヤ先端と造形物の距離が一定となるよう自動調整
BH ビード高さ制御
材質・形状ごとの 加工条件出力指令
制御パラメータ 制御対象は、ワイヤ送給速度[mm/min] サイドワイヤ方式加工ヘッド
協調制御 毎層造形前に造形物の凹凸状態を高さセンサで計測
凹凸をならし、均一な高さになるようにワイヤ供給量を自動調整 コンパクトな加工ヘッド先端構造により、狭い開先や深い溝への造形に対応。
ワイヤ送給 レーザ出力 加工ヘッド先端 深溝・部品深部へのアプローチ
BW ビード幅制御
制御 制御
制御対象は、レーザ出力[W]
造形中リアルタイムでメルトプールの幅をカメラで監視
BH BW ビード幅が均一となるように、レーザ出力を自動調整
BC
カメラ画像 XY倣い制御 80° 60°
3 ワイヤ メルトプール 制御対象は、加工ヘッドの前後左右位置[XY軸(mm)] 4
高さセンサ 造形中リアルタイムでメルトプールの位置をカメラで監視
各種センサ値 15mm
温度分布の偏りなどにより、ずれようとするビード位置を自動調整 ワイヤノズル
計測値
※加工内容に応じて制御ON/OFFを選択します。 正面 側面
Page4
AZ series
造形事例
ニアネットシェイプ造形 肉盛補修・高機能化
製品形状に近い形(ニアネットシェイプ)に造形することで、切削体積を削減。 熟練工などによる手作業の肉盛補修を、積層造形に置き換え。 従来工法
造形と切削を組み合わせた新しいものづくりは、高い生産性を実現。 補修工程の機械化より、作業者に依存しない安定した
肉盛補修を実現。
プロペラ
時間 :8時間47分 従来(切削)工法
概形 :φ300 × H120mm 168時間
基材 :ステンレス鋼SUS304 AM+切削工法 ダイカスト金型 摩耗した金型 荒切削加工 TIG溶接 仕上げ切削加工
ワイヤ: ステンレス鋼SUS630 40時間 約80%加工時間削減
時間 :10分(3か所合計) AM+切削
概形 :57 × 50 × H52mm
基材 :熱間工具鋼SKD61
ワイヤ: 熱間工具鋼DHWTM
従来工法
❶ソリッド(無垢)材 ❷切削 ❸完成(プロペラ) 切りくず
摩耗した金型 荒切削加工 造形 仕上げ切削加工
造形後 (均一仕上がり)
切削体積:大きい
加工時間:長時間
AM+切削
❶基材 ❷AM(造形) ❸切削 切りくず
切削後
切削体積:小さい
加工時間:短時間 造形界面(拡大図)
金型コア溶接肉盛補修 耐摩耗性の向上 金型硬度の確保
時間 :26分 ハイス鋼 SKH51 熱間工具鋼SKD61
概形 :W57 × D50 × H52mm 金型素材費の削減 冷却効率の向上
基材 :熱間工具鋼SKD61 基材:SKD61 アルミニウム青銅
ワイヤ :合金工具鋼DHW-NTM 熱間鍛造金型 高機能金型
造形動画はこちら
時間 :6分 概形 :W50 × H20 × L50mm
概形 :φ50 × H30mm 基材 :アルミニウム青銅
基材 :熱間工具鋼SKD61 ワイヤ :熱間工具鋼SKD61
ワイヤ :ハイス鋼SKH51
溶接
溶接用ワイヤを供給するワイヤ・レーザDED方式により、従来、熟練工が担ってきた溶接工程の機械化を実現。
金属3Dプリンタにより、バラツキの少ない安定した溶接品質を確保。
開先溶接
9
プロペラ ロケットエンジンノズル オープンインペラ 時間 :10分(1工程あたり)
概形 :L200mm(17ビード)
時間 :6時間30分 時間 :15時間40分 時間 :9時間20分 基材 :ステンレス鋼SUS304
概形 :φ300 × H120mm 概形 :φ210 × H280mm 概形 :φ244 × H103mm ワイヤ :ステンレス鋼SUS308L 30°
基材 :ステンレス鋼SUS304 基材 :ステンレス鋼SUS304 基材 :ステンレス鋼SUS304
ワイヤ: アルミニウム青銅 ワイヤ :Alloy 718 ワイヤ :ステンレス鋼SUS630
断面写真 開先形状
異種金属造形(コーティング)
部品表面に高硬度材を造形するなど、機能を向上させるマルチマテリアル部品化。
従来の設計思考にとらわれない異種金属の製品は、新たな製品価値の創出を実現。
異種金属造形 造形方法
時間 :3~9分(1層あたり) ①基材 ②造形 ③切削加工
概形 :φ30-20mm ステンレス鋼 異種材の→
基材 :ステンレス鋼SUS304 SUS304 各種材料→ 界面
大径プロペラ ブレード 分岐管 ワイヤ :Stellite®6、
5 アルミニウム青銅、 6
時間 :47時間18分 時間 :4時間 時間 :10時間20分 Alloy HX
概形 :φ1000 × H400mm 概形 :W120 × H200mm 概形 :φ40 × H90mm
基材 :炭素鋼鋼管STKM13A 基材 :ステンレス鋼SUS304 基材 :ステンレス鋼SUS304
ワイヤ :ステンレス鋼SUS630 ワイヤ :WASPALOYTM ワイヤ :Alloy HX
※「AZ1200」による造形
15
Page5
AZ series
造形物の機械的性質( 一例) 主なオプション
産業標準規格※1同等以上の優れた機械的性質 加工トレーサビリティシステム
ステンレス鋼SUS630造形物の熱処理有無による機械的性質(引張強度 [MPa]、伸び [%] 造形データシートは 加工ログを保存、時系列で同期して表示。
こちら
ビッカース硬さ [HV])を評価。JISが定める同等材料の基準と同等以上の優れた特性を確認。 加工ログ保存により、造形プロセスのトレーサビリティを確保、造形部品の品質保証を実現。 表示例
1400 500 システム概略図(オプションは赤文字で記載)
1200 IPC・ストレージ 外観カメラ②
400 ●軸位置指令/フィードバック
1000 ●加工条件指令/フィードバック カメラ画像/受光波形
JIS G 4303 JIS G 4303 ●センサ値 ほか 加工ログ情報
800 300
造形まま 標準機能
600
熱処理※2後 200 NCユニット 溶融池サイズ 造形物
/幅 高さ グラフ表示
400 加工ヘッドカメラ 高さセンサ 同軸カメラ 受光波形
100 造形プロセス
200 制御
軸位置 数値表示
0 5 10 15 20 0
造形まま 熱処理※2後 外観カメラ① 外観カメラ① 外観カメラ②
伸び[%] ワイヤ送給速度
レーザ出力 外観カメラ② ●ビューワ S/Wにより、実機ディスプレイに表示
※1: JISに基づく
※2: 溶体化+時効処理(H1075) ●加工ログは、ストレージに保存
専用CAM( CamMagic MZ※1) 自動スライドカバー
三菱電機独自の造形プロセス制御に対応した専用CAM。シミュレーション機能では、造形パスと機械の軸移動動作の 天井自動スライドカバー 側面自動スライドカバー
確認が可能。造形開始までの事前検証(シミュレーション)により、信頼度の高いものづくりに貢献。 治具等の重量物の吊り入れが可能。 加工機側面よりワーク搬出可能。
●固定式の天井カバーを ●加工機左右の側面カバーを
設計 3Dモデル作成※2 ライドカバーに変更。 自動スライドカバーに変更。
造形パス設計 NCプログラム 造形開始 自動ス
●段取り作業効率を向上。 ※自動化対応の内容については
個別の仕様打ち合わせが必要となります。
※「AZ600」のオプションとなります。 ※「AZ600」のオプションとなります。
「AZ1200」は標準仕様となります。
❶CADモデルの編集※3
❷ツールパス※4生成
〉ポスト処理〉
❸NCプログラム※5干渉確認
※1: CamMagic MZは、三菱電機ソフトウエア株式会社の商品となります。外部パソコンにインストールするソフトウェアとなります。
※2: 3Dモデルはお客様保有の3DCADソフトウェアでのデータ作成となります。
※3: 3次元IGESファイル、Parasolidファイルについては標準仕様にて読込が可能です。他ファイル読込対応についてはオプション扱いとなります。
※4: CAM上の言語で生成されたデータです。ポスト処理を経て、NCプログラムに変換されます。
※5: 機械が読み取れるフォーマットのデータを示します。 例:Gコード、Mコード、座標値など
2系統ワイヤシステム(選択式)
標準スプールの他に、2系統目のワイヤスプールを搭載可能。
造形実績材料 記載がない材料についてはお問い合わせください。 ●アルミ合金等の低剛性なワイヤも使用可能。
●系統を使い分けることで作業効率を向上。
※2系統目のワイヤスプール取付最大重量は5kgとなります。
合金系 造形実績ワイヤ※1 また、X軸ストロークの左側(0~60mm)が移動禁止領域となります。
※「AZ1200」の1系統目はペールパックもしくはスプールに切替が可能です(標準仕様)。
軟鋼(YGW14、YGW16) 熱間工具鋼(SKD61)
鉄(Fe)系 合金工具鋼(DHW-NTM) マルエージング鋼(18Ni)
Invar(Fe-36Ni) ハイス鋼(SKH51、 M33 SKH59類似)
ステンレス(SUS)系 SUS308L SUS630
SUS316L SUS420J2
WASPALOYTM 2系統目スプール 2系統目スプール
(オプション) (オプション)
ニッケル(Ni)系 Alloy HX(HASTELLOY® X相当) Alloy718
純Ni Alloy625
Ni-Fe Ni合金(Ni92%,Cr6%)
コバルト(Co)系 Stellite® 6 Stellite® 21
チタン(Ti)系 Ti-6Al-4V 純Ti
銅(Cu)系 9/1白銅(C7060相当) アルミニウム青銅(YCuAl)
7/3白銅(C7150相当) ベリリウム銅
アルミニウム(Al)系 5000系※² (A5183、A5356) 4000系※² (A4043、A4047) 1系統目スプール
(標準)
7 超硬合金 Ni基超硬合金(WC粒径:20~200 μm程度) 8
1系統目スプール
※1:ワイヤの種類、造形物のサイズ・形状、基材とワイヤの組み合わせにより、造形ができない場合があります。 1系統目ペールパック (標準)
(標準)
※2:特殊仕様「2系統ワイヤシステムオプション」が必要です。
※WASPALOYは、United Technologies Corporation(UTC)、 Stelliteは、Kennametral Inc.の登録商標です。 AZ600 AZ1200
引張強度[MPa]
硬さ[HV]
Page6
AZ series
仕様 アフターサービス体制
形名 AZ600-F20 AZ600-F40 AZ1200-F40 キーコンポーネントを自社開発・自社製造している総合メーカならではのトータルサポートで、安心のアフターサービスを提供。
ストローク( X×Y×Z) (mm) 600×600×600 1,200×1,200×1,000
最大対象ワークサイズ (mm) Φ500×500 Φ1,000×800 業務内容
最大積載ワーク重量 (kg) 500 1,000 据付調整、メンテナンス契約※1、リモート診断※2による遠隔でのトラブル対応、消耗・保守部品の販売、移設工事
レーザ定格出力 (kw) 2 4 4
電源容量※1 (kVA) 43 45 58
※1:電源容量は、機械本体、冷却装置、集塵機の合計値となります。
加工機 発振器
主要機能・オプション一覧
機種 AZ600-F20
AZ600-F40 AZ1200-F40
ワイヤ送給装置(スプール仕様) ワイヤスプール(JIS Z3200 S-3対応、ワイヤ径:Φ1.2mm)を取付、送給可能 標準 標準 加工機・発振器・制御装置を
ワイヤ送給装置(ペールパック仕様) ワイヤ送給装置(スプール仕様)に加え、ペールパックからのワイヤ送給が可能 〇※1 標準 トータルサポート
加工ヘッド ワイヤ・レーザ金属3Dプリンタ専用加工ヘッド(レーザ径:Φ3.0mm) 標準 標準
マグネット式ダメージ軽減機能 加工ヘッド衝突時に光学系へのダメージを軽減する保護機能 標準 標準
高さセンサ 毎パス造形前に造形面凹凸状態を計測するセンサ(造形プロセス制御用) 標準 標準
溶融池カメラ 造形中リアルタイムでメルトプールの幅、位置を監視するカメラ(造形プロセス制御用) 標準 標準 数値制御装置
カートリッジ式保護ガラスホルダ 交換作業が容易になるカートリッジ構造の保護ガラスホルダ 標準 標準
シールドガスNC制御 加工点近傍に不活性ガス(アルゴンガス)を噴射するための制御 標準 標準 アフターサポート
加工エリア観察用カメラ/モニタ 全周カバーで覆われた加工室内を観察するための機内カメラと外部にモニタを搭載 標準(各1台) 標準(各2台)
5色表示灯 赤、黄、青、緑、白の5色の表示灯を搭載 標準 標準 ※1: 設備導入2年目からの計画点検プラン(年間契約)となります。
メンテナンス契約に加入いただいた場合、NC保守、突発故障時修理基本工料割引〈部品代10%OFF(一部対象外を除く)〉などの特典が付与されます。
2軸ロータリーテーブルBC軸仕様 傾斜軸B軸(正面から見て左右傾斜)±120°、回転軸C軸360°仕様 標準 〇 ※2:「 iQ Care Remote4U」に加入された場合となります。
2軸ロータリーテーブルAC軸仕様 傾斜軸A軸(正面から見て前後傾斜)±120°、回転軸C軸360°仕様 〇 標準
2軸ロータリーテーブルBC軸オフセット仕様 正面から見て2軸ロータリーテーブルを100/200/285mm左配置 〇 ー
テーブル面盤Φ385mm仕様 2軸ロータリーテーブルの面盤Φ385mm仕様 標準 ー
テーブル面盤Φ500mm仕様 2軸ロータリーテーブルの面盤Φ500mm仕様 〇 ー iQ Care Remote4U
テーブル面盤Φ1,000mm仕様 2軸ロータリーテーブルの面盤Φ1,000mm仕様 ー 標準
平定盤仕様(3軸仕様) 2軸ロータリーテーブルを外した平定盤へ仕様変更(NC同時3軸仕様) 〇※1 〇※1
前面自動スライドカバー 前面自動スライドカバー仕様 標準 ー
前面手動スライドカバー 前面手動スライドカバー仕様 ー 標準
天井自動スライドカバー 固定式の天井カバーを自動スライドカバーに変更 〇 標準
側面自動スライドカバー 固定式の側面カバーを自動スライドカバーに変更 〇※1 ー
自動化インタフェース仕様 ワーク自動搬送時などの加工機側特殊インタフェース対応 〇※1 〇※1
2系統ワイヤシステム(選択式)※2 標準ワイヤスプールの他に、2系統目のワイヤスプールを搭載 〇 〇
加工トレーサビリティシステム 加工ログを保存、時系列で同期して表示可能な機能 〇 〇
加工トレーサビリティシステム(Remoteパッケージ) 「加工トレーサビリティシステム」に「iQ Care Remote4U」を付属、リモート閲覧可能 〇※3 〇※3
空冷式冷却装置 ワイヤ・レーザ金属3Dプリンタ用の冷却装置 標準 標準
集塵機 ワイヤ・レーザ金属3Dプリンタ用の集塵機(AZ600用、AZ1200用) 標準 標準
※1:詳細仕様は個別打ち合わせが必要となります。
※2:JIS Z3200 S-3 小型サイズ(外径225mm以内、幅103以内、軸穴径52mm)、最大ワイヤ重量5kgの搭載が可能です。
「X軸ストロークの左側(0~60mm)が移動禁止領域となります。
※3:導入後1年間の「iQ Care Remote4U」を付属します。2年目以降の「iQ Care Remote4U」継続にはメンテナンス契約(年間契約)の締結が必要となります。
外形図・配置図(AZ600-F20/AZ600-F40) 「ダッシュボード機能」による稼働監視 「リモート診断機能」による遠隔支援
3700
〈外形図〉 〈配置図〉 ●加工機の稼働状況、稼働率、アラーム履歴等 ●お客様の操作画面の「リモート接続ボタン」を押すと
485 615 500 1600 500
個人のスマートフォンやタブレット、PCから確認可能。 弊社コールセンターから、画面の閲覧、操作が可能。
●設備の稼働管理、トラブル発生時の遠隔診断に活用。 ●操作方法支援、トラブル発生時の遠隔対応に活用。
メンテナンススペース
集塵
装置
造形サポート
冷却 加工機本体
装置
(290)
246 854 500
操作スペース
1600 (620) 2900
外形図・配置図(AZ1200-F40)
〈外形図〉 〈配置図〉
9000
1500 4500 1000 480
トランス
集塵機 テクニカルサポート 造形コンサルティングサービス
ペールパックワイヤ
電話、メール、リモート診断※3
1360 等による造形方案生成 お客様の造形物に対する、提案型のサービス。
Ø525 加工機 (加工条件、造形パス戦略)、機械操作方法等の遠隔サポート。 お客様の代わりに造形方案を一から作成※5。
9 チラー また「加工トレーサビリティシステム※4」で取得した 加工条件、造形パス戦略、治具方案等を提供※6。 10
1100 ログ分析サポートも可能(初年度無料)。 ※5:造形内容に応じて見積となります。
※3:「iQ Care Remote4U」に加入された場合となります。 ※6:造形品の後加工(切削、熱処理等)、評価はお客様対応となります。
4500 2600 (800) ※4:「加工トレーサビリティシステム」オプションを付属された場合となります。
3956.2
2500 (332)
4600
2600 1000
(800)
1400 1204 906 790 1200
(620)
1400 2900 1200
5500
854 500 1005 250 460 530
Page7
三菱電機ワイヤ・レーザ金属3Dプリンタ AZシリーズ
受託造形サービス 〉〉〉〉〉機械購入をご検討中かつ、金属3Dプリンタの工法をご検討されるお客様に対して
三菱電機は、「受託造形サービス」をご提供しています。
受託造形サービス お客様
ご準備いただくもの
①造形目的・内容
②3DCADデータ
打合せ 見積 発注 造形・納品 切削 完成・評価 (STEP、 Parasolidなど)
お問い合わせはこちら
Youtube公式チャンネルより
金属3Dプリンタの動画がご覧いただけます。
【YouTubeロゴ】は、Google LLCの商標または登録商標です。
https://www.mitsubishielectric.co.jp/fa/about-us/security/index.html
本品のうち、外為法に定める規制品(貨物・技術)を輸出する場合は、経済産業大臣
安全に関する ●正しく安全にお使いいただくため、ご使用の前に オプションで各種安全機能をご用意しております。 の許可が必要です。
When exporting any of the products or related technologies described in
ご注意 必ず「取扱説明書」をよくお読みください。 詳しくは弊社および弊社代理店にご相談ください。 this catalogue, you must obtain an export license if it is subject to
Japanese Export Control Law.
三菱電機株式会社 お問い合わせは下記へどうぞ
東日本メカトロソリューションセンター 東北支社 中部支社 北陸支社
〒336-0027 〒980-0013 〒450-6423 〒920-0031
さいたま市南区沼影1-18-6 仙台市青葉区花京院1-1-20 名古屋市中村区名駅3-28-12 金沢市広岡3-1-1
(花京院スクエア) (大名古屋ビルヂング) (金沢パークビル4F)
TEL(: 048)710-5610 TEL(: 022)216-4551 TEL(: 052)565-3260 TEL(: 076)233-5538
西日本メカトロソリューションセンター 中国支社 九州支社
〒660-0807 〒730-8657 〒810-8686
尼崎市長洲西通1-26-1 広島市中区中町7-32 福岡市中央区天神2-12-1
(ニッセイ広島ビル) (天神ビル)
TEL(: 06)4868-8653 TEL(: 082)248-5236 TEL(: 092)721-2356
三菱電機ソフトウエア株式会社 CAD/CAM製品のお問い合わせは下記へどうぞ
名古屋事業所
〒461-8670 名古屋市東区矢田南5-1-14
(三菱電機名古屋製作所内)
TEL(: 052)723-6051
〒100-8310 東京都千代田区丸の内2-7-3(東京ビル)
K-K02-6-CB125-A 名 2609〈 IP〉 この印刷物は、2026年9月現在の発行です。なお、お断りなしに外観・仕様を変更することがありますのでご了承ください。 2026年9月作成