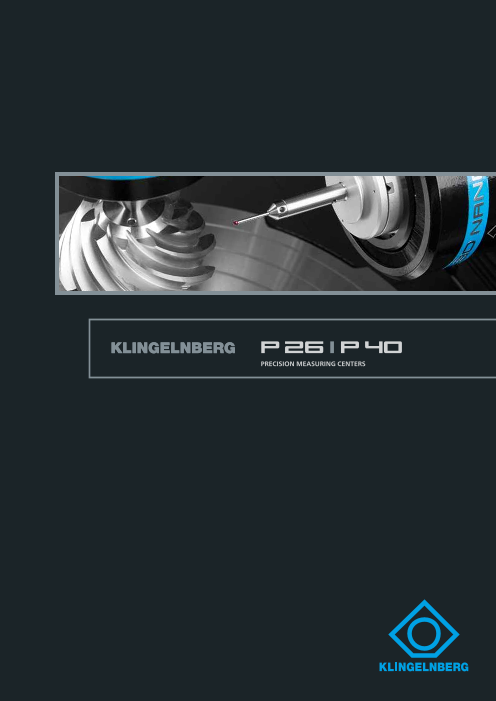


高精度・高効率な測定技術で、駆動部品の品質管理をサポート
歯車や複雑化する駆動部品に求められる高い測定精度には、優れた測定技術と、各アプリケーションに最適化された測定機およびソフトウェアが不可欠です。
Klingelnbergの精密測定センター「P 26」と「P 40」は、高精度な歯車測定と効率的な品質管理を実現し、自動車、商用車、航空宇宙、風力発電など、幅広い産業の測定ニーズに対応します。
Pシリーズは、歯車測定、光学測定、座標測定、形状・位置測定、粗さ測定、輪郭形状測定など、多様な測定タスクに対応。最大6台の従来型測定機の機能を1台に集約し、1回のセットアップで測定工程を自動化することが可能です。
モジュール設計により、高い測定精度と柔軟性を両立し、駆動部品の品質保証と生産性向上をサポートします。
◆詳細はカタログをダウンロードしご覧いただくか、お気軽にお問い合わせ下さい。
関連メディア
このカタログについて
| ドキュメント名 | 精密測定センター P 26 / P 40 |
|---|---|
| ドキュメント種別 | 製品カタログ |
| ファイルサイズ | 3.9Mb |
| 登録カテゴリ | |
| 取り扱い企業 | 日本クリンゲルンベルグ株式会社 (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ

このカタログの内容
Page1
KLINGELNBERG 26 I
PRECISION MEASURING CENTERS
Page2
歯車測定技術のリーディングカンパニー
駆動部品の持続可能な品質管理
歯面測定や複雑化するドライブコンポーネントに対する厳しい要求
精度には、最高の測定技術と、これらのアプリケーションに最適化
された測定機とソフトウェアが必要です。そのため、大手メーカーは
クリンゲルンベルグの精密測定センターに信頼を寄せています。この
精密測定センターは、業界で最も広く使用されており、計測機関の
基準としても使用されています。
クリンゲルンベルグの精密測定センター(P シリーズ)は、今日、幅
広い分野のほとんどの測定タスクに対応する理想的な測定機です。
自動車産業、商用車産業、航空宇宙産業、航空工学産業、風
力発電産業のユーザーは、最大6台の従来型の測定機を置き換え
るこの技術に信頼を寄せています。これにより、1回のセットアップで、
以下のような測定作業を完全に自動化することができます。
歯車測定
光学測定
座標測定
形状・位置測定
粗さ測定
輪郭形状測定
P シリーズに採用されているモジュールコンセプトは、最適なサイズの
測定機と幅広いアプリケーションを提供し、最高の測定精度を実現
します。
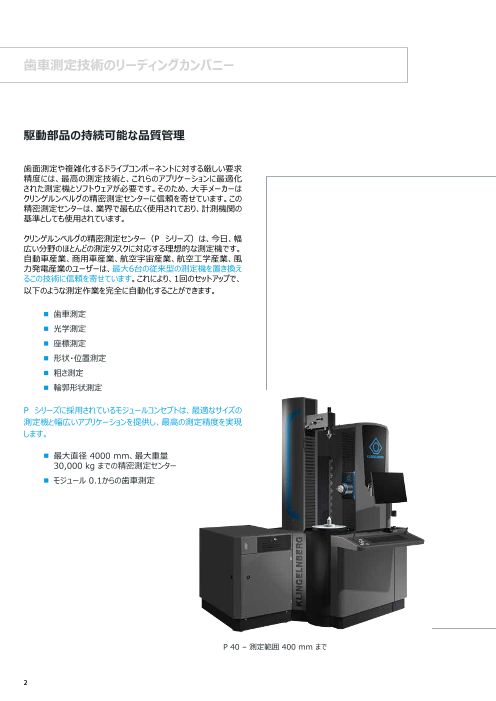
最大直径 4000 mm、最大重量
30,000 kg までの精密測定センター
モジュール 0.1からの歯車測定
P 40 – 測定範囲 400 mm まで
2
Page3
市場や顧客の要望に寄り添う
最高クラスの機械精度が、長期にわたり信頼できる品質を
保証します
メンテナンスと校正の手間が少ない高剛性な測定技術
最高品質のドライブコンポーネントを評価するための基礎と
なる優れた測定精度
製造現場の使用に適した機械設計
あらゆる用途に対応するシンプルで簡単な操作の精密測定
センター
業界団体や標準化団体の仕様に準拠した評価基準の継続
的な開発
総合的なサービス提供:迅速かつ有能な世界規模のサービス
3
Page4
卓越した測定技術
最高の安全性と精度を実現する
最先端技術
精密測定センターの心臓部は、高精度で耐久性に優れたロータリー
テーブルです。測定軸(C 軸)として構成され、被測定物の同心
度を実現します。接線方向(X 軸)、半径方向(Y 軸)、垂直
方向(Z 軸)の3つのリニア測定軸との組み合わせにより、精密測
定センターは歯車や一般的なドライブコンポーネントを倣い測定する 最適な軸構成による機械設計
ことができます。これにより、最高の測定精度と再現性が保証されま
す。 下部構造およびガイドボディの大型コ
ンポーネントによる高い幾何学的長期
クリンゲルンベルグのすべての精密測定センターは、鋳物の頑丈で安
定したベッドとガイドボディを採用しています。同時に、すべてのベアリ 安定性
ングとガイドは、測定軸においてバックラッシのない構造になっていま
す。これらが、この精密測定センターの高い機械精度の基礎となって スムーズでメンテナンスフリーのACダイ
います。内蔵の3Dナノスキャンにより、離散点プロービングとスキャニン レクトドライブを全測定軸に採用
グ、連続測定値のロギングの両方を可能にします。強力なソフトウェ
アにより、測定結果を迅速かつ簡単に評価することができます(ソフ パワフルで直感的なソフトウェア
トウェアについては11 ページを参照)。
データネットワーク接続またはプリント
アウトによる測定結果の出力による効
率的なデータ管理
X
Z
Y
C
精密測定センターの軸配置
4
Page5
かさ歯車
歯厚測定 ピッチ、累積 トポグラフィ
円筒歯車
歯すじ ピッチ、 累積 歯形
軸
真円度 真直度 直径、 長さ
表面粗さ
軸 円筒歯車 かさ歯車
輪郭形状
ラジアルとアキシャル方向のならい 接線方向のならい測定 従来のならい測定
測定
光学測定
円筒歯車のピッチ測定
5
Page6
ハイライト
精密さ、根源からのこだわり
クリンゲルンベルグのマルチセン
サー技術。幅広いスキャンオプ
ションの活用 測定技術と機械設計は、P シリーズ全機種に共通
です。すべての測定機は、個別のオプションで拡張する
軸制御モードの 3D NANO- ことができます。
SCAN: あらゆる歯車測定に
最適 新デザインにより最小限の設置
スペースを実現。低メンテナンス
3D モードのNANOSCAN: 座 性、高耐久性技術により、ランニ
標系測定用の高精度スキャニ ングコストを最小限に抑えます。
ングプロービングシステム
温度補正機能により、+15 ℃
4ナノメートルの分解能で、あら から +35 ℃の範囲で測定が可
ゆる座標系における形状測定 能
品質を実現 座標、歯車、粗さ、研削焼け測定
外歯、内歯、円筒表面、内径 用など複数の測定センサーによる
の粗さ測定システム 最大限のアプリケーションを活用
内歯および外歯、円筒表面、
粗さ測定も可能な全自動測定 内径の粗さ測定
プローブ交換システム
測定作業を追加することなく円筒
高分解能デジタル光学測定と 歯車のうねり解析と製造モニタリン
超高速交換オペレーション グが可能
バルクハウゼンノイズ原理による
測定・評価用研削焼け
P 26 – 測定範囲 260 mm まで
高精度回転テーブルと連動した高速・高精度な
測定値ロギング
形状測定品質における極めて滑らかな回転テーブル軸
測定時の衝撃に備えたロードリザーブ
ACトルクモータによる回転テーブル駆動(ダイレクトドライブ)
極低速回転でも均一で安定した回転伝達が可能
絶対精度の高い直動式角度測定システム
測定停止時にテーブルを自由に回転させることが可能
6
Page7
連続パス制御による高速計測値ロギング
モトローラ社製PowerPC プロセッサをベースにしたCNC測定制御
最大4軸の同時測定動作の連動、形状測定にも対応
高い測定点密度でも高速測定が可能
異なるワークに対する回転テーブル軸のインテリジェントな制御応答
(慣性モーメント/ワークのカップリング)
汎用性の高い3DNANOSCANトレーサーヘッドにより
幅広いアプリケーションに対応
全座標方向のデジタル測定値ロギングが可能な高分解能スキャニング3Dトレーサー
ヘッド
パラレル転送システムにより、プローブエレメントを拡張しても一定のデータ演算が可能
歯直角方向で歯すじ測定時のX/Y平面における倣い方向の自動制御
測定品質を維持した測定値ロギング
異なるプローブ重量の自動補正と、複数のプローブロッド要素の適合化
測定プローブの自動交換(オプション)
軸方向、面方向、接線方向、法線方向のスキャニングが可能
測定誤差を小さくする高い基本精度
大型で高品質な素材を使用しているため、機械に取り付けられたすべてのアクセサリーと
ガイドシステムの形状が長期的に安定
負荷がかかっても非常に滑らかに動作するロータリーテーブル
最高精度クラスの測長・角度測定システムの使用
特殊なテスト装置とコントローラ内蔵の補正機能による累積誤差の算出
事前にテストされたモジュール化に基づく、誤差の少ない最新の組み立てシステム
全ての機種で安定した測定精度を実現
7
Page8
ハイライト
衝突防止機能で最大限の安全性を確保
プログラムデータの妥当性確認が可能なソフトウェアオペレーターガイダンス
センサーによる偏心動作の計測と機械的保護装置を備えた3Dトレーサーヘッド
プローブチェンジラックは、磁気吸着方式を採用しており、簡単にプローブを交換する
ことが可能
操作性と信頼性の高い衝突防止機能
過負荷保護機能付き測定軸ドライブの監視
業界標準に準拠した校正が可能
全ての精密測定センターは、歯形と歯すじの法線、およびさまざまな種類の大きさや測
定物の法線を使用して計測することが可能
国際的に認められた規格に対する測定結果のトレーサビリティ
長さ測定の不確かさMPEEの証明(オプション)
形状測定タスクに対するシステム適合性の証明(オプション)
パラメータ Cg / Cgk の評価と R&R 試験(オプション)
測定結果を迅速に提供することで
大幅な時間短縮を実現
製品温度が基準温度から +15 ℃ ~+35 ℃ の範囲にある場合、測定結果の
補正が可能
高速温度補正により測定物の現在の温度で測定が可能
アルゴリズムは、すべての金属製 / 軸対称のワークに対して使用可能
8
Page9
内外の自動面粗さ測定装置
モジュール0.9mmから歯面の測定値を記録するためのスキッドマウント型トレーサーヘッド
DIN EN ISO 4287 (DIN 4762)に準拠した出力値: Ra, Rz (DIN), Rt, Rmax,
R3z, Rq, Rpc, Rk, Rpk, Rvk, MR1, MR2, R, AR
標準化された接触測定による歯形と歯すじ方向のスキャニング
歯形測定、歯すじ測定、軸の倣い測定、平面測定に対応した完全自動運転機能
ダイヤモンドスキャナーのアライメント用アクチュエータを搭載
円筒歯車および、かさ歯車の寸法、形状、座標の測定システム、手動または
(オプション)全自動測定プローブ交換
1つのセットアップで多彩な測定タスクが可能
直径、長さ、角度、半径などの測定パラメータを選択
真円度、円筒度、真直度、平面度、平行度、対称度、直角度などの形状および座標
パラメータの評価
基準円に対する沈みキー、半月キーの測定・評価マクロ
DIN EN ISO 1101に準拠したフィルターレベルによる形状測定用測定値チャート出力
寸法・形状・長さ測定と歯車測定(円筒歯車/かさ歯車)をリンクさせ、連続した全自
動測定が可能
半径および逃げ溝の測定にはアキシャル / 横断面でのスッキャニング、歯元半径および
歯先の面取りの測定には法線断面でのスキャニング、およびカップリング要素の測定には
接線方向の断面でのスキャニング
クローズドループデータエクスチェンジによるノミナルデータで
の高速歯車開発
かさ歯車の歯形測定値をノミナルデータと比較し機械軸補正量を算出
現在の測定データを基にした加工方法(切削・研削)の補正データの出力
全統合生産設備のネットワークデータ転送
かさ歯車セット(リングギヤ/ピニオン)の単品交換部品の製造が可能(研削加工)
かさ歯車セットのリバースエンジニアリング
工具測定(スティックブレード)を計算されたノミナルデータと比較し、スティックブレード
研削盤でリバースエンジニアリングが可能
9
Page10
ハイライト
円筒歯車クローズドループ
指示誤差の無い加工データの転送による安全な補正作業
手動入力による入力誤差影響の排除
連続的なクローズドループプロセスによる最適な加工条件制御標準的な
インターフェースによるデータ転送
円筒歯車研削盤で自由に使用できるインターフェース
光学測定技術
高密度で高速測定値ロギング
接触式と光学式プロービングシステムの迅速な切替え
VDI / VDE 2612 Class Aに準拠した円筒歯車の超高速光学式
ピッチ測定により、ピッチ測定時間を最大80%短縮
うねりの解析
面性状の最小うねり偏差の測定とその評価
うねりおよびかみあい次数スペクトルの表示
標準的な歯形と歯すじからうねり評価
歯形と歯すじの公差設定値と比較しOK/NOK評価
統計プログラムへのパラメータ転送
10
Page11
ユーザーフレンドリーなソフトウェアコンセプト
全自動測定による評価ソフト
Microsoft® Windows®標準の直感的なグラフィカ
ソフトウェアは、精密測定センターの性能において重要な役 ルユーザーインターフェイス - 最小限のトレーニングで
割を担っています。国内・国際規格や大企業の特別な要 簡単かつ安全に操作可能
求に応じて、歯車評価パラメータを試験することが可能でな 測定プログラムをすばやく作成するためのグラフィカルな
ければなりません。測定の実行は完全に自動化されていま サポート
す。CNC制御は、測定値をオンラインで測定ソフトウェアに送
信し、そこで結果が評価されます。測定中、プログラムは結果 すべての入力項目へ直接アクセスできるツリー構造
を画面に表示し、必要な情報をすべて読みやすい検査シー 保存された測定プログラムの検索機能付き
トに印刷します。
製品のクランプ状況を画像で記録した測定プログラム
プログラミングレベルを保護するためのパスワード保護
機能
測定値を新たに記録することなく、繰り返し測定評価を
行うことが可能
Stirnrad Rauheit
Zeichnungsnr.: 000_DK Prüfer: MP Datum: 19.12.2016 12:33
Benennung: TST-029.13 Zähnezahl z: 16 Zahnbreite b: 36.500mm オペレーターガイダンス / ドキュメントの言語を個別に
Kunde: P26-601217 Modul m: 3.180000mm Pr. Versch. F. x: 1.000
Masch. Nr.: P26-601217 Eingriffswinkel α: 21.000° wa: -1.000mm
Auftr. / Seriennr.: EB-Bl Schrägungswinkel β: -24.000° we: 3.800mm
Messplatz: Labor P.M Grundkr. D. db: 51.346mm
Bemerkung: Durchm. aussen da: 65.980mm Taster Nr. / Ø: #0/0.0mm
Kopf links Profil rechts
Lt=4.80mm
(8000)
Lc=0.80mm
選択可能
5
µm + - - +
Va 2000:1
0.63
mm
Vb 15.8:1
Fuß
Ø
Wert Mittel Messwert [µm] Qual. Tol. Tol. Qual. Messwert [µm] Mittel
[µm] 9 1 Ist Soll [µm] [µm] Soll Ist 1 9 [µm]
Ra 0.39 0.41 0.36 0.34 0.33 0.34
Rz 2.96 3.17 2.74 2.71 2.72 2.72
Rt 3.50 3.66 3.35 3.52 3.70 3.61 異なるソフトウェアモジュールを選択するための Easy
Rmax
3.35 3.62 3.08 3.52 3.27 3.39
Rk 1.21 1.29 1.14 1.04 1.05 1.04
Rpk 0.33 0.35 0.31 0.33 0.29 0.31
Rvk 0.68 0.79 0.56 0.63 0.68 0.66
MR1[%] 7.88 6.83 8.92 7.92 7.03 7.48
MR2[%] 86.92 85.22 88.61 86.78 87.08 86.93
Oben links Flankenlinie rechts
Lt=4.80mm
(8000)
Lc=0.80mm
Start プログラム
5
µm + - - +
Va 2000:1
0 .63
mm
Vb 15.8:1
Unten
Wert Mittel Messwert [µm] Qual. Tol. Tol. Qual. Messwert [µm] Mittel
[µm] 9 1 Ist Soll [µm] [µm] Soll Ist 1 9 [µm]
Ra 0.34 0.33 0.36 0.30 0.25 0.27
Rz 2.01 1.93 2.10 1.94 1.83 1.89
Rt 2.78 2.50 3.07 2.41 2.36 2.38 円筒歯車 / かさ歯車 / 幾何公差の測定プログラム
Rmax 2.50 2.17 2.84 2.41 2.29 2.35
Rk 1.06 1.17 0.95 0.95 0.71 0.83
Rpk 0.30 0.29 0.30 0.26 0.25 0.25
Rvk 0.52 0.42 0.61 0.61 0.31 0.46
MR1[%] 10.25 10.52 9.97 8.58 10.84 9.71
MR2[%] 88.71 91.75 85.66 82.97 89.08 86.03 (寸法、形状、座標偏差)をリンクし、完全自動サイ
円筒歯車 - グラフィカルな要素と測定シートによる簡単でユーザー
フレンドリーなインターフェース クルを実現
測定結果をさらに処理するための様々なインター
フェース
寸法、形状、座標(シャフト) - 測定パラメータと測定シートの表
示による分かりやすいグラフィカルユーザーインターフェイス
11
Copyright © Klingelnberg GmbH
GST041013 4.1.0 Labor P.M KLINGELNBERG
Page12
さまざまな産業で培われた専門的技術
品質保証された駆動部品
が最適な性能を発揮する
日常生活の中で、非常に多くのドライブシステムが重要な役割を担っ
ています。自動車産業においても、多くの駆動部品が使用されていま
す。パワートレインとその主要部品(エンジン、変速機、ドライブシャフ
ト、ホイールドライブのアセンブリ)の他に、追加部品用の駆動装置、
シート / ミラー調整装置、窓ガラス上下装置など、数え上げればきり
がないほどです。すべてのドライブが完璧に作動し、可能な限りスムー
ズに動き、高い効率を発揮しなければなりません。
航空業界や一般的なトランスミッション製造において、駆動部品、ア
ジャスター、減速機などの装置は、最も高い精度が要求されます。P
シリーズは、これらのシステムのコンポーネントの性能特性を測定する
ためのすべての要件を満たしており、それによって装置の品質と駆動
の安全性を保証しています。
自動車用トランスミッション、カップリング部品
自動車用エンジン・軸系部品
12
Page13
小型トランスミッションコンポーネント
コンプレッサー・ローター
特殊な測定タスク
歯車切削工具
13
Page14
技術データ
PP 2 266 PP 4 400
モジュールレンジ(最小-最大) 0.30 – 16 mm (0.10 – 16 mm)*2 0.30 – 20 mm (0.10 – 20 mm)*2
水平方向測定間隔/ロール経路長(X軸) ±75 mm ±115 mm
円筒歯車のセンター間クランプ/測定外径(最
大) 260 mm 400 mm
許容慣性モーメント(最大) 1 kgm2 5 kgm2
許容重量 80 kg 300 kg
垂直方向測定範囲(Z軸) 400 (550) mm *7 550 (700) mm *7
センター間距離 50 – 600 (50 – 800) mm *7 50 – 800 (50 –1,000) mm *7
VDI/VDE2612シート6*6に準拠した歯
車測定機械精度 Group A Group A
環境温度18℃〜22℃での機械精度
基準温度勾配 0.5 K/h; 2 K/d; 2 K/m 0.5 K/h; 2 K/d; 2 K/m
MPEE0ISO10360-2(2010)
*3/*4/*6 1.8 µm + L/450 mm 1.8 µm + L/450 mm
真円度Ø100/LVDI/VDE2617-シート8
*4/*5/*6 0.3 µm 0.3 µm
全軸振れ
VDI/VDE2617-part8*4/*6 1.5 µm 1.5 µm
環境温度15℃〜35℃での機械精度
基準温度勾配 2 K/h; 12 K/d; 2 K/m 2 K/h; 12 K/d; 2 K/m
MPEE0 ISO 10360-2 (2010)
1.8 µm + L/250 mm 1.8 µm + L/250 mm
*3/*4/*6
真円度Ø100/LVDI/VDE2617-part8
*4/*5/*6 0.5 µm 0.5 µm
全軸振れ
VDI/VDE2617-part8*4/*6 1.8 µm 1.8 µm
プリンターを含む機械の定格電力 0.7 kVA 0.7 kVA
エアー接続 6 bar / 1 l/min 6 bar / 1 l/min
標準装備品含む正味重量(約) 1,700 kg 2,200 kg
機械寸法(長さ×幅×高さ)(約) 1,945 x 2,220 x 2,000 (2,200) mm 2,015 x 2,505 x 2,200 (2,400) mm
(カッコ内の値はオプション)
*2 オプションとの組み合わせのみ
*3 軸平行方向の縮小形状
*4 クリンゲルンベルグSFPノーマルでそれぞれ規定のスタイラス構成を使用
*5 ターンテーブルの高さにおいて
*6 最大許容振動速度(垂直・水平):0.1 mm/s ピークツーピーク
*7 光学測定Optoscanを使用することで、70mm削減
技術的な変更は留保されます。仕様(色、デザイン)については、その都度ご確認ください。
14
Page15
設置寸法図
P 26
P 40
すべての寸法はmm(インチ)で表示
15
Page16
BEVEL GEAR TECHNOLOGY I CYLINDRICAL GEAR TECHNOLOGY I MEASURING TECHNOLOGY I DIGITAL SOLUTIONS
KLINGELNBERG サービス
ク リ ン ゲ ル ン ベ ル グ グ ル ー プ は 、 ベ ベ ル ギ ヤ お よ び 円 筒 歯 車 の 製 造 用 機 械
の 開 発 ・ 製 造 、 な ら び に 歯 車 お よ び 軸 対 称 部 品 向 け の 精 密 測 定 セ ン タ ー
の 分 野 に お け る 世 界 的 リ ー ダ ー で す 。 ス イ ス ・ チ ュ ー リ ッ ヒ の 本 社 に 加 え 、 ド イ
ツ の ヒ ュ ッ ケ ス ワ ー ゲ ン お よ び エ ト リ ン ゲ ン に 開 発 ・ 生 産 拠 点 を 有 し て い ま す 。
ま た 、 販 売 ・ サ ー ビ ス 拠 点 お よ び 多 数 の 販 売 代 理 店 を 通 じ て グ ロ ー バ ル に 展 開
し て い ま す 。 こ れ に よ り ク リ ン ゲ ル ン ベ ル グ は 、 歯 車 の 設 計 、 製 造 、 品 質 検 査 に
関 わ る あ ら ゆ る 分 野 に お い て 、 包 括 的 な サ ー ビ ス を ユ ー ザ ー に 提 供 し て い ま す 。
サービス内容には、技術コンサルティング、現地での機械受入検査、オペレーターおよびソフトウ
ェアのトレーニング、ならびにメンテナンス契約が含まれます。
KLINGELNBERG ソリューション
クリンゲルンベルグのソリューションは、自動車、商用車、航空、造船、風力発電、ならびに一
般トランスミッション製造分野で活用されています。世界各地に多数の研究開発エンジニアを
擁し、200件以上の登録特許を有するなど、同社は継続的に高いイノベーション力を発揮して
います。
公式SNSをフォローして最新情報をチェック
KLINGELNBERG AG KLINGELNBERG GmbH KLINGELNBERG GmbH
Binzmühlestrasse 171 Peterstraße 45 Industriestraße 5–9
8050 Zürich, Switzerland 42499 Hückeswagen, Germany 76275 Ettlingen, Germany
Fon: +41 44 278 7979 Fon: +49 2192 81-0 Fon: +49 7243 599-0
Fax: +41 44 273 1594 Fax: +49 2192 81-200 Fax: +49 7243 599-165
製品に関するご相談・お問い合わせ
日本クリンゲルンベルグ株式会社 日本クリンゲルンベルグ株式会社
本社 テクニカルセンター名古屋
〒222-0033 〒459-8001
神奈川県横浜市港北区新横浜新横浜1丁目13-12 愛知県名古屋市緑区大高町二番割16番地
Tel: 045-473-6061 Tel: 052-626-5481
Fax: 045-473-6218 Fax: 052-622-0200
WWW.KLINGELNBERG.COM • INFO@KLINGELNBERG.JP
JP 12/2025 - 予告なく技術的変更を行う場合があります。