

このカタログについて
| ドキュメント名 | カウンターシンク チラシ(最新の定価は公式サイトの定価表をご確認ください) |
|---|---|
| ドキュメント種別 | 製品カタログ |
| ファイルサイズ | 2.8Mb |
| 取り扱い企業 | ギガ・セレクション(ギガセレクション) (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ

このカタログの内容
Page1
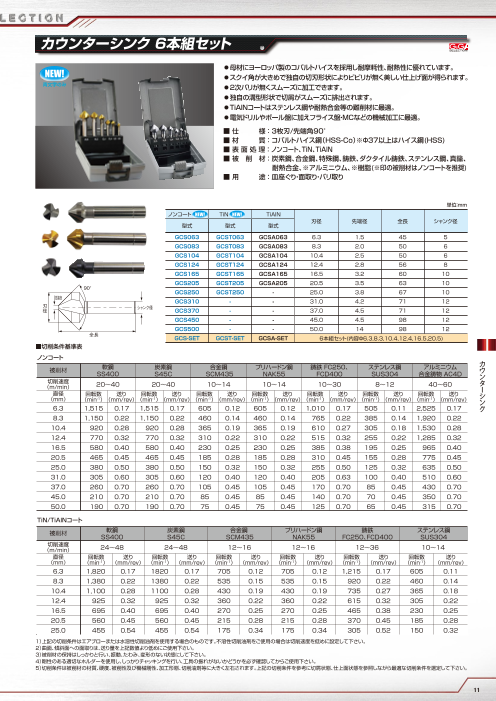
チップ式面取りミル カウンターシンク 6本組セット
●これ1本で、もみつけ・面取り・V溝加工にお使いいただけます。
●チップ交換式で再研磨が不要です。 ●母材にヨーロッパ製のコバルトハイスを採用し耐摩耗性、耐熱性に優れています。
NEW!
●チップは4コーナー使えて経済的です。 ●スクイ角が大きめで独自の切刃形状によりビビリが無く美しい仕上げ面が得られます。
■タイプ1 青文字のみ ●2次バリが無くスムーズに加工できます。
NEW! L ●独自の溝型形状で切屑がスムーズに排出されます。
D Ds d ●TiAlNコートはステンレス鋼や耐熱合金等の難削材に最適。
●電気ドリルやボール盤に加えフライス盤・MCなどの機械加工に最適。
45° ■ 仕 様: 3枚刃/先端角90°
■ 材 質: コバルトハイス鋼(HSS-Co)※Φ37以上はハイス鋼(HSS)
■ 表 面 処 理: ノンコート、TiN、TiAlN
■タイプ2 ■ 被 削 材: 炭素鋼、合金鋼、特殊鋼、鋳鉄、ダクタイル鋳鉄、ステンレス鋼、真鍮、
D Ds L 耐熱合金、※アルミニウム、※樹脂(※印の被削材はノンコートを推奨)
d ■ 用 途: 皿座ぐり・面取り・バリ取り
45° 単位:mm
ノンコート NEW! TiN NEW! TiAlN
刃径 先端径 全長 シャンク径
■本 体 型式 型式 型式
単位:mm
GCS063 GCST063 GCSA063 6.3 1.5 45 5
型 式 刃数 切刃長 平取り 面取り加工径 刃径 Ds シャンク径 全長
D d L タイプ
GCS083 GCST083 GCSA083 8.3 2.0 50 6
CMM1645 なし
φ3~18 18.0 3.0 1 GCS104 GCST104 GCSA104 10.4 2.5 50 6
CMM1645FL 1 11 あり 16 100 GCS124 GCST124 GCSA124 12.4 2.8 56 8
CMM1645-1126 なし φ11~26 26.0 11.0 2 GCS165 GCST165 GCSA165 16.5 3.2 60 10
※チップは付属していませんので下記より別途ご用命下さい。クランプスクリューとトルクスレンチは付属しています。 GCS205 GCST205 GCSA205 20.5 3.5 63 10
90°
GCS250 GCST250 - 25.0 3.8 67 10
■専用チップ(1箱5個入りです) 先端径
GCS310 - - 31.0 4.2 71 12
刃
径 シャンク径
型 式 コーティング 使用
コーナー数 用 途 炭素鋼 焼入れ鋼 ステンレス鋼 アルミ合金 銅 真鍮 鋳鉄 GCS370 - - 37.0 4.5 71 12
GCS450 - - 45.0 4.5 98 12
SPF1208G20 nc-TiAlN 汎用型、切れ味重視 〇 △ 〇 △ × × 〇
GCS500 - - 50.0 14 98 12
SPM1208G20 nc-TiAlN 刃先強化、高硬度材用 〇 △ 〇 △ × × 〇
4 全長
GCS-SET GCST-SET GCSA-SET
SLH1208AK10 TiAlN 仕上げ用 〇 △ 〇 △ 〇 △ 〇 6本組セット(内容Φ6.3,8.3,10.4,12.4,16.5,20.5)
SLH1208K10 なし 非鉄金属用 × × × 〇 〇 〇 〇 ■切削条件基準表
ノンコート
チ カ
ッ ■参考切削条件 ■Z値補正の目安 被削材 軟鋼 炭素鋼 合金鋼 プリハードン鋼 鋳鉄 FC250、 ステンレス鋼 アルミニウム
SS400 S45C SCM435 NAK55 FCD400 SUS304 合金鋳物 AC4D ウ
プ 送 り φ12の面取り加工時
被削材 切削速度 ン
式 チップ材質
面取り モミツケ、V溝加工 Z値が -6.0mm 切削速度 20~40 20~40 10~14 10~14 10~30 8~12 40~60 タ
面
回転数 送り 回転数 送り 回転数 送り 回転数 送り 回転数 送り 回転数 送り 回転数 送り ー
取 炭素鋼 100~200 0.15~0.3 0.15~0.3 G20,AK10 のところ -5.15mm (m/min)
直径
合金鋼 100~200 0.1~0.25 0.1~0.25 G20 (mm) (min-1)(mm/rev)(min-1)(mm/rev)(min-1)(mm/rev)(min-1)(mm/rev)(min-1)(mm/rev)(min-1)(mm/rev)(min-1)(mm/rev) シ
り ン
ミ ステンレス鋼 50~150 0.1~0.2 0.1~0.2 G20 6.3 1,515 0.17 1,515 0.17 605 0.12 605 0.12 1,010 0.17 505 0.11 2,525 0.17 ク
ル
/ 非鉄金属 150~400 0.15~0.3 0.15~0.3 K10 8.3 1,150 0.22 1,150 0.22 460 0.14 460 0.14 765 0.22 385 0.14 1,920 0.22
ス 鋳鉄 60~100 0.05~0.08 0.05~0.08 AK10 10.4 920 0.28 920 0.28 365 0.19 365 0.19 610 0.27 305 0.18 1,530 0.28
パ
イ 12.4 770 0.32 770 0.32 310 0.22 310 0.22 515 0.32 255 0.22 1,285 0.32
ラ 16.5 580 0.40 580 0.40 230 0.25 230 0.25 385 0.38 195 0.25 965 0.40
ル
カ 20.5 465 0.45 465 0.45 185 0.28 185 0.28 310 0.45 155 0.28 775 0.45
ッ
タ 25.0 380 0.50 380 0.50 150 0.32 150 0.32 255 0.50 125 0.32 635 0.50
ー 面取機用超硬スパイラルカッター 31.0 305 0.60 305 0.60 120 0.40 120 0.40 205 0.63 100 0.40 510 0.60
37.0 260 0.70 260 0.70 105 0.45 105 0.45 170 0.70 85 0.45 430 0.70
●安定した寿命と美しい仕上面が得られます。 45.0 210 0.70 210 0.70 85 0.45 85 0.45 140 0.70 70 0.45 350 0.70
●純正品に比べ抜群のコストパフォーマンスを実現します。 50.0 190 0.70 190 0.70 75 0.45 75 0.45 125 0.70 65 0.45 315 0.70
■適応材質:
GSSC2536/ 一般鋼、ダイス鋼、合金鋼 TiN/TiAlNコート
GSSC2536T/ステンレス鋼、一般鋼、ダイス鋼、合金鋼 被削材 軟鋼 炭素鋼 合金鋼 プリハードン鋼 鋳鉄 ステンレス鋼
SS400 S45C SCM435 NAK55 FC250、FCD400 SUS304
■対応機種:JAM(日本オートマチックマシン)CC02/HCC01 切削速度
単位:mm (m/min) 24~48 24~48 12~16 12~16 12~36 10~14
直径 回転数 送り 回転数 送り 回転数 送り 回転数 送り 回転数 送り 回転数 送り
型 式 刃径 穴径 刃長 刃数 コーティング (mm) (min-1) (mm/rev) (min-1) (mm/rev) (min-1) (mm/rev) (min-1) (mm/rev) (min-1) (mm/rev) (min-1) (mm/rev)
GSSC2536 ノンコート 6.3 1,820 0.17 1820 0.17 705 0.12 705 0.12 1,215 0.17 605 0.11
φ25 φ15 20 36枚
GSSC2536T TiN 8.3 1,380 0.22 1380 0.22 535 0.15 535 0.15 920 0.22 460 0.14
GSSC2536 GSSC2536T 10.4 1,100 0.28 1100 0.28 430 0.19 430 0.19 735 0.27 365 0.18
12.4 925 0.32 925 0.32 360 0.22 360 0.22 615 0.32 305 0.22
■適 応 材 質:一般鋼、ダイス鋼、合金鋼 16.5 695 0.40 695 0.40 270 0.25 270 0.25 465 0.38 230 0.25
■対 応 機 種:JAM(日本オートマチックマシン)UC-2、エツキCMF-001、 20.5 560 0.45 560 0.45 215 0.28 215 0.28 370 0.45 185 0.28
タンガロイCUT-S/SH 25.0 455 0.54 455 0.54 175 0.34 175 0.34 305 0.52 150 0.32
■コーティング:ノンコート
1)上記の切削条件はエアブローまたは水溶性切削油剤を使用する場合のものです。不溶性切削油剤をご使用の場合は切削速度を低めに設定して下さい。
単位:mm 2)曲面、傾斜面への面取りは、送り量を上記数値より低めにご使用下さい。
GSSC1220 型 式 刃径 シャンク径 刃長 全長 刃数 3)被削材の保持はしっかりと行い、振動、たわみ、変形のない状態にして下さい。
4)剛性のある適切なホルダーを使用し、しっかりチャッキングを行い、工具の振れがないかどうかを必ず確認してからご使用下さい。
GSSC1220 φ12 φ8 25 60 20枚 5)切削条件は被削材の材質、硬度、被削性及び機械剛性、加工形態、切削油剤等に大きく左右されます。上記の切削条件を参考に切屑状態、仕上面状態を参照しながら最適な切削条件を選定して下さい。
10 11