

このカタログについて
| ドキュメント名 | 超硬切削工具カタログvol.11(最新の定価は公式サイトの定価表をご確認ください) |
|---|---|
| ドキュメント種別 | 製品カタログ |
| 取り扱い企業 | ギガ・セレクション(ギガセレクション) (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ

このカタログの内容
Page1
Carbide Cutting Tools
超 硬 切 削 工 具
Vol.11
定価表はこちら
Page2
giga_Carbide11_P02-P03
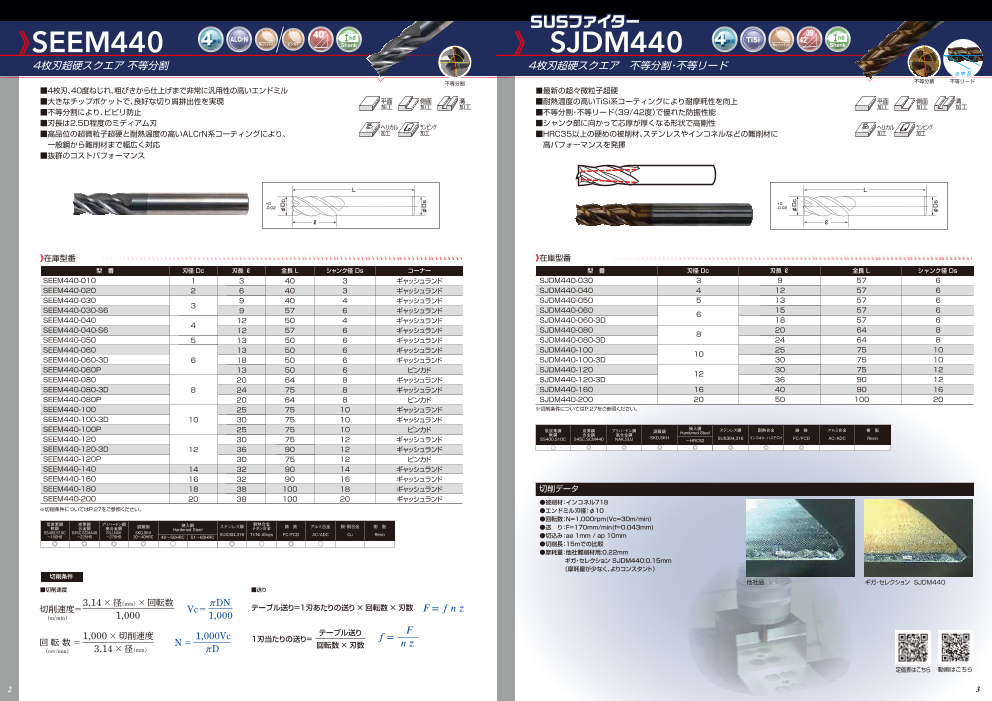
SUSファイター
》SEEM440 4 4
枚刃 ALCrN 0° h6
ギャッシュランド Shank 》 SJDM440 4 39°
枚刃 TiSi 42° h6
ピンカド ギャッシュランド Shank
α β
4枚刃超硬スクエア 不等分割 4枚刃超硬スクエア 不等分割・不等リード
α≠β
不等分割 不等分割 不等リード
■4枚刃、40度ねじれ、粗びきから仕上げまで非常に汎用性の高いエンドミル ■最新の超々微粒子超硬
■大きなチップポケットで、良好な切り屑排出性を実現 平面 側面 溝 ■耐熱温度の高いTiSi系コーティングにより耐摩耗性を向上 平面 側面 溝
加工 加工 加工 加工 加工 加工
■不等分割により、ビビリ防止 ■不等分割・不等リード(39/42度)で優れた防振性能
■刃長は2.5D程度のミディアム刃 ヘリカル ランピング ■シャンク部に向かって芯厚が厚くなる形状で高剛性 ヘリカル ランピング
■高品位の超微粒子超硬と耐熱温度の高いALCrN系コーティングにより、 加工 加工 ■HRC35以上の硬めの被削材、ステンレスやインコネルなどの難削材に 加工 加工
一般鋼から難削材まで幅広く対応 高パフォーマンスを発揮
■抜群のコストパフォーマンス
L L
+0 +0
-0.02 -0.02
ℓ ℓ
》在庫型番 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》》 》 》 》 》 》 》 》》 》 》 》 》 》 》 》》 》 》 》 》 》 》 》》 》 》 》 》 》 》 》》 》 》 》 》 》 》 》 》在庫型番 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》》 》 》 》 》 》 》 》》 》 》 》 》 》 》 》》 》 》 》 》 》 》 》》 》 》 》 》 》 》 》》 》 》 》 》 》 》 》
型 番 刃径 Dc 刃長 ℓ 全長 L シャンク径 Ds コーナー 型 番 刃径 Dc 刃長 ℓ 全長 L シャンク径 Ds
SEEM440-010 1 3 40 3 ギャッシュランド SJDM440-030 3 9 57 6
SEEM440-020 2 6 40 3 ギャッシュランド SJDM440-040 4 12 57 6
SEEM440-030 9 40 4 ギャッシュランド SJDM440-050 5 13 57 6
SEEM440-030-S6 3
9 57 6 ギャッシュランド SJDM440-060 6 15 57 6
SEEM440-040 12 50 4 ギャッシュランド SJDM440-060-3D 18 57 6
SEEM440-040-S6 4
12 57 6 ギャッシュランド SJDM440-080 8 20 64 8
SEEM440-050 5 13 50 6 ギャッシュランド SJDM440-080-3D 24 64 8
SEEM440-060 13 50 6 ギャッシュランド SJDM440-100 10 25 75 10
SEEM440-060-3D 6 18 50 6 ギャッシュランド SJDM440-100-3D 30 75 10
SEEM440-060P 13 50 6 ピンカド SJDM440-120 12 30 75 12
SEEM440-080 20 64 8 ギャッシュランド SJDM440-120-3D 36 90 12
SEEM440-080-3D 8 24 75 8 ギャッシュランド SJDM440-160 16 40 90 16
SEEM440-080P 20 64 8 ピンカド SJDM440-200 20 50 100 20
SEEM440-100 25 75 10 ギャッシュランド ※切削条件についてはP.27をご参照ください。
SEEM440-100-3D 10 30 75 10 ギャッシュランド
SEEM440-100P 25 75 10 ピンカド 低炭素鋼 炭素鋼 プリハードン鋼 焼入鋼
調質鋼 d Steel ステンレス鋼 耐熱合金 鋳 鉄 アルミ合金 樹 脂
軟鋼 合金鋼 高合金鋼 Hardene
SEEM440-120 30 75 12 ギャッシュランド SS400,S10C S45C,SCM440 NAK,SUJ SKD,SKH
~HRC52 SUS304,316 インコネル ハステロイ FC/FCD AC/ADC Resin
SEEM440-120-3D 12 36 90 12 ギャッシュランド ○ ◎ ◎ ◎ ◎ ◎ ◎ ◎
SEEM440-120P 30 75 12 ピンカド
SEEM440-140 14 32 90 14 ギャッシュランド
SEEM440-160 16 32 90 16 ギャッシュランド
SEEM440-180 18 38 100 18 ギャッシュランド 切削データ
SEEM440-200 20 38 100 20 ギャッシュランド ●被削材:インコネル718
※切削条件についてはP.27をご参照ください。 ●エンドミル刃径:φ10
●回転数:N=1,000rpm(Vc=30m/min)
低炭素鋼 炭素鋼 プリハードン鋼
軟鋼 合金鋼 高合金鋼 調質鋼 焼入鋼 ステンレス鋼 耐熱合金
Hardened Steel チタン合金 鋳 鉄 アルミ合金 銅・銅合金 樹 脂 ●送 り:F=170mm/min(f=0.043mm)
SS400,S10C S45C,SCM440 SUJ,NAK SKD,SKH
~150HB ~225HB ~275HB 30~40HRC 40~50HRC 51~60HRC SUS304,316 Ti/Ni Alloys FC/FCD AC/ADC Cu Resin ●切込み:ae 1mm / ap 10mm
◎ ◎ ◎ ◎ ○ ◎ ○ ◎ ○ ●切削長:15mでの比較
●摩耗量:他社難削材用:0.22mm
ギガ・セレクション SJDM440:0.15mm
( 摩耗量が少なく、よりコンスタント)
切削条件
他社品 ギガ・セレクション SJDM440
■切削速度 ■送り
πDN
切削速度= 3.14 ×
径(mm) × 回転数 Vc= テーブル送り=1刃あたりの送り × 回転数 × 刃数 =
(m/min) 1,000 1,000
= 1,000 ×
切削速度
N = 1,000Vc
テーブル送り
=
回転数 1刃当たりの送り=
(rev/min) 3.14 × 径(mm) πD 回転数 × 刃数
定価表はこちら 動画はこちら
2 3
φDc
φDs
φDc
φDs
Page3
giga_Carbide11_P04-P05
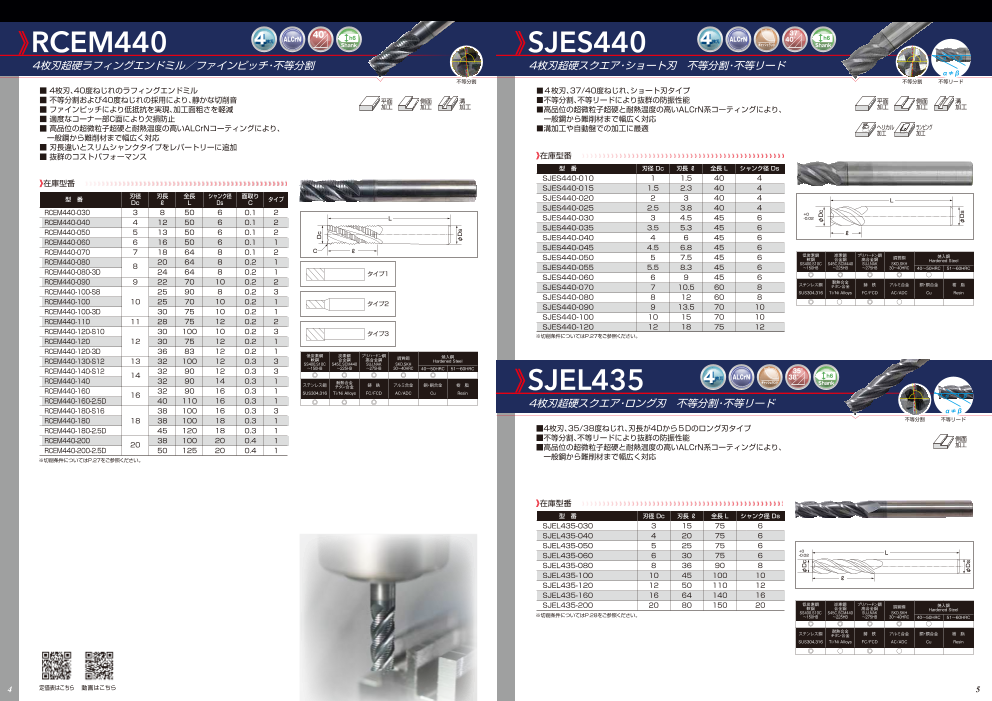
》RCEM440 4 LCrN 40°
枚刃 A h6
Shank 》SJES440 4 37°
枚刃 ALCrN 40° h6
ギャッシュランド Shank
α β
4枚刃超硬ラフィングエンドミル/ファインピッチ・不等分割 4枚刃超硬スクエア・ショート刃 不等分割・不等リード
α≠β
不等分割 不等分割 不等リード
■ 4枚刃、40度ねじれのラフィングエンドミル ■4枚刃、37/40度ねじれ、ショート刃タイプ
■ 不等分割および40度ねじれの採用により、静かな切削音 平面 側面 溝 ■不等分割、不等リードにより抜群の防振性能 平面 側面 溝
■ ファインピッチにより低抵抗を実現、加工面粗さを軽減 加工 加工 加工 ■高品位の超微粒子超硬と耐熱温度の高いALCrN系コーティングにより、 加工 加工 加工
■ 適度なコーナー部C面により欠損防止 一般鋼から難削材まで幅広く対応
■ 高品位の超微粒子超硬と耐熱温度の高いALCrNコーティングにより、 ■溝加工や自動盤での加工に最適 ヘリカル ランピング
一般鋼から難削材まで幅広く対応 加工 加工
■ 刃長違いとスリムシャンクタイプをレパートリーに追加
■ 抜群のコストパフォーマンス 》在庫型番 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
型 番 刃径 Dc 刃長 ℓ 全長 L シャンク径 Ds
SJES440-010 1 1.5 40 4
》在庫型番 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
SJES440-015 1.5 2.3 40 4
型 番 刃径 刃長 全長 シャンク径 面取り S440-020 2 3 40 4
Dc ℓ L Ds C タイプ SJE L
RCEM440-030 3 8 50 6 0.1 2 SJES440-025 2.5 3.8 40 4
+0
-0.02
RCEM440-040 4 12 50 6 0.1 2 L SJES440-030 3 4.5 45 6
RCEM440-050 5 13 50 6 0.1 2 SJES440-035 3.5 5.3 45 6
ℓ
RCEM440-060 6 16 50 6 0.1 1 SJES440-040 4 6 45 6
RCEM440-070 7 18 64 8 0.1 2 C ℓ SJES440-045 4.5 6.8 45 6
0 8 20 64 8 0.2 SJES440-050 5 7.5 45 6 低炭素鋼 炭素鋼 プリハードン鋼
1 軟鋼 合金鋼 高合金鋼 調質鋼 焼入鋼
RCEM440-08 Hardened Steel
SS400,S10C S45C,SCM440 SUJ,NAK SKD,SKH
RCEM440-080-3D 24 64 8 0.2 1 SJES440-055 5.5 8.3 45 6 ~150HB ~225HB ~275HB 30~40HRC 40~50HRC 51~60HRC
タイプ1
RCEM440-090 9 22 70 10 0.2 SJES440-060 6 9 45 6 ◎ ◎ ◎ ◎ ○
2
RCEM440-100-S8 25 90 8 0.2 3 SJES440-070 7 10.5 60 8 ステンレス鋼 耐熱合金
チタン合金 鋳 鉄 アルミ合金 銅・銅合金 樹 脂
SUS304,316 Ti/Ni Alloys FC/FCD AC/ADC Cu Resin
RCEM440-100 10 25 70 10 0.2 1 SJES440-080 8 12 60 8
タイプ2 ◎ ○ ◎ ○
RCEM440-100-3D 30 75 10 0.2 1 SJES440-090 9 13.5 70 10
RCEM440-110 11 28 75 12 0.2 2 SJES440-100 10 15 70 10
RCEM440-120-S10 30 100 10 0.2 3 SJES440-120 12 18 75 12
タイプ3 ※切削条件についてはP.27をご参照ください。
RCEM440-120 12 30 75 12 0.2 1
RCEM440-120-3D 36 83 12 0.2 1
低炭素鋼 炭素鋼 プリハードン鋼
RCEM440-130-S12 13 32 100 12 0.3 3 軟鋼 合金鋼 高合金鋼 調質鋼 焼入鋼
Hardened Steel
SS400,S10C S45C,SCM440 SUJ,NAK SKD,SKH
RCEM440-140-S12 32 90 12 0.3 3 ~150HB ~225HB ~275HB 30~40HRC 40~50HRC 51~60HRC
14 ◎ ◎ ◎ ◎ ◎
RCEM440-140 32 90 14 0.3 1
ステンレス鋼 耐熱合金
チタン合金 鋳 鉄 アルミ合金 銅・銅合金 樹 脂
RCEM440-160 16 32 90 16 0.3 1 》SJEL435 4 35°
枚刃 ALCrN 38° h6
ギャッシュランド Shank
SUS304,316 Ti/Ni Alloys FC/FCD AC/ADC Cu Resin α β
RCEM440-160-2.5D 40 110 16 0.3 1 ◎ ◎ ◎ 4枚刃超硬スクエア・ロング刃 不等分割・不等リード
RCEM440-180-S16 38 100 16 0.3 3 α≠β
RCEM440-180 18 38 100 18 0.3 1 不等分割 不等リード
RCEM440-180-2.5D 45 120 18 0.3 1 ■4枚刃、35/38度ねじれ、刃長が4Dから5Dのロング刃タイプ
RCEM440-200 38 100 20 0.4 1 ■不等分割、不等リードにより抜群の防振性能 側面
20 加工
RCEM440-200-2.5D 50 125 20 0.4 1 ■高品位の超微粒子超硬と耐熱温度の高いALCrN系コーティングにより、
※切削条件についてはP.27をご参照ください。 一般鋼から難削材まで幅広く対応
》在庫型番 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
型 番 刃径 Dc 刃長 ℓ 全長 L シャンク径 Ds
SJEL435-030 3 15 75 6
SJEL435-040 4 20 75 6
SJEL435-050 5 25 75 6
+0
SJEL435-060 6 30 75 6 -0.02 L
SJEL435-080 8 36 90 8
SJEL435-100 10 45 100 10 ℓ
SJEL435-120 12 50 110 12
SJEL435-160 16 64 140 16
SJEL435-200 20 80 150 20 低炭素鋼 炭素鋼 プリハードン鋼
軟鋼 合金鋼 高合金鋼 調質鋼 焼入鋼
Hardened Steel
※切削条件についてはP.28をご参照ください。 SS400,S10C S45C,SCM440 SUJ,NAK SKD,SKH
~150HB ~225HB ~275HB 30~40HRC 40~50HRC 51~60HRC
◎ ◎ ◎ ◎ ○
ステンレス鋼 耐熱合金
チタン合金 鋳 鉄 アルミ合金 銅・銅合金 樹 脂
SUS304,316 Ti/Ni Alloys FC/FCD AC/ADC Cu Resin
◎ ○ ◎ ○
4 定価表はこちら 動画はこちら 5
Dc
φDs
φDc
φDc
φDs
φDs
Page4
giga_Carbide11_P06-P07
》SEEM235 2 35°
枚刃 ALCrN h6
ピンカド Shank 》NRES435 4 35°
枚刃 ALCrN 38° h6
Shank
α β
2枚刃超硬スクエア 4枚刃超硬ラジアス 不等分割・不等リード
α≠β
不等分割 不等リード
■2枚刃、35度ねじれ、ピンカド仕様のエンドミル ■4枚刃、35/38度ねじれのラジアスエンドミル
■刃長は2.5Dから3Dのミディアム刃 平面 側面 溝 ヘリカル ■不等分割、不等リードにより抜群の防振性能 平面 側面 溝 ヘリカル
■高品位の超微粒子超硬と耐熱温度の高いALCrN系コーティングにより、 加工 加工 加工 加工 ■高品位の超微粒子超硬と耐熱温度の高いALCrN系コーティングにより、 加工 加工 加工 加工
一般鋼から難削材まで幅広く対応 一般鋼から難削材まで幅広く対応
ランピング プランジ 倣い 隅R
加工 加工 加工 加工
》在庫型番 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
》在庫型番 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
型 番 刃径 Dc 刃長 ℓ 全長 L シャンク径 Ds ラジアス R
型 番 刃径 Dc 刃長 ℓ 全長 L シャンク径 Ds NRES435-040-R030 11 57 6 0.3
SEEM235-010P 1 3 45 4 4
NRES435-040-R050 11 57 6 0.5
SEEM235-015P 1.5 4.5 45 4 NRES435-050-R030 13 57 6 0.3
SEEM235-020P 2 6 45 4 L 5
NRES435-050-R050 13 57 6 0.5 L
SEEM235-025P 2.5 7.5 45 4
+0 NRES435-060-R030 13 57 6 0.3 +0
SEEM235-030P 3 9 45 6 -0.02 NRES435-060-R050 6 13 57 6 0.5 -0.02
SEEM235-035P 3.5 10.5 45 6
ℓ NRES435-060-R100 13 57 6 1
SEEM235-040P 4 12 50 6 R±0.01 ℓ
NRES435-080-R030 20 64 8 0.3
SEEM235-045P 4.5 13.5 50 6 NRES435-080-R050 8 20 64 8 0.5
SEEM235-050P 5 15 55 6 低炭素鋼 炭素鋼 プリハードン鋼 低炭素鋼 炭素鋼 プリハードン鋼
軟鋼 合金鋼 高合金鋼 調質鋼 焼入鋼
Hardened Steel NRES435-080-R100 20 64 8 1 軟鋼 合金鋼 高合金鋼 調質鋼 焼入鋼
SS400,S10C S45C,SCM440 SUJ,NAK SKD,SKH Hardened Steel
SEEM235-055P 5.5 16.5 55 6 SS400,S10C S45C,SCM440 SUJ,NAK SKD,SKH
~150HB ~225HB ~275HB 30~40HRC 40~50HRC 51~60HRC NRES435-100-R030 22 72 10 0.3 ~150HB ~225HB ~275HB 30~40HRC 40~50HRC 51~60HRC
SEEM235-060P 6 18 60 6 ◎ ◎ ◎ ◎ ○ ◎ ◎ ◎ ◎ ◎ ○
NRES435-100-R050 10 22 72 10 0.5
SEEM235-080P 8 24 70 8 ステンレス鋼 耐熱合金
チタン合金 鋳 鉄 アルミ合金 銅・銅合金 樹 脂 ステンレス鋼 耐熱合金
NRES435-100-R100 22 72 10 1 チタン合金 鋳 鉄 アルミ合金 銅・銅合金 樹 脂
SUS304,316 Ti/Ni Alloys FC/FCD AC/ADC Cu Resin
SEEM235-100P 10 25 75 10 SUS304,316 Ti/Ni Alloys FC/FCD AC/ADC Cu Resin
◎ ○ ◎ ○ NRES435-120-R030 26 83 12 0.3
SEEM235-120P 12 30 75 12 ◎ ◎ ◎ ○
NRES435-120-R050 26 83 12 0.5
※切削条件についてはP.28をご参照ください。
NRES435-120-R100 26 83 12 1
12
NRES435-120-R200 26 83 12 2
NRES435-120-R250 26 83 12 2.5
NRES435-120-R300 26 83 12 3
※切削条件についてはP.28をご参照ください。
》SZES345 3 LCrN 45°
枚刃 A h6
ギャッシュランド Shank
3枚刃超硬Z軸加工可能 プランジエンドミル
■3枚刃、45度ねじれ、Z軸方向の加工が得意なエンドミル
■底刃の特殊形状と大きなギャッシュにより、抜群の切り屑排出性を実現 平面 側面 溝
■刃長は1.5Dから2.2Dのややショート刃 加工 加工 加工
■高品位の超微粒子超硬と耐熱温度の高いALCrN系コーティングにより、
一般鋼から難削材まで幅広く対応 ヘリカル プランジ
加工 加工
》在庫型番 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
型 番 刃径 Dc 刃長 ℓ 全長 L シャンク径 Ds
SZES345-010 1 1.5 50 4
SZES345-015 1.5 3 50 4
SZES345-020 2 3 50 4 L
SZES345-025 2.5 4 50 4
+0
SZES345-030 3 6 50 6 -0.02 耳が生爪
SZES345-035 3.5 6 50 6
ℓ
SZES345-040 4 8 50 6
SZES345-045 4.5 8 50 6 2026年1月に
SZES345-050 5 10 50 6 低炭素鋼 炭素鋼 プリハードン鋼
軟鋼 合金鋼 高合金鋼 調質鋼 焼入鋼
Hardened Steel
SS400,S10C S45C,SCM440 SUJ,NAK SKD,SKH
SZES345-055 5.5 10 50 6 ~150HB ~225HB ~275HB 30~40HRC 40~55HRC 56~60HRC 公式キャラクターが誕生!
SZES345-060 6 13 60 6 ◎ ◎ ◎ ◎ ○
SZES345-070 7 16 64 8 ステンレス鋼 耐熱合金
チタン合金 鋳 鉄 アルミ合金 銅・銅合金 樹 脂 ギガ・セレクションは、2025年にブランド誕生から15周年を
SUS304,316 Ti/Ni Alloys FC/FCD AC/ADC Cu Resin
SZES345-080 8 20 64 8 うさギガ ギガえる
◎ ○ ◎ ○ 迎えました。その記念として公式キャラクターが生まれました。
SZES345-090 9 19 75 10
SZES345-100 10 22 75 10 耳が生爪でできている「うさギガ」、ボディが超硬エンドミルで
SZES345-110 11 22 75 12 できている「ギガえる」、2匹合わせて「うさギガえる」です!
定価表はこちら
SZES345-120 12 25 75 12
※切削条件についてはP.28をご参照ください。 ボディがエンドミル
6 7
φDc φDc
φDs φDs
φDc
φDs
Page5
giga_Carbide11_P08-P09
》SWDM650/850 6/8 TiSi 50° h6
枚刃 ギャッシュランド Shank 》SAUM345 3 45°
枚刃 h6
ピンカド Shank
6/8枚刃 超硬マルチフルートエンドミル 高硬度材加工対応 3枚刃超硬スクエア 非鉄金属加工用
■6/8枚刃、50度強ねじれタイプエンドミル ■3枚刃、45度ねじれ、ピンカド仕様のエンドミル
■非常に耐熱温度の高いTiSi系コーティングにより、 平面 側面 ■ノンコートタイプで、アルミを始めとする非鉄金属加工用 平面 側面 溝
HRC68までの高硬度材の加工に適応 加工 加工 ■シャープな刃先で切れ味良好、きれいな仕上げ面が期待できる 加工 加工 加工
■一般鋼、鋳鉄から難削材まで、仕上げ高送り加工に最適 ■刃長が2.5D程度のミディアム刃
■倒れの少ない精密仕上げ加工 ヘリカル ランピング
■抜群のコストパフォーマンス 加工 加工
》在庫型番 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
》在庫型番 型 番 刃径 Dc 刃長 ℓ 全長 L シャンク径 Ds
》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
SAUM345-010 1 3 40 4
型 番 刃径 Dc 刃長 ℓ 全長 L シャンク径 Ds 刃数 SAUM345-020 2 6.5 40 4
SWDM650-030 3 8 50 6 6 SAUM345-030 3 10 45 6 L
SWDM650-040 4 11 50 6 6 SAUM345-040 4 12 45 6
SWDM650-050 5 13 50 6 6 +0
L SAUM345-050 5 15 50 6 -0.02
SWDM650-060-2.5D 15 50 6 6
6 +0 SAUM345-060 6 15 50 6
SWDM650-060 20 60 6 6 -0.02 ℓ
SAUM345-080 8 20 64 8
SWDM650-080 8 20 64 8 6
ℓ SAUM345-100 10 25 75 10
SWDM650-100 10 22 70 10 6 SAUM345-120 12 30 75 12 低炭素鋼 炭素鋼 プリハードン鋼 焼入鋼
軟鋼 合金鋼 高合金鋼 調質鋼 Hardened Steel
SWDM650-120 12 25 75 12 6 SS400,S10C S45C,SCM440 SUJ,NAK SKD,SKH
SAUM345-160 16 36 90 16 ~150HB ~225HB ~275HB 30~40HRC 40~50HRC 51~60HRC
SWDM650-140 14 30 90 14 6 低炭素鋼 炭素鋼 プリハードン鋼 焼入鋼
軟鋼 合金鋼 高合金鋼 調質鋼 Hardened Steel
SS400,S10C S45C,SCM440 SUJ,NAK SKD,SKH SAUM345-200 20 45 105 20
SWDM850-160 16 30 90 16 8 ~150HB ~225HB ~275HB 30~40HRC 40~50HRC 51~68HRC ※切削条件についてはP.29をご参照ください。 ステンレス鋼 耐熱合金
チタン合金 鋳 鉄 アルミ合金 銅・銅合金 樹 脂
SWDM850-180 18 35 100 18 8 ○ ◎ ◎ ◎ ◎ ◎ SUS304,316 Ti/Ni Alloys FC/FCD AC/ADC Cu Resin
SWDM850-200 20 100 20 8 ステンレス鋼 耐熱合金
38 チタン合金 鋳 鉄 アルミ合金 銅・銅合金 樹 脂 ◎ ○ ◎
SUS304,316 Ti/Ni Alloys FC/FCD AC/ADC Cu Resin
※切削条件についてはP.28をご参照ください。
◎ ◎ ◎
》BBEM330/430 3/4 ALCrN 30° h6 》SAUM345 3 45°
枚刃 h6
枚刃 Shank ピンカド Shank
3枚刃/4枚刃超硬ボールエンドミル 3枚刃超硬スクエア ロングネックタイプ 非鉄金属加工用
■多刃ボールエンドミルのため、送り速度を上げることができ高能率加工を実現 ■3枚刃、45度ねじれ、ピンカド仕様のエンドミル
■ALCrN系コーティングにより、金型鋼はもちろんのこと、ステンレスや難削材にも対応 曲面 隅R ■ノンコートタイプで、アルミを始めとする非鉄金属加工用 平面 側面 溝
■HRC52の硬さまで加工が可能 加工 加工 ■シャープな刃先で切れ味良好、きれいな仕上げ面が期待できる 加工 加工 加工
■有効長が長い首逃がしタイプ
ヘリカル ランピング プランジ
加工 加工 加工
》在庫型番 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
型 番 ボール半径 R 刃径 Dc 刃長 ℓ 首下長 L1 首部半角 α 全長 L シャンク径 Ds 刃数 Type 》在庫型番 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
BBEM330-005R R0.5 1 2.5 3.5 15° 50 4 3 2
BBEM430-010R R1 2 5 7 15° 50 6 4 2 型 番 刃径 Dc 刃長 ℓ 有効長 ℓ1 首下径 φd2 全長 L シャンク径 Ds
》Type1 L
BBEM430-015R R1.5 3 8 10 15° 60 6 4 2 SAUM345-030×9×15 3 9 15 2.85 60 6
BBEM430-020R R2 4 8 10 15° 70 6 4 2 SAUM345-040×12×20 4 12 20 3.8 70 6
BBEM430-025R R2.5 5 10 12 15° 80 6 4 2 R ℓ φDc公差:+0/-0.03 SAUM345-050×15×25 5 15 25 4.8 80 6 L
R公差:+0/-0.02
BBEM430-030R R3 6 12 - - 90 6 4 1 SAUM345-060×16×30 6 16 30 5.8 80 6 ℓ1
BBEM430-040R R4 8 14 - - 100 8 4 1 》Type2 L SAUM345-080×20×40 8 20 40 7.8 90 8 +0
α -0.02
BBEM430-050R R5 10 18 - - 100 10 4 1 SAUM345-100×22×50 10 22 50 9.8 100 10
ℓ
BBEM430-060R R6 12 22 - - 110 12 4 1 SAUM345-120×25×60 12 25 60 11.8 110 12 φd2
ℓ
R φDc公差:+0/-0.03
L1 R公差:+0/-0.02 SAUM345-160×40×80 16 40 80 15 125 16
※切削条件についてはP.29をご参照ください。
SAUM345-200×50×100 20 50 100 19 150 20 低炭素鋼 炭素鋼 プリハードン鋼 調質鋼 焼入鋼
軟鋼 合金鋼 高合金鋼 Hardened Steel
低炭素鋼 炭素鋼 プリハードン鋼 焼入鋼 SS400,S10C S45C,SCM440 SUJ,NAK SKD,SKH
軟鋼 合金鋼 高合金鋼 調質鋼 ※切削条件についてはP.29をご参照ください。
Hardened Steel ~150HB ~225HB ~275HB 30~40HRC 40~50HRC 51~60HRC
SS400,S10C S45C,SCM440 SUJ,NAK SKD,SKH
~150HB ~225HB ~275HB 30~40HRC 45~52HRC
○ ◎ ◎ ◎ ◎ ステンレス鋼 耐熱合金
チタン合金 鋳 鉄 アルミ合金 銅・銅合金 樹 脂
ステンレス鋼 耐熱合金 SUS304,316 Ti/Ni Alloys FC/FCD AC/ADC Cu Resin
チタン合金 鋳 鉄 アルミ合金 銅・銅合金 樹 脂
SUS304,316 Ti/Ni Alloys FC/FCD AC/ADC Cu Resin ◎ ○ ◎
◎ ◎ ◎
定価表はこちら
8 9
φDc
φDc φDc
φDs φDs φDs
φDc
φDc
φDs
φDs
Page6
giga_Carbide11_P10-P11
ALUカッター ALUファイター
シャープ
》SQUM440/NQUM440 4 エッジ 38°
枚刃 h6
41°
ラジアス Shank 》RAUM340 3 40°
枚刃 h6
Shank
α
超硬非鉄金属用 内部給油タイプエンドミル β
スクエアエンドミル/ラジアスエンドミル 3枚刃超硬ラフィングエンドミル 非鉄金属加工用 γ
α β
α≠β≠γ
不等分割
α≠β
■非鉄金属加工において高速・高能率加工を実現 平面 側面 溝 不等分割 不等リード ■3枚刃、40度ねじれ、非鉄金属加工用のラフィングエンドミル
■外周側にあるオイルホールからクーラントが噴き出し、切り屑排出性、 加工 加工 加工 ■切削抵抗が少なく、加工音が静か。ワークの変形も少ない 平面 側面 溝
耐溶着性、仕上面の向上、および工具寿命の延長が図られる ■抜群の切り屑排出性 加工 加工 加工
■外周刃および底刃にチップブレーカがあり、切り屑が短くなる ヘリカル ランピング プランジ ■コーナー部はR付きで、全て首逃がしタイプ
■不等分割、不等リードにより優れた防振性能 加工 加工 加工
■きれいにポリッシュされた溝により、切り屑がスムーズに排出される
》在庫型番 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》在庫型番 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
■スクエアエンドミル ■スクエアエンドミル 型 番 刃径 Dc 刃長 ℓ 有効長 ℓ1 首下径 φd2 全長 L シャンク径 Ds コーナー R
型 番 刃径 刃長 有効長 全長 シャンク径 L RAUM340-060-13×24 24 60
D ℓ1 ℓ2 L d2 コーナー 6 13 5.5 6 0.1
RAUM340-060-13×40 40 75
SQUM440-060 6 13 20 57 6 D d2 RAUM340-080-20×28 28 64
SQUM440-080 8 20 26 64 8 8 20 7.4 8 0.1
ℓ1 RAUM340-080-20×40 40 75 L
SQUM440-100 10 22 30 72 10 ℓ2
ピンカド RAUM340-100-22×35 35 75 ℓ1
SQUM440-120 12 26 36 83 12 10 22 9.2 10 0.1
■ラジアスエンドミル RAUM340-100-22×60 60 100
SQUM440-160 16 32 42 92 16 RAUM340-120-26×40 40 75
SQUM440-200 20 38 52 104 20 L 12 26 11 12 0.12
RAUM340-120-26×60 60 100 R ℓ φd2
※切削条件についてはP.29をご参照ください。
D d2 RAUM340-160-32×40 40 90
16 32 15 16 0.16
■ラジアスエンドミル RAUM340-160-32×75 75 125
ℓ1 低炭素鋼 炭素鋼 プリハードン鋼
R ℓ2 RAUM340-200-40×50 50 100 軟鋼 合金鋼 高合金鋼 調質鋼 焼入鋼
Hardened Steel
型 番 刃径 刃長 有効長 全長 シャンク径 コーナー 20 40 19 20 0.2 SS400,S10C S45C,SCM440 SUJ,NAK SKD,SKH
D ℓ1 ℓ2 L d2 R RAUM340-200-40×100 100 150 ~150HB ~225HB ~275HB 30~40HRC 40~50HRC 51~60HRC
NQUM440-060-R030 0.3 低炭素鋼 炭素鋼 プリハードン鋼 焼入鋼
軟鋼 合金鋼 高合金鋼 調質鋼 ※切削条件についてはP.30をご参照ください。
6 13 20 57 6 Hardened Steel
SS400,S10C S45C,SCM440 SUJ,NAK SKD,SKH ステンレス鋼 耐熱合金
チタン合金 鋳 鉄 アルミ合金 銅・銅合金 樹 脂
NQUM440-060-R050 0.5 ~150HB ~225HB ~275HB 30~40HRC 40~50HRC 51~60HRC SUS304,316 Ti/Ni Alloys FC/FCD AC/ADC Cu Resin
NQUM440-080-R030 0.3 ◎ ○ ○
8 20 26 64 8 ステンレス鋼 耐熱合金
NQUM440-080-R050 0.5 チタン合金 鋳 鉄 アルミ合金 銅・銅合金 樹 脂
SUS304,316 Ti/Ni Alloys FC/FCD AC/ADC Cu Resin
NQUM440-100-R030 0.3
10 22 30 72 10 ◎ ○ ○
NQUM440-100-R050 0.5
NQUM440-120-R030 0.3
12 26 36 83 12
NQUM440-120-R050 0.5
NQUM440-160-R030 0.3
NQUM440-160-R050 0.5
16 32 42 92 16
NQUM440-160-R100 1
NQUM440-160-R200 2
NQUM440-200-R030 0.3
NQUM440-200-R050 0.5
20 38 52 104 20
NQUM440-200-R100 1
NQUM440-200-R200 2 動画はこちら
※切削条件についてはP.29をご参照ください。
■切り屑比較 不等リード
38度と41度のねじれ角の 不等分割
違う刃が混在する不等リー 刃と刃の間隔を不等分割
ドによりビビリを防ぎ、高速 にすることにより、ビビリ
での加工と仕上面の向上を を防ぎ仕上面向上に寄与
実現します。 します。
内部給油 チップブレーカ
他社品 SQUM440
内部給油により溶着を防ぎ、 チップブレーカにより
切り屑排出を容易にします。
■仕上面比較 切り屑を細かくします。
また、非鉄難削材での安定
適正化された芯厚 ポリッシュされた溝
芯厚を底部とシャンク部側
溝はきれいにポリッ
ではその割合を変化させ
シュされており、切り屑
適正化しています。エンドミ がスムーズに排出され、
他社品 SQUM440 ル自体の剛性を高め、高精度 溶着を防ぎます。 定価表はこちら
な加工に適しています。
10 SAUM345-060、SAUM345-020にて加工 11
Dc
φDs
Page7
giga_Carbide11_P12-P13
》SFUR230 2 30°
枚刃 h6
Shank 》BFUR230 2 30°
枚刃 h6
Shank
2枚刃超硬スクエア 樹脂加工用 2枚刃超硬ボール 樹脂加工用
■2枚刃、30度ねじれの樹脂加工に特化したスクエアエンドミル 平面 側面 溝 ■2枚刃、30度ねじれの樹脂加工に特化したボールエンドミル
■φ0.2~φ6まで、全刃長タイプとロングネックタイプを標準化 加工 加工 加工 ■R0.1~R3まで、全刃長タイプとロングネックタイプを標準化 曲面
加工
■抜群のコストパフォーマンス ■抜群のコストパフォーマンス
》Type1:全刃長タイプ 》Type2:ロングネックタイプ
》Type1:全刃長タイプ 》Type2:ロングネックタイプ
低炭素鋼 炭素鋼 プリハードン鋼 焼入鋼 L L
L L 軟鋼 合金鋼 高合金鋼 調質鋼 Hardened Steel
SS400,S10C~ S45C,SCM440 SUJ,NAK~ SKD,SKH ℓ1 低炭素鋼 炭素鋼 プリハードン鋼 鋼
ℓ1 150HB ~225HB 275HB 30~40HRC 40~50HRC 51~60HRC 軟鋼 合金鋼 高合金鋼 調質鋼 焼入
Hardened Steel
ℓ γ ℓ γ SS400,S10C~ S45C,SCM440 SUJ,NAK~ SKD,SKH
150HB ~225HB 275HB 30~40HRC 40~50HRC 51~60HRC
ℓ γ ℓ γ
+0 +0 ステンレス鋼 耐熱合金
チタン合金 鋳 鉄 アルミ合金 銅・銅合金 樹 脂
-0.02 -0.02
SUS304,316 Ti/Ni Alloys FC/FCD AC/ADC Cu Resin ステンレス鋼 耐熱合金
チタン合金 鋳 鉄 アルミ合金 銅・銅合金 樹 脂
○ ○ ◎ SUS304,316 Ti/Ni Alloys FC/FCD AC/ADC Cu Resin
R±0.005(R<0.25) R±0.005(R<0.25)
±0.01 (R≧0.25) ±0.01 (R≧0.25) ○ ○ ◎
》在庫型番》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
》在庫型番》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
型 番 加工径 刃長 有効長 首下径 全長 シャンク径 首角 刃長 有効長 首下径 全長 シャンク径 首角
φD ℓ ℓ1 φd2 L φd γ Type 型 番 加工径
φD ℓ ℓ1 φd2 L φd γ Type
型 番 R 加工径 刃長 有効長 首下径 全長 シャンク径 首角 刃長 有効長 下径 全長 シャンク径 首角
SFUR230-0.2×0.6 0.6 - - 45 4 9° 1 SFUR230-2×6 6 - - 50 4 9° 1 φD ℓ ℓ1 φd2 L φd γ Type 型 番 R 加工径 首
φD ℓ ℓ1 φd2 L φd γ Type
SFUR230-0.2×1 0.2 1 - - 45 4 10° 1 SFUR230-2×10 10 - - 50 4 9° 1 BFUR230-0.1R×0.6 0.6 - - 50 4 9° 1 BFUR230-1.5R×9-3S 9 - - 100 3 - 1
SFUR230-0.2×0.6×2 0.6 2 0.18 45 4 12° 2 SFUR230-2×20 20 - - 60 4 9° 1 BFUR230-0.1R×1 0.1 0.2 1 - - 50 4 9° 1 BFUR230-1.5R×9 9 - - 50 6 9° 1
SFUR230-0.3×0.9 0.9 - - 45 4 9° 1 SFUR230-2×6×15 6 15 1.94 60 4 12° 2 BFUR230-0.1R×0.6×2 0.6 2 0.18 50 4 12°2 BFUR230-1.5R×15 15 - - 60 6 9° 1
1.5 3
SFUR230-0.3×1.5 0.3 1.5 - - 45 4 9° 1 SFUR230-2×6×20 6 20 1.94 60 4 12° 2 BFUR230-0.15R×0.9 0.9 - - 50 4 9° 1 BFUR230-1.5R×9×30 9 30 2.85 70 6 12°2
SFUR230-0.3×0.9×3 0.9 3 0.28 45 4 12° 2 SFUR230-2×6×24 2 6 24 1.94 70 4 12° 2 BFUR230-0.15R×1.5 0.15 0.3 1.5 - - 50 4 9° 1 BFUR230-1.5R×9×45 9 45 2.85 90 6 12°2
SFUR230-0.4×1.2 1.2 - - 45 4 9° 1 SFUR230-2×6×30 6 30 1.94 80 4 12° 2 BFUR230-0.15R×0.9×3 0.9 3 0.28 50 4 12°2 BFUR230-1.5R×9×60 9 60 2.85110 6 12°2
SFUR230-0.4×2 2 - - 45 4 10° 1 SFUR230-2×6×40 6 40 1.94 90 4 12° 2 BFUR230-0.2R×1.2 1.2 - - 50 4 9° 1 BFUR230-2R×12-4S 12 - - 120 4 - 1
0.4
SFUR230-0.4×1.2×4 1.2 4 0.37 45 4 12° 2 SFUR230-2×6×50 6 50 1.94 110 4 12° 2 BFUR230-0.2R×2 2 - - 50 4 9° 1 BFUR230-2R×12 12 - - 50 6 9° 1
0.2 0.4
SFUR230-0.4×1.2×5 1.2 5 0.37 45 4 12° 2 SFUR230-2×6×60 6 60 1.94 110 4 12° 2 BFUR230-0.2R×1.2×4 1.2 4 0.37 50 4 12°2 BFUR230-2R×20 20 - - 60 6 9° 1
2 4
SFUR230-0.5×1.5 1.5 - - 45 4 9° 1 SFUR230-2×6×70 6 70 1.94 110 4 12° 2 BFUR230-0.2R×1.2×5 1.2 5 0.37 50 4 12°2 BFUR230-2R×12×30 12 30 3.8 70 6 12°2
SFUR230-0.5×2.5 2.5 - - 45 4 9° 1 SFUR230-3×9-3S 9 - - 100 3 - 1 BFUR230-0.25R×1.5 1.5 - - 50 4 9° 1 BFUR230-2R×12×40 12 40 3.8 90 6 12°2
SFUR230-0.5×5 5 - - 45 4 9° 1 SFUR230-3×9 9 - - 50 6 9° 1 BFUR230-0.25R×2.5 2.5 - - 50 4 9° 1 BFUR230-2R×12×70 12 70 3.8 120 6 12°2
0.5
SFUR230-0.5×1.5×10 1.5 10 0.46 50 4 12° 2 SFUR230-3×15 15 - - 60 6 9° 1 BFUR230-0.25R×5 5 - - 50 4 9° 1 BFUR230-2.5R×15 15 - - 70 6 9° 1
0.25 0.5 2.5 5
SFUR230-0.5×1.5×15 1.5 15 0.46 50 4 12° 2 SFUR230-3×9×15 9 15 2.85 60 6 12° 2 BFUR230-0.25R×1.5×10 1.5 10 0.46 50 4 12°2 BFUR230-2.5R×20 20 - - 80 6 9° 1
SFUR230-0.5×1.5×20 1.5 20 0.46 50 4 12° 2 SFUR230-3×9×20 9 20 2.85 60 6 12° 2 BFUR230-0.25R×1.5×15 1.5 15 0.46 50 4 12°2 BFUR230-3R×18 18 - - 80 6 - 1
SFUR230-0.6×1.8 1.8 - - 45 4 9° 1 SFUR230-3×9×24 9 24 2.85 70 6 12° 2 BFUR230-0.25R×1.5×20 1.5 20 0.46 60 4 12°2 BFUR230-3R×30 30 - - 90 6 - 1
3
SFUR230-0.6×3 3 - - 45 4 9° 1 SFUR230-3×9×30 9 30 2.85 70 6 12° 2 BFUR230-0.3R×1.8 1.8 - - 50 4 9° 1 BFUR230-3R×18×40 3 6 18 40 5.8 100 6 12°2
0.6
SFUR230-0.6×1.8×6 1.8 6 0.56 45 4 12° 2 SFUR230-3×15×30 15 30 2.85 70 6 12° 2 BFUR230-0.3R×3 3 - - 50 4 9° 1 BFUR230-3R×18×60 18 60 5.8 120 6 12°2
0.3 0.6
SFUR230-0.6×1.8×10 1.8 10 0.56 50 4 12° 2 SFUR230-3×15×36 15 36 2.85 80 6 12° 2 BFUR230-0.3R×1.8×6 1.8 6 0.56 50 4 12°2 BFUR230-3R×18×80 18 80 5.8 130 6 12°2
SFUR230-0.8×2.4 2.4 - - 45 4 9° 1 SFUR230-3×15×45 15 45 2.85 90 6 12° 2 BFUR230-0.3R×1.8×10 1.8 10 0.56 50 4 12°2
SFUR230-0.8×4 4 - - 45 4 9° 1 SFUR230-3×15×60 15 60 2.85 110 6 12° 2 BFUR230-0.4R×2.4 2.4 - - 50 4 9° 1
0.8
SFUR230-0.8×2.4×8 2.4 8 0.76 50 4 12° 2 SFUR230-3×15×75 15 75 2.85 120 6 12° 2 BFUR230-0.4R×4 4 - - 50 4 9° 1
0.4 0.8
SFUR230-0.8×2.4×12 2.4 12 0.76 50 4 12° 2 SFUR230-4×12-4S 12 - - 120 4 - 1 BFUR230-0.4R×2.4×8 2.4 8 0.76 50 4 12°2
SFUR230-1×3 3 - - 45 4 9° 1 SFUR230-4×12 12 - - 50 6 9° 1 BFUR230-0.4R×2.4×12 2.4 12 0.76 50 4 12°2
SFUR230-1×5 5 - - 50 4 9° 1 SFUR230-4×20 20 - - 60 6 9° 1 BFUR230-0.5R×3 3 - - 50 4 9° 1
SFUR230-1×10 10 - - 50 4 9° 1 SFUR230-4×12×30 4 12 30 3.8 70 6 12° 2 BFUR230-0.5R×5 5 - - 50 4 9° 1
SFUR230-1×3×10 3 10 0.95 50 4 12° 2 SFUR230-4×12×40 12 40 3.8 90 6 12° 2 BFUR230-0.5R×10 10 - - 50 4 9° 1
SFUR230-1×3×12 3 12 0.95 50 4 12° 2 SFUR230-4×12×55 12 55 3.8 110 6 12° 2 BFUR230-0.5R×3×10 0.5 1 3 10 0.95 50 4 12°2
1
SFUR230-1×3×15 3 15 0.95 60 4 12° 2 SFUR230-4×12×70 12 70 3.8 120 6 12° 2 BFUR230-0.5R×3×15 3 15 0.95 60 4 12°2
SFUR230-1×3×20 3 20 0.95 60 4 12° 2 SFUR230-5×15 15 - - 70 6 9° 1 BFUR230-0.5R×3×20 3 20 0.95 60 4 12°2
5
SFUR230-1×3×25 3 25 0.95 70 4 12° 2 SFUR230-5×25 25 - - 80 6 9° 1 BFUR230-0.5R×3×30 3 30 0.95 70 4 12°2
SFUR230-1×3×30 3 30 0.95 70 4 12° 2 SFUR230-6×18 18 - - 80 6 - 1 BFUR230-0.75R×4.5 4.5 - - 50 4 9° 1
SFUR230-1×3×35 3 35 0.95 80 4 12° 2 SFUR230-6×30 30 - - 90 6 - 1 BFUR230-0.75R×7.5 7.5 - - 50 4 9° 1
SFUR230-1.5×4.5 4.5 - - 45 4 9° 1 SFUR230-6×18×40 6 18 40 5.8 100 6 - 2 BFUR230-0.75R×15 15 - - 50 4 9° 1
0.75 1.5
SFUR230-1.5×7.5 7.5 - - 50 4 9° 1 SFUR230-6×18×60 18 60 5.8 120 6 - 2 BFUR230-0.75R×4.5×15 4.5 15 1.45 60 4 12°2
SFUR230-1.5×15 15 - - 60 4 9° 1 SFUR230-6×18×80 18 80 5.8 130 6 - 2 BFUR230-0.75R×4.5×30 4.5 30 1.45 70 4 12°2
SFUR230-1.5×4.5×15 4.5 15 1.45 60 4 12° 2 BFUR230-0.75R×4.5×45 4.5 45 1.45 90 4 12°2
SFUR230-1.5×4.5×18 4.5 18 1.45 60 4 12° 2 BFUR230-1R×6 6 - - 50 4 9° 1
1.5
SFUR230-1.5×4.5×23 4.5 23 1.45 70 4 12° 2 BFUR230-1R×10 10 - - 50 4 9° 1
SFUR230-1.5×4.5×30 4.5 30 1.45 70 4 12° 2 BFUR230-1R×20 20 - - 60 4 9° 1
SFUR230-1.5×4.5×38 4.5 38 1.45 80 4 12° 2 BFUR230-1R×6×20 1 2 6 20 1.94 60 4 12°2
SFUR230-1.5×4.5×45 4.5 45 1.45 90 4 12° 2 BFUR230-1R×6×30 6 30 1.94 80 4 12°2
SFUR230-1.5×4.5×53 4.5 53 1.45 90 4 12° 2 定価表はこちら BFUR230-1R×6×50 6 50 1.94110 4 12°2
BFUR230-1R×6×70 6 70 1.94110 4 12°2
12 13
φD
φd
φD
φd2
φd
φD
φd
φD
φd2
φd
Page8
giga_Carbide11_P14-P15
オーサム・ボーラー オーサム・ボーラー
》ギガ・セレクション-リミテッド 超硬ドリルDRSの特長 》DRS3D 多層 140° 30°
TiALN m7 h6
Shank 3D
3D超硬ドリル
[3D/5D/8D]
L
ℓ1
ℓ2 ℓ3
刃径
型番 シャンク径 有効溝長 溝長 シャンク長 全長 刃径
型番 シャンク径 有効溝長 溝長 シャンク長 全長
D
(m7) d2 ℓ1 ℓ2 ℓ3 L D
(m7) d2 ℓ1 ℓ2 ℓ3 L
適用被削材 HRC45以下
DRS3D-020 2 3 9 12 28 50 DRS3D-072 7.2 8 29 41 36 79
P K M S N DRS3D-021 2.1 3 9.45 12.6 28 50 DRS3D-073 7.3 8 29 41 36 79
鋼 鋳鉄 ステンレス 難削材 アルミ
DRS3D-022 2.2 3 9.9 13.2 28 50 DRS3D-074 7.4 8 29 41 36 79
DRS3D-023 2.3 3 10.35 13.8 28 50 DRS3D-075 7.5 8 29 41 36 79
■ストレート刃と大きなK-Valueなど高送りが可能な DRS3D-024 2.4 3 10.8 14.4 28 50 DRS3D-076 7.6 8 29 41 36 79
DRS3D-025 2.5 3 11.25 15 28 50 DRS3D-077 7.7 8 29 41 36 79
形状となっており、高能率加工を実現 DRS3D-026 2.6 3 11.7 15.6 28 50 DRS3D-078 7.8 8 29 41 36 79
■大きなチップポケットにより、優れた切り屑排出性 DRS3D-027 2.7 3 12.15 16.2 28 50 DRS3D-079 7.9 8 29 41 36 79
■コーナー部の面取りにより、貫通穴の抜けバリ低減 DRS3D-028 2.8 3 12.6 16.8 28 50 DRS3D-080 8 8 29 41 36 79
■再研磨しやすい刃形状 DRS3D-029 2.9 3 13.05 17.4 28 50 DRS3D-081 8.1 10 35 47 40 89
■被削材を問わない多目的なドリル DRS3D-030 3 3 14 20 36 62 DRS3D-082 8.2 10 35 47 40 89
■抜群のコストパフォーマンス DRS3D-031 3.1 4 14 20 36 62 DRS3D-083 8.3 10 35 47 40 89
DRS3D-032 3.2 4 14 20 36 62 DRS3D-084 8.4 10 35 47 40 89
DRS3D-033 3.3 4 14 20 36 62 DRS3D-085 8.5 10 35 47 40 89
DRS3D-034 3.4 4 14 20 36 62 DRS3D-086 8.6 10 35 47 40 89
ストレートな刃形状 DRS3D-035 3.5 4 14 20 36 62 DRS3D-087 8.7 10 35 47 40 89
大きなチップポケット 刃先強度が向上するとともに、 DRS3D-036 3.6 4 14 20 36 62 DRS3D-088 8.8 10 35 47 40 89
切り屑排出性に優れています。 切り屑を小さくします。 DRS3D-037 3.7 4 14 20 36 62 DRS3D-089 8.9 10 35 47 40 89
DRS3D-038 3.8 4 17 24 36 66 DRS3D-090 9 10 35 47 40 89
DRS3D-039 3.9 4 17 24 36 66 DRS3D-091 9.1 10 35 47 40 89
DRS3D-040 4 4 17 24 36 66 DRS3D-092 9.2 10 35 47 40 89
DRS3D-041 4.1 6 17 24 36 66 DRS3D-093 9.3 10 35 47 40 89
DRS3D-042 4.2 6 17 24 36 66 DRS3D-094 9.4 10 35 47 40 89
DRS3D-043 4.3 6 17 24 36 66 DRS3D-095 9.5 10 35 47 40 89
DRS3D-044 4.4 6 17 24 36 66 DRS3D-096 9.6 10 35 47 40 89
大きなK-Value DRS3D-045 4.5 6 17 24 36 66 DRS3D-097 9.7 10 35 47 40 89
ドリルの耐久性を DRS3D-046 4.6 6 17 24 36 66 DRS3D-098 9.8 10 35 47 40 89
向上させます。 DRS3D-047 4.7 6 17 24 36 66 DRS3D-099 9.9 10 35 47 40 89
DRS3D-048 4.8 6 20 28 36 66 DRS3D-100 10 10 35 47 40 89
DRS3D-049 4.9 6 20 28 36 66 DRS3D-101 10.1 12 40 55 45 102
DRS3D-050 5 6 20 28 36 66 DRS3D-102 10.2 12 40 55 45 102
DRS3D-051 5.1 6 20 28 36 66 DRS3D-103 10.3 12 40 55 45 102
ユニークなオイルホール噴出口 DRS3D-052 5.2 6 20 28 36 66 DRS3D-104 10.4 12 40 55 45 102
クーラントを効果的に溝側に コーナー部の面取り DRS3D-053 5.3 6 20 28 36 66 DRS3D-105 10.5 12 40 55 45 102
誘導します。 ※DRSOHタイプのみ 高送り加工に資するとともに、 DRS3D-054 5.4 6 20 28 36 66 DRS3D-106 10.6 12 40 55 45 102
貫通穴時の抜けバリ低減を DRS3D-055 5.5 6 20 28 36 66 DRS3D-107 10.7 12 40 55 45 102
実現します。 DRS3D-056 5.6 6 20 28 36 66 DRS3D-108 10.8 12 40 55 45 102
DRS3D-057 5.7 6 20 28 36 66 DRS3D-109 10.9 12 40 55 45 102
DRS3D-058 5.8 6 20 28 36 66 DRS3D-110 11 12 40 55 45 102
DRS3D-059 5.9 6 20 28 36 66 DRS3D-111 11.1 12 40 55 45 102
DRS3D-060 6 6 20 28 36 66 DRS3D-112 11.2 12 40 55 45 102
DRS3D-061 6.1 8 24 34 36 79 DRS3D-113 11.3 12 40 55 45 102
■抜け側 DRS3D-062 6.2 8 24 34 36 79 DRS3D-114 11.4 12 40 55 45 102
DRS3D-063 6.3 8 24 34 36 79 DRS3D-115 11.5 12 40 55 45 102
DRS3D-064 6.4 8 24 34 36 79 DRS3D-116 11.6 12 40 55 45 102
DRS3D-065 6.5 8 24 34 36 79 DRS3D-117 11.7 12 40 55 45 102
DRS3D-066 6.6 8 24 34 36 79 DRS3D-118 11.8 12 40 55 45 102
DRS3D-067 6.7 8 24 34 36 79 DRS3D-119 11.9 12 40 55 45 102
DRSOH5D-100 DRS3D-068 6.8 8 24 34 36 79 DRS3D-120 12 12 40 55 45 102
●被削材S50C DRS3D-069 6.9 8 24 34 36 79 DRS3D-125 12.5 14 43 60 45 107
●6,370回転 DRS3D-070 7 8 24 34 36 79 DRS3D-127 12.7 14 43 60 45 107
動画はこちら 定価表はこちら ●送り2,000mm/分 DRS3D-071 7.1 8 29 41 36 79 DRS3D-130 13 14 43 60 45 107
※切削条件についてはP.30をご参照ください。
14 15
D
d2
Page9
giga_Carbide11_P16-P17
オーサム・ボーラー オーサム・ボーラー
》DRS5D 多層 140° 30° m7 h6 多層 40° 30°
TiALN TiALN m7 h6
Shank 5D 》DRSOH3D 1
Shank 3D
5D超硬ドリル 3D超硬ドリル オイルホール
L L
ℓ1 ℓ1
ℓ2 ℓ3 ℓ2 ℓ3
刃径 刃径
型番 シャンク径 有効溝長 溝長 シャンク長 全長 刃径
ℓ1 ℓ2 ℓ3 L 型番 シャンク径 有効溝長 溝長 シャンク長 全長
D 型番 シャンク径
D 有効溝長 溝長 シャンク長 全長 刃径
型番 シャンク径 有効溝長 溝長 シャンク長 全長
(m7) d2 D
(m7) d2 ℓ1 ℓ2 ℓ3 L (m7) d2 ℓ1 ℓ2 ℓ3 L D
(m7) d2 ℓ1 ℓ2 ℓ3 L
DRS5D-020 2 3 13 16 28 55 DRS5D-068 6.8 8 43 53 36 91 DRSOH3D-030 3 3 14 20 36 62 DRSOH3D-073 7.3 8 29 41 36 79
DRS5D-021 2.1 3 13.7 16.85 28 55 DRS5D-069 6.9 8 43 53 36 91 DRSOH3D-031 3.1 4 14 20 36 62 DRSOH3D-074 7.4 8 29 41 36 79
DRS5D-022 2.2 3 14.3 17.6 28 55 DRS5D-070 7 8 43 53 36 91 DRSOH3D-032 3.2 4 14 20 36 62 DRSOH3D-075 7.5 8 29 41 36 79
DRS5D-023 2.3 3 15 18.45 28 55 DRS5D-071 7.1 8 43 53 36 91 DRSOH3D-033 3.3 4 14 20 36 62 DRSOH3D-076 7.6 8 29 41 36 79
DRS5D-024 2.4 3 15.6 19.2 28 55 DRS5D-072 7.2 8 43 53 36 91 DRSOH3D-034 3.4 4 14 20 36 62 DRSOH3D-077 7.7 8 29 41 36 79
DRS5D-025 2.5 3 16.3 20.05 28 55 DRS5D-073 7.3 8 43 53 36 91 DRSOH3D-035 3.5 4 14 20 36 62 DRSOH3D-078 7.8 8 29 41 36 79
DRS5D-026 2.6 3 16.9 20.8 28 55 DRS5D-074 7.4 8 43 53 36 91 DRSOH3D-036 3.6 4 14 20 36 62 DRSOH3D-079 7.9 8 29 41 36 79
DRS5D-027 2.7 3 17.6 21.65 28 55 DRS5D-075 7.5 8 43 53 36 91 DRSOH3D-037 3.7 4 14 20 36 62 DRSOH3D-080 8 8 29 41 36 79
DRS5D-028 2.8 3 18.2 22.4 28 55 DRS5D-076 7.6 8 43 53 36 91 DRSOH3D-038 3.8 4 17 24 36 66 DRSOH3D-081 8.1 10 35 47 40 89
DRS5D-029 2.9 3 18.9 23.35 28 55 DRS5D-077 7.7 8 43 53 36 91 DRSOH3D-039 3.9 4 17 24 36 66 DRSOH3D-082 8.2 10 35 47 40 89
DRS5D-030 3 3 23 28 36 66 DRS5D-078 7.8 8 43 53 36 91 DRSOH3D-040 4 4 17 24 36 66 DRSOH3D-083 8.3 10 35 47 40 89
DRS5D-031 3.1 4 23 28 36 66 DRS5D-079 7.9 8 43 53 36 91 DRSOH3D-041 4.1 6 17 24 36 66 DRSOH3D-084 8.4 10 35 47 40 89
DRS5D-032 3.2 4 23 28 36 66 DRS5D-080 8 8 43 53 36 91 DRSOH3D-042 4.2 6 17 24 36 66 DRSOH3D-085 8.5 10 35 47 40 89
DRS5D-033 3.3 4 23 28 36 66 DRS5D-081 8.1 10 49 61 40 103 DRSOH3D-043 4.3 6 17 24 36 66 DRSOH3D-086 8.6 10 35 47 40 89
DRS5D-034 3.4 4 23 28 36 66 DRS5D-082 8.2 10 49 61 40 103 DRSOH3D-044 4.4 6 17 24 36 66 DRSOH3D-087 8.7 10 35 47 40 89
DRS5D-035 3.5 4 23 28 36 66 DRS5D-083 8.3 10 49 61 40 103 DRSOH3D-045 4.5 6 17 24 36 66 DRSOH3D-088 8.8 10 35 47 40 89
DRS5D-036 3.6 4 23 28 36 66 DRS5D-084 8.4 10 49 61 40 103 DRSOH3D-046 4.6 6 17 24 36 66 DRSOH3D-089 8.9 10 35 47 40 89
DRS5D-037 3.7 4 23 28 36 66 DRS5D-085 8.5 10 49 61 40 103 DRSOH3D-047 4.7 6 17 24 36 66 DRSOH3D-090 9 10 35 47 40 89
DRS5D-038 3.8 4 29 36 36 74 DRS5D-086 8.6 10 49 61 40 103 DRSOH3D-048 4.8 6 20 28 36 66 DRSOH3D-091 9.1 10 35 47 40 89
DRS5D-039 3.9 4 29 36 36 74 DRS5D-087 8.7 10 49 61 40 103 DRSOH3D-049 4.9 6 20 28 36 66 DRSOH3D-092 9.2 10 35 47 40 89
DRS5D-040 4 4 29 36 36 74 DRS5D-088 8.8 10 49 61 40 103 DRSOH3D-050 5 6 20 28 36 66 DRSOH3D-093 9.3 10 35 47 40 89
DRS5D-041 4.1 6 29 36 36 74 DRS5D-089 8.9 10 49 61 40 103 DRSOH3D-051 5.1 6 20 28 36 66 DRSOH3D-094 9.4 10 35 47 40 89
DRS5D-042 4.2 6 29 36 36 74 DRS5D-090 9 10 49 61 40 103 DRSOH3D-052 5.2 6 20 28 36 66 DRSOH3D-095 9.5 10 35 47 40 89
DRS5D-043 4.3 6 29 36 36 74 DRS5D-091 9.1 10 49 61 40 103 DRSOH3D-053 5.3 6 20 28 36 66 DRSOH3D-096 9.6 10 35 47 40 89
DRS5D-044 4.4 6 29 36 36 74 DRS5D-092 9.2 10 49 61 40 103 DRSOH3D-054 5.4 6 20 28 36 66 DRSOH3D-097 9.7 10 35 47 40 89
DRS5D-045 4.5 6 29 36 36 74 DRS5D-093 9.3 10 49 61 40 103 DRSOH3D-055 5.5 6 20 28 36 66 DRSOH3D-098 9.8 10 35 47 40 89
DRS5D-046 4.6 6 29 36 36 74 DRS5D-094 9.4 10 49 61 40 103 DRSOH3D-056 5.6 6 20 28 36 66 DRSOH3D-099 9.9 10 35 47 40 89
DRS5D-047 4.7 6 29 36 36 74 DRS5D-095 9.5 10 49 61 40 103 DRSOH3D-057 5.7 6 20 28 36 66 DRSOH3D-100 10 10 35 47 40 89
DRS5D-048 4.8 6 35 44 36 82 DRS5D-096 9.6 10 49 61 40 103 DRSOH3D-058 5.8 6 20 28 36 66 DRSOH3D-102 10.2 12 40 55 45 102
DRS5D-049 4.9 6 35 44 36 82 DRS5D-097 9.7 10 49 61 40 103 DRSOH3D-059 5.9 6 20 28 36 66 DRSOH3D-103 10.3 12 40 55 45 102
DRS5D-050 5 6 35 44 36 82 DRS5D-098 9.8 10 49 61 40 103 DRSOH3D-060 6 6 20 28 36 66 DRSOH3D-104 10.4 12 40 55 45 102
DRS5D-051 5.1 6 35 44 36 82 DRS5D-099 9.9 10 49 61 40 103 DRSOH3D-061 6.1 8 24 34 36 79 DRSOH3D-105 10.5 12 40 55 45 102
DRS5D-052 5.2 6 35 44 36 82 DRS5D-100 10 10 49 61 40 103 DRSOH3D-062 6.2 8 24 34 36 79 DRSOH3D-108 10.8 12 40 55 45 102
DRS5D-053 5.3 6 35 44 36 82 DRS5D-102 10.2 12 56 71 45 118 DRSOH3D-063 6.3 8 24 34 36 79 DRSOH3D-110 11 12 40 55 45 102
DRS5D-054 5.4 6 35 44 36 82 DRS5D-103 10.3 12 56 71 45 118 DRSOH3D-064 6.4 8 24 34 36 79 DRSOH3D-112 11.2 12 40 55 45 102
DRS5D-055 5.5 6 35 44 36 82 DRS5D-104 10.4 12 56 71 45 118 DRSOH3D-065 6.5 8 24 34 36 79 DRSOH3D-113 11.3 12 40 55 45 102
DRS5D-056 5.6 6 35 44 36 82 DRS5D-105 10.5 12 56 71 45 118 DRSOH3D-066 6.6 8 24 34 36 79 DRSOH3D-115 11.5 12 40 55 45 102
DRS5D-057 5.7 6 35 44 36 82 DRS5D-108 10.8 12 56 71 45 118 DRSOH3D-067 6.7 8 24 34 36 79 DRSOH3D-118 11.8 12 40 55 45 102
DRS5D-058 5.8 6 35 44 36 82 DRS5D-110 11 12 56 71 45 118 DRSOH3D-068 6.8 8 24 34 36 79 DRSOH3D-120 12 12 40 55 45 102
DRS5D-059 5.9 6 35 44 36 82 DRS5D-112 11.2 12 56 71 45 118 DRSOH3D-069 6.9 8 24 34 36 79 DRSOH3D-122 12.2 14 43 60 45 107
DRS5D-060 6 6 35 44 36 82 DRS5D-113 11.3 12 56 71 45 118 DRSOH3D-070 7 8 24 34 36 79 DRSOH3D-125 12.5 14 43 60 45 107
DRS5D-061 6.1 8 43 53 36 91 DRS5D-115 11.5 12 56 71 45 118 DRSOH3D-071 7.1 8 29 41 36 79 DRSOH3D-127 12.7 14 43 60 45 107
DRS5D-062 6.2 8 43 53 36 91 DRS5D-118 11.8 12 56 71 45 118 DRSOH3D-072 7.2 8 29 41 36 79 DRSOH3D-128 12.8 14 43 60 45 107
DRS5D-063 6.3 8 43 53 36 91 DRS5D-120 12 12 56 71 45 118 ※切削条件についてはP.30をご参照ください。 DRSOH3D-130 13 14 43 60 45 107
DRS5D-064 6.4 8 43 53 36 91 DRS5D-122 12.2 14 60 77 45 124
DRS5D-065 6.5 8 43 53 36 91 DRS5D-125 12.5 14 60 77 45 124
DRS5D-066 6.6 8 43 53 36 91 DRS5D-127 12.7 14 60 77 45 124
DRS5D-067 6.7 8 43 53 36 91 DRS5D-128 12.8 14 60 77 45 124
※切削条件についてはP.30をご参照ください。 DRS5D-130 13 14 60 77 45 124
定価表はこちら
16 17
D
d2
D
d2
Page10
giga_Carbide11_P18-P19
オーサム・ボーラー オーサム・ボーラー
》DRSOH5D 多層 140° 30° 多層 140° 30°
TiALN m7 h6
Shank 5D 》DRSOH8D TiALN m7 h6
Shank 8D
5D超硬ドリル オイルホール 8D超硬ドリル オイルホール
L L
ℓ1 ℓ1
ℓ2 ℓ3 ℓ2 ℓ3
刃径 刃径
型 番 D シャンク径 有効溝長 溝長 シャンク長 全長 刃径
ℓ1 ℓ2 ℓ3 L 型 番 シャンク 有効溝長 溝長 シャンク長 全長
(m7) d2 D 径
(m7) d2 ℓ1 ℓ2 ℓ3 L 型 番 D シャンク径 有効溝長 溝長 シャンク長 全長 刃径 シャンク
ℓ1 ℓ2 ℓ3 L 型 番 有効溝長 溝長 シャンク長 全長
(m7) d2 D 径
(m7) d2 ℓ1 ℓ2 ℓ3 L
DRSOH5D-030 3 3 23 28 36 66 DRSOH5D-073 7.3 8 43 53 36 91 DRSOH8D-030 3 6 32 40 36 85 DRSOH8D-073 7.3 8 64 76 36 116
DRSOH5D-031 3.1 4 23 28 36 66 DRSOH5D-074 7.4 8 43 53 36 91 DRSOH8D-031 3.1 6 32 40 36 85 DRSOH8D-074 7.4 8 64 76 36 116
DRSOH5D-032 3.2 4 23 28 36 66 DRSOH5D-075 7.5 8 43 53 36 91 DRSOH8D-032 3.2 6 32 40 36 85 DRSOH8D-075 7.5 8 64 76 36 116
DRSOH5D-033 3.3 4 23 28 36 66 DRSOH5D-076 7.6 8 43 53 36 91 DRSOH8D-033 3.3 6 32 40 36 85 DRSOH8D-076 7.6 8 64 76 36 116
DRSOH5D-034 3.4 4 23 28 36 66 DRSOH5D-077 7.7 8 43 53 36 91 DRSOH8D-034 3.4 6 32 40 36 85 DRSOH8D-077 7.7 8 64 76 36 116
DRSOH5D-035 3.5 4 23 28 36 66 DRSOH5D-078 7.8 8 43 53 36 91 DRSOH8D-035 3.5 6 32 40 36 85 DRSOH8D-078 7.8 8 64 76 36 116
DRSOH5D-036 3.6 4 23 28 36 66 DRSOH5D-079 7.9 8 43 53 36 91 DRSOH8D-036 3.6 6 36 40 36 85 DRSOH8D-079 7.9 8 64 76 36 116
DRSOH5D-037 3.7 4 23 28 36 66 DRSOH5D-080 8 8 43 53 36 91 DRSOH8D-037 3.7 6 36 40 36 85 DRSOH8D-080 8 8 64 76 36 116
DRSOH5D-038 3.8 4 29 36 36 74 DRSOH5D-081 8.1 10 49 61 40 103 DRSOH8D-038 3.8 6 36 40 36 85 DRSOH8D-081 8.1 10 80 95 40 142
DRSOH5D-039 3.9 4 29 36 36 74 DRSOH5D-082 8.2 10 49 61 40 103 DRSOH8D-039 3.9 6 36 40 36 85 DRSOH8D-082 8.2 10 80 95 40 142
DRSOH5D-040 4 4 29 36 36 74 DRSOH5D-083 8.3 10 49 61 40 103 DRSOH8D-040 4 6 38 46 36 85 DRSOH8D-083 8.3 10 80 95 40 142
DRSOH5D-041 4.1 6 29 36 36 74 DRSOH5D-084 8.4 10 49 61 40 103 DRSOH8D-041 4.1 6 38 46 36 85 DRSOH8D-084 8.4 10 80 95 40 142
DRSOH5D-042 4.2 6 29 36 36 74 DRSOH5D-085 8.5 10 49 61 40 103 DRSOH8D-042 4.2 6 38 46 36 85 DRSOH8D-085 8.5 10 80 95 40 142
DRSOH5D-043 4.3 6 29 36 36 74 DRSOH5D-086 8.6 10 49 61 40 103 DRSOH8D-043 4.3 6 40 46 36 97 DRSOH8D-086 8.6 10 80 95 40 142
DRSOH5D-044 4.4 6 29 36 36 74 DRSOH5D-087 8.7 10 49 61 40 103 DRSOH8D-044 4.4 6 40 46 36 97 DRSOH8D-087 8.7 10 80 95 40 142
DRSOH5D-045 4.5 6 29 36 36 74 DRSOH5D-088 8.8 10 49 61 40 103 DRSOH8D-045 4.5 6 44 46 36 97 DRSOH8D-088 8.8 10 80 95 40 142
DRSOH5D-046 4.6 6 29 36 36 74 DRSOH5D-089 8.9 10 49 61 40 103 DRSOH8D-046 4.6 6 44 46 36 97 DRSOH8D-089 8.9 10 80 95 40 142
DRSOH5D-047 4.7 6 29 36 36 74 DRSOH5D-090 9 10 49 61 40 103 DRSOH8D-047 4.7 6 44 46 36 97 DRSOH8D-090 9 10 80 95 40 142
DRSOH5D-048 4.8 6 35 44 36 82 DRSOH5D-091 9.1 10 49 61 40 103 DRSOH8D-048 4.8 6 44 46 36 97 DRSOH8D-091 9.1 10 80 95 40 142
DRSOH5D-049 4.9 6 35 44 36 82 DRSOH5D-092 9.2 10 49 61 40 103 DRSOH8D-049 4.9 6 44 46 36 97 DRSOH8D-092 9.2 10 80 95 40 142
DRSOH5D-050 5 6 35 44 36 82 DRSOH5D-093 9.3 10 49 61 40 103 DRSOH8D-050 5 6 48 57 36 97 DRSOH8D-093 9.3 10 80 95 40 142
DRSOH5D-051 5.1 6 35 44 36 82 DRSOH5D-094 9.4 10 49 61 40 103 DRSOH8D-051 5.1 6 48 57 36 97 DRSOH8D-094 9.4 10 80 95 40 142
DRSOH5D-052 5.2 6 35 44 36 82 DRSOH5D-095 9.5 10 49 61 40 103 DRSOH8D-052 5.2 6 48 57 36 97 DRSOH8D-095 9.5 10 80 95 40 142
DRSOH5D-053 5.3 6 35 44 36 82 DRSOH5D-096 9.6 10 49 61 40 103 DRSOH8D-053 5.3 6 48 57 36 97 DRSOH8D-096 9.6 10 80 95 40 142
DRSOH5D-054 5.4 6 35 44 36 82 DRSOH5D-097 9.7 10 49 61 40 103 DRSOH8D-054 5.4 6 48 57 36 97 DRSOH8D-097 9.7 10 80 95 40 142
DRSOH5D-055 5.5 6 35 44 36 82 DRSOH5D-098 9.8 10 49 61 40 103 DRSOH8D-055 5.5 6 48 57 36 97 DRSOH8D-098 9.8 10 80 95 40 142
DRSOH5D-056 5.6 6 35 44 36 82 DRSOH5D-099 9.9 10 49 61 40 103 DRSOH8D-056 5.6 6 48 57 36 97 DRSOH8D-099 9.9 10 80 95 40 142
DRSOH5D-057 5.7 6 35 44 36 82 DRSOH5D-100 10 10 49 61 40 103 DRSOH8D-057 5.7 6 48 57 36 97 DRSOH8D-100 10 10 80 95 40 142
DRSOH5D-058 5.8 6 35 44 36 82 DRSOH5D-102 10.2 12 56 71 45 118 DRSOH8D-058 5.8 6 48 57 36 97 DRSOH8D-102 10.2 12 96 114 45 163
DRSOH5D-059 5.9 6 35 44 36 82 DRSOH5D-103 10.3 12 56 71 45 118 DRSOH8D-059 5.9 6 48 57 36 97 DRSOH8D-103 10.3 12 96 114 45 163
DRSOH5D-060 6 6 35 44 36 82 DRSOH5D-104 10.4 12 56 71 45 118 DRSOH8D-060 6 6 48 57 36 97 DRSOH8D-105 10.5 12 96 114 45 163
DRSOH5D-061 6.1 8 43 53 36 91 DRSOH5D-105 10.5 12 56 71 45 118 DRSOH8D-061 6.1 8 64 76 36 116 DRSOH8D-108 10.8 12 96 114 45 163
DRSOH5D-062 6.2 8 43 53 36 91 DRSOH5D-108 10.8 12 56 71 45 118 DRSOH8D-062 6.2 8 64 76 36 116 DRSOH8D-110 11 12 96 114 45 163
DRSOH5D-063 6.3 8 43 53 36 91 DRSOH5D-110 11 12 56 71 45 118 DRSOH8D-063 6.3 8 64 76 36 116 DRSOH8D-112 11.2 12 96 114 45 163
DRSOH5D-064 6.4 8 43 53 36 91 DRSOH5D-112 11.2 12 56 71 45 118 DRSOH8D-064 6.4 8 64 76 36 116 DRSOH8D-113 11.3 12 96 114 45 163
DRSOH5D-065 6.5 8 43 53 36 91 DRSOH5D-113 11.3 12 56 71 45 118 DRSOH8D-065 6.5 8 64 76 36 116 DRSOH8D-115 11.5 12 96 114 45 163
DRSOH5D-066 6.6 8 43 53 36 91 DRSOH5D-115 11.5 12 56 71 45 118 DRSOH8D-066 6.6 8 64 76 36 116 DRSOH8D-118 11.8 12 96 114 45 163
DRSOH5D-067 6.7 8 43 53 36 91 DRSOH5D-118 11.8 12 56 71 45 118 DRSOH8D-067 6.7 8 64 76 36 116 DRSOH8D-120 12 12 96 114 45 163
DRSOH5D-068 6.8 8 43 53 36 91 DRSOH5D-120 12 12 56 71 45 118 DRSOH8D-068 6.8 8 64 76 36 116 DRSOH8D-122 12.2 14 112 133 45 182
DRSOH5D-069 6.9 8 43 53 36 91 DRSOH5D-122 12.2 14 60 77 45 124 DRSOH8D-069 6.9 8 64 76 36 116 DRSOH8D-125 12.5 14 112 133 45 182
DRSOH5D-070 7 8 43 53 36 91 DRSOH5D-125 12.5 14 60 77 45 124 DRSOH8D-070 7 8 64 76 36 116 DRSOH8D-127 12.7 14 112 133 45 182
DRSOH5D-071 7.1 8 43 53 36 91 DRSOH5D-127 12.7 14 60 77 45 124 DRSOH8D-071 7.1 8 64 76 36 116 DRSOH8D-128 12.8 14 112 133 45 182
DRSOH5D-072 7.2 8 43 53 36 91 DRSOH5D-128 12.8 14 60 77 45 124 DRSOH8D-072 7.2 8 64 76 36 116 DRSOH8D-130 13 14 112 133 45 182
※切削条件についてはP.30をご参照ください。 DRSOH5D-130 13 14 60 77 45 124 ※切削条件についてはP.31をご参照ください。
定価表はこちら
18 19
D
d2
D
d2
Page11
giga_Carbide11_P20-P21
》ギガ・セレクション-リミテッド 超硬ロングドリルDRLXの特長
[12D~30D]
適用被削材 HRC45以下 切削データ
P K M S N
鋼 鋳鉄 ステンレス 難削材 アルミ Ø8 20D
Ap = 160mm 他社品
SUS316L
■回転数や送りが速い場合や遅い場合、クーラント圧力が高い
場合や低い場合、ステップ加工の有無など、色々な切削条件下 N = 2440 RPM N = 2640 RPM N = 2880 RPM N = 2500 RPM
F = 250 mm/min F = 275 mm/min F = 300 mm/min F = 400 mm/min
で安定したパフォーマンスを発揮
■切削抵抗が小さく、スピンドルへの負荷が少ない ギガ・セレクション
■ポリッシュされた溝により溶着を防ぎ、切り屑をスムースに -リミテッド
排出する DRLX
■S字状の大きなチップポケットにより、優れた切り屑排出性を実現 ※回転数や送りを変えても安定した切り屑排出性を示す
■コーナー部の面取りにより欠損防止と抜けバリを低減
■大きな芯厚により剛性を確保
■ダブルマージンにより直進性を向上 Ø8 20D
N=3000 RPM
F= 600 mm/min 他社品
Ap = 160 mm
S45C
ギガ・セレクション-リミテッド
DRLX
コーナー部面取り ダブルマージン
コーナー部のチッピングを防ぎ、 直進性能が向上します。 ※スピンドルにかかる負荷が非常に小さい
抜けバリを少なくします。
Ø8 20D
N=2500 RPM
F= 250 mm/min
Ap = 160 mm
SUS316L
200穴加工時
Avg.’0.084mm’ Avg.’0.034mm’
他社品 ギガ・セレクション-リミテッド
ユニークな噴出し口 DRLX ※平均摩耗量は他社品の半分以下
油穴の脇にある逃げ部により、
クーラントを効率的に溝側に
誘導します。
〈超硬ロングドリルDRLXの使用上の注意〉
大きな溝スペース 1 4
S字状の大きな溝スペースにより
切り屑排出が向上します。
最適化された切れ刃形状 ロングドリルで加工をする前に1.0Dから1.5D程度のパイロット穴を 所定の穴を開けた後は、クーラントのスイッチを切ってください。
どんな切削条件下でも切り屑を 開けてください。(弊社のDRSドリルを推奨します。) 入り口から2D~2.5Dまでは、同じ回転数、送りは倍のスピードで
小さくします。 引き上げもらって結構です。
2 5
パイロット穴の底から1mm程度手前までは、クーラント無しで、回転数は
300程度でゆっくりと、送り500mm/min程度で入れてください。 その後は、振動しない安定した回転数まで落として完全に引き上げてください。
3
その後は、クーラントのスイッチを入れ、推奨切削条件表の回転数と送りを
参考にして加工を行ってください。
ステップ加工無しの連続加工をお勧めします。
貫通穴の場合は、最後の1mmは送りを30%程度下げてください。
20 21
Page12
giga_Carbide11_P22-P23
》DRLX 多層 135° 30°
TiALN h7 h6
Shank
超硬ロングドリル 内部給油タイプ
型番 刃径 有効加工 ℓ1 ℓ2 ℓ3 ℓ4 全長 シャン径 型番 刃径 有効加工 ℓ1 ℓ2 ℓ3 ℓ4 全長 シャン径
D 深さ L d2 D 深さ L d2
DRLXOH12D-075 12xD 37.5 96 108 36 145 8 DRLXOH12D-086 8.6 12xD 43 120 135 40 180 10
DRLXOH15D-075 15xD 37.5 115 126 38 165 8 DRLXOH12D-087 8.7 12xD 43.5 120 135 40 180 10
DRLXOH20D-075 7.5 20xD 37.5 152 163 38 205 8 DRLXOH12D-088 8.8 12xD 44 120 135 40 180 10
DRLXOH25D-075 25xD 37.5 189 200 38 240 8 DRLXOH12D-089 8.9 12xD 44.5 120 135 40 180 10
DRLXOH30D-075 30xD 37.5 226 237 38 280 8 DRLXOH12D-090 12xD 45 120 135 40 180 10
DRLXOH12D-076 7.6 12xD 38 96 108 36 145 8 DRLXOH15D-090 15xD 45 137 151 40 195 10
8 9
DRLXOH12D-077 7.7 12xD 38.5 96 108 36 145 DRLXOH20D-090 20xD 45 182 196 40 240 10
DRLXOH12D-078 7.8 12xD 39 96 108 36 145 8 DRLXOH25D-090 25xD 45 226 240 40 285 10
D 135° d2 DRLXOH12D-079 7.9 12xD 39.5 96 108 36 145 8 DRLXOH12D-091 9.1 12xD 45.5 120 135 40 180 10
ℓ1 DRLXOH12D-080 12xD 40 96 108 36 145 8 DRLXOH12D-092 9.2 12xD 46 120 135 40 180 10
ℓ2 DRLXOH15D-080 15xD 40 122 134 40 175 8 DRLXOH12D-093 9.3 12xD 46.5 120 135 40 180 10
ℓ3 ℓ4
※納期は1~2週間かかります。 DRLXOH20D-080 8 20xD 40 162 174 40 215 8 DRLXOH12D-094 9.4 12xD 47 120 135 40 180 10
L 詳しくはお問い合わせください。 DRLXOH25D-080 25xD 40 201 213 40 255 8 DRLXOH12D-095 12xD 47.5 120 135 40 180 10
DRLXOH30D-080 30xD 40 241 253 40 295 8 DRLXOH15D-095 9.5 15xD 47.5 145 159 40 200 10
型番 刃径 有効加工 ℓ1 ℓ2 ℓ3 ℓ4 全長 シャン径 型番 刃径 有効加工 DRLXOH12D-081
D 深さ ℓ1 ℓ2 ℓ3 ℓ4 全長 シャン径 8.1 12xD 40.5 115 127 40 170 10 DRLXOH20D-095 20xD 47.5 192 206 40 250 10
D 深さ L d2 L d2 DRLXOH12D-082 8.2 12xD 41 120 135 40 180 10 DRLXOH12D-096 9.6 12xD 48 120 135 40 180 10
DRLXOH12D-031 12xD 15.5 45 50 32 85 4 DRLXOH12D-051 12xD 25.5 72 81 36 120 6 DRLXOH12D-083 8.3 12xD 41.5 120 135 40 180 10 DRLXOH12D-097 9.7 12xD 48.5 120 135 40 180 10
DRLXOH15D-031 15xD 15.5 50 55 32 90 4 DRLXOH15D-051 15xD 25.5 79 86 36 125 6 DRLXOH12D-084 8.4 12xD 42 120 135 40 180 10 DRLXOH12D-098 12xD 49 120 135 40 180 10
4 5.1
DRLXOH20D-031 3.1 20xD 15.5 64 69 32 105 DRLXOH25D-051 25xD 25.5 129 136 36 175 6 DRLXOH12D-085 12xD 42.5 120 135 40 180 10 9.8
DRLXOH15D-098 15xD 49 149 164 40 205 10
DRLXOH25D-031 25xD 15.5 79 83 32 120 4 DRLXOH30D-051 30xD 25.5 154 162 36 200 6 DRLXOH15D-085 15xD 42.5 130 142 40 185 10 DRLXOH12D-099 9.9 12xD 49.5 120 135 40 180 10
DRLXOH30D-031 30xD 15.5 94 99 32 135 4 DRLXOH12D-052 5.2 12xD 26 72 81 36 120 6 DRLXOH20D-085 8.5 20xD 42.5 172 185 40 230 10 DRLXOH12D-100 12xD 50 120 135 40 180 10
DRLXOH12D-032 3.2 12xD 16 45 50 32 85 4 DRLXOH12D-053 5.3 12xD 26.5 72 81 36 120 6 DRLXOH25D-085 25xD 42.5 214 226 40 270 10 DRLXOH15D-100 10 15xD 50 152 167 40 210 10
DRLXOH12D-033 3.3 12xD 16.5 45 50 32 85 4 DRLXOH12D-054 5.4 12xD 27 72 81 36 120 6 DRLXOH30D-085 30xD 42.5 258 272 40 315 10 DRLXOH20D-100 20xD 50 202 217 40 260 10
DRLXOH12D-034 3.4 12xD 17 48 54 32 90 4 DRLXOH12D-055 12xD 27.5 72 81 36 120 6 ※切削条件についてはP.31をご参照ください。 ※使用上の注意についてはP.21をご参照ください。
DRLXOH12D-035 12xD 17.5 48 54 32 90 4 DRLXOH15D-055 15xD 27.5 85 93 36 130 6
DRLXOH15D-035 15xD 17.5 55 60 32 95 4 DRLXOH20D-055 5.5 20xD 27.5 112 120 36 160 6
DRLXOH20D-035 3.5 20xD 17.5 72 77 32 110 4 DRLXOH25D-055 25xD 27.5 139 147 36 185 6
DRLXOH25D-035 25xD 17.5 89 94 32 130 4 DRLXOH30D-055 30xD 27.5 166 174 36 215 6
DRLXOH30D-035 30xD 17.5 106 111 32 145 4 DRLXOH12D-056 5.6 12xD 28 72 81 36 120 6
DRLXOH12D-036 3.6 12xD 18 48 54 32 90 4 DRLXOH12D-057 5.7 12xD 28.5 72 81 36 120 6
DRLXOH12D-037 3.7 12xD 18.5 48 54 32 90 4 DRLXOH12D-058 5.8 12xD 29 72 81 36 120 6
DRLXOH12D-038 12xD 19 57 64 32 100 4 DRLXOH12D-059 5.9 12xD 30 72 81 36 120 6
DRLXOH25D-038 3.8 25xD 19 96 102 32 135 4 DRLXOH12D-060 12xD 30 72 81 36 120 6
DRLXOH30D-038 30xD 19 115 121 32 155 4 DRLXOH15D-060 15xD 30 92 101 36 140 6
DRLXOH12D-039 3.9 12xD 19.5 57 64 32 100 4 DRLXOH20D-060 6 20xD 30 122 131 36 170 6
DRLXOH12D-040 12xD 20 57 64 32 100 4 DRLXOH25D-060 25xD 30 151 160 36 200 6
DRLXOH15D-040 15xD 20 62 68 32 105 4 DRLXOH30D-060 30xD 30.5 181 190 36 230 6
DRLXOH20D-040 4 20xD 20 82 88 32 125 4 DRLXOH12D-061 6.1 12xD 31 88 97 36 135 8
DRLXOH25D-040 25xD 20 101 107 32 140 4 DRLXOH12D-062 6.2 12xD 31.5 88 97 36 135 8
DRLXOH30D-040 30xD 20 121 127 32 160 4 DRLXOH12D-063 6.3 12xD 32 88 97 36 135 8
DRLXOH12D-041 12xD 20.5 57 64 34 100 5 DRLXOH12D-064 6.4 12xD 32.5 96 108 36 145 8
4.1
DRLXOH15D-041 15xD 20.5 64 70 34 105 5 DRLXOH12D-065 12xD 32.5 96 108 36 145 8
DRLXOH12D-042 12xD 21 57 64 34 100 5 DRLXOH15D-065 15xD 32.5 100 110 36 150 8
DRLXOH25D-042 4.2 25xD 21 106 112 34 150 5 DRLXOH20D-065 6.5 20xD 32.5 132 142 36 180 8
DRLXOH30D-042 30xD 21 127 133 34 170 5 DRLXOH25D-065 25xD 32.5 164 173 36 210 8
DRLXOH12D-043 4.3 12xD 21.5 57 64 34 100 5 DRLXOH30D-065 30xD 33 196 206 36 245 8
DRLXOH12D-044 4.4 12xD 22 57 64 34 100 5 DRLXOH12D-066 6.6 12xD 33.5 96 108 36 145 8
DRLXOH12D-045 12xD 22.5 57 64 34 100 5 DRLXOH12D-067 6.7 12xD 34 96 108 36 145 8
DRLXOH15D-045 15xD 22.5 70 76 34 115 5 DRLXOH12D-068 6.8 12xD 34.5 96 108 36 145 8
DRLXOH20D-045 4.5 20xD 22.5 92 99 34 135 5 DRLXOH12D-069 6.9 12xD 35 96 108 36 145 8
DRLXOH25D-045 25xD 22.5 114 120 34 155 5 DRLXOH12D-070 12xD 35 96 108 36 145 8
DRLXOH30D-045 30xD 22.5 136 143 34 180 5 DRLXOH15D-070 15xD 35 107 118 38 160 8
DRLXOH12D-046 4.6 12xD 23 57 64 34 100 5 DRLXOH20D-070 7 20xD 35 142 153 38 195 8
DRLXOH12D-047 4.7 12xD 23.5 57 64 34 100 5 DRLXOH25D-070 25xD 35 176 187 38 230 8
DRLXOH12D-048 4.8 12xD 24 67 74 34 110 5 DRLXOH30D-070 30xD 35.5 211 222 38 265 8
DRLXOH12D-049 4.9 12xD 24.5 72 81 34 120 5 DRLXOH12D-071 7.1 12xD 36 96 108 36 145 8
DRLXOH12D-050 12xD 25 72 81 34 120 5 DRLXOH12D-072 7.2 12xD 36.5 96 108 36 145 8
DRLXOH15D-050 15xD 25 77 85 34 120 5 DRLXOH12D-073 7.3 12xD 37 96 108 36 145 8
DRLXOH20D-050 5 20xD 25 102 110 34 145 5 DRLXOH12D-074 7.4 12xD 37.5 96 108 36 145 8
DRLXOH25D-050 25xD 25 126 134 34 170 5 定価表はこちら
DRLXOH30D-050 30xD 25 151 159 34 195 5
22 ※切削条件についてはP.31をご参照ください。 ※使用上の注意についてはP.21をご参照ください。 23
Page13
giga_Carbide11_P24-P25
》ギガ・セレクション-リミテッド フラットドリルGSFDRの特長 》GSFDR 多層 180° 20°
TiALN h7 h6
Shank 2D
超硬フラットドリル
[2D]
適用被削材 HRC45以下
P K M N
鋼 鋳鉄 ステンレス アルミ
定価表はこちら D d2
ℓ1
ℓ2
■フルフラットな底刃 L
180度フルフラットな底刃により、座繰り加工を1工程
で実現。また、斜面への穴加工や偏心穴の矯正など
従来のドリルでは不可能だった加工ができます。薄板や 型番 刃径 シャンク径
D d2 ℓ1 ℓ2 全長 型番 刃径 シャンク径
D d2 ℓ1 ℓ2 全長
公差穴でのバリ低減も期待できます。 L L
GSFDR2D-010 1 3 5 6 50 GSFDR2D-065 6.5 8 30 33 75
GSFDR2D-011 1.1 3 5 6 50 GSFDR2D-066 6.6 8 30 33 75
GSFDR2D-012 1.2 3 6 7 50 GSFDR2D-067 6.7 8 30 33 75
■特殊なコーナー部形状 GSFDR2D-013 1.3 3 6 7 50 GSFDR2D-068 6.8 8 30 33 75
特殊なコーナー部形状により、チッピング防止とバリ GSFDR2D-014 1.4 3 7 8 50 GSFDR2D-069 6.9 8 30 33 75
の低減を図ります。 GSFDR2D-015 1.5 3 7 8 50 GSFDR2D-070 7 8 33 36 75
GSFDR2D-016 1.6 3 8 9 50 GSFDR2D-071 7.1 8 33 36 75
GSFDR2D-017 1.7 3 8 9 50 GSFDR2D-072 7.2 8 33 36 75
GSFDR2D-018 1.8 3 8 9 50 GSFDR2D-073 7.3 8 33 36 75
GSFDR2D-019 1.9 3 9 10 50 GSFDR2D-074 7.4 8 33 36 75
■ギャッシュ部の特殊表面処理 GSFDR2D-020 2 3 9 10 50 GSFDR2D-075 7.5 8 33 36 75
ドリル底面にあるギャッシュ部 の GSFDR2D-021 2.1 4 11 12 50 GSFDR2D-076 7.6 8 33 36 75
表面を特殊処理することにより、 GSFDR2D-022 2.2 4 11 12 50 GSFDR2D-077 7.7 8 33 36 75
ワークとの摩擦を軽減し、構成 GSFDR2D-023 2.3 4 11 12 50 GSFDR2D-078 7.8 8 37 40 75
刃先を防ぎます。 GSFDR2D-024 2.4 4 11 12 50 GSFDR2D-079 7.9 8 37 40 75
GSFDR2D-025 2.5 4 12 13 50 GSFDR2D-080 8 8 37 40 75
特殊表面処理した 特殊表面処理した 特殊表面処理していない
ギャッシュ部 ギャッシュ部 ギャッシュ部 GSFDR2D-026 2.6 4 12 13 50 GSFDR2D-081 8.1 10 40 43 90
(コーティング前) (コーティング後) (コーティング後) GSFDR2D-027 2.7 4 12 13 50 GSFDR2D-082 8.2 10 40 43 90
GSFDR2D-028 2.8 4 14 15 50 GSFDR2D-083 8.3 10 40 43 90
GSFDR2D-029 2.9 4 14 15 50 GSFDR2D-084 8.4 10 40 43 90
GSFDR2D-030 3 6 16 18 60 GSFDR2D-085 8.5 10 40 43 90
■最適化された溝のデザイン GSFDR2D-031 3.1 6 16 18 60 GSFDR2D-086 8.6 10 40 43 90
GSFDR2D-032 3.2 6 16 GSFDR2D-087 8.7 10 40 43 90
最適化された溝のデザインにより、優れた切り屑排出 18 60
GSFDR2D-033 3.3 6 16 18 60 GSFDR2D-088 8.8 10 40 43 90
性と防振性能を両立します。 GSFDR2D-034 3.4 6 16 18 60 GSFDR2D-089 8.9 10 40 43 90
GSFDR2D-035 3.5 6 16 18 60 GSFDR2D-090 9 10 40 43 90
GSFDR2D-036 3.6 6 16 18 60 GSFDR2D-091 9.1 10 40 43 90
GSFDR2D-037 3.7 6 16 18 60 GSFDR2D-092 9.2 10 40 43 90
GSFDR2D-038 3.8 6 16 18 60 GSFDR2D-093 9.3 10 40 43 90
主な用途 GSFDR2D-039 3.9 6 16 18 60 GSFDR2D-094 9.4 10 40 43 90
GSFDR2D-040 4 6 18 20 60 GSFDR2D-095 9.5 10 40 43 90
■座ぐり加工 ■斜面への加工 ■交差穴加工 ■ネジ下穴加工 ■薄板への加工 ■偏心穴の矯正 GSFDR2D-041 4.1 6 21 23 60 GSFDR2D-096 9.6 10 40 43 90
GSFDR2D-042 4.2 6 21 23 60 GSFDR2D-097 9.7 10 40 43 90
GSFDR2D-043 4.3 6 21 23 60 GSFDR2D-098 9.8 10 40 43 90
GSFDR2D-044 4.4 6 21 23 60 GSFDR2D-099 9.9 10 40 43 90
GSFDR2D-045 4.5 6 21 23 60 GSFDR2D-100 10 10 45 48 90
GSFDR2D-046 4.6 6 21 23 60 GSFDR2D-102 10.2 12 48 51 100
バリ低減 GSFDR2D-047 4.7 6 21 23 60 GSFDR2D-103 10.3 12 48 51 100
バリ低減 GSFDR2D-048 4.8 6 21 23 60 GSFDR2D-105 10.5 12 48 51 100
GSFDR2D-049 4.9 6 21 23 60 GSFDR2D-108 10.8 12 50 53 100
GSFDR2D-050 5 6 24 26 60 GSFDR2D-110 11 12 50 53 100
GSFDR2D-051 5.1 6 24 26 60 GSFDR2D-115 11.5 12 54 58 100
GSFDR2D-052 5.2 6 24 26 60 GSFDR2D-120 12 12 54 58 100
加工例 GSFDR2D-053 5.3 6 24 26 60 GSFDR2D-125 12.5 14 63 70 125
■パイプ材(STKM)φ6.0穴加工 ■30度傾斜面(S50C)φ10.0穴加工 GSFDR2D-054 5.4 6 24 26 60 GSFDR2D-130 13 14 63 70 125
GSFDR2D-055 5.5 6 24 26 60 GSFDR2D-140 14 14 63 70 125
GSFDR2D-056 5.6 6 24 26 60 GSFDR2D-150 15 16 72 80 125
GSFDR2D-057 5.7 6 24 26 60 GSFDR2D-155 15.5 16 72 80 125
GSFDR2D-058 5.8 6 24 26 60 GSFDR2D-160 16 16 72 80 125
GSFDR2D-059 5.9 6 24 26 60 GSFDR2D-170 17 18 81 90 150
GSFDR2D-060 6 6 27 30 60 GSFDR2D-175 17.5 18 81 90 150
GSFDR2D-061 6.1 8 30 33 75 GSFDR2D-180 18 18 81 90 150
GSFDR2D-062 6.2 8 30 33 75 GSFDR2D-190 19 20 90 100 150
GSFDR2D-063 6.3 8 30 33 75 GSFDR2D-200 20 20 90 100 150
GSFDR2D-064 6.4 8 30 33 75
※切削条件については裏表紙をご参照ください。
24 25
Page14
giga_Carbide11_P26-P27
ae D
ap ap
側面加工 溝加工
》GSLDR TiALN 12° h7
Shank 》超硬エンドミル 標準切削条件 ※工具径φ2は機械の最高回転数に合わせ、回転送り0.04mmで計算してください。
定価表はこちら 構造用鋼/
超硬リーディングドリル 炭素鋼 S-C/ 合金鋼 SCM/ 焼入鋼 耐熱合金/
被削材
鋳鉄 FC- プリハードン鋼 ( ~55HRC) ステンレス鋼 チタン合金
切削速度 120m/分 75m/分 50m/分 70m/分 20m/分
刃 径 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度
■リーディングドリルにより、ドリル穴加工前のもみつけ加工および 2 19,110 1,150 11,940 480 7,960 250 11,150 670 3,180 100
面取りの2つの加工を行うことができます。 4 9,550 760 5,970 410 3,980 210 5,570 510 1,590 130
6 6,370 760 3,980 400 2,650 200 3,720 490 1,060 140
側 8 4,780 670 2,990 330 1,990 180 2,790 450 800 150
面
S 加 10 3,820 690 2,390 350 1,590 170 2,230 450 640 150
E 工 12 3,180 660 1,990 330 1,330 160 1,860 430 530 150
16 2,390 620 1,490 310 1,000 150 1,390 390 400 130
ℓ E 20 1,910 530 1,190 270 800 130 1,110 350 320 140
M ap
4 切込量 1.5D 1.0D 1.0D 1.5D 1.0D
L ae 0.15D 0.15D 0.1D 0.15D 0.1D
4 切削速度 90m/分 60m/分 40m/分 60m/分 17m/分
0 2 14,330 860 9,550 380 6,370 200 9,550 570 2,710 80
低炭素鋼 炭素鋼 プレハードン鋼 調質鋼 焼入鋼
軟鋼 合金鋼 高合金鋼 Hardened Steel ステンレス鋼 耐熱合金 鋳 鉄 アルミ合金 銅・銅合金 樹 脂 4 7,170 570 4,780 330 3,180 170 4,780 440 1,350 70
チタン合金
SS400,S10C S45C,SCM440 SUJ,NAK SKD,SKH 6 4,780 570 3,180 320 2,120 160 3,180 420 900 80
~150HB ~225HB ~275HB 30~40HRC 40~50HRC 51~60HRC SUS304,316 Ti/Ni Alloys FC/FCD AC/ADC Cu Resin
溝 8 3,580 500 2,390 270 1,590 140 2,390 380 680 80
◎ ◎ ◎ ◎ ○ ◎ ○ ◎ ○ 加 10 2,870 520 1,910 280 1,270 140 1,910 380 540 90
工
■先端角90° 12 2,390 500 1,590 270 1,060 140 1,590 380 450 90
16 1,790 470 1,190 250 800 120 1,190 330 340 80
型 番 直径×先端角 φDc×α 溝長 ℓ 全長 L シャンク径 φDs 最小下穴径( 注1) 20 1,430 400 960 220 640 110 960 310 270 80
GSLDR3X90 3×90° 9 48 3 0.9 切込量 ap 0.5D 0.5D 0.1D 0.5D 0.1D
GSLDR4X90 4×90° 12 54 4 1.2
被削材 構造用鋼/炭素鋼 S-C/
GSLDR6X90 6×90° 19 72 6 1.8 鋳鉄 FC- ステンレス鋼 ニッケル 高硬度材
基耐熱合金 45≦HRC<52
GSLDR8X90 8×90° 20 81 8 2.4 切削速度 120m/分 65m/分 35m/分 60m/分
GSLDR10X90 10×90° 24 93 10 3 刃 径 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度
GSLDR12X90 12×90° 28 108 12 3 12,740 920 6,900 610 3,720 180 6,370 380
3.6 4 9,550 960 5,180 620 2,790 180 4,780 400
■先端角60° 5 7,640 980 4,140 660 2,230 180 3,820 410
型 番 直径×先端角 φDc×α 溝長 ℓ 全長 L シャンク径 φDs 最小下穴径( 注1) 側 6 6,370 1,020 3,450 620 1,860 190 3,180 410
8 2,590 620 1,390 190 2,390 420
LDR3X60 3×60° 9 48 3 面 4,780 990
GS 0.9
S 加 10 3,820 990 2,070 620 1,110 200 1,910 430
GSLDR4X60 4×60° 12 54 4 1.2 工
J 12 3,180 1,020 1,730 620 930 210 1,590 430
GSLDR6X60 6×60° 19 72 6 1.8 16 2,390 1,050 1,290 620 700 210 1,190 480
GSLDR8X60 8×60° 20 81 8 2.4 D 20 1,910 1,030 1,040 640 560 220 960 460
GSLDR10X60 10×60° 24 93 10 M
3 ap
切込量 1.5D
4 ae
GSLDR12X60 12×60° 28 108 12 0.12D 0.10D
3.6 4 切削速度 115m/分 55m/分 30m/分 35m/分
■先端角120° 0 3 12,210 730 5,840 350 3,180 170 3,720 180
型 番 直径×先端角 φDc×α 溝長 ℓ 全長 L シャンク径 φDs 最小下穴径( 注1) 4 9,160 730 4,380 350 2,390 170 2,790 190
5 7,320 880 3,500 390 1,910 170 2,230 200
GSLDR4X120 4×120° 12 54 4 1.2 6 6,100 850 2,920 410 1,590 190 1,860 220
GSLDR6X120 6×120° 19 72 6 1.8 溝 8 4,580 820 2,190 390 1,190 190 1,390 230
GSLDR8X120 8×120° 20 81 8 加
2.4 工 10 3,660 810 1,750 390 960 190 1,110 240
GSLDR10X120 10×120° 24 93 10 3 12 3,050 850 1,460 410 800 190 930 260
GSLDR12X120 12×120° 28 108 12 3.6 16 2,290 820 1,090 390 600 170 700 240
20 1,830 810 880 390 480 170 560 240
(注1)面取りを行う場合の下穴の最小値を示します。●先端径は、直径の10%です。 ●最小下穴径は、直径の30%を推奨します。 ●先端角の許容差±0.25° 切込量 ap 0.80D 0.45D 0.25D 0.25D
※切削条件については裏表紙をご参照ください。
構造用鋼/
被削材 炭素鋼 S-C/ 合金鋼 SCM/ 焼入鋼
鋳鉄 FC- プリハードン鋼 (~55HRC) ステンレス鋼 耐熱合金/
チタン合金
切削速度 140m/分 130m/分 35m/分 66m/分 30m/分
》GSCHM 4枚刃 ALCrN h6 刃 径 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度
Shank 4 11,150 1,120 10,360 1,040 2,790 70 5,260 440 2,390 80
5 8,920 1,070 8,290 990 2,230 70 4,210 450 1,920 80
6 7,430 1,070 6,910 1,000 1,860 70 3,510 460 1,600 80
4枚刃超硬面取りカッター 定価表はこちら 側 8 5,570 980 5,180 910 1,400 70 2,630 420 1,200 80
R面
加 10 4,460 960 4,150 900 1,120 60 2,110 410 960 80
C工 12 3,720 980 3,460 910 930 60 1,760 390 800 90
■4枚刃で送りを速くすることができ、高能率加工を実現 E 16 2,790 890 2,590 830 700 60 1,320 390 600 90
■適正化された溝形状により、良好な切屑排出性を発揮 M 20 2,230 890 2,080 830 560 50 1,060 370 480 80
■切削抵抗が低く、バリが出にくい 4 ap
切込量 1.5D
4 ae 0.2D
■大きめなトップ径により、高剛性な面取りカッターになっている 0 切削速度 120m/分 110m/分 30m/分 60m/分 25m/分
■一般鋼から難削材、非鉄金属まで被削材を問わない 4 9,550 880 8,800 810 2,390 60 4,780 380 2,000 60
5 7,640 890 7,100 820 1,920 60 3,830 400 1,600 60
6 6,370 890 5,900 830 1,600 60 3,190 410 1,330 70
溝 8 4,780 840 4,400 770 1,200 60 2,390 380 1,000 70
加 10 3,820 790 3,600 750 960 50 1,920 370 800 70
工 12 3,180 800 3,000 760 800 50 1,600 350 670 80
》Type1 》Type2 16 2,390 710 2,200 650 600 50 1,200 350 500 70
90° 20 1,910 690 1,800 650 480 50 960 320 400 60
90° 切込量 ap 1.0D 1.0D 0.3D 0.5D 0.3D
ℓ ℓ
ℓ1 ※工具径φ2は機械の最高回転数に合わせ、回転送り0.04mmで計算してください。
L L
被削材 構造用鋼SS/炭素鋼S-C/ 合金鋼 SCM/金型鋼SKD 調質鋼/焼入鋼
鋳鉄FC- (-35HRC) (35-45HRC) ステンレス鋼 被削材 構造用鋼SS/炭素鋼S-C/ 合金鋼 SCM/金型鋼SKD 調質鋼/焼入鋼
鋳鉄FC- (-35HRC) (35-45HRC) ステンレス鋼
切削速度 130m/分 120m/分 100m/分 80m/分 切削速度 100m/分 90m/分 80m/分 70m/分
型 番 刃径 φD φd(top) 刃長ℓ ℓ1 全長 L シャンク径
φDs Type S 刃 径 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 刃 径 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度
2 20,700 1,660 19,110 1,530 15,920 570 12,740 460 2 15,920 960 14,330 860 12,740 410 11,150 450
GSCHM2X90 2 0.5 0.75 4 50 4 2 J 3 13,800 1,660 12,740 1,530 10,620 550 8,490 510 3 10,620 850 9,550 760 8,490 440 7,430 450
GSCHM3X90 3 0.75 1.125 6 50 4 2 E 側 4 10,350 1,660 9,550 1,530 7,960 700 6,370 610 4 7,960 960 7,170 860 6,370 510 5,570 450
GSCHM4X90 4 1 1.5 8 60 6 2 S 面 5 8,280 1,660 7,640 1,530 6,370 710 5,100 630 溝 5 6,370 890 5,730 800 5,100 610 4,460 500
GSCHM6X90 6 1.5 2.25 - 60 6 1 4 加 6 6,900 1,660 6,370 1,530 5,310 740 4,250 650 加 6 5,310 960 4,780 860 4,250 680 3,720 520
4 工 工
GSCHM8X90 8 2 3 - 64 8 1 8 5,180 1,450 4,780 1,340 3,980 720 3,180 610 8 3,980 880 3,580 790 3,180 640 2,790 450
0 10 4,140 1,320 3,820 1,220 3,180 700 2,550 590 10 3,180 830 2,870 750 2,550 610 2,230 400
GSCHM10X90 10 2.5 3.75 - 70 10 1 12 3,450 1,240 3,180 1,140 2,650 640 2,120 530 12 2,650 800 2,390 720 2,120 590 1,860 370
GSCHM12X90 12 3 4.5 - 75 12 1 ap 1.5D 切込量 ap 1.0D 0.5D
切込量
26 ※切削条件については裏表紙をご参照ください。 ae 0.2D 27
φD
φd
Ds
α
+0
-0.02
φDc
φD
φd
Ds
φDs
Page15
giga_Carbide11_P28-P29
ae D ae D
ap ap ap ap ap
側面加工 溝加工 pf 側面加工 溝加工
》超硬エンドミル 標》 》 準》 》切 》 》削 》 》条 》 》件 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》超硬エンドミル 標》 》 準》 》切 》 》削 》 》条 》 》件 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
構造用鋼/ 鋼/ 被削材 炭素鋼/合金鋼 鋳鉄 焼入鋼(45≦HRC<52) ステンレス鋼 耐熱合金/チタン合金
被削材 炭素鋼 S-C/ 合金鋼 SCM/ 調質
焼入鋼/ 耐熱合金/
ステンレス鋼
鋳鉄 FC- 金型鋼 SKD (~54HRC) チタン合金 B 切削速度 185m/分 160m/分 120m/分 70m/分 40m/分
B ボール半径 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度
切削速度 120m/分 75m/分 50m/分 70m/分 20m/分 E R0.5 58,900 3,360 51,000 2,300 38,200 1,830 22,300 870 12,740 500
S 刃 径 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 M R1 29,500 2,240 25,500 1,530 19,100 1,220 11,150 620 6,370 330
J 3 12,740 610 7,960 320 5,310 170 7,430 390 2,120 110 3 R1.5 19,640 1,720 17,000 1,160 12,740 910 7,430 440 4,250 290
E 4 9,550 610 5,970 310 3,980 160 5,570 400 1,590 110 4 R2 14,730 1,760 12,740 1,170 9,550 960 5,580 430 3,180 280
L 5 7,640 610 4,780 340 3,180 170 4,460 430 1,270 120 0 R2.5 11,800 1,790 10,200 1,350 7,640 970 4,460 430 2,550 290
4 R3 9,820 1,840 9,500 1,430 3,720 440 2,120 290
側 6 6,370 610 3,980 350 2,650 170 3,720 420 1,060 120 / 6,370 1,000
3 面 8 4,780 540 2,990 300 1,990 160 2,790 360 800 120 R4 7,360 1,890 6,370 1,480 4,780 1,090 2,790 440 1,600 290
4
5 加 10 3,820 520 2,390 290 1,590 160 2,230 360 640 110 R5 5,900 1,940 5,100 1,510 3,820 1,120 2,230 440 1,280 310
工 12 3,180 520 1,990 280 1,330 160 1,860 330 530 120 4 R6 4,900 1,800 4,250 1,560 3,200 1,180 1,860 440 1,060 300
16 2,390 480 1,490 270 1,000 180 1,390 310 400 100 0 ap
切込量 0.10D 0.10D 0.10D 0.08D 0.08D
20 1,910 460 1,190 260 800 180 1,110 290 320 90 ae 0.32D 0.30D 0.30D 0.24D 0.24D
※切削速度は最大工具径です。ボール半径の2倍(直径)で計算しています。
切込量 ap 3D ap=0.8(0.1D) の場合 ae=2.4(0.3D) の場合
ae 0.15D 0.10D 0.15D 0.1D ※実際に工具が接触する加工径では周速は下がります。
※切込量の例:BBEM430-040R ap・ae共に小さいです。 BBEM430-040R
被削材 構造用鋼 SS 炭素鋼 S-C/鋳鉄 FC- 合金鋼 SCM/金型鋼 SKD 調質鋼/焼入鋼(~45HRC) 焼入鋼(~55HRC) ステンレス鋼 耐熱合金/チタン合金 φ8
切削速度 75m/分 75m/分 70m/分 45m/分 35m/分 40m/分 35m/分
.0
刃 径 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 R4
1 23,900 290 23,900 290 22,300 180 14,300 110 11,100 70 12,700 80 11,100 70
2 11,900 330 11,900 330 11,100 270 7,200 120 5,600 80 6,400 90 5,600 70
(2.43)
側 4 6,000 360 6,000 360 5,600 280 3,600 130 2,800 80 3,200 100 2,800 70 2.4(0.3D)
面 6 4,000 400 4,000 400 3,700 300 2,400 140 1,900 110 2,100 100 1,900 80
S 加 8 3,000 420 3,000 420 2,800 310 1,800 140 1,400 100 1,600 110 1,400 80
工
E 10 2,400 400 2,400 400 2,200 310 1,400 140 1,100 100 1,300 110 1,100 80 被削材 アルミニウム/合金展伸材 アルミニウム/合金鋳物 銅合金 被削材 アルミニウム/合金展伸材 アルミニウム/合金鋳物 銅合金
E 12 2,000 400 2,000 400 1,900 300 1,200 140 900 100 1,100 110 900 80 切削速度 220m/分 220m/分 200m/分 切削速度 180m/分 180m/分 160m/分
M 切込量 ap 2.5D 2D 刃 径 回転数 送り速度 回転数 送り速度 回転数 送り速度 刃 径 回転数 送り速度 回転数 送り速度 回転数 送り速度
2 ae 0.02D 0.01D S 1 58,000 1,050 58,000 1,050 25,000 950 1 56,000 690 56,000 690 24,000 610
3 切削速度 75m/分 75m/分 70m/分 50m/分 35m/分 40m/分 40m/分 A 2 28,000 1,050 28,000 1,050 12,500 950 2 28,000 600 28,000 600 12,000 450
1 23,900 290 23,900 290 22,300 180 15,900 130 11,100 70 12,700 80 12,700 80
5 U 4 17,500 1,000 17,500 1,000 4,800 910 4 14,300 640 14,300 640 4,000 370
2 11,900 330 11,900 330 11,100 270 8,000 130 5,600 80 6,400 90 6,400 80 M側 6 11,700 1,300 11,700 1,300 3,200 1,180 6 9,600 860 9,600 860 2,700 500
4 6,000 360 6,000 360 5,600 280 4,000 140 2,800 80 3,200 100 3,200 80
溝 3 面 8 8,800 1,450 8,800 1,450 2,400 1,320 溝
加 8 7,200 950 7,200 950 2,000 590
仕 6 4,000 400 4,000 400 3,700 300 2,700 160 1,900 110 2,100 100 2,100 90 加 10 7,000 1,550 7,000
4 1,550 1,900 1,420 工 10 5,700 1,030 5,700 1,030 1,600 620
上 8 3,000 420 3,000 420 2,800 310 2,000 160 1,400 100 1,600 110 1,600 90 工 12 5,800 1,620 5,800 1,620 1,800 1,480 12 4,800 1,070 4,800 1,070 1,300 630
加 10 2,400 400 2,400 400 2,200 310 1,600 160 1,100 100 1,300 110 1,300 100 5 16 4,400 1,720 4,400 1,720 1,200 1,560 16 3,600 1,080 3,600 1,080 1,000 670
工 12 2,000 400 2,000 400 1,900 300 1,300 160 900 100 1,100 110 1,100 90 20 3,500 1,680 3,500 1,680 1,000 1,540 20 2,900 1,040 2,900 1,040 800 630
ap 1.5D 切込量 ap 1.5D 切込量 ap 0.5D
切込量 ae 0.02D ae 0.2D
※工具径φ1は機械の最高回転数に合わせ、回転送り0.01mmで計算してください。 ※工具径φ1は機械の最高回転数に合わせ、回転送り0.015mmで計算してください。
被削材 炭素鋼 S-C 合金鋼 SKD/SCM 調質鋼 HPM/NAK ステンレス鋼 SUS
切削速度 100m/分 50m/分 60m/分 35m/分 被削材 アルミニウムA1070 アルミニウム合金A2017、A5052、A7075 鋳造アルミニウムAC、ADC 銅合金
刃 径 回転数 送り速度 S 切削速度 250m/分 275m/分 180m/分 160m/分
突込み 溝 側 面 回転数 送り速度
突込み 溝 側 面 回転数 送り速度
突込み 溝 側 面 回転数 送り速度
S 突込み 溝 側 面 A
Z 1 31,850 190 380 760 15,920 50 100 190 19,110 60 110 230 11,150 30 70 200 U 刃 径 回転数 送り速度 り速度 送り速度 送り速度
突込み 溝 側 面 回転数 送
突込み 溝 側 面 回転数 突込み 溝 側 面 回転数 突込み 溝 側 面
E 2 15,920 140 380 810 7,960 50 120 240 9,550 60 1,150 290 5,570 30 80 270 M 3 26,500 240 1,000 1,600 29,200 240 1,200 1,800 19,100 200 1,000 1,800 17,000 270 670 1,210
S 4 7,960 210 640 960 3,980 100 240 360 4,780 110 290 430 2,790 30 80 230 3 4 19,900 240 1,200 1,800 21,900 320 1,500 2,000 14,300 160 1,200 1,900 12,700 220 800 1,270
3 6 5,310 320 720 1,120 2,650 130 30 400 3,180 130 330 570 1,860 40 110 280 4 5 15,900 240 1,300 2,000 17,500 320 2,000 2,800 11,500 130 1,200 1,700 10,200 170 800 1,140
4 8 3,980 300 750 1,000 1,990 100 240 360 2,390 100 290 570 1,390 30 130 290
10 3,180 290 760 860 1,590 80 210 330 1,910 80 260 460 1,110 20 100 270 (5 6 13,300 240 1,300 2,000 14,600 320 2,000 2,800 9,600 120 1,200 1,700 8,500 140 820 1,220
5 12 2,650 260 680 800 1,330 70 180 320 1,590 70 210 380 930 20 100 250 ロ 8 10,000 160 1,400 2,000 10,900 320 2,100 2,800 7,200 100 1,200 1,800 6,400 100 810 1,210
ン 10 8,000 80 1,400 2,000 8,800 240 2,100 3,000 5,700 70 1,200 1,800 5,100 70 820 1,220
切込量 ap - - 0.5D 1.5D - - 0.5D 1.5D - - 0.5D 1.5D - - 0.5D 1.5D グ 12 6,600 80 1,500 2,200 7,300 240 2,100 3,200 4,800 50 1,200 1,800 4,200 70 810 1,210
ae - - - 0.3D - - - 0.3D - - - 0.3D - - - 0.3D ネ 16 5,000 60 1,400 2,000 5,500 160 2,000 2,800 3,600 40 1,200 1,800 3,200 70 810 1,210
※工具径φ1とφ2は機械の最高回転数に合わせ、1回転送り(送り速度÷回転数)にて計算してください。 ッ 20 4,000 60 1,400 2,000 4,400 160 2,000 2,800 2,900 40 1,200 1,800 2,500 70 800 1,200
ク ap
構造用鋼/ 調質鋼/ 構造用鋼/ 切込量 - - 1D 1D - - 1D 1D - - 1D 1D - - 1D 1D
) ae - - - 0.3D - - - 0.3D - - - 0.3D - - - 0.1D
被削材 炭素鋼 S-C/ 合金鋼 SCM/
鋳鉄 FC- 金型鋼 SKD 焼入鋼/ ステンレス鋼 耐熱合金/ 炭素鋼 S-C/ 合金鋼 SCM/
調質鋼/
(~54HRC) チタン合金 被削材
C- 金型鋼 SKD 焼入鋼/ ステンレス鋼 耐熱合金/
鋳鉄 F (~54HRC) チタン合金
N
R 切削速度 130m/分 120m/分 70m/分 80m/分 35m/分 切削速度 130m/分 120m/分 70m/分 80m/分 35m/分
E 刃 径 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 刃 径 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 被削材 アルミニウム合金展伸材 アルミニウム合金鋳物 アルミニウム合金展伸材 アルミニウム合金鋳物
Si<9% Si≧9% 銅合金 被削材 Si<9% Si≧9% 銅合金
S 4 10,350 950 9,550 880 5,570 310 6,370 560 2,500 230 4 10,350 750 9,550 690 5,570 250 6,370 430 2,790 190 外 径 回転数 送り速度 回転数 送り速度 回転数 送り速度 外 径 回転数 送り速度 回転数 送り速度 回転数 送り速度
4 側 6 6,900 970 6,370 890 3,700 330 4,240 540 1,900 220 6 6,900 770 6,370 710 3,720 260 4,250 440 1,860 180
面 6 35,000 4,800 33,300 3,500 23,400 2,000 6 39,000 6,000 37,000 4,440 26,000 2,600
3 加 8 5,170 870 4,770 800 2,790 330 3,180 510 1,400 210 溝 8 5,170 700 4,770 650 2,790 260 3,180 410 1,390 170 8 26,800 5,000 25,000 3,600 17,900 2,100 8 29,800 6,300 27,800 4,600 19,900 2,700
0 4,140 810 3,820 750 2,230 330 2,550 490 1,100 200 加
5 工 1 工 10 4,140 660 3,820 610 2,230 260 2,550 390 1,110 160 側 10 21,400 5,000 19,800 3,700 14,300 2,200 側 10 23,800 6,300 22,000 4,700 15,900 2,800
12 3,450 790 3,180 730 1,860 300 2,120 470 950 190 12 3,450 620 3,180 570 1,860 240 2,120 380 930 155 面 12 17,800 5,000 16,600 3,900 11,800 2,400 面 12 19,800 6,300 18,500 4,900 13,200 3,000
ap 1.0D 1.0D 1.0D 1.0D 切込量 ap 加 加
切込量 1.0D 0.2D 0.5D
ae 0.15D 0.1D 0.15D 0.1D 工 16 13,400 5,000 12,400 3,700 8,900 2,100 工 16 14,900 6,300 13,800 4,700 9,900 2,700
20 10,700 4,800 9,900 3,500 7,100 2,600 20 11,900 6,000 11,000 4,400 7,900 3,300
S 切込量 ap 1.0D N 1.0D
被削材 構造用鋼/ 合金鋼 SCM/ 焼入鋼 焼入鋼 焼入鋼 Q ae 0.3D Q 切込量 ap
ae 0.3D
炭素鋼 S-C/鋳鉄 FC- 金型鋼 SKD (45~54HRC) (55~60HRC) (60~68HRC) U 6 30,000 3,600 26,000 2,400 18,000 1,500 U 6 34,000 4,600 29,000 3,100 21,000 1,900
S 切削速度 120m/分 75m/分 50m/分 40m/分 30m/分 M 8 23,000 3,600 18,900 2,400 14,000 1,600 M 8 25,800 4,600 21,000 3,100 15,900 2,000
W 刃 径 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 4 溝 10 18,400 3,800 15,700 2,600 11,400 1,600 4 溝 10 20,500 4,800 17,500 3,300 12,700 2,100
D 3 12,700 1,370 8,000 910 5,300 600 4,200 330 3,200 80 4 加 12 15,300 3,900 13,000 2,700 9,500 1,700 4 加 12 17,000 4,900 14,500 3,400 10,600 2,200
M 4 9,600 1,210 6,000 900 4,000 600 3,200 360 2,400 90 0 工 16 11,500 3,700 9,800 2,500 7,000 1,600 0 工 16 12,800 4,700 10,900 3,200 7,900 2,000
6 5 7,600 1,280 4,800 920 3,200 600 2,500 500 1,900 140 20 9,200 3,600 7,800 2,400 5,600 1,400 20 10,300 4,500 8,700 3,000 6,300 1,800
5側 6 6,400 1,380 4,000 910 2,700 600 2,100 490 1,600 130 切込量 ap 1.0D 切込量 ap 1.0D
0面 8 4,800 1,410 3,000 860 2,000 580 1,600 420 1,200 120 6 6,370 640 5,840 590 5,300 320 6 6,370 640 5,840 590 5,300 320
(加 10 3,800 1,300 2,400 820 1,600 540 1,300 340 1,000 110 8 4,780 670 4,380 610 3,980 360 8 4,780 670 4,380 610 3,980 360
8工 12 3,200 1,310 2,000 800 1,300 490 1,100 320 800 90 突 10 3,820 690 3,500 630 3,190 380 突 10 3,820 690 3,500 630 3,190 380
5 16 2,400 1,590 1,500 1,000 1,000 510 800 310 600 90 込 12 3,190 700 2,920 640 2,660 400 込 12 3,190 700 2,920 640 2,660 400
0 20 1,900 1,310 1,200 900 800 500 600 280 500 80 み 16 2,390 620 2,190 570 1,990 360 み 16 2,390 620 2,190 570 1,990 360
) 切込量 ap 1.0D 1.0D 20 1,910 580 1,750 530 1,590 330 20 1,910 580 1,750 530 1,590 330
ae 0.1D 0.04D 切込量 ap 1.0D 切込量 ap 1.0D
28 29
0.8(0.1D)
(0.78)
Page16
giga_Carbide11_P30-P31
》超硬エンドミル 標》 》 準》 》切 》 》削 》 》条 》 》件 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》DRS8D 標準切削条》 件》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
被削材 アルミニウム/合金展伸材 アルミニウム/合金鋳物 銅合金 被削材 アルミニウム/合金展伸材 アルミニウム/合金鋳物 銅合金 P K M S N
切削速度 400m/分 300m/分 350m/分 切削速度 250m/分 200m/分 220m/分 被削材 炭素鋼 合金鋼 プリハードン鋼 ねずみ鋳鉄 ダクタイル鋳鉄 ステンレス鋼 チタン合金 ニッケル合金 アルミ合金展伸材 鋳造アルミ 銅合金
R 刃 径 回転数 送り速度 回転数 送り速度 回転数 送り速度 刃 径 回転数 送り速度 回転数 送り速度 回転数 送り速度 - SCM等 35<HRC<45 - - 快削材 難削材 - - Si<9% Si>9% -
A 6 21,200 1,300 15,900 1,300 18,600 280 6 13,300 860 10,600 860 11,700 190 切削速度 95m/分 70m/分 35m/分 75m/分 55m/分 30m/分 25m/分 20m/分 15m/分 200m/分 175m/分 135m/分
U 8 15,900 1,450 11,900 1,450 13,900 300 8 10,000 950 8,000 950 8,800 220 刃径 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度
M側 10 12,700 1,550 9,600 1,550 11,100 330 溝 10 8,000 1,030 6,400 1,030 7,000 230 3 10,080 570 7,430 390 3,720 220 7,960 490 5,840 340 3,180 120 2,650 120 2,120 90 1,590 60 21,230 1,270 18,580 980 14,330 950
3 面
加 12 10,600 1,620 8,000 1,620 9,300 310 加 12 6,600 1,070 5,300 1,070 5,800 240 4 7,560 610 5,570 440 2,790 240 5,970 520 4,380 370 2,390 120 1,990 120 1,590 90 1,190 60 15,920 1,340 13,930 1,040 10,750 970
4 工 16 8,000 1,720 6,000 1,720 7,000 360 工 16 5,000 1,080 4,000 1,080 4,400 250 D 5 6,050 660 4,460 470 2,230 250 4,780 550 3,500 370 1,910 120 1,590 120 1,270 90 960 60 12,740 1,400 11,150 1,080 8,600 1,010
0 20 6,400 1,680 4,800 1,680 5,600 330 20 4,000 1,040 3,200 1,040 3,500 250 R 6 5,040 700 3,720 500 1,860 250 3,980 590 2,920 380 1,590 130 1,330 110 1,060 90 800 60 10,620 1,470 9,290 1,160 7,170 1,050
ap
切込量 1.5D 切込量 ap 0.5D S 7 4,320 730 3,180 540 1,590 260 3,410 620 2,500 410 1,360 140 1,140 120 910 90 680 60 9,100 1,550 7,960 1,190 6,140 1,070
ae 0.2D O 8 3,780 770 2,790 580 1,390 260 2,990 640 2,190 420 1,190 130 1,000 130 800 110 600 60 7,960 1,600 6,970 1,250 5,370 1,110
H 9 3,360 790 2,480 610 1,240 280 2,650 680 1,950 440 1,060 130 880 130 710 100 530 50 7,080 1,820 6,190 1,310 4,780 1,150
8 10 3,030 840 2,230 650 1,110 280 2,390 700 1,750 450 960 140 800 130 640 100 480 60 6,370 1,730 5,570 1,340 4,300 1,190
D 11 2,750 870 2,030 690 1,010 300 2,170 720 1,590 460 870 140 720 120 580 120 430 50 5,790 1,810 5,070 1,390 3,910 1,200
12 2,520 910 1,860 720 930 300 1,990 760 1,460 480 800 150 660 120 530 110 400 70 5,310 1,840 4,640 1,430 3,580 1,260
》DRS3D/5D 標準切》 削》 》 条》 》 件》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 13 2,330 880 1,710 680 860 300 1,840 730 1,350 460 730 140 610 110 490 120 370 60 4,900 1,810 4,290 1,410 3,310 1,190
P K M S N
被削材 炭素鋼 合金鋼 プリハードン鋼 ねずみ鋳鉄 ダクタイル鋳鉄 ステンレス鋼 チタン合金 ニッケル合金 アルミ合金展伸材 鋳造アルミ 銅合金
- SCM等 35<HRC<45 - - 快削材 難削材 - - Si<9% Si>9% - 》DRS8D 高速切削条》 件》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
切削速度 80m/分 60m/分 40m/分 75m/分 70m/分 30m/分 25m/分 20m/分 12m/分 150m/分 130m/分 100m/分 P K M S N
刃径 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 被削材 炭素鋼 合金鋼 プリハードン鋼 ねずみ鋳鉄 ダクタイル鋳鉄 ステンレス鋼 チタン合金 ニッケル合金 アルミ合金展伸材 鋳造アルミ 銅合金
2 12,740 460 9,550 250 6,370 150 11,940 410 11,150 230 4,780 120 3,980 100 3,180 60 1,910 30 23,890 790 20,700 660 15,920 490 - SCM等 35<HRC<45 - - 快削材 難削材 - - Si<9% Si>9% -
3 8,490 510 6,370 350 4,250 170 7,960 490 7,430 290 3,180 140 2,650 110 2,120 70 1,270 30 15,920 880 13,800 860 10,620 640 切削速度 150m/分 100m/分 55m/分 120m/分 90m/分 50m/分 40m/分 35m/分 30m/分 250m/分 190m/分 160m/分
D 4 6,370 540 4,780 360 3,180 170 5,970 500 5,570 310 2,390 150 1,990 120 1,590 80 960 40 11,940 920 10,350 880 7,960 650 刃径 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度
R 5 5,100 560 3,820 380 2,550 180 4,780 500 4,460 320 1,910 140 1,590 120 1,270 80 760 40 9,550 960 8,280 900 6,370 680 3 15,920 810 10,620 590 5,840 390 12,740 750 9,550 550 5,310 220 4,250 200 3,720 140 3,180 70 26,540 1,700 20,170 1,190 16,990 1,190
S 6 4,250 570 3,180 390 2,120 190 3,980 500 3,720 330 1,590 160 1,330 120 1,060 80 640 40 7,960 990 6,900 930 5,310 700 4 11,940 870 7,960 660 4,380 400 9,550 800 7,170 590 3,980 220 3,180 210 2,790 150 2,390 80 19,900 1,790 15,130 1,260 12,740 1,190
3 7 3,640 590 2,730 410 1,820 190 3,410 510 3,180 340 1,360 160 1,140 120 910 80 550 50 6,820 1,020 5,910 950 4,550 720 D 5 9,550 930 6,370 710 3,500 410 7,640 840 5,730 590 3,180 230 2,550 210 2,230 140 1,910 80 15,920 1,860 12,100 1,320 10,190 1,190
D 8 3,180 620 2,390 420 1,590 200 2,990 520 2,790 360 1,190 170 1,000 140 800 90 480 50 5,970 1,060 5,180 980 3,980 740 R 6 7,960 990 5,310 750 2,920 420 6,370 900 4,780 630 2,650 240 2,120 210 1,860 160 1,590 80 13,270 1,960 10,080 1,390 8,490 1,190
・ 9 2,830 630 2,120 440 1,420 200 2,650 520 2,480 370 1,060 160 880 140 710 80 420 40 5,310 1,080 4,600 1,000 3,540 760
5 S 7 6,820 1,030 4,550 810 2,500 430 5,460 940 4,090 660 2,270 250 1,820 210 1,590 170 1,360 80 11,370 2,040 8,640 1,430 7,280 1,190
10 2,550 650 1,910 450 1,270 200 2,390 520 2,230 380 960 170 800 150 640 90 380 60 4,780 1,120 4,140 1,030 3,180 780
D O 8 5,970 1,090 3,980 880 2,190 460 4,780 980 3,580 680 1,990 250 1,590 220 1,390 180 1,190 80 9,950 2,130 7,560 1,500 6,370 1,190
11 2,320 660 1,740 470 1,160 210 2,170 530 2,030 400 870 170 720 140 580 100 350 50 4,340 1,150 3,760 1,060 2,900 810 H 9 5,310 1,120 3,540 910 1,950 470 4,250 1,030 3,180 710 1,770 250 1,420 210 1,240 170 1,060 80 8,850 2,230 6,720 1,550 5,660 1,190
12 2,120 670 1,590 480 1,060 220 1,990 530 1,860 410 800 180 660 140 530 90 320 50 3,980 1,190 3,450 1,080 2,650 810 8 10 4,780 1,190 3,180 980 1,750 480 3,820 1,060 2,870 730 1,590 270 1,270 220 1,110 180 960 90 7,960 2,310 6,050 1,610 5,100 1,190
13 1,960 680 1,470 470 980 210 1,840 530 1,710 400 730 160 610 130 490 100 290 60 3,670 1,170 3,180 1,060 2,450 800 D 11 4,340 1,220 2,900 1,040 1,590 510 3,470 1,110 2,610 730 1,450 260 1,160 220 1,010 180 870 90 7,240 2,380 5,500 1,690 4,630 1,190
切削速度 110m/分 80m/分 40m/分 85m/分 65m/分 35m/分 30m/分 22m/分 15m/分 240m/分 200m/分 160m/分 12 3,980 1,290 2,650 1,080 1,460 520 3,180 1,160 2,390 780 1,330 270 1,060 220 930 190 800 80 6,630 2,490 5,040 1,730 4,250 1,190
D 3 11,680 810 8,490 550 4,250 270 9,020 520 6,900 320 3,720 150 3,180 140 2,340 110 1,590 60 25,480 1,760 21,230 1,380 16,990 850 13 3,670 1,240 2,450 1,020 1,350 500 2,940 1,110 2,200 730 1,220 260 980 230 860 190 730 70 6,120 2,400 4,650 1,680 3,920 1,190
R 4 8,760 870 6,370 610 3,180 300 6,770 550 5,180 330 2,790 160 2,390 160 1,750 120 1,190 70 19,110 1,850 15,920 1,450 12,740 930
S 5 7,010 920 5,100 650 2,550 320 5,410 560 4,140 340 2,230 170 1,910 150 1,400 110 960 70 15,290 1,940 12,740 1,530 10,190 1,000
6 5,840 970 4,250 710 2,120 340 4,510 580 3,450 350 1,860 170 1,590 160 1,170 130 800 70 12,740 2,030 10,620 1,590 8,490 1,070
O 》DRLXOH 推奨切削条件 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
7 5,000 1,020 3,640 760 1,820 360 3,870 600 2,960 360 1,590 180 1,360 160 1,000 120 680 70 10,920 2,130 9,100 1,670 7,280 1,150
H 8 4,380 1,070 3,180 800 1,590 370 3,380 630 2,590 370 1,390 180 1,190 170 880 140 600 80 9,550 2,220 7,960 1,720 6,370 1,220 P K M S N
3 9 3,890 1,120 2,830 860 1,420 380 3,010 630 2,300 380 1,240 180 1,060 170 780 140 530 70 8,490 2,320 7,080 1,800 5,660 1,280 被削材 炭素鋼 合金鋼 プリハードン鋼 ねずみ鋳鉄 ダクタイル鋳鉄 ステンレス鋼 チタン合金 ニッケル合金 鍛造アルミ 鋳造アルミ 銅合金
D 10 3,500 1,170 2,550 910 1,270 390 2,710 650 2,070 390 1,110 180 960 170 700 130 480 80 7,640 2,400 6,370 1,860 5,100 1,370 - 520<Rm<1,200 35<HRC<45 - - - - - Si<9% Si>9% -
・
5 11 3,180 1,220 2,320 960 1,160 400 2,460 680 1,880 400 1,010 180 870 180 640 140 430 70 6,950 2,500 5,790 1,930 4,630 1,420 切削速度 95m/分 85m/分 70m/分 45m/分 90m/分 70m/分 35m/分 30m/分 150m/分 130m/分 120m/分
D 12 2,920 1,270 2,120 1,010 1,060 410 2,260 700 1,730 380 930 190 800 180 580 150 400 80 6,370 2,590 5,310 1,960 4,250 1,490 刃径 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度
13 2,690 1,230 1,960 960 980 410 2,080 690 1,590 400 860 190 730 160 540 140 370 70 5,880 2,530 4,900 1,960 3,920 1,430 3 10,080 660 9,020 520 7,430 420 4,780 250 9,550 600 7,430 450 3,720 190 3,180 130 15,920 1,270 13,800 1,080 12,740 970
12 4 7,560 650 6,770 520 5,570 420 3,580 250 7,170 600 5,570 450 2,790 200 2,390 120 11,940 1,280 10,350 1,080 9,550 970
D 5 6,050 650 5,410 520 4,460 420 2,870 240 5,730 600 4,460 440 2,230 190 1,910 120 9,550 1,270 8,280 1,070 7,640 960
》DRS3D/5D 高速切》 削》 》 条》 》 件》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 タ 6 5,040 650 4,510 520 3,720 420 2,390 250 4,780 600 3,720 430 1,860 200 1,590 130 7,960 1,270 6,900 1,070 6,370 970
イ 7 4,320 650 3,870 520 3,180 420 2,050 240 4,090 600 3,180 450 1,590 200 1,360 120 6,820 1,280 5,910 1,070 5,460 960
P K M S N
プ 8 3,780 650 3,380 520 2,790 420 1,790 240 3,580 600 2,790 450 1,390 190 1,190 120 5,970 1,280 5,180 1,080 4,780 970
被削材 炭素鋼 合金鋼 プリハードン鋼 ねずみ鋳鉄 ダクタイル鋳鉄 ステンレス鋼 チタン合金 ニッケル合金 アルミ合金展伸材 鋳造アルミ 銅合金 9 3,360 650 3,010 510 2,480 290 1,590 250 3,180 600 2,480 450 1,240 190 1,060 120 5,310 1,270 4,600 1,070 4,250 980
- SCM等 35<HRC<45 - - 快削材 難削材 - - Si<9% Si>9% - 10 3,030 640 2,710 510 2,230 410 1,430 240 2,870 600 2,230 430 1,110 180 960 120 4,780 1,270 4,140 1,060 3,820 960
切削速度 105m/分 60m/分 40m/分 75m/分 70m/分 30m/分 25m/分 20m/分 12m/分 150m/分 130m/分 100m/分
刃径 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度
2 16,720 460 9,550 250 6,370 150 11,940 410 11,150 230 4,780 120 3,980 100 3,180 60 1,910 30 23,890 790 20,700 660 15,920 490 》DRLXOH 推奨切削条件 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
3 11,150 510 6,370 350 4,250 170 7,960 490 7,430 290 3,180 140 2,650 110 2,120 70 1,270 30 15,920 880 13,800 860 10,620 640
D 4 8,360 540 4,780 360 3,180 170 5,970 500 5,570 310 2,390 150 1,990 120 1,590 80 960 40 11,940 920 10,350 880 7,960 650 P K M S N
R 5 6,690 560 3,820 380 2,550 180 4,780 500 4,460 320 1,910 140 1,590 120 1,270 80 760 40 9,550 960 8,280 900 6,370 680 被削材 炭素鋼 合金鋼 プリハードン鋼 ねずみ鋳鉄 ダクタイル鋳鉄 ステンレス鋼 チタン合金 ニッケル合金 鍛造アルミ 鋳造アルミ 銅合金
S 6 5,570 570 3,180 390 2,120 190 3,980 500 3,720 330 1,590 160 1,330 120 1,060 80 640 40 7,960 990 6,900 930 5,310 700 - 520<Rm<1,200 35<HRC<45 - - - - - Si<9% Si>9% -
3 7 4,780 590 2,730 410 1,820 190 3,410 510 3,180 340 1,360 160 1,140 120 910 80 550 50 6,820 1,020 5,910 950 4,550 720 切削速度 90m/分 70m/分 60m/分 45m/分 85m/分 60m/分 35m/分 30m/分 140m/分 120m/分 110m/分
刃径 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度
D 8 4,180 620 2,390 420 1,590 200 2,990 520 2,790 360 1,190 170 1,000 140 800 90 480 50 5,970 1,060 5,180 980 3,980 740
・ 9 3,720 630 2,120 440 1,420 200 2,650 520 2,480 370 1,060 160 880 140 710 80 420 40 5,310 1,080 4,600 1,000 3,540 760 15 3 9,550 600 7,430 430 6,370 370 4,780 200 9,020 570 6,370 390 3,720 190 3,180 100 14,860 1,190 12,740 990 11,680 890
5 10 3,340 650 1,910 450 1,270 200 2,390 520 2,230 380 960 170 800 150 640 90 380 60 4,780 1,120 4,140 1,030 3,180 780 D 4 7,170 600 5,570 430 4,780 370 3,580 200 6,770 580 4,780 390 2,790 200 2,390 110 11,150 1,190 9,550 990 8,760 890
D 11 3,040 660 1,740 470 1,160 210 2,170 530 2,030 400 870 170 720 140 580 100 350 50 4,340 1,150 3,760 1,060 2,900 810 / 5 5,730 600 4,460 430 3,820 370 2,870 200 5,410 570 3,820 390 2,230 190 1,910 110 8,920 1,190 7,640 990 7,010 880
12 2,790 670 1,590 480 1,060 220 1,990 530 1,860 410 800 180 660 140 530 90 320 50 3,980 1,190 3,450 1,080 2,650 810 20 6 4,780 600 3,720 430 3,180 380 2,390 200 4,510 570 3,180 390 1,860 200 1,590 100 7,430 1,190 6,370 990 5,840 890
13 2,570 680 1,470 470 980 210 1,840 530 1,710 400 730 160 610 130 490 100 290 60 3,670 1,170 3,180 1,060 2,450 800 D 7 4,090 600 3,180 430 2,730 360 2,050 200 3,870 570 2,730 380 1,590 200 1,360 100 6,370 1,190 5,460 990 5,000 880
切削速度 175m/分 80m/分 40m/分 85m/分 65m/分 35m/分 30m/分 22m/分 15m/分 240m/分 200m/分 160m/分 タ 8 3,580 600 2,790 440 2,390 370 1,790 210 3,380 570 2,390 390 1,390 190 1,190 110 5,570 1,190 4,780 990 4,380 890
イ 9 3,180 600 2,480 430 2,120 360 1,590 200 3,010 560 2,120 380 1,240 190 1,060 110 4,950 1,190 4,250 990 3,890 890
D 3 18,580 810 8,490 550 4,250 270 9,020 520 6,900 320 3,720 150 3,180 140 2,340 110 1,590 60 25,480 1,760 21,230 1,380 16,990 850
R 4 13,930 870 6,370 610 3,180 300 6,770 550 5,180 330 2,790 160 2,390 160 1,750 120 1,190 70 19,110 1,850 15,920 1,450 12,740 930 プ10 2,870 600 2,230 430 1,910 360 1,430 200 2,710 550 1,910 380 1,110 180 960 110 4,460 1,180 3,820 970 3,500 880
S 5 11,150 920 5,100 650 2,550 320 5,410 560 4,140 340 2,230 170 1,910 150 1,400 110 960 70 15,290 1,940 12,740 1,530 10,190 1,000
6 9,290 970 4,250 710 2,120 340 4,510 580 3,450 350 1,860 170 1,590 160 1,170 130 800 70 12,740 2,030 10,620 1,590 8,490 1,070
O 7 7,960 1,020 3,640 760 1,820 360 3,870 600 2,960 360 1,590 180 1,360 160 1,000 120 680 70 10,920 2,130 9,100 1,670 7,280 1,150 》DRLXOH 推奨切削条件 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
H 8 6,970 1,070 3,180 800 1,590 370 3,380 630 2,590 370 1,390 180 1,190 170 880 140 600 80 9,550 2,220 7,960 1,720 6,370 1,220 P K M S N
3 9 6,190 1,120 2,830 860 1,420 380 3,010 630 2,300 380 1,240 180 1,060 170 780 140 530 70 8,490 2,320 7,080 1,800 5,660 1,280 被削材 炭素鋼 合金鋼 プリハードン鋼 ねずみ鋳鉄 ダクタイル鋳鉄 ステンレス鋼 チタン合金 ニッケル合金 鍛造アルミ 鋳造アルミ 銅合金
D 10 5,570 1,170 2,550 910 1,270 390 2,710 650 2,070 390 1,110 180 960 170 700 130 480 80 7,640 2,400 6,370 1,860 5,100 1,370
・ - 520<Rm<1,200 35<HRC<45 - - - - - Si<9% Si>9% -
5 11 5,070 1,220 2,320 960 1,160 400 2,460 680 1,880 400 1,010 180 870 180 640 140 430 70 6,950 2,500 5,790 1,930 4,630 1,420 切削速度 85m/分 65m/分 55m/分 40m/分 80m/分 35m/分 35m/分 30m/分 130m/分 110m/分 100m/分
D 12 4,640 1,270 2,120 1,010 1,060 410 2,260 700 1,730 380 930 190 800 180 580 150 400 80 6,370 2,590 5,310 1,960 4,250 1,490 刃径 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度
13 4,290 1,230 1,960 960 980 410 2,080 690 1,590 400 860 190 730 160 540 140 370 70 5,880 2,530 4,900 1,960 3,920 1,430 25 3 9,020 540 6,900 390 5,840 330 4,250 200 8,490 520 3,720 220 3,720 180 3,180 100 13,800 1,100 11,680 910 10,620 810
D 4 6,770 540 5,180 390 4,380 330 3,180 190 6,370 510 2,790 220 2,790 180 2,390 100 10,350 1,110 8,760 910 7,960 810
/ 5 5,410 540 4,140 390 3,500 320 2,550 190 5,100 520 2,230 220 2,230 180 1,910 100 8,280 1,100 7,010 900 6,370 800
30 6 4,510 530 3,450 390 2,920 330 2,120 190 4,250 510 1,860 220 1,860 190 1,590 100 6,900 1,100 5,840 910 5,310 810
D 7 3,870 540 2,960 390 2,500 330 1,820 190 3,640 510 1,590 210 1,590 180 1,360 100 5,910 1,110 5,000 910 4,550 800
タ 8 3,380 540 2,590 390 2,190 330 1,590 190 3,180 510 1,390 220 1,390 190 1,190 100 5,180 1,110 4,380 910 3,980 810
イ 9 3,010 530 2,300 390 1,950 330 1,420 180 2,830 500 1,240 220 1,240 180 1,060 100 4,600 1,100 3,890 900 3,540 810
プ10 2,710 530 2,070 390 1,750 330 1,270 190 2,550 510 1,110 220 1,110 170 960 100 4,140 1,100 3,500 890 3,180 800
30 31
Page17
giga_Carbide11_H01-H04
》GSFDR 推奨切削条件 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
P K M N
被削材 炭素鋼 合金鋼 プリハードン鋼 ねずみ鋳鉄 ダクタイル鋳鉄 ステンレス アルミ合金展伸材 鋳造アルミ
- 520<Rm<1,200 35<HRC<45 - - - Si<9% Si>9%
切削速度 70m/分 60m/分 35m/分 30m/分 60m/分 35m/分 145m/分 100m/分
刃径 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度
1 22,290 280 19,110 210 11,150 100 9,550 40 19,110 190 11,150 100 46,180 670 31,850 430
2 11,150 340 9,550 310 5,570 150 4,780 50 9,550 240 5,570 130 23,090 790 15,920 470
3 7,430 400 6,370 330 3,720 160 3,180 70 6,370 310 3,720 160 15,390 970 10,620 580
G 4 5,570 400 4,780 330 2,790 160 2,390 70 4,780 310 2,790 170 11,540 990 7,960 570
S 5 4,460 390 3,820 330 2,230 160 1,910 70 3,820 300 2,230 170 9,240 1,000 6,370 570
F 6 3,720 400 3,180 330 1,860 160 1,590 70 3,180 300 1,860 160 7,700 970 5,310 570
D 8 2,790 400 2,390 330 1,390 160 1,190 70 2,390 300 1,390 170 5,770 960 3,980 570
R 10 2,230 390 1,910 330 1,110 160 960 70 1,910 300 1,110 170 4,620 970 3,180 560
12 1,860 400 1,590 330 930 150 800 70 1,590 300 930 160 3,850 960 2,650 570
16 1,390 390 1,190 330 700 150 600 70 1,190 300 700 170 2,890 970 1,990 560
20 1,110 390 960 310 560 160 480 70 960 290 560 170 2,310 970 1,590 550
※注意
1.機械のクランプ状態および機械剛性に応じて、推奨切削条件を調整してください。
2.推奨される穴深さは、工具径(Ø)の2倍以内です。
3.非水溶性切削油を使用する場合は、主軸回転数および切削速度を20%下げてください。
4.加工面傾斜角度が30°以下の場合、送り速度を50%に下げてください。
5.加工面傾斜角度が30°を超える場合、加工条件に応じて送り速度を70%以下、切削速度を30%以下に下げてください。
6.フラットドリルを使用する前に、被削材表面の硬化層を除去することを推奨します。
7.ステンレス鋼またはアルミニウムを加工する場合は、加工条件に応じて切削条件を調整してください。
8.本切削工具は突き加工専門のため、横送り加工には使用できません。
》GSLDR 推奨切削条》 》件 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
被削材 炭素鋼 合金鋼 ステンレス鋼 鋳鉄 アルミニウム合金鋳物
刃 径 回転数 送り量/回転 回転数 送り量/回転 回転数 送り量/回転 回転数 送り量/回転 回転数 送り量/回転
G 3 5,500 0.04-0.06 4,500 0.04-0.08 2,500 0.04-0.08 8,000 0.05-0.09 12,000 0.1 -0.22
S
L 4 4,100 0.05-0.1 3,300 0.05-0.1 1,900 0.05-0.1 6,500 0.07-0.12 9,500 0.12-0.25
D 6 2,700 0.06-0.12 2,300 0.06-0.12 1,300 0.06-0.12 4,300 0.12-0.18 6,400 0.14-0.28
R 8 2,000 0.08-0.15 1,700 0.08-0.15 1,000 0.08-0.15 3,200 0.13-0.2 4,800 0.18-0.32
10 1,700 0.1 -0.18 1,400 0.1 -0.18 750 0.1 -0.18 2,600 0.17-0.25 3,800 0.22-0.35
12 1,400 0.12-0.21 1,200 0.12-0.21 650 0.12-0.21 2,200 0.21-0.3 3,200 0.25-0.4
》GSCHM 推奨切削条件 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
構造用鋼 アルミ
炭素鋼S-C 合金鋼SCM等 調質鋼 ステンレス鋼 チタン合金 アルミ鋳物
鋳鉄FC- 30~40HRC 耐熱合金 その他非鉄金属
径 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度 回転数 送り速度
2 16,000 1,500 13,000 1,000 8,000 640 11,000 900 3,980 290 30,200 3,600
3 10,000 1,200 9,000 720 5,300 420 7,400 600 2,660 210 20,000 2,800
4 8,000 950 6,800 540 4,000 320 5,600 500 1,990 160 15,130 2,420
6 5,300 740 4,500 500 2,600 210 3,700 500 1,330 110 10,080 1,610
8 4,000 600 3,400 400 2,000 160 2,800 400 990 100 7,560 1,360
10 3,200 500 2,700 380 1,600 140 2,300 360 800 90 6,050 1,090
12 2,650 560 2,260 380 1,300 120 2,000 390 660 80 5,040 910
0.2D 0.1D 0.1D 0.1D 0.1D 0.3D
■安全上のご注意 ●エンドミルの再研磨・再コーティングも可能です。
1.取扱上のご注意
①工具をケース(梱包)から取り出す際は、工具の飛び出し、落下にご注意ください。特に工具刃具との接触には十分ご注意をお願いします。 詳細は別途お問い合わせください。
②鋭利な切れ刃を有しているので、切れ刃を素手で直接触れないようにご注意ください。 ●特注エンドミルの製作が可能です。
2.取り付け時のご注意 ▶刃径・刃長・ねじれ角等自由に設定ができます。
①ご使用前に、工具の傷・割れ等の外観確認を行っていただき、コレットチャック等への取り付けは確実に行ってください。 ▶コーティングについては被削材の情報により
②ご使用中に異常な振動等が発生した場合は、直ちに機械を停止させて、その振動の原因を取り除いてください。 最適なものを当社にて選定します。
3.使用上の注意 ▶14mm未満は10本~、14mm以上は5本~承ります。
①切削工具あるいは被削材の寸法・回転の方向は、あらかじめ確認しておいてください。
②推奨切削条件表の数値は、新しい作業の立ち上げの目安としてご使用ください。切り込みが大きい場合、使用機械の剛性が小さい場合あるいは被加工物の性状に応じて、 ▶別途専用の「特注依頼シート」をご用意しております。
切削条件を適正に調整してご使用ください。
③切削工具材料は硬質の材料です。ご使用中に破損して飛散する場合があります。また、切り屑が飛散することがあります。これらの飛散物は作業者を切傷させ、火傷あるいは
目に入って負傷させる恐れがあるので、工具をご使用中はその周囲に安全カバーを取り付け、保護めがね等の保護具を着用して安全な環境下での作業をお願いします。
④切削中に発生する火花や、破損による発熱や、切り屑による引火・火災の危険があります。引火や爆発の危険のあるところでは使用しないでください。不水溶性切削液を
ご使用される場合は防火対策を必ず行ってください。
⑤工具を本来の目的以外には使用しないでください。
4.再研磨時のご注意
①再研磨時期が不適当であると工具が破損する恐れがあります。適正な工具と交換するか、再研磨を行ってください。
②工具を再研磨すると粉塵が発生します。再研磨時にはその周囲に安全カバーを取り付け、保護めがね等の保護具を着用してください。
5.工具に関して、安全上の問題点・不明な点・その他相談がありましたら、当社までご連絡ください。
掲載商品に関するお問い合せはこちら 総発売元:ユニソル株式会社 〒540-0024 大阪市中央区南新町1-2-10
●本カタログの記載内容は2026年7月現在のものです。
●記載の表示価格には消費税が含まれておりません。
●寸法・仕様・価格等は改良のため予告なく変更または製造を中止する場合がございますので、
あらかじめご了承願います。
●本カタログと実際の商品の色は多少異なる場合があります。
GC20260023 8 O