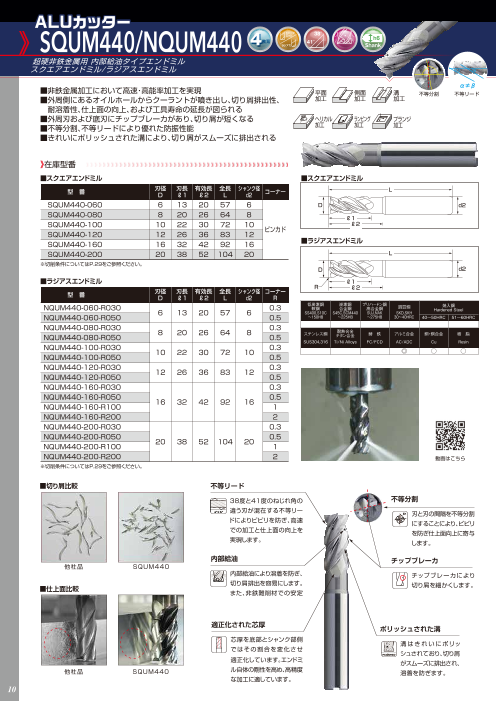


超硬非鉄金属用 内部給油タイプエンドミル
超硬非鉄金属用 内部給油タイプのスクエア・ラジアスエンドミル
関連メディア
このカタログについて
| ドキュメント名 | ALUカッター SQUM440/NQUM440(最新の定価は公式サイトの定価表をご確認ください) |
|---|---|
| ドキュメント種別 | 製品カタログ |
| ファイルサイズ | 389.2Kb |
| 登録カテゴリ | |
| 取り扱い企業 | ギガ・セレクション(ギガセレクション) (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ

このカタログの内容
Page1
ALUカッター ALUファイター
シャープ
》SQUM440/NQUM440 4 エッジ 38°
枚刃 h6
41°
ラジアス Shank 》RAUM340 3 40°
枚刃 h6
Shank
α
超硬非鉄金属用 内部給油タイプエンドミル β
スクエアエンドミル/ラジアスエンドミル 3枚刃超硬ラフィングエンドミル 非鉄金属加工用 γ
α β
α≠β≠γ
不等分割
α≠β
■非鉄金属加工において高速・高能率加工を実現 平面 側面 溝 不等分割 不等リード ■3枚刃、40度ねじれ、非鉄金属加工用のラフィングエンドミル
■外周側にあるオイルホールからクーラントが噴き出し、切り屑排出性、 加工 加工 加工 ■切削抵抗が少なく、加工音が静か。ワークの変形も少ない 平面 側面 溝
耐溶着性、仕上面の向上、および工具寿命の延長が図られる ■抜群の切り屑排出性 加工 加工 加工
■外周刃および底刃にチップブレーカがあり、切り屑が短くなる ヘリカル ランピング プランジ ■コーナー部はR付きで、全て首逃がしタイプ
■不等分割、不等リードにより優れた防振性能 加工 加工 加工
■きれいにポリッシュされた溝により、切り屑がスムーズに排出される
》在庫型番 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》在庫型番 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》 》
■スクエアエンドミル ■スクエアエンドミル 型 番 刃径 Dc 刃長 ℓ 有効長 ℓ1 首下径 φd2 全長 L シャンク径 Ds コーナー R
型 番 刃径 刃長 有効長 全長 シャンク径 L RAUM340-060-13×24 24 60
D ℓ1 ℓ2 L d2 コーナー 6 13 5.5 6 0.1
RAUM340-060-13×40 40 75
SQUM440-060 6 13 20 57 6 D d2 RAUM340-080-20×28 28 64
SQUM440-080 8 20 26 64 8 8 20 7.4 8 0.1
ℓ1 RAUM340-080-20×40 40 75 L
SQUM440-100 10 22 30 72 10 ℓ2
ピンカド RAUM340-100-22×35 35 75 ℓ1
SQUM440-120 12 26 36 83 12 10 22 9.2 10 0.1
■ラジアスエンドミル RAUM340-100-22×60 60 100
SQUM440-160 16 32 42 92 16 RAUM340-120-26×40 40 75
SQUM440-200 20 38 52 104 20 L 12 26 11 12 0.12
RAUM340-120-26×60 60 100 R ℓ φd2
※切削条件についてはP.29をご参照ください。
D d2 RAUM340-160-32×40 40 90
16 32 15 16 0.16
■ラジアスエンドミル RAUM340-160-32×75 75 125
ℓ1 低炭素鋼 炭素鋼 プリハードン鋼
R ℓ2 RAUM340-200-40×50 50 100 軟鋼 合金鋼 高合金鋼 調質鋼 焼入鋼
Hardened Steel
型 番 刃径 刃長 有効長 全長 シャンク径 コーナー 20 40 19 20 0.2 SS400,S10C S45C,SCM440 SUJ,NAK SKD,SKH
D ℓ1 ℓ2 L d2 R RAUM340-200-40×100 100 150 ~150HB ~225HB ~275HB 30~40HRC 40~50HRC 51~60HRC
NQUM440-060-R030 0.3 低炭素鋼 炭素鋼 プリハードン鋼 焼入鋼
軟鋼 合金鋼 高合金鋼 調質鋼 ※切削条件についてはP.30をご参照ください。
6 13 20 57 6 Hardened Steel
SS400,S10C S45C,SCM440 SUJ,NAK SKD,SKH ステンレス鋼 耐熱合金
チタン合金 鋳 鉄 アルミ合金 銅・銅合金 樹 脂
NQUM440-060-R050 0.5 ~150HB ~225HB ~275HB 30~40HRC 40~50HRC 51~60HRC SUS304,316 Ti/Ni Alloys FC/FCD AC/ADC Cu Resin
NQUM440-080-R030 0.3 ◎ ○ ○
8 20 26 64 8 ステンレス鋼 耐熱合金
NQUM440-080-R050 0.5 チタン合金 鋳 鉄 アルミ合金 銅・銅合金 樹 脂
SUS304,316 Ti/Ni Alloys FC/FCD AC/ADC Cu Resin
NQUM440-100-R030 0.3
10 22 30 72 10 ◎ ○ ○
NQUM440-100-R050 0.5
NQUM440-120-R030 0.3
12 26 36 83 12
NQUM440-120-R050 0.5
NQUM440-160-R030 0.3
NQUM440-160-R050 0.5
16 32 42 92 16
NQUM440-160-R100 1
NQUM440-160-R200 2
NQUM440-200-R030 0.3
NQUM440-200-R050 0.5
20 38 52 104 20
NQUM440-200-R100 1
NQUM440-200-R200 2 動画はこちら
※切削条件についてはP.29をご参照ください。
■切り屑比較 不等リード
38度と41度のねじれ角の 不等分割
違う刃が混在する不等リー 刃と刃の間隔を不等分割
ドによりビビリを防ぎ、高速 にすることにより、ビビリ
での加工と仕上面の向上を を防ぎ仕上面向上に寄与
実現します。 します。
内部給油 チップブレーカ
他社品 SQUM440
内部給油により溶着を防ぎ、 チップブレーカにより
切り屑排出を容易にします。
■仕上面比較 切り屑を細かくします。
また、非鉄難削材での安定
適正化された芯厚 ポリッシュされた溝
芯厚を底部とシャンク部側
溝はきれいにポリッ
ではその割合を変化させ
シュされており、切り屑
適正化しています。エンドミ がスムーズに排出され、
他社品 SQUM440 ル自体の剛性を高め、高精度 溶着を防ぎます。 定価表はこちら
な加工に適しています。
10 SAUM345-060、SAUM345-020にて加工 11
Dc
φDs