

なぜなぜ分析の前に、トヨタが必ずやること
品質不良が起きたらまず「なぜなぜ分析」。それが一般的な考え方です。
しかし、トヨタはそこから入りません。
原因を掘り下げる前に、「なぜその不良が起きたのか」という構造を見るのです。
人為的ミスは、あくまで結果。
判断の前提、工程設計、作業スピード、現場の運用など、発生のメカニズムを整理しなければ、真因にはたどり着けません。
本資料では、元トヨタ自動車九州・古里氏監修のもと、品質不良を防ぐための原因追及ロジックと、真因に対する打ち手について解説しています。改善活動の質を一段引き上げたい方は、ぜひご覧ください。
このカタログについて
| ドキュメント名 | 品質不良を防ぐための「トヨタ式」原因追及ロジックと打ち手 |
|---|---|
| ドキュメント種別 | 製品カタログ |
| ファイルサイズ | 14.4Mb |
| 取り扱い企業 | Tebiki株式会社 (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ

このカタログの内容
Page1
ヒューマンエラーのメカニズムから考える
品質不良を防ぐための
「トヨタ式」原因追及ロジックと打ち手
Page2
本資料のあらすじ 目次
本資料では、ヒューマンエラーの視点から品質不良の発生要因と 1 ヒューマンエラーの種類と対策
真因分析の考え方について解説します。
2 再発防止のために、なぜなぜ分析で真因を特定する
過失・故意などのエラー分類を整理した上で、「なぜなぜ分析」
の進め方を紹介し、表面的な事象ではなく真因に対する再発防止 3 動画マニュアルを使った再発防止
策を講じる重要性をお伝えします。
4 tebiki現場教育のおすすめポイント
5 お客様の声
品質不良を防ぐための「トヨタ式」原因追及ロジックと打ち手 02
Page3
資料監修者のご紹介
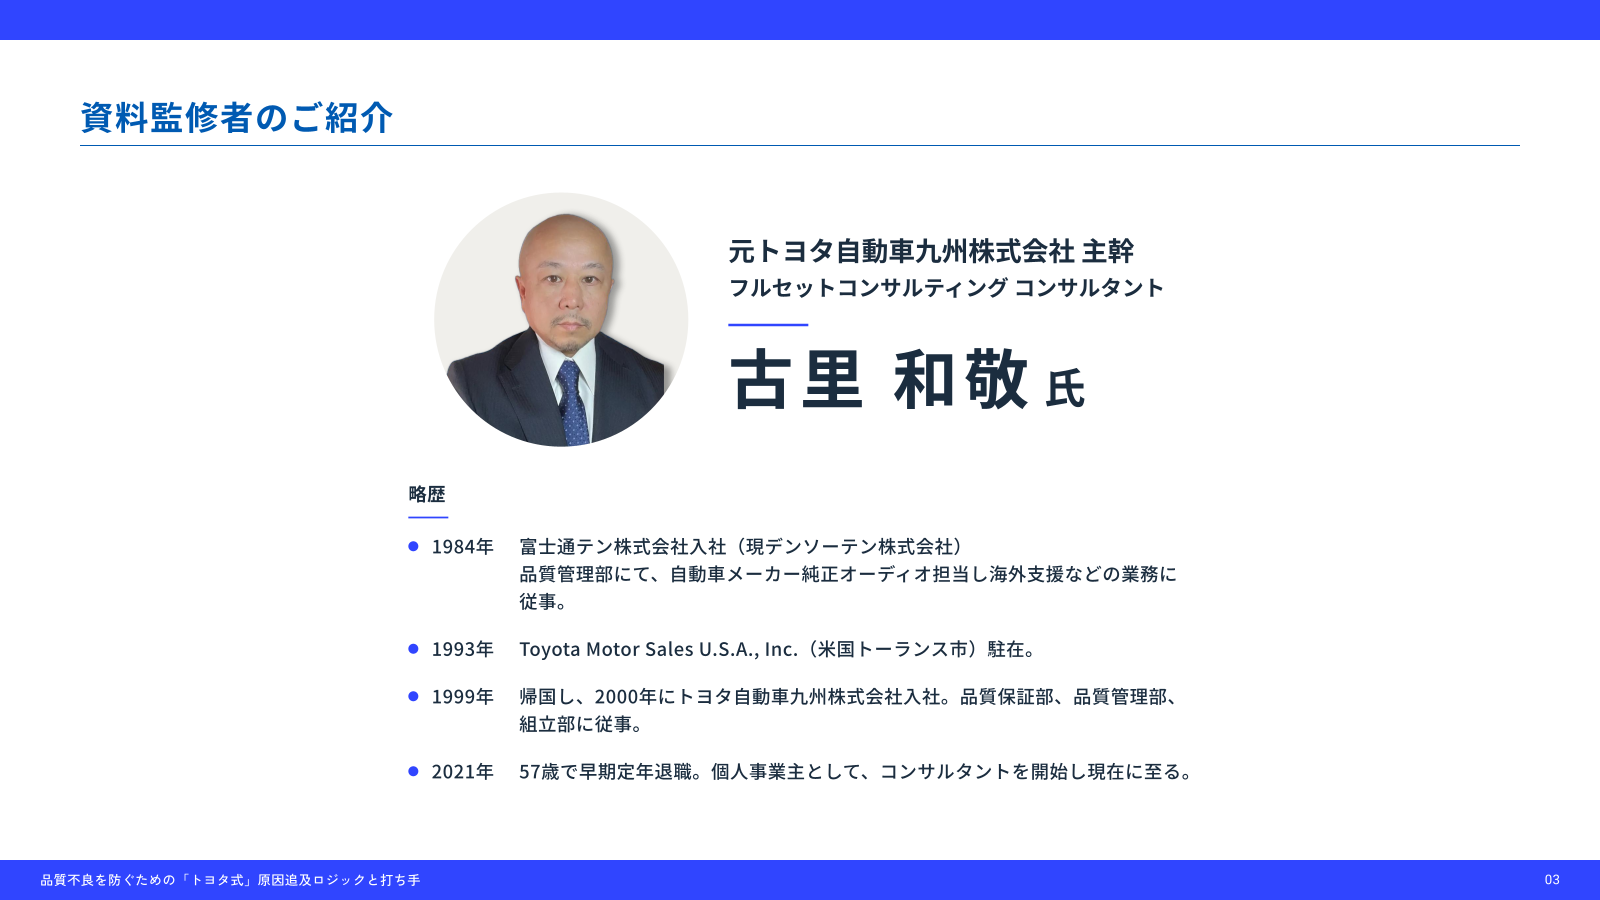
元トヨタ自動車九州株式会社 主幹
フルセットコンサルティング コンサルタント
古里 和敬 氏
略歴
1984年 富士通テン株式会社入社(現デンソーテン株式会社)
品質管理部にて、自動車メーカー純正オーディオ担当し海外支援などの業務に
従事。
1993年 Toyota Motor Sales U.S.A., Inc.(米国トーランス市)駐在。
1999年 帰国し、2000年にトヨタ自動車九州株式会社入社。品質保証部、品質管理部、
組立部に従事。
2021年 57歳で早期定年退職。個人事業主として、コンサルタントを開始し現在に至る。
品質不良を防ぐための「トヨタ式」原因追及ロジックと打ち手 03
Page4
ヒューマンエラーの種類と対策
品質不良を防ぐための「トヨタ式」原因追及ロジックと打ち手 04
Page5
製造現場の課題
製造現場において品質不良が発生すると、手直しや再検査、原因確認、関係部門との調整が必要になります。
ひとつの不良は小さく見えても、繰り返されることで現場全体の工数を圧迫し、生産性低下の要因になります。
同じ不良が何度も繰り返される
対策しても、効果が続かない
原因が曖昧なまま、注意喚起で終わる
手直し・再検査・確認作業が増える
品質不良は、現場の生産性を奪う“大きなロス”
品質不良を防ぐための「トヨタ式」原因追及ロジックと打ち手 05
Page6
品質不良の原因は、製造プロセスの各所に潜んでいる
品質不良は、設計・手順書・教育・訓練・製造・検査など、製造プロセスのさまざまな工程で発生します。
なかでも、現場作業に起因するヒューマンエラーは、同じ不良の再発や対策の形骸化につながりやすい要因です。
本資料では、品質不良のなかでもヒューマンエラーに着目し、真因追及と再発防止の考え方を解説します。
生産準備から製造までのプロセス
設計図 手順書 教育・訓練 製造 出荷
設計不備
記載漏れ・改訂漏れ
教育不足
うっかりミス
確認漏れ・見落とし
仕様の曖昧さ 表現の曖昧さ 理解度のばらつき 手抜き・ルール逸脱 判断基準のズレ
品質不良を防ぐための「トヨタ式」原因追及ロジックと打ち手 06
Page7
ヒューマンエラーの種類と対策
ヒューマンエラーは、大きく「過失」と「故意」に分けられます。
過失は、本人に悪意や意図がなく発生するミスです。一方、故意はルールを理解していながら、何らかの理由で守られなかっ
た状態を指します。どちらに分類されるかによって、必要な対策は大きく変わります。
過失 対策の例
人為的ミス 意図せず起きるミス 教育・訓練、手順の明確化、
例)うっかり・見落とし・操作ミス ポカヨケ
故意 対策の例
分かっていて発生する逸脱 理由の深掘り、守れる標準
例)手抜き・近道行動・ルール違反 づくり、指導・監督
品質不良を防ぐための「トヨタ式」原因追及ロジックと打ち手 07
Page8
過失によるヒューマンエラー
過失によるヒューマンエラーは、本人に悪意がなくても発生するミスを指します。
注意喚起だけで終わらせず、教育・訓練やポカヨケによって、ミスが起きにくい状態をつくることが重要です。
スキル不足 うっかり
手順や判断基準を十分に理解できていないため、 慣れや疲労、急ぎ作業によって注意がそれ、
誤った操作や確認漏れが発生する 確認や記録を忘れてしまう
対応例:教育・訓練 対応例:ポカヨケ
品質不良を防ぐための「トヨタ式」原因追及ロジックと打ち手 08
Page9
故意によるヒューマンエラー
故意によるヒューマンエラーは、標準やルールを理解していながら、何らかの理由で守られなかった状態です。
作業者の意識の問題として扱うのではなく、「なぜ標準通りに作業できなかったのか」「なぜルールを守れなかったのか」ま
で確認することが重要です。
近道行動 善意的行動 違反行為・手抜き
標準手順を理解しているものの
本人は良かれと思い新人の作業を手伝う
ルールを理解していながら、
「この方が早い」「いつも問題ない」と判断 など、結果として標準やルールから
確認・記録・手順を
し、手順を省略・変更する 外れてしまう 意図的に省略する
対応例:理由を探る 対応例:理由を探る 対応例:監査、風土改善
品質不良を防ぐための「トヨタ式」原因追及ロジックと打ち手 09
Page10
再発防止のために、
なぜなぜ分析で真因を特定する
品質不良を防ぐための「トヨタ式」原因追及ロジックと打ち手 10
Page11
再発するのは、なぜなぜ分析で真因にたどり着いていないから
ヒューマンエラーの対策が再教育や注意喚起で終わっている場合、原因を十分に掘り下げられていない可能性があります。
「確認不足」「注意不足」で止めず、なぜその行動が起きたのかまで確認することで、再発防止につながる対策が見えてきます。
真因にたどり着いていない対策 真因にもとづく対策
現象:作業者がミスした
真因:確認しにくい標準・環境だった
原因:確認不足だった
対策:標準、教育、確認方法を見直す
真因にたどり着く
対策:注意喚起・再教育
なぜなぜ分析が必要
➡ 再発する ➡ ミスが起きにくい状態をつくる
品質不良を防ぐための「トヨタ式」原因追及ロジックと打ち手 11
Page12
事例1:機械操作ミス|なぜなぜ分析で真因を特定する
なぜなぜ分析では、発生した事象に対して「なぜ」を重ね、原因を深掘りします。
しかし、原因を「作業者の確認不足」「注意不足」で止めてしまうと、対策は注意喚起や再教育に偏りがちです。
同じ不良を繰り返さないためには、人の行動だけでなく、その行動が起きた背景まで確認する必要があります。
事例:Aさんが機械の操作を誤り、不良品が発生した
なぜ① なぜ② なぜ③ なぜ④ なぜ⑤
なぜ不良品が
発生したのか Aさんが手順どおりに
その方が時間が
早くやって次の作業を 時間内にやるべきこと 標準可能時間を把握しない
機械を操作しなかった 短縮できた したかった が多すぎた まま無理な作業計画を
組んだから
・Aさんを再教育しよう
・Bさんと交代させよう ここまで深掘りして対策を
行わないと再発する
→人の責任で終わっている
品質不良を防ぐための「トヨタ式」原因追及ロジックと打ち手 12
Page13
事例1:機械操作ミス|なぜなぜ分析で真因を特定する
なぜなぜ分析の結果、機械操作ミスの背景には作業者の確認不足だけでなく、作業量そのものの問題があることが分かりま
した。60秒のタクトタイムに対して、標準どおりに作業すると70秒かかる状態では、作業者は時間内に終えるために手順を
省略しやすくなります。真因は、作業者の意識ではなく、標準作業時間を把握しないまま無理な作業計画を組んでいたことに
あります。
原因:やるべきことが多すぎた
なぜ不良品が
タクトタイム:60秒 標準作業時間:70秒
発生したのか 差分:10秒
無理な作業計画により、作業者が手順を省略せざるを得ない状態になっていた
真因:標準作業時間を把握せずに、作業量を設定していたため、やるべきことが多すぎた。
そのため手順通りに作業を行わず、機械操作ミスが発生した。
品質不良を防ぐための「トヨタ式」原因追及ロジックと打ち手 13
Page14
事例1:機械操作ミス|真因を対策する
真因まで掘り下げることで、対策すべき対象が明確になります。この事例では、作業者の注意不足ではなく、標準作業時間を
把握せずに作業量を設定していたことが真因でした。そのため、注意喚起ではなく、作業時間を見える化し、手順どおりに作
業できる状態へ改善することが重要です。
真因 標準作業時間を把握せずに、作業量を設定していたため、やるべきことが多すぎた。そのため手順通りに作業を
行わず、機械操作ミスが発生した。
対策 各作業に必要な標準作業時間を把握し、十分な作業時間を設定するルールを設けた。
Before After
作業時間を把握せずに作業量を設定 標準作業時間を把握し、十分な作業時間を設定
➡ 手順を省略し、機械操作ミスが発生 ➡ 手順どおりに作業できる状態に改善
品質不良を防ぐための「トヨタ式」原因追及ロジックと打ち手 14
Page15
真因にたどり着くための職場風土
真因を追及するには、作業者を責めるのではなく、現場で起きていた事実を集めることが重要です。
会議室で「なぜ」と問い詰めるだけでは、作業者は防御的になり、ミスが起きた背景を話しにくくなります。
現場に出向き、作業に共感しながら具体的に聞くことで、標準・環境・教育に関する改善材料を引き出しやすくなります。
真因を引き出しづらい質問 真因を引き出す質問
・なぜミスしたの?
・ミスが発生した時、どの作業をしていましたか?
・なぜ確認しなかったの?
・どこで迷いましたか?
・やりにくい手順はありましたか?
・なぜ手順を守らなかったの?
・いつもと違う状況はありましたか?
➡ 作業者が責められていると感じ、
➡ 作業の実態や、ミスが起きた条件を
事実や背景が出にくくなる 確認できる
品質不良を防ぐための「トヨタ式」原因追及ロジックと打ち手 15
Page16
事例2:リモコンの検査項目不足|なぜなぜ分析で真因を特定する
なぜなぜ分析で「赤いボタンだけ検査していなかった」と分かっても、そこで止めてしまうと対策は検査項目の追加にとどま
ります。しかし、本来確認すべきなのは「なぜ検査項目から漏れていたのか」です。
現象だけに対応すると、別のボタンや別製品でも同じような不良が再発する可能性があります。
事例:テレビのリモコンで、赤いボタンが効かないクレームが発生した
なぜ① なぜ② なぜ③ なぜ④
赤いボタンが
効かない半製品が 検査をしていなかった 検査項目が抜けていた 検査項目確定時に、
抜け漏れの確認をする
検査を流出した (このボタンだけ) 抜け漏れを十分に確認
のは担当者任せだった
していなかった (ルールがなかった)
ここで止めると、
ここまで深掘りして
対策は「検査項目の追加」 対策を行わないと再発する
だけになる
品質不良を防ぐための「トヨタ式」原因追及ロジックと打ち手 16
Page17
事例2:リモコンの検査項目不足|真因を対策する
真因まで掘り下げることで、対策すべき対象が明確になります。この事例では、「赤いボタンを検査していなかったこと」
自体が真因ではなく、機能数と検査項目数を照合する仕組みがなく、検査項目漏れを防げていなかったことが真因でした。
そのため、個別の検査追加だけで終わらせず、検査項目が漏れない仕組みへ改善しました。
真因 抜け漏れの確認をするのは担当者任せだった(ルールがなかった)
対策 生産準備段階で、機能数と検査項目数を照合する工程を追加し、その確認内容を生産準備チェックシートに組み込んだ。
Before After
検査項目の作成時に、
生産準備段階で、
機能数と検査項目数を照合していなかった 機能数と検査項目数を照合するルールを追加
➡ 赤いボタンの検査が漏れ、不良が流出 ➡ 検査漏れを防ぎ、不良流出を防止
品質不良を防ぐための「トヨタ式」原因追及ロジックと打ち手 17
Page18
事例3:工具の置き忘れ|なぜなぜ分析と真因への対策
工具の置き忘れは、「作業者が忘れた」「確認不足だった」で止めると、注意喚起や再教育だけの対策になりがちです。なぜ
忘れやすい状態だったのかまで掘り下げることで、工具管理や作業完了時の確認ルールが標準化されていないことが見えてき
ます。
事例:自動車整備工場で、作業終了後にエンジンルームへ工具を置き忘れる事案が発生した
対策
なぜ① なぜ② なぜ③
工具を置き忘れた 置き忘れに
工具確認方法が、
工具確認がルール化
気がつかなかった 作業者任せだった されていなかった
置き忘れに簡単に
気が付くように
なっていなかった
対策が「注意する」「再教育する」 真因:工具管理の方法や作業完了時の
だけになりやすい 確認ルールが標準化されておらず、
工具確認を、上司立ち合いで実施するルール
工具の戻し忘れに気づけない状態だった。 にした。その際、ひと目で確認できるよう
に、ボードに置場指定マークを付けた。
品質不良を防ぐための「トヨタ式」原因追及ロジックと打ち手 18
Page19
品質不良の原因は、1つとは限らない
品質不良や事故は、ひとつの原因だけで発生するとは限りません。設備の不具合、作業手順の不備、判断ミス、教育不足、
職場風土など、複数の要因が重なって表面化することがあります。そのため、なぜなぜ分析では「原因はこれだ」と決めつけ
ず、関連する要因を広く洗い出すことが重要です。
事象例:悪天候の中で出航した小型旅客船が、航行中に浸水し沈没した。
見えている原因 背景にある真因 対策
ハッチが閉まっていなかった 出航前点検で閉鎖状態を
ハッチ・留め具・浸水リスクの
確認できていなかった 点検ルール化
浸水拡大を防ぐ構造・点検が
隔壁の水密化、補修、
隔壁に穴があった 不十分だった 浸水警報・排水設備の整備
悪天候下で出航した 出航可否の判断基準や
気象・海象基準の明確化、
運航管理が弱かった 出航停止判断の徹底
が していなかった ルールを守らせる体制・監督が
責任者設定、教育、監査、
安全管理 機能 不足していた 定期確認
原因を1つに決めつけず、複数の要因にそれぞれ対策を打つのが重要
品質不良を防ぐための「トヨタ式」原因追及ロジックと打ち手 19
Page20
動画マニュアルを
使った再発防止
品質不良を防ぐための「トヨタ式」原因追及ロジックと打ち手 20