

板材に溶接して使用するナットや、スタッドを板材に溶接する方法などをご紹介!
板金部品の接合には、タップ加工を用いることが多いですが、ビス止めを
する場合は、ビスの頭が表面から飛び出さないように、取付側の部品に
皿状の加工を行うことがあります。
また、タップ加工の他にもナットやボルトを溶接する方法や、ナットやボルトを
圧入する方法などがあります。
当資料はこれらの接合方法についてご紹介します。ぜひ、ダウンロードして
ご覧ください。
【掲載内容】
■皿もみ加工
■溶接ナット
■スタッド溶接
■ファスナー(圧入ボルト・圧入ナット)
※詳しくはPDF資料をご覧いただくか、お気軽にお問い合わせ下さい。
このカタログについて
| ドキュメント名 | 【技術資料】板金基礎講座 第13回 皿もみ加工・溶接ナット他 |
|---|---|
| ドキュメント種別 | 製品カタログ |
| ファイルサイズ | 1.5Mb |
| 登録カテゴリ | |
| 取り扱い企業 | 株式会社アマダ(アマダグループ) (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ

このカタログの内容
Page1
板金基礎講座
第 13 回
皿もみ加工・溶接ナット他
Page2
板金基礎講座 第13回 皿もみ加工・溶接ナット他
13.皿もみ加工・溶接ナット他
板金部品の接合には、前回号のタップ加工を用いることが多いですが、ビス止めをす
る場合は、ビスの頭が表面から飛び出さないように、取付側の部品に皿状の加工を行
うことがあります。
また、タップ加工の他にもナットやボルトを溶接する方法や、ナットやボルトを圧入する
方法などがあります。
今回はこれらの接合方法について紹介します。
14-01.皿もみ加工
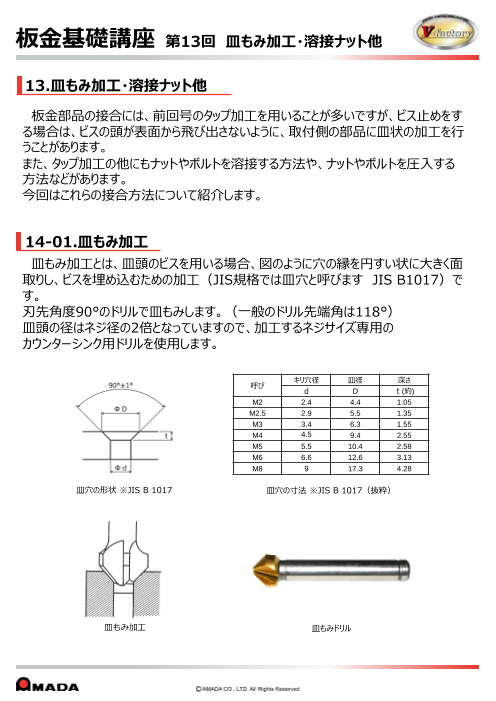
皿もみ加工とは、皿頭のビスを用いる場合、図のように穴の縁を円すい状に大きく面
取りし、ビスを埋め込むための加工(JIS規格では皿穴と呼びます JIS B1017)で
す。
刃先角度90°のドリルで皿もみします。(一般のドリル先端角は118°)
皿頭の径はネジ径の2倍となっていますので、加工するネジサイズ専用の
カウンターシンク用ドリルを使用します。
キリ穴径 皿径 深さ
呼び
d D t(約)
M2 2.4 4.4 1.05
M2.5 2.9 5.5 1.35
M3 3.4 6.3 1.55
M4 4.5 9.4 2.55
M5 5.5 10.4 2.58
M6 6.6 12.6 3.13
M8 9 17.3 4.28
皿穴の形状 ※JIS B 1017 皿穴の寸法 ※JIS B 1017(抜粋)
皿もみ加工 皿もみドリル
Page3
板金基礎講座 第13回 皿もみ加工・溶接ナット他
13-02.溶接ナット
板材に溶接して使用するナットで、バーリングによるタップではネジ強度が不足する場
合などに使用します。角の数や形が異なる複数の種類があり、サイズ、溶接方法、作
業性、板厚や大きさなど適したものを選ぶことが必要です。
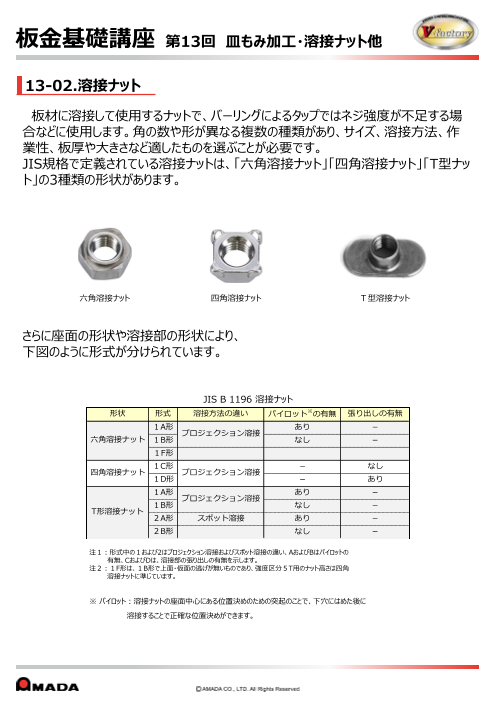
JIS規格で定義されている溶接ナットは、「六角溶接ナット」「四角溶接ナット」「T型ナッ
ト」の3種類の形状があります。
六角溶接ナット 四角溶接ナット T型溶接ナット
さらに座面の形状や溶接部の形状により、
下図のように形式が分けられています。
JIS B 1196 溶接ナット
形状 形式 溶接方法の違い パイロット※の有無 張り出しの有無
1A形 あり -
プロジェクション溶接
六角溶接ナット 1B形 なし -
1F形
1C形 - なし
四角溶接ナット プロジェクション溶接
1D形 - あり
1A形 あり -
プロジェクション溶接
1B形 なし -
T形溶接ナット
2A形 スポット溶接 あり -
2B形 なし -
注1:形式中の1および2はプロジェクション溶接およびスポット溶接の違い、AおよびBはパイロットの
有無、CおよびDは、溶接部の張り出しの有無を示します。
注2:1F形は、1B形で上面・仮面の逃げが無いものであり、強度区分5T用のナット高さは四角
溶接ナットに準じています。
※ パイロット:溶接ナットの座面中心にある位置決めのための突起のことで、下穴にはめた後に
溶接することで正確な位置決めができます。
Page4
板金基礎講座 第13回 皿もみ加工・溶接ナット他
溶接ナットの種類と形状
①六角溶接ナット ②四角溶接ナット 1A形
③T型溶接ナット 1B形
1A形(パイロット付) 1C形(パイロット無) (パイロット付 (パイロット無
・ダボ付) ・ダボ付)
1B形 1D形
2A形 2B形
(パイロット無) (パイロット無) ③T型溶接ナット
(パイロット付 (パイロット無
・ダボ無) ・ダボ無)
出典:ネジ通販サイト「ネジクル」
Page5
板金基礎講座 第13回 皿もみ加工・溶接ナット他
13-03.スタッド溶接
スタッド溶接とは、スタッドとも呼ばれ、スタッドボルト(おネジ)または、スタッドナット
(めネジ)のスタッドを板材に溶接する方法です。
スタッドと板材の間に瞬間的に放電することで接合面を加熱、溶融させ、
両者を加圧し溶接するもので、アーク溶接と抵抗溶接を複合した溶接方式です。
アーク溶接と比較すると、溶接時間が短く溶接痕が残り難く、溶接部の強度が高いこと
が特長です。
下穴加工は不要ですが、手動のときは位置決めのために、板材にポンチでくぼみを付け
ることもあります。
スタッド(おネジ) 溶接後のスタッド(おネジ)
スタッド溶接ガン NCスタッド溶接機
Page6
板金基礎講座 第13回 皿もみ加工・溶接ナット他
13-04.ファスナー(圧入ボルト・圧入ナット)
ファスナーやインサート、かしめ、クリンチングなどメーカーにより呼称は異なりますが、こ
れらは専用のおネジや、めネジなどを板材に圧入する工法で使用されます。
使用方法は板材にあけた下穴にファスナーを挿入し、プレスで加圧しファスナーを下穴
に圧入することによって板材が塑性変形し、ファスナーの溝部分にくいこむことによって
ファスナーが固定されます。
誰でも簡単に作業ができ、アルミなど様々な板材に対応可能です。
ファスナー(めネジ) ファスナー(おネジ) ファスナー加工例
出典:セルジャパン(株) 出典:セルジャパン(株)
ファスナー圧入動作
圧入前 圧入後 ファスナー圧入機
Page7
アマダ公式商品情報サイトでは板金加工の基礎講座のほか、
課題解決、導入事例紹介など、皆さまのお仕事に役立つ情報を掲載し
ております。
「アマダ コラム」で検索 または 下記 二次元コードよりアクセスください。
アマダ コラム