Page1
AX、で工場は、どう変わる?、AI導入で期待できる、つの効果、予兆保全
製造業のための基礎知識
AXで工場は
どう変わる?
AI導入で期待できる
4つの効果
ノウハウの
標準化 予兆保全
変化への 検査・判断の
対応
省力化
Page2
AIの効果を、現場の課題から考える、「どのAIを使うか」の前に、「何を改善したいか」を明確に。、AXは、AIを活用して仕事の進め方を見直す取り組みです。、工場では、作業時間だけでなく、判断のばらつきや設備停止、、急な計画変更への対応なども改善の対象になります。、自社の現場で、困っていることはありませんか?、判断できる人が限られる、ノウハウの標準化、設備が突然止まる、予兆保全、計画変更に時間がかかる、変化への対応力向上、検査や確認の人手が足りない、検査・判断の省力化、効果は、AIを導入しただけでは決まらない、データの状態、現場の条件、人が確認する手順まで整えて、、実際の業務で改善につながるかを確かめます。
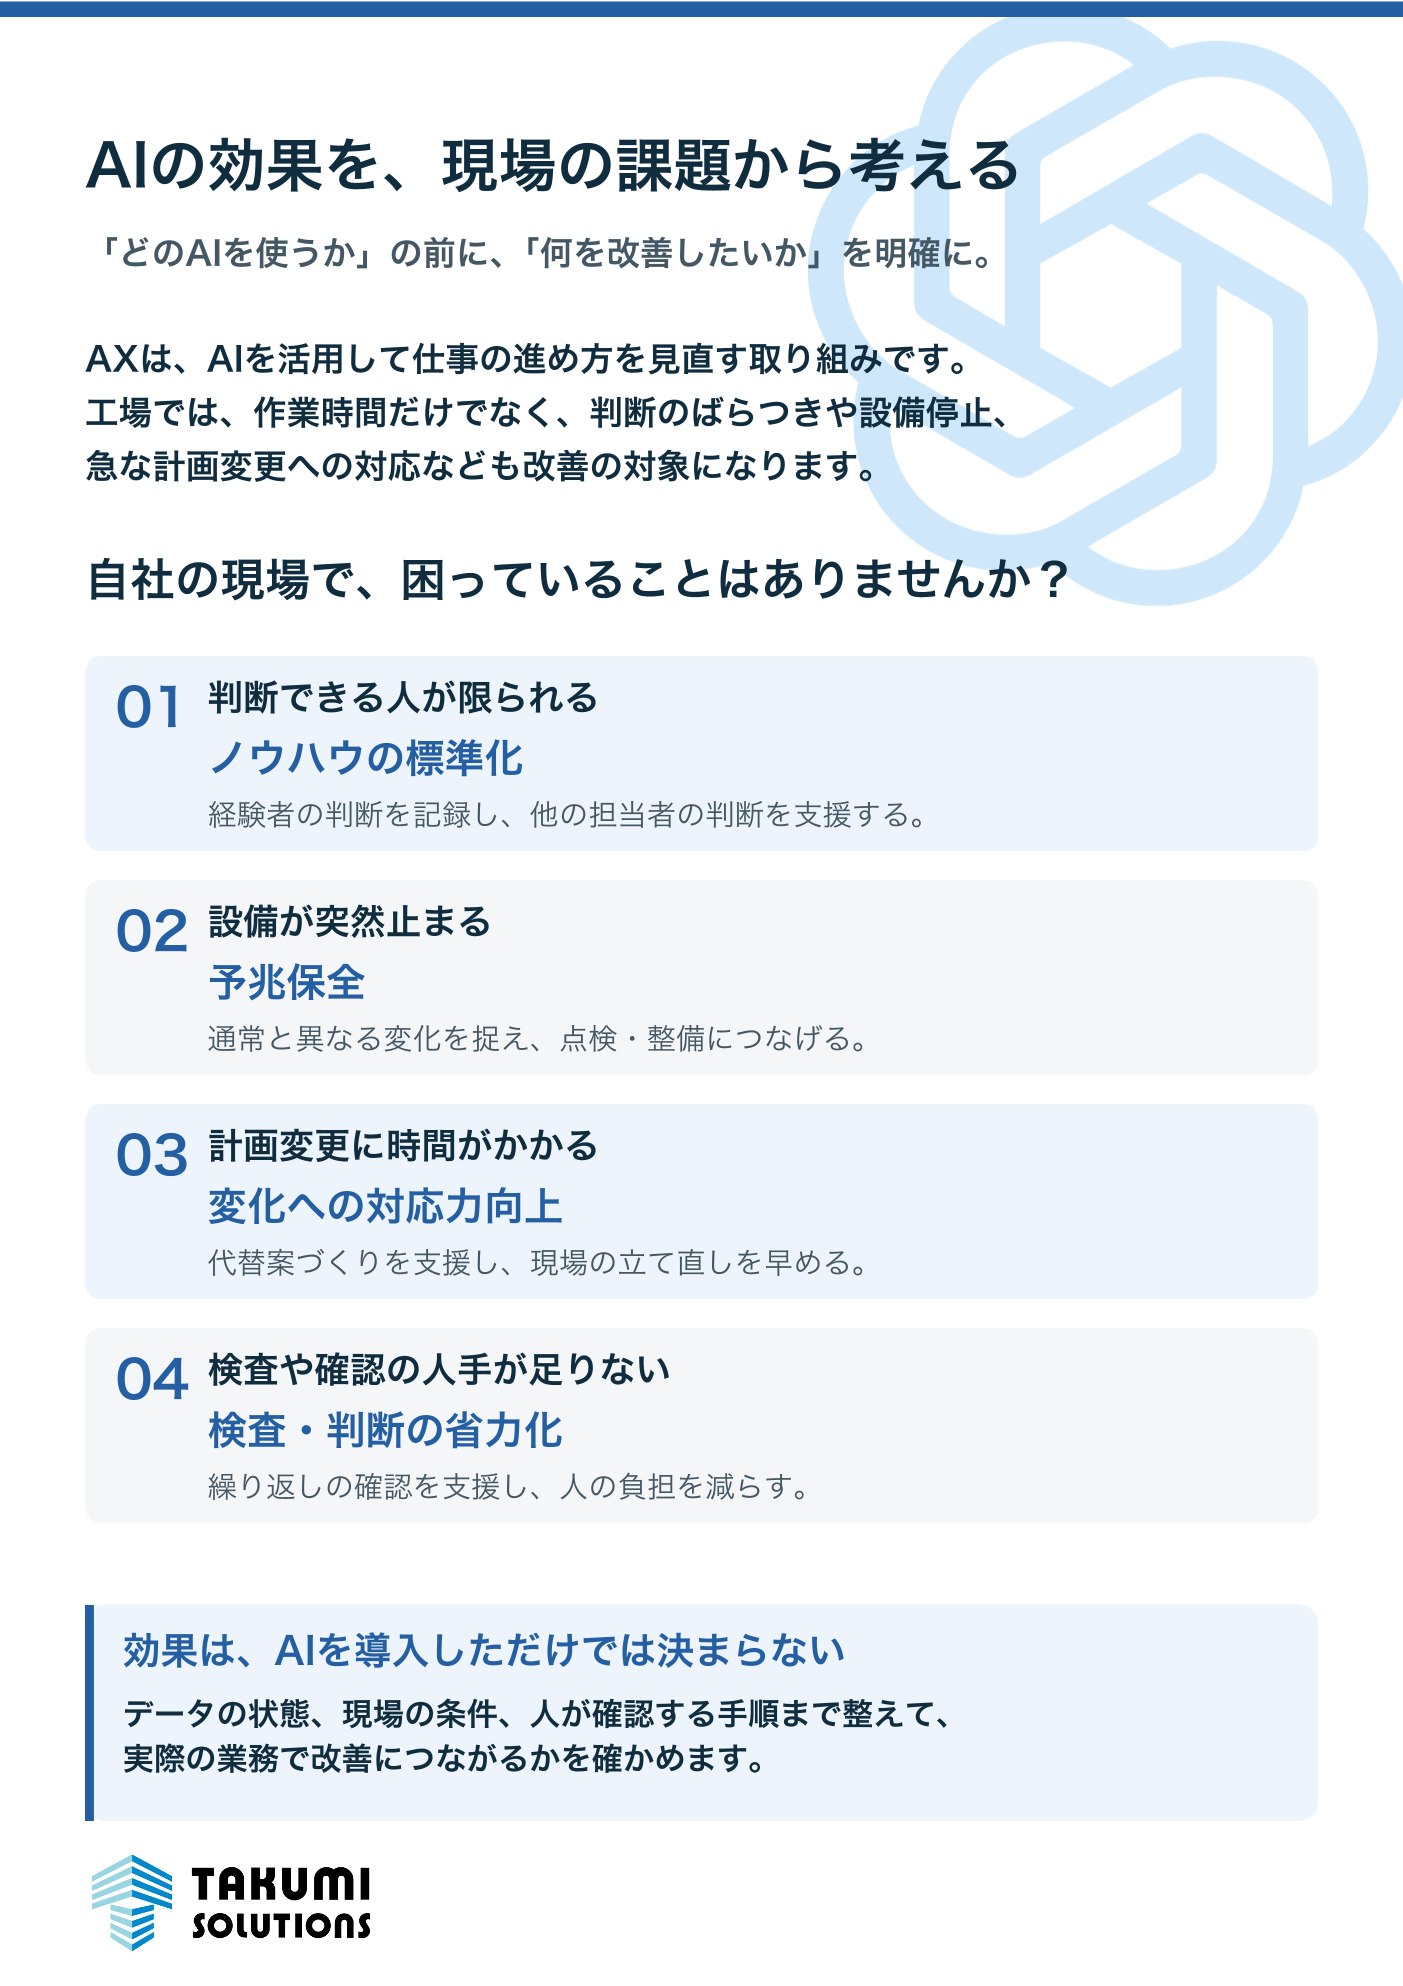
AIの効果を、現場の課題から考える
「どのAIを使うか」の前に、「何を改善したいか」を明確に。
AXは、AIを活用して仕事の進め方を見直す取り組みです。
工場では、作業時間だけでなく、判断のばらつきや設備停止、
急な計画変更への対応なども改善の対象になります。
自社の現場で、困っていることはありませんか?
01 判断できる人が限られる
ノウハウの標準化
経験者の判断を記録し、他の担当者の判断を支援する。
02 設備が突然止まる
予兆保全
通常と異なる変化を捉え、点検・整備につなげる。
03 計画変更に時間がかかる
変化への対応力向上
代替案づくりを支援し、現場の立て直しを早める。
04 検査や確認の人手が足りない
検査・判断の省力化
繰り返しの確認を支援し、人の負担を減らす。
効果は、AIを導入しただけでは決まらない
データの状態、現場の条件、人が確認する手順まで整えて、
実際の業務で改善につながるかを確かめます。
Page3
判断を共有し、設備の変化に備える、効果① ノウハウの標準化 / 効果② 予兆保全、ノウハウの標準化、経験者の判断を、他の担当者も使える形に。、品質判定の理由や調整手順を、画像・記録とともに整理。、AIが類似事例や判断候補を示し、若手の確認を支援します。、必要な情報:、小さな始め方:、評価指標:、判定結果と理由、製品・設備の条件、作業手順、一つの品種・判断業務に絞り、経験者と結果を照合、判断の一致率、確認時間、ベテランへの照会件数、予兆保全、異常の兆しを、点検・整備のきっかけに。、温度・振動・電流などの変化をAIで捉え、担当者に通知。、通知を受けた人が状態を確認し、整備の要否を判断します。、必要な情報:、小さな始め方:、評価指標:、センサーデータ、運転条件、点検・故障の履歴、重要な設備一台から、通常時の変化と通知を確認、突発停止時間、不要な通知の件数、点検工数
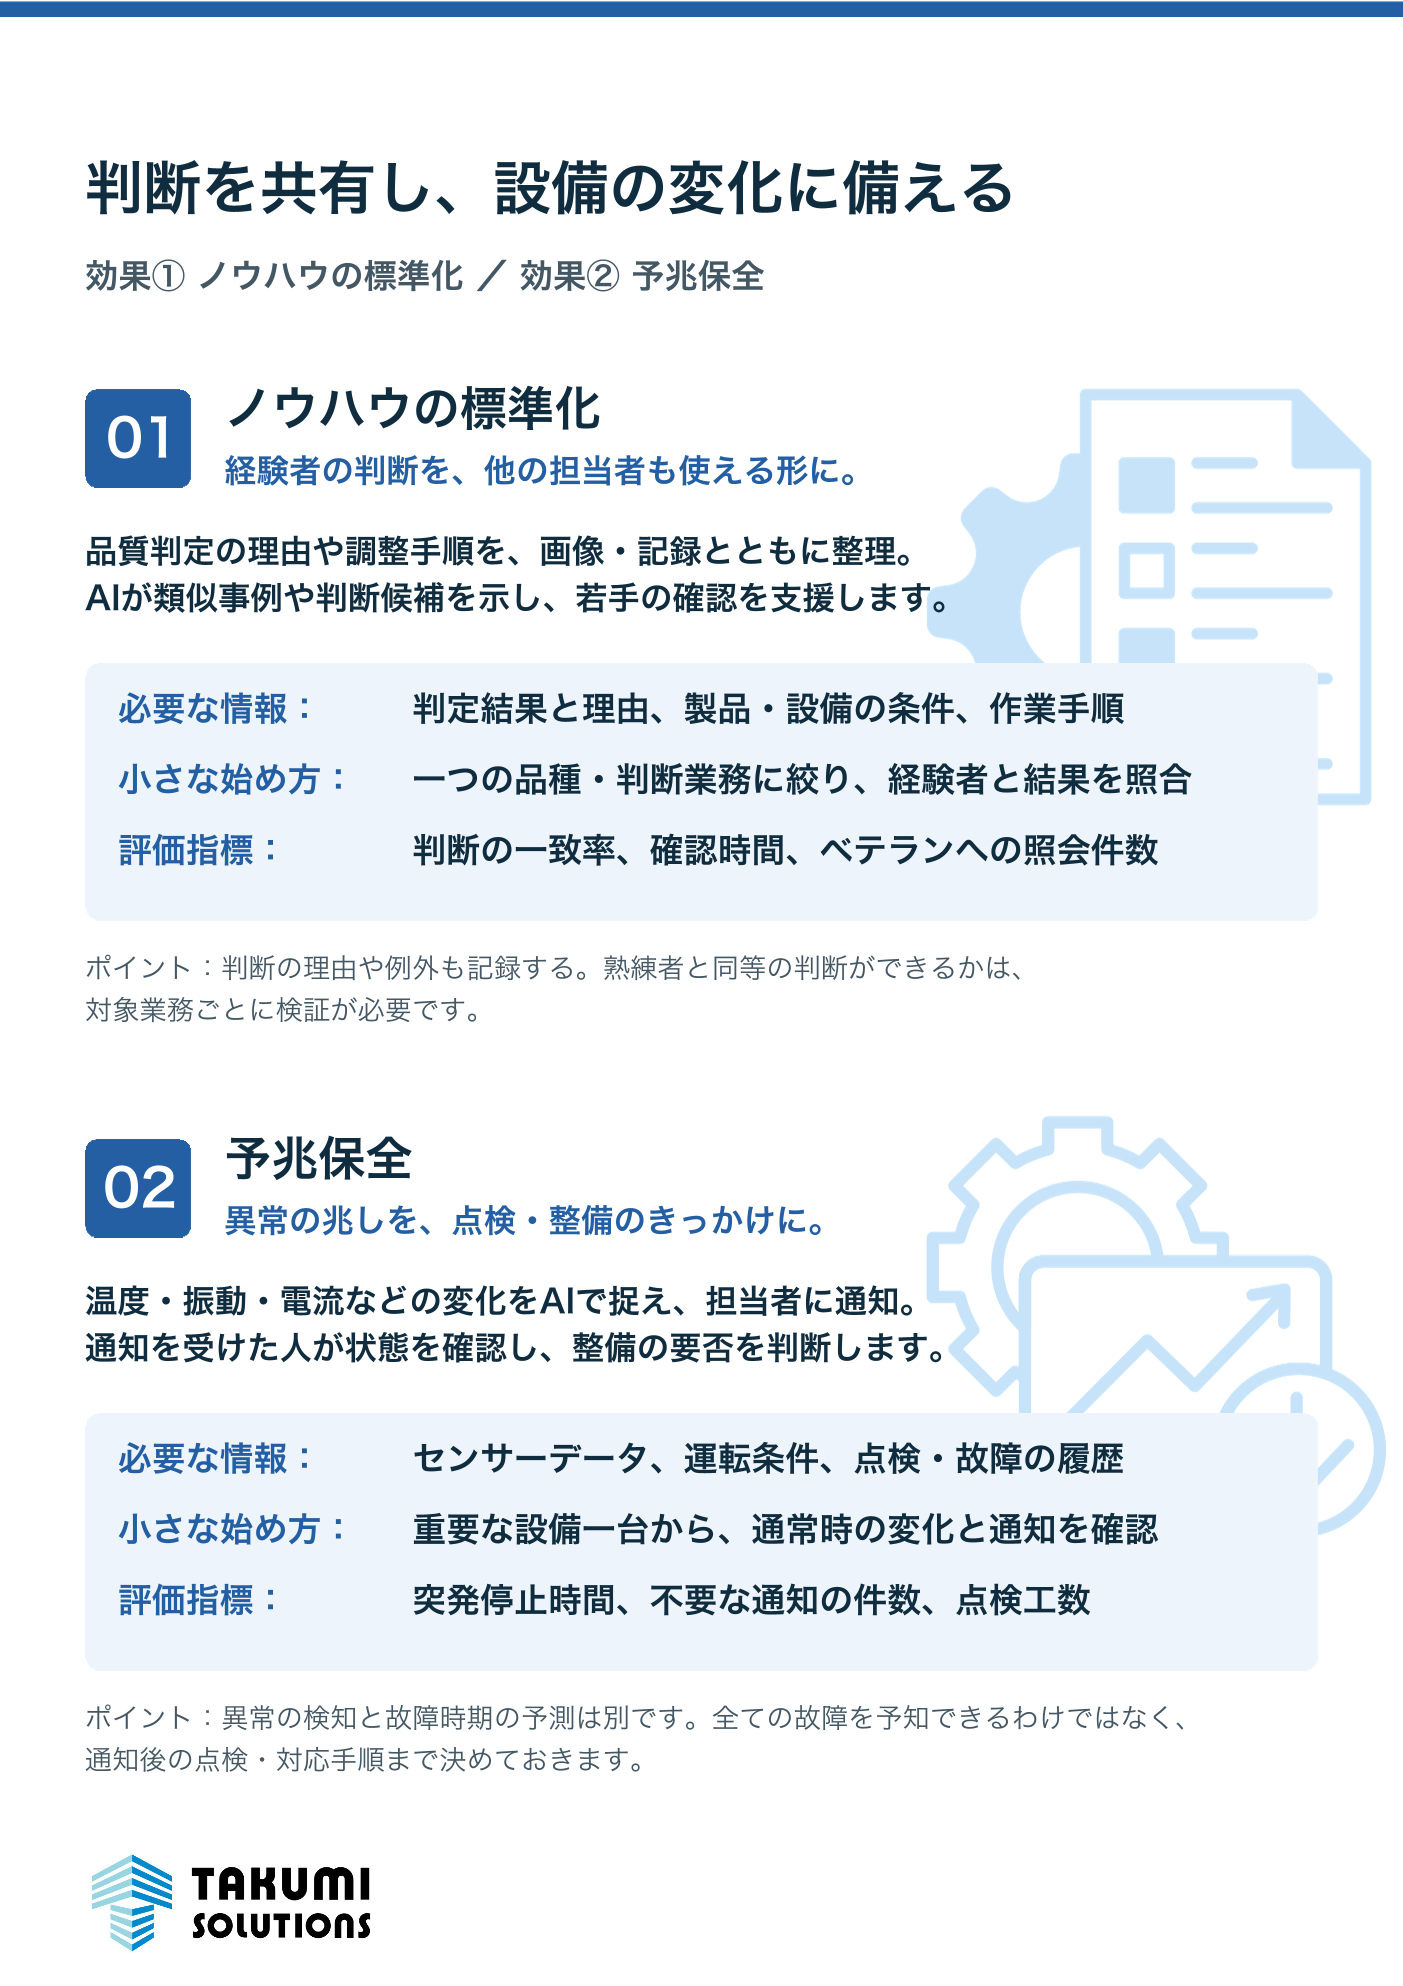
判断を共有し、設備の変化に備える
効果①
ノウハウの標準化
/
効果②
予兆保全
01 ノウハウの標準化
経験者の判断を、他の担当者も使える形に。
品質判定の理由や調整手順を、画像・記録とともに整理。
AIが類似事例や判断候補を示し、若手の確認を支援します。
必要な情報: 判定結果と理由、製品・設備の条件、作業手順
小さな始め方: 一つの品種・判断業務に絞り、経験者と結果を照合
評価指標: 判断の一致率、確認時間、ベテランへの照会件数
ポイント:判断の理由や例外も記録する。熟練者と同等の判断ができるかは、
対象業務ごとに検証が必要です。
02 予兆保全
異常の兆しを、点検・整備のきっかけに。
温度・振動・電流などの変化をAIで捉え、担当者に通知。
通知を受けた人が状態を確認し、整備の要否を判断します。
必要な情報: センサーデータ、運転条件、点検・故障の履歴
小さな始め方: 重要な設備一台から、通常時の変化と通知を確認
評価指標: 突発停止時間、不要な通知の件数、点検工数
ポイント:異常の検知と故障時期の予測は別です。全ての故障を予知できるわけではなく、
通知後の点検・対応手順まで決めておきます。
Page4
変化に対応し、人の負担を減らす、効果③ 変化への対応力向上 / 効果④ 検査・判断の省力化、変化への対応力向上、急な変更でも、代替案を比較しやすくする。、資材の遅れや設備停止に対し、AIによる予測と最適化技術を、組み合わせて計画案を作成。担当者が実行できる案を選びます。、必要な情報:、受注・在庫、設備能力、人員、段取り・納期の制約、小さな始め方:、一つの工程で、実際の変更場面を使って案を比較、評価指標:、計画の修正時間、納期遵守率、手直しの回数、検査・判断の省力化、繰り返しの確認を支援し、人の時間を生み出す。、外観検査でAIがキズや異物の候補を検出し、結果を記録。、人は判定が難しい製品の確認や工程改善に時間を使うことができます。、必要な情報:、製品画像、良否の基準、照明・撮影・ラインの条件、小さな始め方:、一品種で人の検査と併行し、見逃しや過検出を確認、評価指標:、再確認を含む検査工数、見逃し率、過検出率、ポイント:AIにも誤判定があり、撮影条件や品種の変更で性能が変わります。
変化に対応し、人の負担を減らす
効果③
変化への対応力向上
/
効果④
検査・判断の省力化
03 変化への対応力向上
急な変更でも、代替案を比較しやすくする。
資材の遅れや設備停止に対し、AIによる予測と最適化技術を
組み合わせて計画案を作成。担当者が実行できる案を選びます。
必要な情報: 受注・在庫、設備能力、人員、段取り・納期の制約
小さな始め方: 一つの工程で、実際の変更場面を使って案を比較
評価指標: 計画の修正時間、納期遵守率、手直しの回数
ポイント:現場の制約が抜けると、実行できない計画になり得ます。
計算の速さだけでなく、段取りや人員を含めた実行可能性を確認します。
04 検査・判断の省力化
繰り返しの確認を支援し、人の時間を生み出す。
外観検査でAIがキズや異物の候補を検出し、結果を記録。
人は判定が難しい製品の確認や工程改善に時間を使うことができます。
必要な情報: 製品画像、良否の基準、照明・撮影・ラインの条件
小さな始め方: 一品種で人の検査と併行し、見逃しや過検出を確認
評価指標: 再確認を含む検査工数、見逃し率、過検出率
ポイント:AIにも誤判定があり、撮影条件や品種の変更で性能が変わります。
迷う製品を人に回すルールと、変更時の再評価が必要です。
Page5
自社で効果を確かめる、3つの視点、改善したい業務を一つ選び、導入前後を同じ条件で比較。、最初に取り組む範囲を絞る、負担が大きく、必要なデータを用意でき、現場で試せる業務を選びます。、まずは一設備・一品種・一業務で検証します。、時間と品質を、セットで測る、作業時間が減っても、見逃しや手直しが増えていないかを確認。、品種や生産量など、比較する条件もそろえます。、確認・運用の手間まで含める、AIの結果を確認する時間や、データ更新・保守の負担を含めます。、短期の試験では分からない効果は、運用を続けて確認します。、時間削減の試算例、1日60分 → 確認・修正を含めて1日25分、自社で効果が期待できる業務を、整理しませんか?、匠ソリューションズ株式会社 | 製造業向けAIソリューション
自社で効果を確かめる、3つの視点
改善したい業務を一つ選び、導入前後を同じ条件で比較。
1 最初に取り組む範囲を絞る
負担が大きく、必要なデータを用意でき、現場で試せる業務を選びます。
まずは一設備・一品種・一業務で検証します。
2 時間と品質を、セットで測る
作業時間が減っても、見逃しや手直しが増えていないかを確認。
品種や生産量など、比較する条件もそろえます。
3 確認・運用の手間まで含める
AIの結果を確認する時間や、データ更新・保守の負担を含めます。
短期の試験では分からない効果は、運用を続けて確認します。
時間削減の試算例
1日60分
→
確認・修正を含めて1日25分
差の35分
×
月20日
=
月700分(約11.7時間)を削減
※仮定に基づく例です。実績値ではありません。別途、運用工数・費用も確認します。
自社で効果が期待できる業務を、整理しませんか?
匠ソリューションズ株式会社
|
製造業向けAIソリューション
https://product.takumi-solutions.com/edge-solution-manufacturing-industry/