Page1
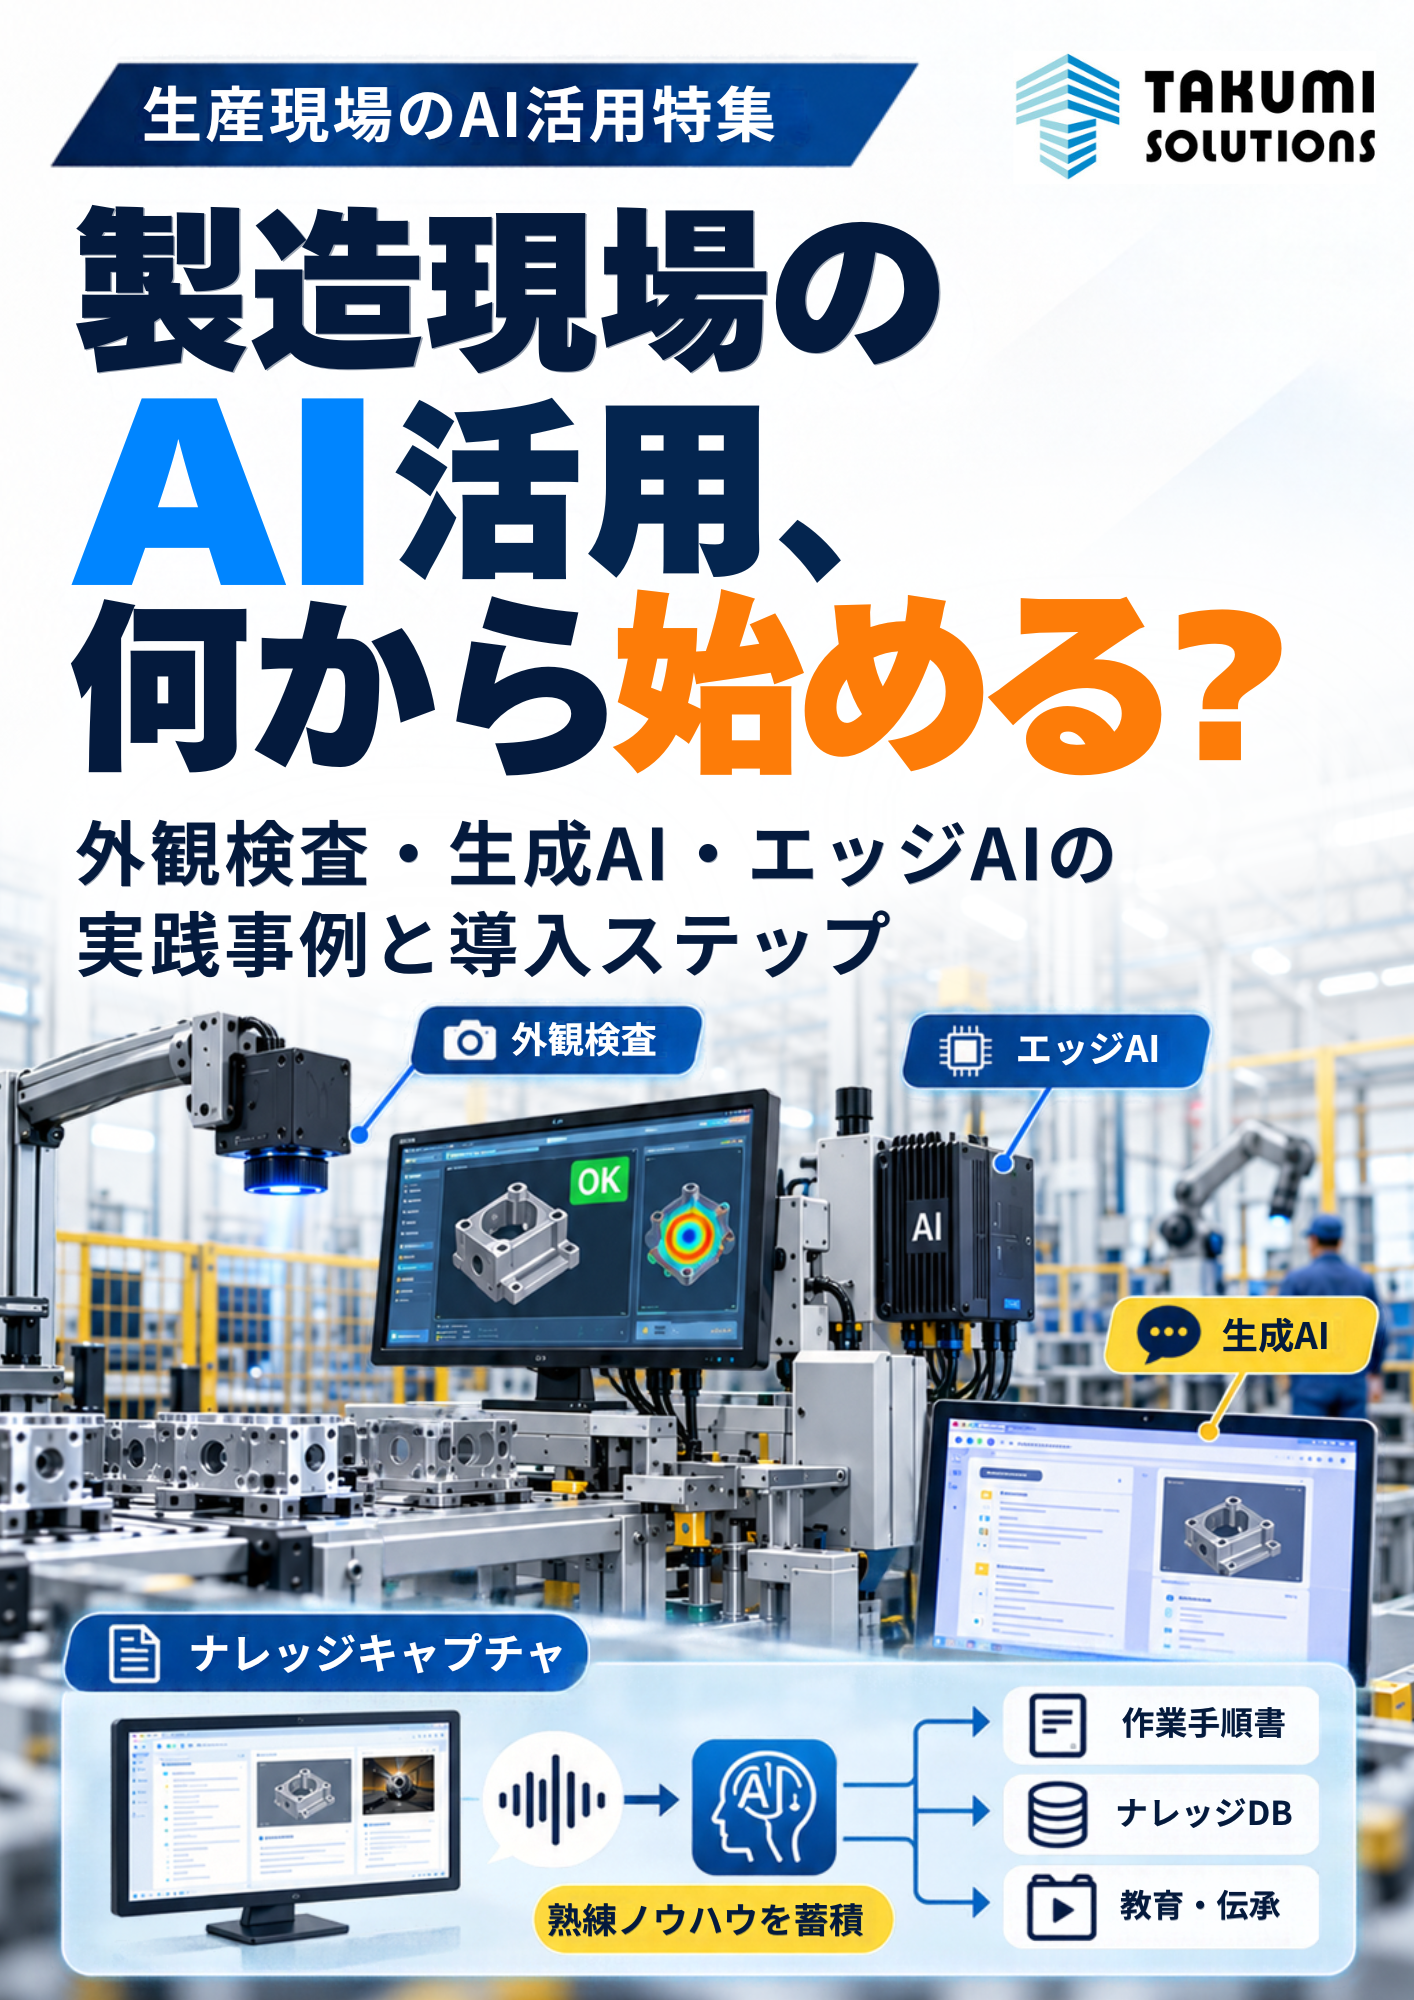
工場のAI活用、、何から始める?、AX、の基本、5分で、学べる、データを、現場の力に。
⼯場のAI活⽤、製
造
何から始める? 業
の
た
め
の
A
1
AX⼊
⾨
5分で
学べるの基本
データを、現場の⼒に。
Page2
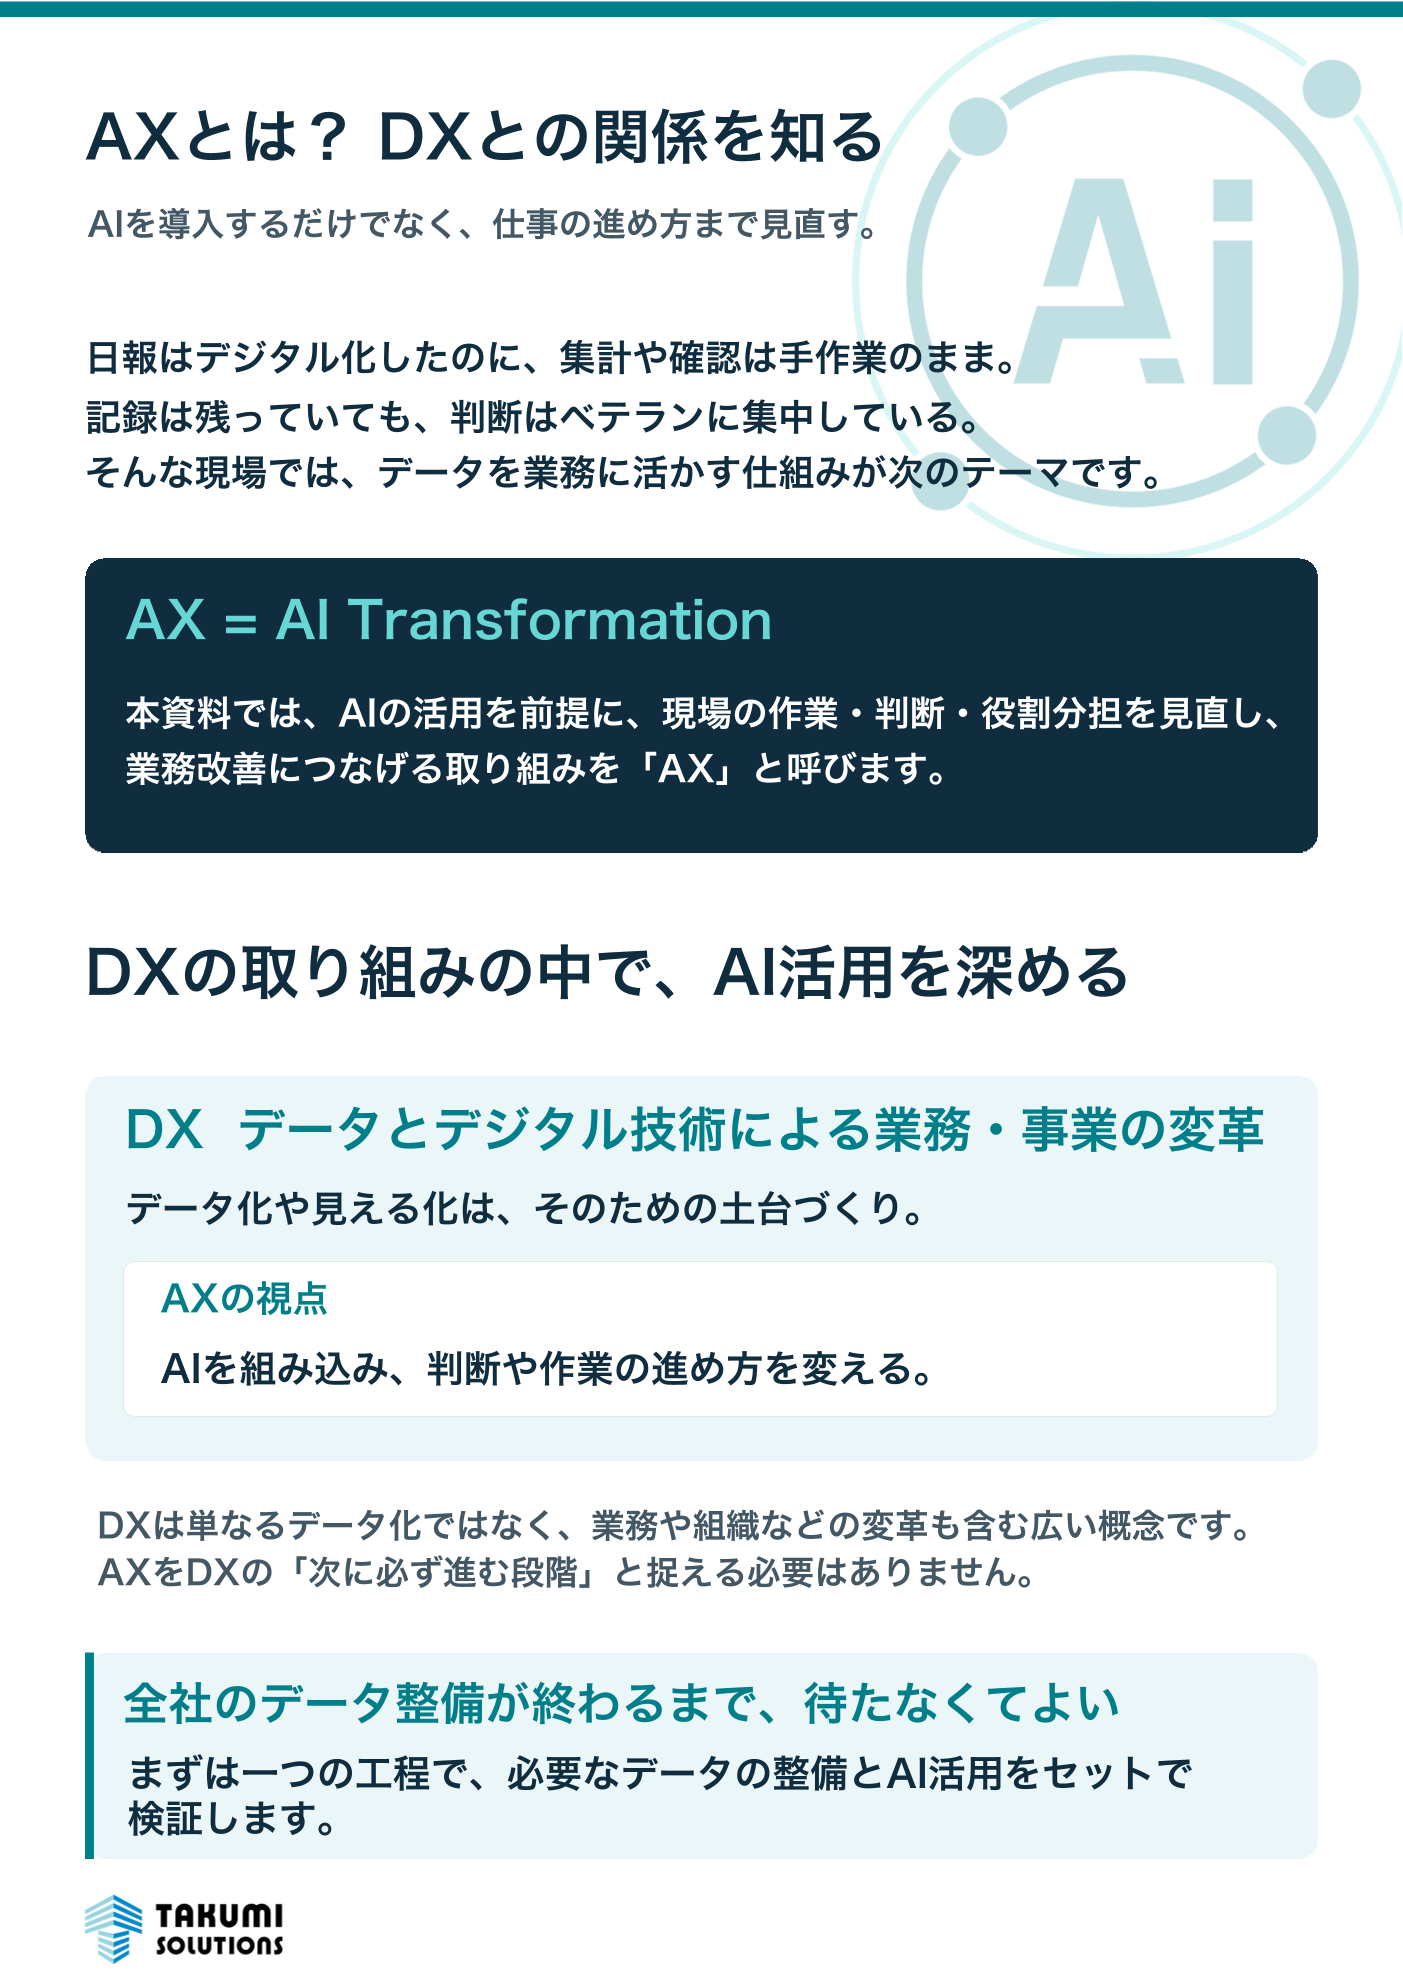
AXとは? DXとの関係を知る、日報はデジタル化したのに、集計や確認は手作業のまま。、記録は残っていても、判断はベテランに集中している。、そんな現場では、データを業務に活かす仕組みが次のテーマです。、AX = AI Transformation、本資料では、AIの活用を前提に、現場の作業・判断・役割分担を見直し、、業務改善につなげる取り組みを「AX」と呼びます。、DXの取り組みの中で、AI活用を深める、DX データとデジタル技術による業務・事業の変革、データ化や見える化は、そのための土台づくり。、AXの視点、AIを組み込み、判断や作業の進め方を変える。、全社のデータ整備が終わるまで、待たなくてよい、まずは一つの工程で、必要なデータの整備とAI活用をセットで、検証します。
AXとは?
DXとの関係を知る
AIを導入するだけでなく、仕事の進め方まで見直す。
日報はデジタル化したのに、集計や確認は手作業のまま。
記録は残っていても、判断はベテランに集中している。
そんな現場では、データを業務に活かす仕組みが次のテーマです。
AX
=
AI
Transformation
本資料では、AIの活用を前提に、現場の作業・判断・役割分担を見直し、
業務改善につなげる取り組みを「AX」と呼びます。
DXの取り組みの中で、AI活用を深める
DX
データとデジタル技術による業務・事業の変革
データ化や見える化は、そのための土台づくり。
AXの視点
AIを組み込み、判断や作業の進め方を変える。
DXは単なるデータ化ではなく、業務や組織などの変革も含む広い概念です。
AXをDXの「次に必ず進む段階」と捉える必要はありません。
全社のデータ整備が終わるまで、待たなくてよい
まずは一つの工程で、必要なデータの整備とAI活用をセットで
検証します。
Page3
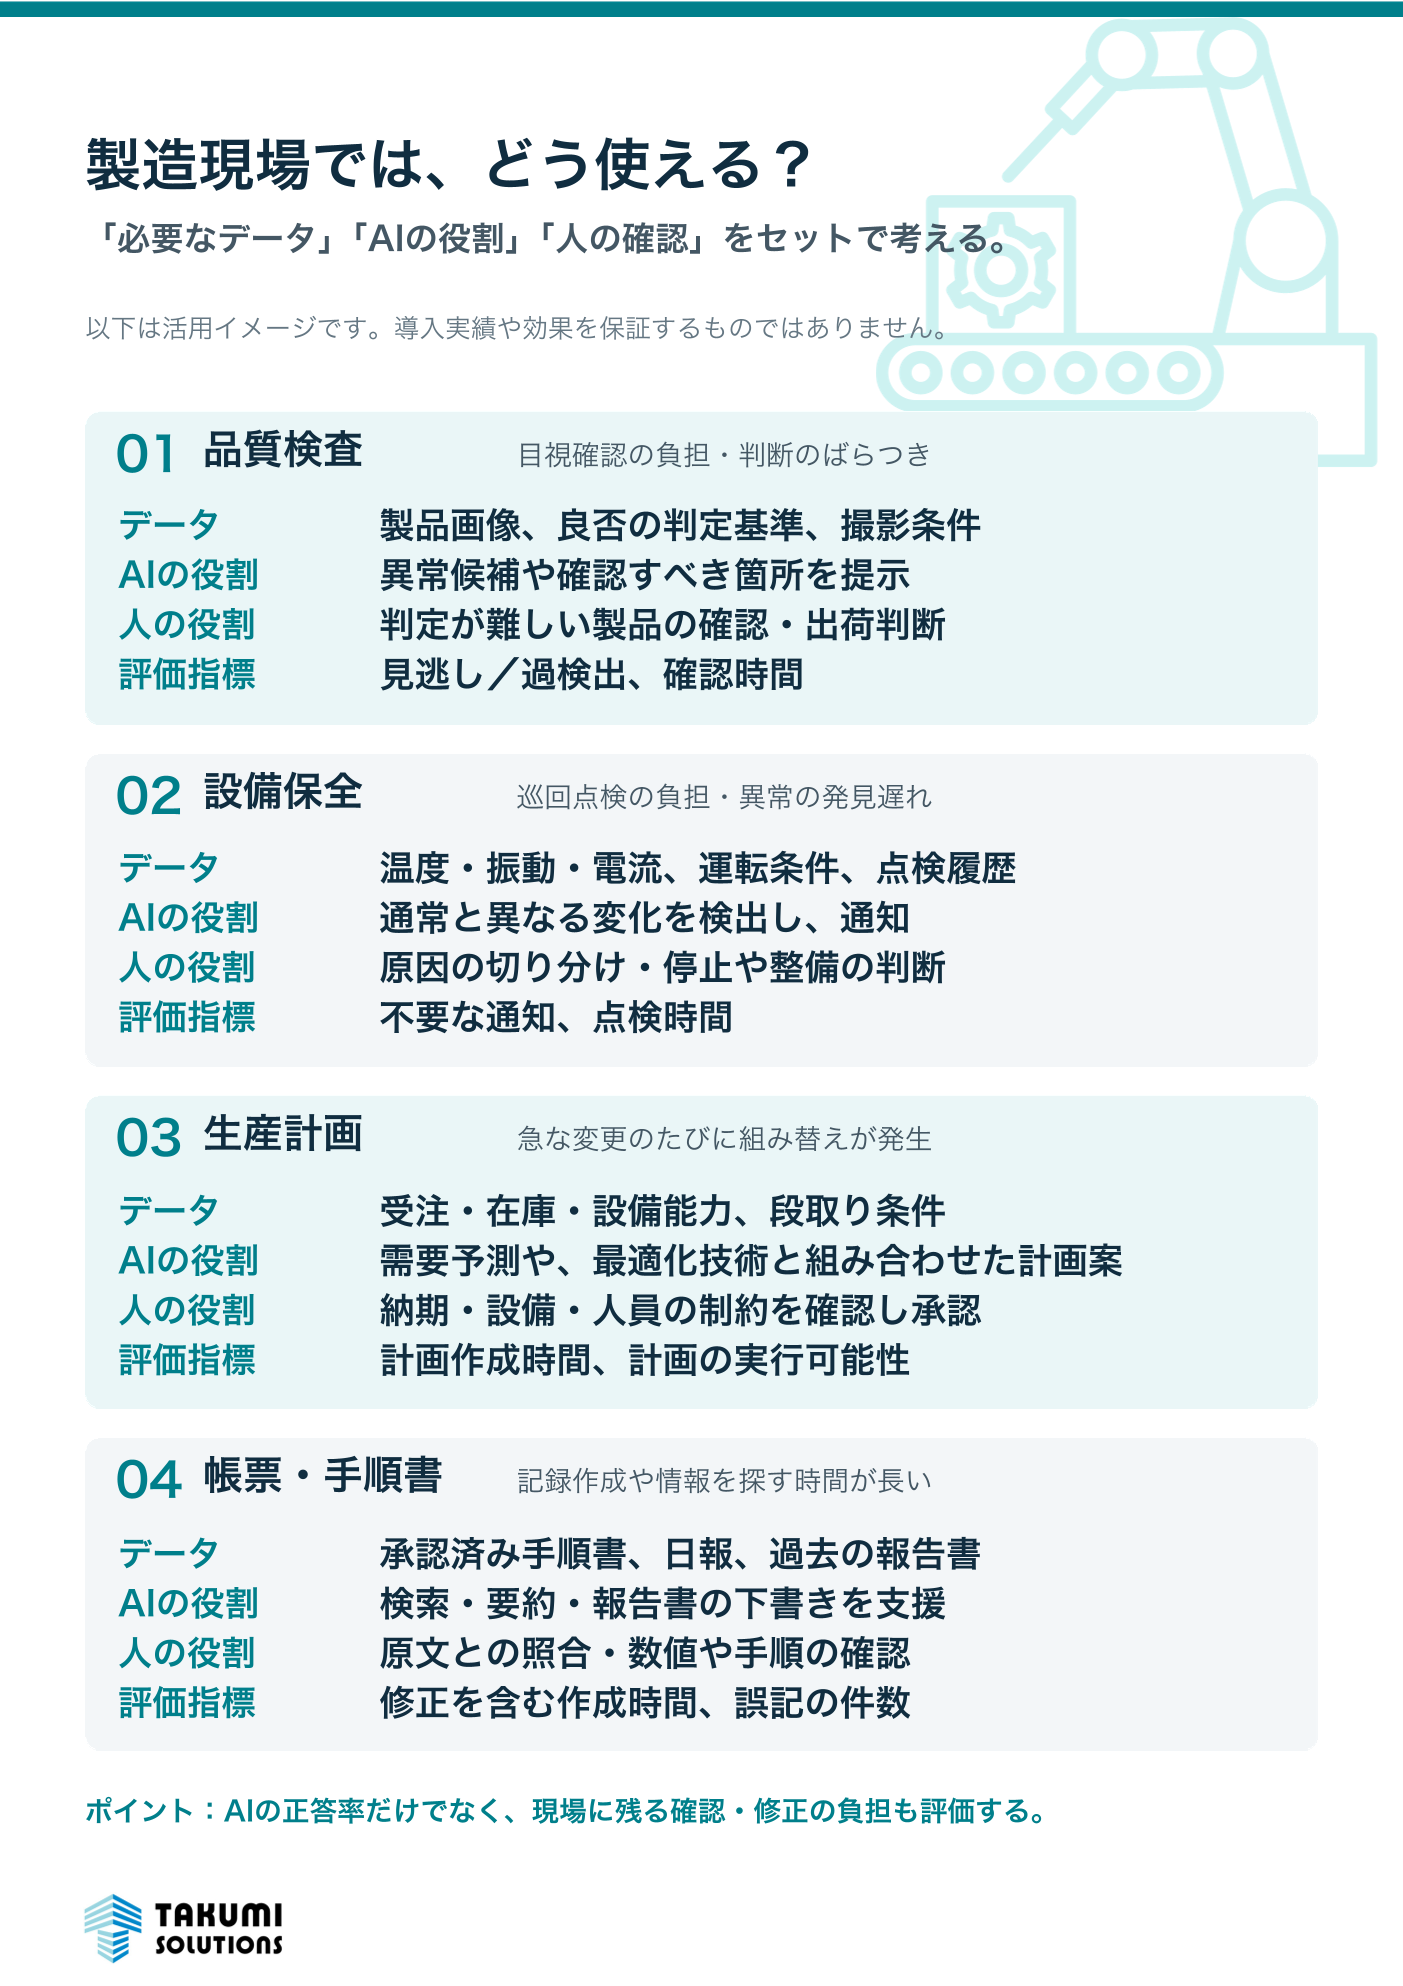
製造現場では、どう使える?、「必要なデータ」「AIの役割」「人の確認」をセットで考える。、品質検査、データ、AIの役割、人の役割、評価指標、製品画像、良否の判定基準、撮影条件、異常候補や確認すべき箇所を提示、判定が難しい製品の確認・出荷判断、見逃し/過検出、確認時間、設備保全、データ、AIの役割、人の役割、評価指標、温度・振動・電流、運転条件、点検履歴、通常と異なる変化を検出し、通知、原因の切り分け・停止や整備の判断、不要な通知、点検時間、生産計画、データ、AIの役割、人の役割、評価指標、受注・在庫・設備能力、段取り条件、需要予測や、最適化技術と組み合わせた計画案、納期・設備・人員の制約を確認し承認、計画作成時間、計画の実行可能性、帳票・手順書、データ、AIの役割、人の役割、評価指標、承認済み手順書、日報、過去の報告書、検索・要約・報告書の下書きを支援、原文との照合・数値や手順の確認、修正を含む作成時間、誤記の件数、ポイント:AIの正答率だけでなく、現場に残る確認・修正の負担も評価する。
製造現場では、どう使える?
「必要なデータ」「AIの役割」「人の確認」をセットで考える。
以下は活用イメージです。導入実績や効果を保証するものではありません。
01 品質検査 目視確認の負担・判断のばらつき
データ 製品画像、良否の判定基準、撮影条件
AIの役割 異常候補や確認すべき箇所を提示
人の役割 判定が難しい製品の確認・出荷判断
評価指標 見逃し/過検出、確認時間
02 設備保全 巡回点検の負担・異常の発見遅れ
データ 温度・振動・電流、運転条件、点検履歴
AIの役割 通常と異なる変化を検出し、通知
人の役割 原因の切り分け・停止や整備の判断
評価指標 不要な通知、点検時間
03 生産計画 急な変更のたびに組み替えが発生
データ 受注・在庫・設備能力、段取り条件
AIの役割 需要予測や、最適化技術と組み合わせた計画案
人の役割 納期・設備・人員の制約を確認し承認
評価指標 計画作成時間、計画の実行可能性
04 帳票・手順書 記録作成や情報を探す時間が長い
データ 承認済み手順書、日報、過去の報告書
AIの役割 検索・要約・報告書の下書きを支援
人の役割 原文との照合・数値や手順の確認
評価指標 修正を含む作成時間、誤記の件数
ポイント:AIの正答率だけでなく、現場に残る確認・修正の負担も評価する。
Page4
小さく始める、4つのステップ、一つの工程・一つの業務で、効果と運用のしやすさを確かめる。、対象業務と、改善したい指標を決める、繰り返しが多く、負担を測れ、試す範囲を限定できる業務を選びます。、AI以外の方法でも改善できないかを合わせて確認します。、使えるデータと、現場の条件を確認する、画像・設備ログ・文書の有無、品質、利用権限を確認。品種や運転条件の違い、、既存設備との接続、通信環境も整理します。、人が確認する形で、試験導入する、AIの提案・判定を人の結果と照合します。学習に使っていないデータや実際の、現場条件で、見逃し・誤り・確認時間を評価します。、担当者と、見直すタイミングを決める、問い合わせ先、誤判定時の対応、手動に戻す手順を決めます。、品種・設備・文書の変更時は再評価し、効果を確認して範囲を広げます。、「AIを入れた」より、「業務が改善した」を確認、確認・修正・保守の工数や費用まで含めて、導入前後を比較します。
小さく始める、4つのステップ
一つの工程・一つの業務で、効果と運用のしやすさを確かめる。
1 対象業務と、改善したい指標を決める
繰り返しが多く、負担を測れ、試す範囲を限定できる業務を選びます。
AI以外の方法でも改善できないかを合わせて確認します。
残すもの:対象業務/現状の時間・件数/目標
2 使えるデータと、現場の条件を確認する
画像・設備ログ・文書の有無、品質、利用権限を確認。品種や運転条件の違い、
既存設備との接続、通信環境も整理します。
残すもの:データ一覧/不足データ/設備・通信の条件
3 人が確認する形で、試験導入する
AIの提案・判定を人の結果と照合します。学習に使っていないデータや実際の
現場条件で、見逃し・誤り・確認時間を評価します。
残すもの:評価結果/許容基準/導入・見直しの判断
4 担当者と、見直すタイミングを決める
問い合わせ先、誤判定時の対応、手動に戻す手順を決めます。
品種・設備・文書の変更時は再評価し、効果を確認して範囲を広げます。
残すもの:運用担当/復旧手順/定期確認のルール
「AIを入れた」より、「業務が改善した」を確認
確認・修正・保守の工数や費用まで含めて、導入前後を比較します。
Page5
導入前に確認したい、5つのこと、現場・品質・情報システムの担当者で、まずはここを確認。、目的と評価指標が決まっている、どの負担を減らすか、現状と目標を具体化する。、必要なデータを、継続して使える、品種・条件のばらつき、更新方法、利用権限を確認する。、人が確認する範囲が決まっている、AIが迷う場面、誤判定時の対応、承認者を決める。、情報管理と、現場での使い方を確認した、機密情報の送信先・保存先・アクセス権、設備との接続を確認する。、導入後の運用と費用を見込んでいる、担当者、保守・再評価の手順、停止時の代替手段を用意する。、最初の一歩は、困っている業務を一つ選ぶこと。、現場の負担を整理し、データを確認し、人が確かめながら試す。、この小さな循環を、継続的な業務改善につなげましょう。、「自社の現場では何から始める?」という方へ、匠ソリューションズ株式会社 | 製造業向けAIソリューション
導入前に確認したい、5つのこと
現場・品質・情報システムの担当者で、まずはここを確認。
目的と評価指標が決まっている
どの負担を減らすか、現状と目標を具体化する。
必要なデータを、継続して使える
品種・条件のばらつき、更新方法、利用権限を確認する。
人が確認する範囲が決まっている
AIが迷う場面、誤判定時の対応、承認者を決める。
情報管理と、現場での使い方を確認した
機密情報の送信先・保存先・アクセス権、設備との接続を確認する。
導入後の運用と費用を見込んでいる
担当者、保守・再評価の手順、停止時の代替手段を用意する。
最初の一歩は、困っている業務を一つ選ぶこと。
現場の負担を整理し、データを確認し、人が確かめながら試す。
この小さな循環を、継続的な業務改善につなげましょう。
「自社の現場では何から始める?」という方へ
匠ソリューションズ株式会社
|
製造業向けAIソリューション
https://product.takumi-solutions.com/edge-solution-manufacturing-industry/