

チョコ停の発生頻度、生産停止時間、主な原因と対策、効果の出た取組内容など気になる“チョコ停”の実態をまとめました
コスト、品質、安全、省人化など、あらゆる方向に影響を及ぼす「チョコ停」。今回は、実際にどの程度発生しているのか、原因は何なのか、どのように対策しているのか。約150名の技術者の方に伺いました。チョコ停対策の一助となれば幸いです。
【掲載内容】
●チョコ停について
チョコ停の設定時間 / 発生頻度
●生産停止時間について
●チョコ停対策について
最も多い要因 / 手順書の有無 / チョコ停対策の理由 / 減らすための要因 / 対策の詳細
●チョコ停対策インタビュー
詳細はダウンロードしてお読みください!
【アンケート実施概要】
調査時期:2021年8月12日~8月22日
対象者:工場を所有する企業に所属する技術者の方
有効回答数:164
このカタログについて
| ドキュメント名 | 技術者150名に聞きました!チョコ停の実態調査 アンケート結果 |
|---|---|
| ドキュメント種別 | ホワイトペーパー |
| ファイルサイズ | 1.5Mb |
| 取り扱い企業 | 株式会社アペルザ (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ


このカタログの内容
Page1
アペルザ様_wp②_01[表1]
技術者
150名に聞きました!
チョコ停の
実態調査
アンケート結果
Page2
アペルザ様_wp②_02[はじめに]
は じ め に
コスト、品質、安全、省人化など、あらゆる方向に影響を及ぼす
「チョコ停」。今回は、実際にどの程度発生しているのか、原因
は何なのか、どのように対策しているのか。約150名の技術者
の方に伺いました。チョコ停対策の一助となれば幸いです。
目 次
1.アンケート結果
・回答者のプロフィール……………………………………………03
・チョコ停について…………………………………………………04
・生産停止時間について……………………………………………05
・チョコ停対策について……………………………………………06
2.チョコ停対策インタビュー
・Aさん / 工作機械メーカー / 生産技術 / 経験年数20年以上
………………………………………………10
・Bさん / 電子制御機器メーカー / 生産技術 / 経験年数15年以上
………………………………………………11
概 要
調査時期:2021年8月12日~8月22日
対象者:工場を所有する企業に所属する技術者の方
有効回答数:164
02
Page3
アペルザ様_wp②_03[アンケート]
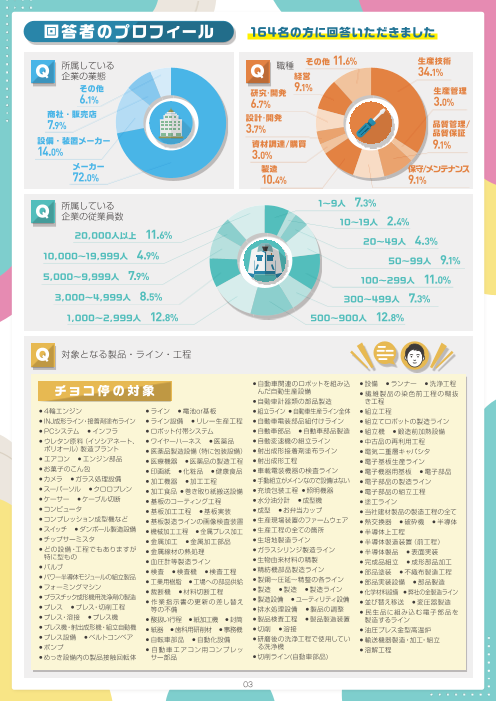
回答者のプロフィール 164名の方に回答いただきました
所属している 職種 その他 11.6% 生産技術
Q 企業の業態 Q 経営 34.1%
その他 研究・開発 9.1% 生産管理
6.1% 6.7% 3.0%
商社・販売店 設計・開発
7.9% 3.7% 品質管理/
品質保証
設備・装置メーカー 資材調達/購買
14. 9.1%
0% 3.0%
メーカー 製造 保守/メンテナンス
72.0% 10.4% 9.1%
所属している 1~9人 7.3%
Q 企業の従業員数 10~19人 2.4%
20,000人以上 11.6%
20~49人 4.3%
10,000~19,999人 4.9% 50~99人 9.1%
5,000~9,999人 7.9% 100~299人 11.0%
3,000~4,999人 8.5% 300~499人 7.3%
1,000~2,999人 12.8% 500~900人 12.8%
Q 対象となる製品・ライン・工程
●自動車関連のロボットを組み込 ●設備 ●ランナー ●洗浄工程
チョコ停の対象 んだ自動生産設備 ● 繊維製品の染色前工程の糊抜
●自動車計器類の部品製造 き工程
● 4輪エンジン ●ライン ●電池or基板 ●組立ライン ●自動車生産ライン全体 ●組立工程
● INJ成形ライン・接着剤塗布ライン ●ライン設備 ●リレー生産工程 ●自動車電装部品組付けライン ●組立てロボットの製造ライン
● PCシステム ●インフラ ●ロボット付帯システム ●自動車部品 ●自動車部品製造 ●組立機 ●鍛造前加熱設備
●ウレタン原料(イソシアネート、 ●ワイヤーハーネス ●医薬品 ●自動変速機の組立ライン ●中古品の再利用工程
ポリオール)製造プラント ●医薬品製造設備(特に包装設備) ●射出成形接着剤塗布ライン ●電気二重層キャパシタ
●エアコン ●エンジン部品 ●医療機器 ●医薬品の製造工程 ●射出成形工程 ●電子基板生産ライン
●お菓子のこん包 ●印画紙 ●化粧品 ●健康食品 ●車載電装機器の検査ライン ●電子機器用基板 ●電子部品
●カメラ ●ガラス処理設備 ●加工機器 ●加工工程 ●手動組立がメインなので設備はない ●電子部品の製造ライン
●スーパーソル ●クロロプレン ●加工食品 ●巻き取り紙搬送設備 ●充填包装工程 ●照明機器 ●電子部品の組立工程
●ケーサー ●ケーブル切断 ●基板のコーティング工程 ●水分油分計 ●成型機 ●塗工ライン
●コンピュータ ●基板加工工程 ●基板実装 ●成型 ●お弁当カップ ●当社建材製品の製造工程の全て
●コンプレッション成型機など ●基板製造ラインの画像検査装置 ●生産現場装置のファームウェア ●熱交換器 ●破砕機 ●半導体
●スイッチ ●ダンボール製造設備 ●機械加工工程 ●金属プレス加工 ●生産工程の全ての箇所 ●半導体上工程
●チップサーミスタ ●金属加工 ●金属加工部品 ●生培地製造ライン ●半導体製造装置(前工程)
●どの設備・工程でもありますが ●金属線材の熱処理 ●ガラスシリンジ製造ライン ●半導体製品 ●表面実装
特に型もの
●血圧計等製造ライン ●生物由来材料の精製 ●完成品組立 ●成形部品加工
●バルブ
●検査 ●検査機 ●検査工程 ●精紡機部品製造ライン ●部品塗装 ●不織布製造工程
●パワー半導体モジュールの組立製品 ●
● 工業用樹脂 ●工場への部品供給 製鋼~圧延~精整の各ライン ●部品実装設備 ●部品製造
●フォーミングマシン
●裁断機 ●材料切断工程 ●製造 ●製造 ●製造ライン ● 化学材料設備 ●弊社の全製造ライン
●プラスチック成形機用洗浄剤の製造
● 作業指示書の更新の差し替え ●製造設備 ●ユーティリティ設備 ●並び替え移送 ●変圧器製造
●プレス ●プレス・切削工程 等の不備 ●排水処理設備 ●製品の調整 ● 民生品に組み込む電子部品を
●プレス・溶接 ●プレス機 ●酸扱い行程 ●紙加工機 ●封筒 ●製品検査工程 ●製品製造装置 製造するライン
●プレス機・射出成形機・組立自動機 ●紙器 ●歯科用研削材 ●事務機 ●切削 ●溶接 ●油圧プレス金型高温炉
●プレス設備 ●ベルトコンベア ●自転車部品 ●自動化設備 ●研磨後の洗浄工程で使用してい ●輸送機器製造・加工・組立
●ポンプ ● 自動車エアコン用コンプレッ る洗浄機
●溶解工程
●めっき設備内の製品接触回転体 サー部品 ●切削ライン(自動車部品)
03
Page4
アペルザ様_wp②_04[アンケート]
チョコ停について
Q 普段「チョコ停」という言葉は Q 「チョコ停」は何分以下として
使っていますか? 設定していますか?
いいえ 特に設定していない ~3分
45.1% 17.7%
31.1%
~5分
21.3%
その他
~10分
はい 1.3% 12.2%
68.9% ~15分
2.4%
Q 「チョコ停」は一日に何回くらい発生していますか?(※一工程で教えてください)
0回
1回
2回
3回
4回
5回
6回
10回
11回
20回
30回
50回
130回
150回
わからない
ほぼ発生しない
数回
その他
0 10 20 30
その他
● 2回/週(設備・装置メーカー) ●お客様により異なる ●自動圧着機7台で1日平均5回程度(メーカー) ● 1回/週(メーカー)
● 1回/2~3ヶ月(メーカー) ● 0.1回/週(研究機関) ● 1回/週(設備・装置メーカー) ●製造設備:0.5回
● 0.1回/日(設備・装置メーカー) ● 0.3回/日(メーカー) ●ユーティリティ設備:0.1回 / 排水処理設備:0.1回(メーカー)
● 2回/週(メーカー) ●多いところで100回以上、少ないところで10回未満(メーカー)
●ファームの開発現場比定期に発生している(メーカー) ●弊社では工場単位ではかなりの時間ロスしております(メーカー)
●プレス工程30分・切削工程30分(商社・販売店) ●包装工程で数回/日(メーカー)
●月に数回(設備・装置メーカー)
04
Page5
アペルザ様_wp②_05[アンケート]
生産停止時間について
Q 「生産停止時間」を設定していますか?
はい
いいえ 48.8%
51.2%
「はい」とご回答いただいた方に聞きました
Q チョコ停は停止時間に Q 記録にはチョコ停の項目が
含まれていますか? はい ありますか? いいえ
57.5% 30.0%
いいえ はい
42.5% 70.0%
Q チョコ停を チョコ停の内容を
分類していますか? いいえ Q 解析していますか? いいえ
32.5% 35.4%
はい はい
67.5% 64.6%
05
Page6
アペルザ様_wp②_06[アンケート]
チョコ停対策について
Q チョコ停の要因で最も多いものは何ですか?
9. 機械の誤作動
その他 1% 34.1%
その他
● 一つでは影響ない小さな原因の複合(主に設備 製品、原材料の不良
精度と製品のクリアランスの影響)
●加工中のカスやゴミ等 31.1%
● 加工物の移動・加工後製品の移動
●材料搬送の異常 ●刃先のかけ ●生産調整
●精度不良 ●精度不良に起因する要因
●製造計画 ●設備故障 ●停電 誤操作など人に由来
● 搬送冶具の不具合等
● 機械設計に起因するもの(作動ストレス・環境
ストレス) 25.6%
● 機器の未修繕 ●未修理
Q チョコ停に対する チョコ停は製品の品質に
手順書はありますか? Q 影響していると思いますか?
はい はい
45.9% いいえ 77.2%
22.8%
いいえ
54.1%
Q チョコ停は製品のコストに Q チョコ停は製品の作業の安全に
影響していると思いますか? 影響していると思いますか?
はい はい
いいえ 96.2% いいえ 78.0%
3.8% 22.0%
06
Page7
アペルザ様_wp②_07[アンケート]
Q チョコ停を減らしたいと思いますか? はい
チョコ停は一切発生しない 93.3%
3.7%
いいえ
3.0%
はい の 理 由
メーカー ● 直進率を上げるため ●都度対応しているので時間がかかる
●製品品質 コストに影響があるため ●業務改善 ●生産性
●時間のロス ●チョコ停に伴うライン停止は品質と生産性の悪化を招くので ●初期設定と同様になっているかの確認が必要となるため
●問題である ●停止することで発生する人の介在 ●作業の見直し ●生産効率が悪く最終的には納期に影響が出る
●作業者安全や生産コスト ●所要時間に関わる大きな問題であるため ●機械の停止や材料不良などの時間のロスは取り返せない ●コスト削減
●時短 ●チョコ停はない方が望ましい ●生産効率をあげるため ●チョコ停があるために少人化が進まない ●減らさない理由はない
●生産効率が上がるため ●生産効率と品質Up ● 効率が下がる ● CTや品質の悪化 ●生産性
●何か問題が生じたときに発生するので ・コスト増となるから ●チョコ停は計画停止と違い完全にロスなので撲滅したい
●時間短縮のため ●稼働率・生産能率に影響するから ●稼働率が上がる ●ロス時間の削減・コストに影響(効率が下がるため)
●生産性の改善のため ●設備の安定稼働は保全・安全・品質に直結します ●コストと生産所要時間に大きく関係してくるため
●生産性向上のため ●生産効率があがるから ●コストに影響 ●製造コストに反映する項目だから ●生産性向上と安全対策のため
●設備故障を少なくし、チョコ停というより故障ロスを削減したい ●生産効率×品質Up
● 停止対応に追われる人のコスト、稼働率・生産計画、そして設備の安全性 ●自動化設備になるとライン担当者が対処できるチョコ停は少ないため
諸々に関わってくる内容です
● チョコ停の発生によるラインストップに加え、チョコ停を復旧するための
●改善しなければ生き残れない ●生産台数やコストに直接影響するため 技術系スタッフの作業工数が発生するため
●常に生産性向上を目指しているため ●コスト低減や品質の維持 ●生産性向上のため ●生産性の向上 ・稼働率が悪くなりコストがかさむため
●生産力の向上 ●標準作業を行えない時間になるため ● チョコ停の撲滅により、品質の担保・生産管理の簡素化、リソースを改善
●設備停止による機会損失を下げたい ●無駄な対応作業 側に使用したい
●チョコ停対応で本来の業務に支障をきたす ●時間ロスを減らしたい ●定常状態と違う動作となるときに他のミスや不具合が発生しやすい傾向になるため
●ムダなため ●設備停止時間を減らしたいため ●無駄の削減 ●チョコ停後の開始時に必ず不具合品が発生するため
●無駄がなくなる ●ハインリッヒの法則と同様に ●停止要因の中でも悪影響のある要因として上位に位置付けられるため
●チョコ停が増えると大停止(長時間故障)が発生するから ●生産コスト ●生産ラインを止めたくない
●製品の品質やコストに影響するため ●生産効率を妨げる要因だから ●部品入れ替えでラインが停止するので ●作業効率がガクッと落ちてしまう
●なくそうと思えばできると考えているから ●対策を求められるから ●生産性があがる ●生産性が悪くなっているから
●全てのトラブルはチョコ停から拡大していく ●工程の効率改善 ●稼働率低下の原因 ●生産効率を上げたいため ●生産性改善になるから
●時間の無駄だから ●無駄 ●生産数Upの為にもチョコ停を減らしたい ●コスト削減 ●生産効率が落ちるため ●品質・コストの改善につながる
● チョコ停復帰には作業者の対応が必須となる。その分のイレギュラーな ●品質・作業性に影響するからなくしたい
作業対応による危険リスクの増加 ●無い方が生産が効率的にできるし、省人化も進めることができる
●生産停止時間の増加によるアウトプット減少があるため ●生産パワー最適化
●常時安定稼働でないと停止前後部の品質保証面で懸念されるため ●チョコ停がなくなれば安全で効率よく生産できると思うから
●生産計画が外れるから ●時間と手間が無駄、心理的ストレスもかかる ●品質不良の遠因となっているため ●製品品質
●生産速度ロスが発生するため ●稼働率に影響=コストに影響 ●不具合として修正しなければいけないため ●生産効率を上げるため
●ロス削減を推進している中でチョコ停対策も対象となるから ●安全 ●品質 ●コストの悪化要因であるため ●効率を上げる
●生産性の向上 ●工数生産性を2倍にする目標があるので ●効果が見込めるため
●チョコ停の蓄積によるロス、および大きな停止の前兆であるため
設備・装置メーカー ● 不良品の発生 ●安全動作を組み込んだ結果チョコ停につながるケースが多い
●業務効率向上のため ・生産性を高める ●消せないチョコ停は安全確保の後、復旧のメッセージを画面表示し簡単
●設備が止まると稼働率が下がるため ●高品質の最終産物を得るためです に復旧できるよう設計している
● ●
●ほぼヒューマンエラーですので、そのミスを防げば工程通りに生産が進み、 チョコ停復帰に人手がかかるため 生産効率向上
人為的な要因で発生する災害も防げるので新しいラインを作る度にひた ●コスト削減 ●コスト 工数UPの原因 ●生産効率を上げる
すら一つずつ原因と対策を探している現状です。その工数もかなりのコス ●工程のロスが大きい ●生産性向上 ●見積もりどおりに進まない
トと時間を費やしています ●生産数が落ちるから ●チョコ停のたびに無駄な加熱が発生するから
●生産コストが下がるから ●稼働率低下の要因であるため ●顧客ライン停止 ●ロス回避
商社・販売店 ● いちいち対応が入ることが問題 ●生産効率は必要
●生産効率を上げ収益を増やすため ●時間のロス軽減 ●生産コストに影響あると思うから ●稼働効率を上げるため
●時間のロスを無くしたい ●製品品質安定を図りコスト低減につなげるため ●効率を高めるため ●連続生産をしたほうが良いため
●生産効率の悪化がある。チョコ停は多々要因があるため、手順書にできない
その他 ● ロス削減 ●無駄 ●生産効率が上がり原価の低下につながる
●安全に影響があるから ●タイムロスが発生し人員が取られる ●設備の立ち上げ ●コスト削減が必要なため ●生産コストに影響するため
●停止を繰り返すと製品への異物混入 ●生産効率に直結している ●品質コストともに向上するから
いいえの 理 由
メーカー ● 改善を実施したので ●これ以上は余地がないため ●あまり発生していないので ●優先課題ではない ●現状で限界
07
Page8
アペルザ様_wp②_08[アンケート]
Q チョコ停は減らせると思いますか? はい
91.1%
いいえ
8.9%
はい の 理 由
メーカー ● 材料管理 ●工程管理
●材料や雷等の事前情報を確保することでチョコ停を減らせる
●理由を明確にできるものだから ●材料とマシンバランスで解決と予測
● 利用目的に合致する設備を導入すれば。付け焼刃で使用する装置だととくに出やすい ●工夫・意識・頑張り次第ではまだまだ減らせるとみているので
●要因分析を行えば必ず解決策はあると考えている ●未着手な部分が多いため ●誤操作など人に由来するもの ●源流を解析して対策を打てば削減効果は必ず出る
●本格的な対策が未実施だから ●保守 ●点検の適切なマニュアル ●減らないものは無いため ●原因を追究すれば対策し減らせる
●物理現象である以上は事実観察ができれば対策可能 ●部品品質向上 ●原因を探し対策できる ●原因はほぼわかっているが、対策案が見つからない
●不具合の原因を見抜き対策をする ●不可能はない ●原因はある程度わかっているので ●原因の追究ができれば可能
●品質上の目的のため ●必ず原因があるので ●一つずつ潰していけば減る ●原因が明確になれば対応可能だと考える
●日々進行中 ●当然 ●投入する材料の品質管理 ●原因が分かる。対策ができれば減らすことはできる
●機器のセットアップ管理である一定のレベルまでは低減実績がある ●原因が必ず存在するものは解決できます ●原因が必ず存在するから
●調整ずれ起因が多い ●原因があるはずなので ●原因があるはず ●原因があるため
●地道な改善活動で減らすことはできるが、変動があるが故にゼロにはできない ●計画保全を実施すれば故障ロスがなくなり、チョコ停もなくなる ●技術指導
●対策として装置の構想見直し以外は減らせる ●技術とノウハウで減らせると思う ●機械要因なら必ず対策できるため
●設備精度向上と製品の形状品種絞り込みで可能 ●設備改善の余地があるから ●機械的余裕度(安全率)を担保すること=ロバスト性
●設備や製品の不良は予め弾けるため ●設備や仕組みの改善で可能と考えられる ●機械の誤動作なので改善可能
●設備もしくは製品による現象でありメカニズムがあるため ●機械のメンテ、材料の保管方法、準備など環境整備とヒューマンエラーは
●設備メンテナンス ●設備メンテ ●設備の老朽化が進んでいるため 直せる項目だから
●設備の質の向上で可能と考えるため ●設備の構造・製品の構造の変更で可能 ●改善可能なものであるため ●改善による ●改修(更新など)をすればよい
●設備の誤動作が多く ●部品等のメンテナンスで改善できると思うため ●可能かどうかは別として然るべき処置すれば基本なくせる
●製品・材料の不良であれば投入する前に発見すれば良い ●何らかの原因があれば改善できるはず
●製造条件安定化による ●運用面の未成熟があると考えているから
● 生産ライン自体に改良(設備自体の純正部品に対策品がある)を加えれば良いと思う ●悪い箇所を改善していくと減らせると思う ●やればできるとおもう
●人的要因であれば手順等の整備で対応可能だと思う ●メンテナンスをすれば減らせる ●みんなで点検を繰り返す
●人的ミスが多く基本ができていないことが大半です ●ミス、成型前作業の精度を上げる
●人為的なものが多数のため ●人の不注意によるものが大半だから ●マンパワーとコストをかければ減らすことは可能
●人の介入や改善する事で生産性を上げるのが工場としての使命 ●まだまだチョコ停に対する取り組みが不十分なため
●状況統計をとり解析し改善対策をとる ●まだやり切っていない箇所がある ●まず受入検査をもっとすること
●十分解析し、策をうち、ヨコテンすれば無くすことができると考えます ●ドカ停にならないよう注意する / データを適切に取得し解析することで可能
●手はある ●取り掛かれていないのが主な原因のため ●チョコ停の起きにくい工程設計は可能と考えているから
●事前準備を行えば減らすことが可能であると思っているので ●そもそものOK・NGの判断基準が正しいのか? 装置の調整しろが残って
●残業削減のため ●作業員への指示を徹底出来れば減らせると思います いるのではないか?等の疑念があるため
●作業員の資質の問題 ●作業の工夫で改善できる可能性がある ●センサーや治具、金型の構造改良 ●するべきことを行っていないため
●作業の効率化で減らすことが可能 ●作業の改善 ●行えば必ず頻度は減る ● TBM・CBMを効率よく実施できれば
●材料不具合の解析と設備投資の両立 ● AIなども活用し停止の解析をすればできると思う
●材料原因による停止を減らすのは難しいが、停止時間を減らすことはできると思う ● 0にはできないと思うが可能な限り減らしたい
●材料欠陥は対処が困難だが、設備老朽化・ヒューマンエラーは何らかの改善は可能
設備・装置メーカー
● 必要仕様に合致させたシステム設計 ●全体最適化 ●原因把握して対策できるため ●原因調査し、原因の潰し込みを行う
●前段階で確実にチェックする ●製品の品質を上げることで改善できる ●原因をつかめば対策できる ●改善提案をすれば
●人的な原因だから ●人為的ミスを減らせば ● ワーク寸法誤差を許容できるような設計ができれば、ヒューマンエラー
●出発材料の吟味によって減らせます ●作業マニュアルをうまく使う の場合は時間とコストをかければ、最終的に無くなると思います
● 最終的にお金をかければ無くすことはできなくても減らすことは可能。予算 ●チョコ停の原因分析により可能と考える
と相談して許容できる範囲を決め、どこまで詰めるかで判断する必要がある
商社・販売店
● 機械の誤作動のため ●メーカーからの提案を実施しているため
●日常点検、および危機管理を徹底すればできる ● 担当の注意が足りないから ●ミスをなくす ●ほとんどが人的原因のため ●デジタル化により無人化
●設備改善で可能かも ●原因をつきとめれば ●原因があるから ●即対応が可能
その他
● 点検や設備投資などで減らせる ●作業員の意識及び付帯設備の改善と努力
●生産計画を最適化する ● 要因分析で対応可能 ● 原料の問題 ● 機械の誤動作 ●工程毎
●人的な誤動作いずれも対策を取れば防げる ●改善により多少 ●重要ポイントでの監視ができれば発生原(発生要因)が分かり、改善に繋がる
●自動化を推進すれば削減可能と思われる ●センサー・画像検知・金型・設備精度 ●人員によるミスが要因
いいえの 理 由
メーカー ● 避けられない ●停電場合 ●想定しにくいから ●設備老朽化と人財育成が間に合わない
●人為的ミスを減らす努力はすでにある程度進んでいるため ●自社機械だから ●再現性が低い
●原因が様々で対策しきれない ●原因が多岐にわたり対応には限度がある
設備・装置メーカー ● 顧客に依存している ●原材料の不具合 ●お客様が多種多様な材料を扱われる限り搬送異常はゼロにならない
08
Page9
アペルザ様_wp②_09[アンケート]
Q チョコ停を減らすのに必要なものは何だと思いますか?(複数選択可)
その他
その他 5S
● 一つでは影響ない小さな原因の複合(主に設備 作業の見直し
エラー発生状態の調査
●それぞれの停止の原因解析とその対策 作業者の教育
● データの取得と解析 ●メカニズムの解析による 設備の改修
● 気持ち ●材料確認 ●生産計画 ●設計改善 点検整備
● 設備・製品への適切なアプローチ
●設備運転状態(稼働率) ● 分析ツール 納入元への指導
● 歩留まり ●利用目的に合致する設備の導入
0 25 50 75 100 125
Q チョコ停を減らす
取組みをしていますか? はい
52.1%
いいえ
22.1%
取り組む予定がある
25.8%
「はい」とご回答いただいた方に聞きました
取 組 内 容
● 4Sの徹底、予防保全、作業改善 ●生産改善活動 ●生産計画作成
● 5Sに取り組む ● 6S ● 生産工程、検査工程のカメラとAIによる可視化と自動分別
● CBMの取入れ、機器からのアウトプット(電流値等のアナログ出力をトレンド管理) ● 設備の稼働状態、歩留まり、発生エラーの情報収集に基づいた対策
● IoT、AIによるData分析と予防保全 ● IoTデータ活用 ●設備の改善を主に行う ●設備の改良 生産条件の調整 検査方法の変更
● IoT化でまずデータを自動的に記録し分析する手間を短縮する ●設備改善を進めている ●設備状況をリアルタイムに集計して監視している
● ISO管理 ● JOT ● 設備点検、教育 ●設備量産前に、出来るだけ流動してバグ出しをする
● PLCタッチパネルによる、時間、回数のカウント、設備ごとの許容時間 ●製品との接触不良によりチョコ停が発生している装置について、接触部分
を超えた場合に対応実施 の形状を検討し直している ●専門チームによる巡回査察
● TPMの推進 ●スマートグリッド(パトライト社)の活用、分析 ●前工程での検査精度の向上や自工程での作業前準備の徹底
●チョコ停の要因分析と対策の実施 ●チョコ停時の要因分析 ●多いチョコ停の原因分析と対策実施 ●代替えポンプの検討
●チョコ停集計を見える化して優先順位をつけ対策を行っている ●朝礼点検 ●停止原因を解析して改善 ●停止時間を把握し、改善実施
●チョコ停内容をデータベースに記録し、検索できるようにする予定 ●定期的なオペレーター教育 ●定期的な教育 ●定期的な点検 ●定期点検
●データ作成から報告会を通した対策会の実施 ●なぜなぜ分析 ●定期点検 ●都度のメンテ
●ベテラン作業者の調整方法を手順化 ●マニュアル化 ●マニュアル作り ● 動画やPLCのレコーダー機能を用いて、チョコ停発生前後の事象把握か
●マニュアル作成 ●メンテナンスの計画実施 ら対策の立案実施
●やれることは常に実施しており、今後はAIなども活用した解析にも手を入れたい ●日常点検、変化点管理 ●発生記録、発生内容の調査
●異常履歴の考察 ●映像分析など ●会議 ●改修 ●発生頻度の高い項目に対して、手順の見直し等
●改善委員会等の活動 ●改善活動のテーマにして取り組む ●品質委員会で問題点を抽出・検討・改善 ●不具合の見抜きと対策
●改善点を上げて改善を進める ●開発案件のドキュメントと打合せ ●付帯設備強化 ●部品の機械への取付けミス防止対策
●各ラインでの改善活動 ●各種改善活動 ●各部門(ベンダ含む)に注意喚起等 ●毎回なぜなぜ分析の実施 ●毎月の目標設定と報告
●監視カメラを取り付けて、発生現場を記録する ●慢性課題に対する信頼性解析を行っている
●機械停止要因の分析・対策を継続的に行っているため(改善活動など) ●予知保全的な活動 壊れる前に対処 ●予兆保全を開始する予定
●記録 ● 記録の共有 ●記録の徹底とトラブルシューティングに妥協しないこと ●要因を解析して、対策を入れる。詳細は言えない
●起きた時点での報告を徹底しています。また、改善を即座委に支持をする
ようにしています。スピードが大事と考えています
●技術とノウハウの蓄積 ●教育 ●教育訓練 ●教育実習 ●具体策は不明
●繰り返し精度の向上と前工程検出センサーの設置 取組みに成果は はい
● 経験あるコンサルからアドバイスを受ける予定 ●検査設備の誤判定削減 Q 表れていますか?
●原因の調査 ●原材料の確認 ●現確認 ●現場での課題出し、改善
●現状把握。改善の推進 / 現状分析(設計から) ●現認する 80.2%
● 故障層別し、要員解析する仕組みが業務にあります
●故障分析、作業分析、ビデオ解析 ●顧客情報収集と改善 ●工程の見直し いいえ
● 高速カメラによる現象把握、プロセス条件の見直し等
●材料のデータベース構築 ●材料一覧表を作成して欠品を無くす 19.8%
● 材料搬送そのもののロボット化 ●作りやすい設計にしている
●作業の自動化、IoT化をしています ●作業改善、教育、設備改善等
●作業者への教育 ●作業手順の順守 ●作業前確認の徹底
●作業導線の確保、上長・保全呼び出し装置の改善、トラブルシューティングの充足
●参加型 ●仕入れ先への指導 ●治具、金型の改良、作業教育
●自らが動き、できるだけ、作業者のチョコ停を減らしている
●手順書による ●修繕の必要性の説明を実施 ●集計と分析の深堀
●新しい製造ラインができるたびに、①トライ&エラーの段階で可能な限り
多くテストを実施します。②機械的・人為的エラーの区別をきちんと行い
ます。③すぐに無くせるエラーと時間のかかるエラーに分け、対策の計画
を立てます。④生産計画に対しライン改修に掛かるコストと時間が、全体
の計画に見合うかどうか比較し、中長期で行う方の対策について、新た
に詳細な計画を立て、数年間を見込んだ内容を盛り込んでいきます
09
Page10
アペルザ様_wp②_10[インタビュー]
さらに詳しく伺いました!チョコ停インタビュー①
回答者プロフィール interview 01
Aさん/セル生産
生産技術:約20年 ロボットを用いた自動化に従事。
現在は基板のコーティング工程
工作機械メーカー(社員数3,000~4,999人) を担当。
今回のお話の対象:基板のコーティング工程(セル生産)
チョコ停の 製品品質への影響:
設定時間は 5 分 ある
トヨタ自動車がチョコ停を「5分」として設定していたので、自 チョコ停が発生する=ティーチングしたときと差が出ているとい
分が関わったラインに関してはトヨタ自動車にならって「5分」と うこと。正しく組めていない懸念があるといえる。
している。
コストへの影響:
チョコ停の ある
分類方法 ラインが止まった際、復旧させるための人件費。またすぐに復旧
ビジョン(カメラ関連)、ロボット、個々の設備などに分類。 できない場合はもちろん止まった分だけ生産が落ちる。ワークを変
チョコ停が発生した際にはどういう理由で何分止まったのかが自動 更する必要がある場合にはそのコストも。
で取得・記録される。PLCからアラームをかけて、サーバにすべて
のデータをためている。
作業の安全への影響:
ある
もっとも多いチョコ停の原因は
ラインに人が入ることになるので、ロボットが動いてしまったり、
「材料」
復旧の手順を間違えた場合には怪我をする可能性も。なおチョコ停
材料に起因するもの。特に「金属の目」をカメラが誤認識してし が発生した際は現場の作業者が対応できるよう教育を実施している。
まうケースが多い。
すべてのチョコ停は
チョコ停減らす 対策するべきか
取組みについて 費用をかけずに直そうと思うと限界がある。どこまで費用をかけ
店舗などで使用されているような防犯カメラを利用して監視。原 るべきかというのは検討すべき項目であり、難しい点でもある。例
因にあたりがついたらもう少し細かく撮れるカメラを用いて撮影し、 えば24時間稼働するラインで、かつ人を配置せずに運転させなけれ
解析する。 ばいけない場合には「費用をかけてでも直す」と判断する。
最近もロボットでワークをピックする工程について、どのように
失敗しているのかを撮影し、ロボットに問題があるのか、それとも
ワークに問題があるのか原因の切り分けを行った。 今後取り組みたいこと、
原因さえ突き止めることができれば、これまでの経験値をもとに 情報源
大体のチョコ停は改善することができる。 AIによる画像認識について情報収集しているがコスト、および費
用対効果が未知数なのでまだ上を説得できる状況にない。あとは3D
どのように対策すればいいのか ロボットビジョン。キーエンスやコグネックス、オムロンなど大手
メーカーのサイトをこまめにチェックしている。アペルザカタログ
迷った場合の対応
のメルマガも自分が普段チェックしていないようなメーカーの情報
情報を集めたりするケースもあるが、大体はこれまで培ってきた が得られるので見ている。
経験で対応できる。難しい場合は社内のメンバーを頼ることも。
4~5名に聞ける状況にあるため、大体のことは解決できる。
10
Page11
アペルザ様_wp②_11[インタビュー]
さらに詳しく伺いました!チョコ停インタビュー②
回答者プロフィール interview 02
Bさん(設計)/ライン生産 点火装置や LED 照明の製造ライ
生産技術:約15年 ンなどを経て、現在は基板製造ラ
インの検査、組立て、はんだ付け
電子制御機器メーカー(社員数500~999人) など複数の工程の自動化を担当。
今回のお話の対象:基板製造ラインの画像検査工程(ライン生産)
1日に 50 回程度の すべてのチョコ停は
チョコ停が発生 対策するべきか
特にチョコ停の時間は設定しておらず、10秒以下のチョコ停も含 チョコ停がおきると人が対応しなければならない。特に画像検査
めて1日50回程度発生している。ラインは1日20時間稼働。 でNGが出た場合は間が目視で確認する必要がある。ここでどうして
も人手が必要になるので省人化が難しくなってしまう。省人化を進
めるためにもチョコ停対策は必要だと思う。
もっとも多いチョコ停の原因は
「機械の誤動作」
チョコ停を減らすために必要なもの:
例えば画像検査でいうと検査装置の作り込みが甘く、OK / NGの
5S
判定基準が曖昧で誤判定をしてしまうことがある。そもそも製品の
設計時に画像検査で「見やすい」「見にくい」といったことが考慮 例えばはんだ付けの設備の場合、どうしてもはんだ付けのくずや
されていないことも一因。そのため最近は設計にフィードバックを フラックスの飛散が発生してしまう。もしそれらが設備に付着した
実施している。 状態のままだと変なはんだが製品にのっかってそのまま出てしまっ
また基本的に設備は内製するケースが多いが、今回の基板製造ラ たりする。そのため5Sを徹底することは大切。
インの画像検査は購入してきた設備。しかも製造現場が購入したも
のなので生産技術があまり関わっておらず、作り込みが甘い。社内の
生産技術でつくった設備であれば解析して、チョコ停を減らすという 最近改善した
取組みができるが、買ってきたものだとなかなか難しいのが現状。 チョコ停事例
ケースを溶着してくっつけるラインでのこと。上下のケースの間
コストへの影響: に針金のような金属の棒をはさみ、電極をあてて電気を流して圧か
けてくっつけるという工程において、接触部分がズレや摩耗により
ある
うまくいかずチョコ停が発生していた。そこで接触部分を真っ平ら
チョコ停が発生したぶんだけラインが止まるので、時間内に終わ からRをかける形状に変更してみたところ改善された。
らず残業が発生するため。
作業の安全への影響:
ある
実際にチョコ停が原因で労災が発生している。設備が止まった際
のルールが曖昧だったり、決まっていたとしても知られていない、
また守られないことが原因。本来きちんと停止させて作業しなけれ
ばいけないのにもかかわらず、稼働した状態で直していたケースな
どで労災が発生している。自動化している設備ほど一度止めてもう
一度動かすのは面倒なので、作業者が「なるべく止めずに復旧させ
たい」と思ってしまうところに課題があると感じている。
11
Page12
アペルザ様_wp②_12[奥付]
技術者150名に聞きました!
チョコ停の実態調査 アンケート結果
発行日:2021年8月31日
発行:株式会社アペルザ
問合せ先:aperzacatalog-mail@mail.aperza.jp
リクエスト募集中!
ぜひお声をお聞かせください
https://forms.gle/e2M17aghUfWaFeyD8