

日本ラッドのIoT活用術
◆MESとは? 計画と現場をつなぐ層と言われているが…
◆ERPとMESはどう違うのか
◆MES導入で期待できる4つの効果とは?
◆MES標準11機能を現場の課題で分類! 導入戦略の立案をサポート
◆MESは次世代に進化して導入しやすくなる? MESの新潮流を解説!
◆従来型MESとコンポーザブルMESの比較
◆MES導入の進め方とまとめ
◆次世代型コンポーザブルMES「Konekti MX」のご紹介
◆詳細はカタログをダウンロードしご覧いただくか、お気軽にお問い合わせ下さい。
このカタログについて
| ドキュメント名 | 生産計画と現場実績のズレをなくす! 製造現場のデジタル化を成功させる 「MES導入の勘所」 |
|---|---|
| ドキュメント種別 | ホワイトペーパー |
| ファイルサイズ | 2.1Mb |
| 登録カテゴリ | |
| 取り扱い企業 | 日本ラッド株式会社 (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ


このカタログの内容
Page1
基礎編、スライド 1
Key
Color
日本ラッドの
Key
Color IoT活用術
Key 生産計画と現場実績のズレをなくす!
Color
Key
Color 製造現場のデジタル化を成功させる
「MES導入の勘所」
日本ラッド株式会社 IoTソリューション事業部
Page2
スライド 2
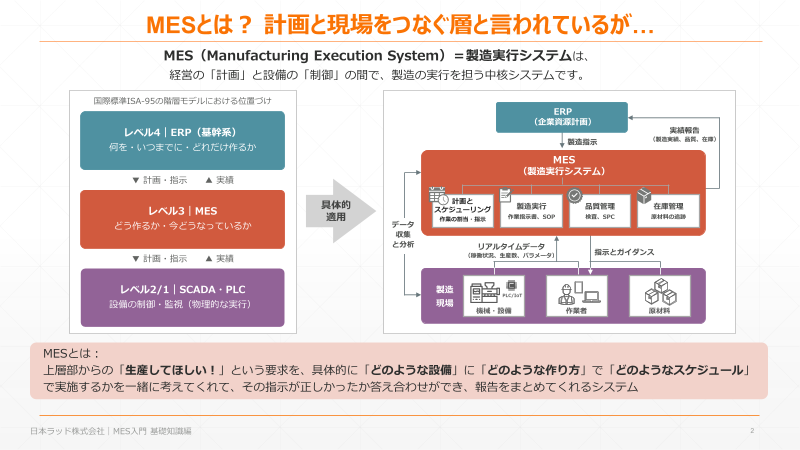
MESとは? 計画と現場をつなぐ層と言われているが…
MES(Manufacturing Execution System)=製造実行システムは、
経営の「計画」と設備の「制御」の間で、製造の実行を担う中核システムです。
国際標準ISA-95の階層モデルにおける位置づけ
ERP
(企業資源計画)
レベル4|ERP(基幹系) 実績報告
製造指示 (製造実績、品質、在庫)
何を・いつまでに・どれだけ作るか
MES
(製造実行システム)
▼ 計画・指示 ▲ 実績
具体的 計画と
スケジューリング 製造実行 品質管理 在庫管理
レベル3|MES
適用 作業の割当・指示 作業指示書、SOP 検査、SPC 原材料の追跡
どう作るか・今どうなっているか データ
収集
と分析 リアルタイムデータ
(稼働状況、生産数、パラメータ) 指示とガイダンス
▼ 計画・指示 ▲ 実績
レベル2/1|SCADA・PLC 製造
PLC/IoT
設備の制御・監視(物理的な実行) 現場
機械・設備 作業者 原材料
MESとは:
上層部からの「生産してほしい!」という要求を、具体的に「どのような設備」に「どのような作り方」で「どのようなスケジュール」
で実施するかを一緒に考えてくれて、その指示が正しかったか答え合わせができ、報告をまとめてくれるシステム
日本ラッド株式会社|MES入門 基礎知識編 2
Page3
スライド 3
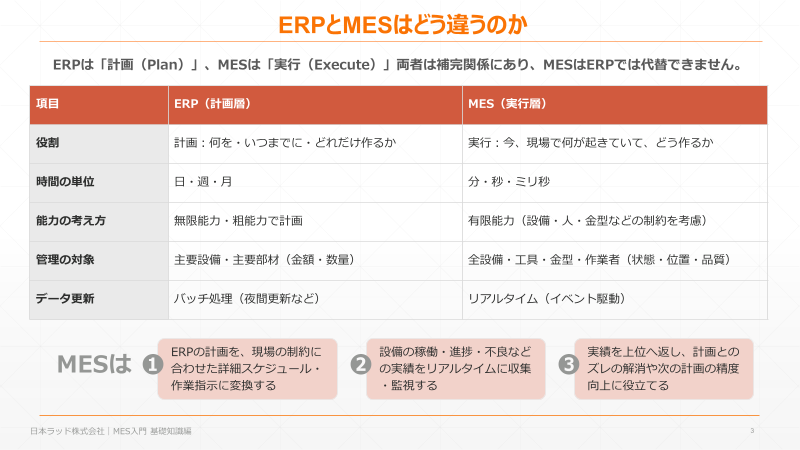
ERPとMESはどう違うのか
ERPは「計画(Plan)」、MESは「実行(Execute)」両者は補完関係にあり、MESはERPでは代替できません。
項目 ERP(計画層) MES(実行層)
役割 計画:何を・いつまでに・どれだけ作るか 実行:今、現場で何が起きていて、どう作るか
時間の単位 日・週・月 分・秒・ミリ秒
能力の考え方 無限能力・粗能力で計画 有限能力(設備・人・金型などの制約を考慮)
管理の対象 主要設備・主要部材(金額・数量) 全設備・工具・金型・作業者(状態・位置・品質)
データ更新 バッチ処理(夜間更新など) リアルタイム(イベント駆動)
ERPの計画を、現場の制約に 設備の稼働・進捗・不良など 実績を上位へ返し、計画との
MESは ➊ 合わせた詳細スケジュール・ ➋ の実績をリアルタイムに収集 ➌ ズレの解消や次の計画の精度
作業指示に変換する ・監視する 向上に役立てる
日本ラッド株式会社|MES入門 基礎知識編 3
Page4
スライド 4: MES導入で期待できる4つの効果とは?
MES導入で期待できる4つの効果とは?
1 製造コスト削減
手待ち・手戻り・不良などのムダを見える化して MES導入
削減。資源配分の最適化や原価の速報把握にもつ
ながります。
現場の可視化 データ一元管理
2 リードタイム短縮
適切な作業指示と工程連携、設備保全の強化で停 リアルタイム 設備稼働状況 品質データの トレーサビリティ 在庫・仕掛品
止を減らし、納期短縮と増産を実現します。 作業標準化
進捗把握 の把握 収集・分析 確立 の最適化
3 品質向上・安定化 迅速な意思決定と 業務効率化と
問題発見 属人化解消
作業標準の徹底とトレーサビリティ、品質データ
の分析で、不良や問い合わせ対応の手間を減らし
ます。
製造コスト削減 リードタイム短縮 品質向上・安定化 顧客満足度向上
4 顧客満足度向上 MES導入の最終効果
品質と納期の信頼性が高まり、ブランド力と顧客
対応の質が向上します。
日本ラッド株式会社|MES入門 基礎知識編 4
Page5
スライド 5
MES標準11機能(MESA-11*)を現場の課題で分類!導入戦略の立案をサポート
MES導入検討時は、現場の要望に対して「手間が増えないか」「オーバースペックで不要な機能まで含まれていないか」を確認することが重要です。
そのためには、製品名や機能数だけで判断するのではなく、自社に必要な機能を大きなまとまりで整理し、どの領域を重視するのかを明確にしておく必要が
あります。
現場の課題に沿ってMESの11機能を4つのタイプ・機能領域ごとに分類し、確認すべきポイントをまとめましたので、ぜひ参考にしてください。
*1997年にMESA Internationalが定義した概念フレームワーク
実行・指示 データ収集・管理 追跡・分析 連携・基盤
計画を作業指示に落とし込む 現場の実績と品質を集める 履歴の追跡と改善に活かす 11機能を支える土台(機能外)
1. 資源の割当/ステータス管理 5. データ収集 9. 保守・保全管理 ・DWH/データ蓄積基盤
2. 作業のスケジューリング 6. 労務管理 10. 製品の追跡と体系管理 ・データパイプライン
(トレーサビリティ)
3. 製造指示のディスパッチ 7. 品質管理 ・ダッシュボード
11. パフォーマンス分析
4. 文書管理 8. プロセス管理 ・API連携・ETL
(OEEなど)
・UI構築(ノーコード)
確認ポイント 確認ポイント 確認ポイント 確認ポイント
現場に必要な 手入力・設備 製造履歴や 既存システムや
指示・手順を 連携・帳票化に 改善指標を 設備と連携
管理できるか 対応できるか 確認できるか できるか
日本ラッド株式会社|MES入門 基礎知識編 5
Page6
スライド 6: MESは次世代に進化して導入しやすくなる? MESの新潮流を解説!
MESは次世代に進化して導入しやすくなる? MESの新潮流を解説!
次世代MES 4つの潮流
コンポーザブル化 クラウド化
必要な機能をモジュールで組み合わせ、小さく始めて拡張 ハード費用を削減し、複数拠点のデータを統合
• 従来型は一枚岩で変更しづらく、導入に12〜18か月かかることも • 背景:増え続けるIoT・AIのデータ処理は、オンプレミスでは限界
• 品質管理・予知保全・作業指示などを独立モジュール化し、全体を • コスト:工場内のサーバー・ネットワーク構築が不要で、初期費用
止めずに追加・更新 を抑えて早く立ち上げ
• 小さく始めて現場主導でPDCAを回せるので、日本の • データ統合:拠点ごとに異なる形式の変換が
段階的な改善文化と好相性 不要になり、全体最適の意思決定へ
※設備制御の要否は初期に検討必須
ノーコード連携 AI統合
kintoneなどで現場が入力画面を自ら改善 記録するだけから、予知・最適化へ
• 実績を記録・追跡する受動的な仕組みから、故障・品質劣化の予知
• 背景:現場の改善スピードに、システム変更が追いつかない
や最適化を行う能動的な仕組みへ
• プログラミング不要のツールで、現場が入力画面やワークフローを
例:センサー異常が「故障の前兆」か「段取り替え中」かを、
自ら作成・変更(市民開発) MESの作業・停止理由で判別
• 連携例:実績・日報を基幹システムへ転送/帳票を • 事例:①食品(不良リスクのアラートで大量不良を抑制)
電子化して品質データを蓄積/BIで可視化 ②医療機器(画像解析でスクラップ率を半減)
• 品質データ活用が最も即効性あり、かつ投資対効果も高い
日本ラッド株式会社|MES入門 基礎知識編 6
Page7
スライド 7: 従来型MESとコンポーザブルMESの比較
従来型MESとコンポーザブルMESの比較
評価軸 従来型MES(モノリシック=一枚岩) コンポーザブルMES(モジュール型)
システム構造 全機能が密結合された一枚岩のシステム 独立・交換可能なモジュールの組み合わせ
環境適応性 安定・予測可能な製造環境で最大限に機能 変化の激しい条件・環境に向けて最適化
変更・拡張 トップダウン導入で、局所的な柔軟性が限定的 現場主導の改善と、複数拠点への迅速な展開が可能
改善サイクル ベンダー主導の長期リリースに制約される ノーコード連動などで日々ブラッシュアップ可能
ライセンス費に加え膨大なカスタマイズ費。稼働まで
初期投資・期間 低額サブスク等で小さく始め、段階的に拡張
12〜18か月が一般的
必要な機能から小さく始め、モジュールを足して育てる。これが日本の現場改善(PDCA)と相性の良い導入の形です。
日本ラッド株式会社|MES入門 基礎知識編 7
Page8
スライド 8: 導入の進め方とまとめ
導入の進め方とまとめ
1 2 3 4
目的を決める 機能とKPIを選ぶ 小さく始める 改善しながら広げる
どの課題(手待ち・不良・ 11機能から必要なものだけ まずは稼働・実績のデータ 現場が画面や機能を内製で
納期など)をどこまで解決 を選び、効果を測るKPIを先 収集から。設備制御を行う 改善し、モジュールを足し
したいかを明確にします。 に決めます。 かも早めに方針決定。 て拡張します。
まとめ
• MESは「計画」と「現場」の間で、製造の実行を管理・記録・最適化するシステム
• 11機能をすべて一度に導入する必要はなく、必要な機能から始める(コンポーザブル)のが現在の主流
• IoTによる自動データ収集が前提。クラウド・ノーコード・AIとの連携で進化している
参考:日本ラッド RAD DX Tech Blog「MES入門シリーズ」ほか(dx-techblog.nippon-rad.co.jp)
日本ラッド株式会社|MES入門 基礎知識編 8
Page9
Konekti MX編、スライド 9: 次世代型コンポーザブルMES のご紹介
次世代型コンポーザブルMES
のご紹介
日本ラッド株式会社|MES入門 基礎知識編
Page10
スライド 10
とは
最新のIoT技術や制御技術を取り込んだ新世代MES
OPC-UAとIoTエッジの最新技術を活用!
UIには人気ノーコードツールを使用可能な日本初のコンポーザブルMES
パーツやAPIの組み合わせで実装する「コンポーザブル 独自技術のクラウド&エッジ機能で様々なデバイスから
導入」を実現 アクセス
MES機能を網羅したソフトウエアをモジュール化しており、必要な 旧来のMESとは違い、IoTやOPCやETLなどに対応し、タブレット、
機能だけを実装でき、すべてをAPIでアクセスでき、周辺システムと ハンディーなど多彩なデバイスからの入力が可能。ノーコードツー
の連携が自由に実装できます。 ルとも連携して自社カスタムも可能!
Konekti MXのエクステンション(機能モジュール)の例 Konekti EXに、
SCADA相互連携 生産スケジューラ連携 デジタル生産指示 エクステンションプログラムを
モジュール単位で追加して導入するスタイル!
ディスパッチ プロセス管理 工程進捗管理
導入タイプ
製品追跡 保全管理 文書配信管理 クラウド&エッジ型 オンプレミス型
日本ラッド株式会社|MES入門 基礎知識編 10
Page11
スライド 11: 『MESの11機能』を網羅する機能性と、コンポーザブルに導入可能なコストパフォーマンス
『MESの11機能』を網羅する機能性と、コンポーザブルに導入可能なコストパフォーマンス
※ Konekti MXを導入する際はベースシステムとして「Konekti EX」が必要となります。「可視化」「パフォーマンス分析」「トレーサビリティー」についてはKonekti EXのカタログをご参照ください。
日本ラッド株式会社|MES入門 基礎知識編 11
Page12
スライド 12
機能①:管理・記録・追跡
工程の進み、材料・資源、在庫、製品の履歴まで。「いま何がどうなっているか」をデータでつなぎます。
工程管理 01 工程管理 02 工程管理 03
工程進捗管理 副資源管理 材料投入・計量
どの工程まで進んだかを、納期・標準と 治具・金型など、設備以外の資源も計画に 材料の投入と計量を、計画・ロットに
比べて見える化 紐付けて管理 紐付けて記録
• 設備・場所を工程でグループ化(検査工程は • 治具・金型・容器・搬送媒体をカテゴリ別に • 生産計画の取込時に、投入予定の材料一覧を
別管理) マスタ管理 自動生成
• 投入・搬出の日時を秒単位で記録 • 工程+生産計画に紐付け、ステータスを記録 • 材料名・原料ID・日時・数量を履歴化
• 設備タグから進捗DBへ自動書込み・定期集計 • 計量データをPLC・SCADA・帳票から収集
在庫管理 追跡・分析 データ統合
在庫管理 製品追跡 クラウド型DWH/DLH連携
倉庫/棚の在庫と、ピッキング〜配膳までを管理 原料から製品へ、製品から原料へ、 集めたデータを、クラウドのデータ基盤へ蓄積
双方向にたどれる
• フリーロケーションで在庫場所を管理 • ロット番号・個体番号を結合してトレーサビ • 収集データの蓄積基盤として
• ピッキングリストを基幹システムから受取& リティDBに格納 DerevaLakeHouseを利用するための、データ
API出力 • 追跡情報の検索・API提供 送信機能
• 配膳完了・移動依頼の入力、払出・戻入連携
日本ラッド株式会社|MES入門 基礎知識編 12
Page13
スライド 13
機能②:指示・実行・制御
作業者への指示から画面、PLCへのレシピ送信まで。「次に何をするか」を現場へ届けます。
製造実行支援 01 製造実行支援 02 製造実行支援 03
ディスパッチ UI構築基盤(WEB・アプリ画面) UI構築基盤(SCADA/HMI)
「いまこの作業を始めてよいか」を 作業者向け画面を作るためのAPI基盤 SCADA/HMI画面でもMESの機能を使える
自動チェックして指示
• 品番別に担当者・工程順などをマスタ定義 • 生産計画番号の一覧と状況(前工程済・材料配 • SCADABOXのHMI画面にディスパッチ画面を
• 画面アプリの依頼をチェックAPIで判定 膳など)を表示 作成
• 判定:工程順/検査状態/設備/材料/前工程 • 計画の詳細画面にディスパッチを組み合わせて • OPC-UAでDerevaEdgeへデータ更新
/担当者 動作 • バーコード読取Gatewayと連携
製造実行支援 04 製造実行支援 05 PLCデータ送信
HTアプリUI構築基盤 生産指示発行/生産用文書管理 PLC連携
HTアプリの画面を素早く作る部品ライブラリ 指示書・SOPをデジタルで発行・配信・保管 次の品番・レシピを、設備(PLC)へ自動送信
• 画面表示コンポーネント等のライブラリ • 生産指示書をデジタル発行(CSV出力と • 終了信号や手動ボタンで、次の品番・レシピを
• AndroidOS用 DerevaLINK出力の組合せ) 送信
• 計画番号・品番でSOPなどの文書を取得 • Konekti EXの書込み指示をPLC形式に変換
• 作業標準書をペーパーレス化し、DBで保管管理 • 品番・設備別のレシピをマスタ管理
日本ラッド株式会社|MES入門 基礎知識編 13
Page14
スライド 14
老舗の先端技術集団が提供するIoTソリューション
Key
Color
Key
Color
Key
Color 見積もり相談は無料!IoTのことなら日本ラッドへ
Key
Color http://www.nippon-rad.co.jp/iot/
創業50年超の信頼と実績で皆様のIoTの取り組みをサポートいたします
Aperza限定公開!日本ラッドの製造業IoT導入事例をご紹介しております。
https://www.aperza.com/ja/co/10004832/page/18
日本ラッド株式会社 IoTソリューション事業部 全国4拠点(東京・名古屋・大阪・福岡)
お問い合わせ 〒107-6030 東京都港区赤坂1-12-32 アーク森ビル30階 TEL:03-5574-7800 MAIL:iot-sales@nippon-rad.co.jp
〒550-0011 大阪府大阪市西区阿波座1-6-1 MID西本町ビル TEL:06-6538-3031 URL:https://www.nippon-rad.co.jp/