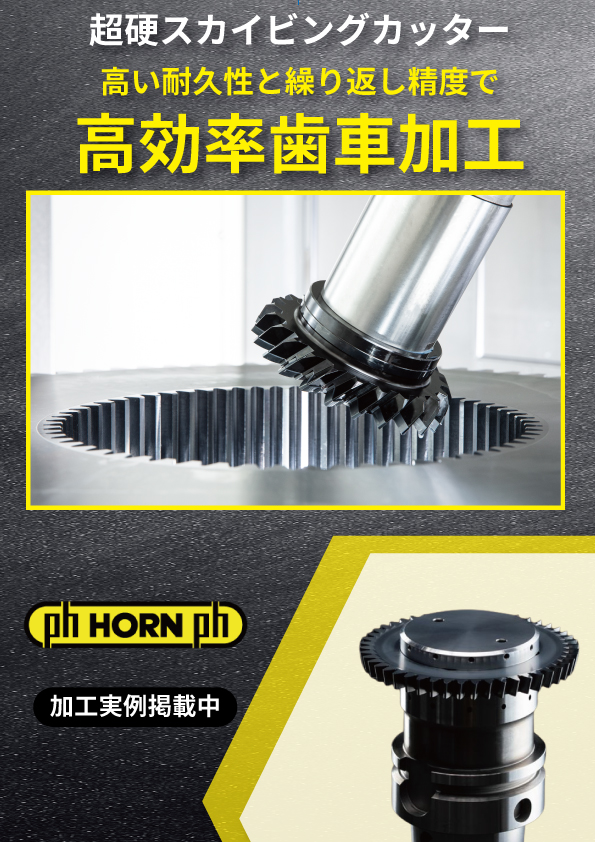


特許取得の独自クランプ機構。超硬素材による高い耐久性と高速加工への対応により、加工時間の短縮と工具寿命の向上を実現!
ギヤ加工のサイクルタイム、まだ短縮できる余地はありませんか?
HORNのギヤスカイビングカッターは超硬ならではの優れた耐摩耗性と高速加工性能により、高精度な歯形加工と長寿命を両立します。
さらに、特許取得済みの機構により優れた繰り返し精度を発揮します。
工具交換や段取り時間の削減にも貢献し、量産から高精度加工まで幅広いニーズに対応。
加工効率とコストパフォーマンスを追求する現場に最適なソリューションです。
【主な特長】
・抜群の振れ精度とチッピング(刃先欠損)対策
→刃先にかかる強い切削負荷や切りくずの噛み込みによるチッピングを防ぐため、高靭性な超硬材質と高剛性ホルダーを最適設計。特定の刃に負荷が集中するのを防ぎ、工具の寿命を最大化します。
・独自のクーラント供給システムによる確実な切粉排出
→加工レイアウトに合わせて、ディスクの先端側・主軸側のどちらからでもクーラントの吐出口(背面・すくい面)を選択可能。切りくずを瞬時に排出し、噛み込みリスクを徹底的に低減します。
【このようなお困りごとを解決】
◆歯車加工の生産性改善
◆段取り替えの手間を削減
◆切りくずのかみ込みによる加工不良を低減
詳しくはカタログをダウンロードしていただくか、お気軽にお問い合わせください。
関連メディア
このカタログについて
| ドキュメント名 | 【HORN】ギヤ加工の生産性を変える 超硬ギヤスカイビングカッター・ギヤバリ取り工具 |
|---|---|
| ドキュメント種別 | 製品カタログ |
| ファイルサイズ | 5.7Mb |
| 登録カテゴリ | |
| 取り扱い企業 | 株式会社IZUSHI (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ


このカタログの内容
Page1
歯切工具
Page2
HORN社は近年、効率的な歯切工具のラインナップを拡充してまいりました。どの様な歯切工具を採
用するかは様々な要因によります。モジュールサイズ、生産ロット、保有生産設備等は、生産方法を
決定するに当たっての主な要因になります。HORN社は数種 の生産方式のための歯切工 具を開発して
まいりました 。とりわけ 、従 来専用歯切加工 機 が主 体であ った歯切加工 を、近年普及 してきた5軸加
工機・複合加工機 で行う提案を行 ってきました。
HORN 社が提供するの は加工工具のみならず、お客様のパ ートナーと して生産方法の提供も行って ま
いります。歯 切工具の設計は切 削条件、使 用設備の各種 設定 にも及 びます、これらも工具供 給ととも
に提供いたします。ギヤの加工原価 は 、歯切工具を手配する際の 最も基本的な要因です。
HORN社は再 研削・再コートでも完全自社工場対応しており、5週間以内での新品同様の品物の提供を
行ってまいります。
Over the last few years HORN has continuously expanded its tool portfolio for the economical production
of gears. Which tool solution is used depends on various factors:
Module size, batch sizes and the available machine technology are the essential factors that decide
on the production technology to be selected. HORN has developed a productive tool solution for some
applications. In particular, new machine tools with synchronised axes now offer possibilities for gear
manufacturing that were previously reserved for special machines.
HORN presents itself not only as a tool supplier, but also as a partner in the development of new manu-
facturing strategies. The design of a tool also includes determination of the machining parameters and
the settings on the machine tool and are supplied by us when the tool is delivered. The preparation of
the gear cutting tools is a fundamental point when considering cost-per-part. HORN has in-house control
over all production processes for regrinding and guarantees the quality of a new tool in a delivery time of
less than five weeks.
Page3
サマリー
Summary
歯切加工法概覧 4-5
Overview Gear Processes
ギヤミーリング 6-24
Gear Milling
ギヤブローチング 25-30
Gear Broaching
ギヤスカイビング 31-39
Gear Skiving
5軸加工機用歯切工具 41-44
5-Axis Milling of Gears
ギヤ端面バリ取り工具 45-48
Deburring of Gears
歯車諸元表 49
Tooth parameters
3
Page4
歯切加工法概覧
Overview Gear Processes
加工法 少量生産 中規模生産 大量生産
Technology Small series Medium batch sizes Large series
ギヤミーリング (外歯)
Gear milling (external)
+++ ++ 0
ギヤブローチング(外歯・内歯)
Gear broching (external and internal)
+++ ++ +
ギヤスカイビング (外歯・内歯)
Gear skiving (external and internal)
0 + +++
0 適さない + ある程度 適合 ++ 適合 +++ 最適
0 not suitable + limited suitability ++ suitable +++ very suitable
4
Page5
歯切加工法概覧
Overview Gear Processes
加工法 少量生産 中規模生産 大量生産
Technology Small series Medium batch sizes Large series
5軸加工機用歯切工具 (外歯)
5-Axis milling of gears (external)
+++ 0 0
ギヤ端面バリ取り工具
Deburring of gears
+++ +++ +++
0 適さない + あ る程度適合 ++ 適合 +++ 最適
0 not suitable + limited suitability ++ suitable +++ very suitable
5
Page6
ギヤミーリング
Gear Milling
スパーギヤ/ギヤシャフト加工用ミーリングインサート
Milling inserts for spur gears and gear shafts
ギヤシャフト/シャフト インサートタイプ Ds
スパーギヤ/INVラックバー ハブセレーション Insert type [mm]
DIN 3972基準歯形1準拠 dB=B.C.D
Cylindrical gears / Tooth bars DIN 5480 / ANSI B92.1準拠
Basic profile 1 according to
DIN 3972 Gear shafts / Shaft-hub /
Serration
DIN 5480 / ANSI B92.1
mn ≤ 0,8 mn ≤ 1 / dB ≥ 40 606 11,7
mn ≤ 1 mn ≤ 1,5 / dB ≥ 40 608 15,7
mn ≤ 1,25 mn ≤ 2 / dB ≥ 40 611 17,7
mn ≤ 1,5 mn ≤ 3 / dB ≥ 22 613 21,7
mn ≤ 2 mn ≤ 2,5 / dB ≥ 40 628 27,7
mn ≤ 2,5 / Nr. 5 - 8
mn ≤ 2,25 / Nr. 2 - 8 mn ≤ 2,5 / dB ≥ 30 632 31,7
mn ≤ 2 Nr. 1 - 8
mn ≤ 3 mn ≤ 3 / dB ≥ 50 635 34,7
mn ≤ 1,5 mn ≤ 2 / dB ≥ 60 636 35,7
6
Page7
ギヤミーリング
モジュールサイズ m0.5~m4 .0
GEAR MILLING
Module sizes from 0.5 up to 4 mm
Page8
8
Page9
特長:
・m0.5~m4.0まで一部ドイツ標準在庫保有
・多刃仕様で高能率加工を実現
・最大m6.0までの特殊品を短納期で対応可能
9
Page10
ヤ
12-18
ヤ
ラックバー
10
Page11
ヤ
m m
11
Page12
ギヤミーリング
Gear Milling
インサート 613
Insert
DIN 867準拠 インボリュートスパーギヤ加工用インサート
DIN 3972 基準 1型 歯形仕上げ加工用 転位量 0
Gear milling cutter for cylindrical gears with involuted flanks according to DIN 867
Basic profile 1 according to DIN 3972 for finishing, addendum shift 0
適用ミーリングシャンク
for Milling shank
タイプ M313
Type
測定面
圧力角 20°
Pressure angle 20°
型式 モジュール zmin zmax E1 s tmax Ds
Part number Module
最小歯数 最大歯数
613.3972.050.1 0,5 12 13 1,1 5,7 1,1 21,7 Δ
613.3972.050.2 0,5 14 16 1,1 5,7 1,1 21,7 Δ
613.3972.050.3 0,5 17 20 1,1 5,7 1,1 21,7 ▲
613.3972.050.4 0,5 21 25 1,1 5,7 1,1 21,7 Δ
613.3972.050.5 0,5 26 34 1,1 5,7 1,1 21,7 ▲
613.3972.050.6 0,5 35 55 1,1 5,7 1,1 21,7 Δ
613.3972.050.7 0,5 55 134 1,1 5,7 1,1 21,7 Δ
613.3972.050.8 0,5 135 999 1,1 5,7 1,1 21,7 Δ
613.3972.070.1 0,7 12 13 1,6 5,7 1,6 21,7 Δ
613.3972.070.2 0,7 14 16 1,6 5,7 1,6 21,7 Δ
613.3972.070.3 0,7 17 20 1,6 5,7 1,6 21,7 Δ
613.3972.070.4 0,7 21 25 1,6 5,7 1,6 21,7 Δ
613.3972.070.5 0,7 26 34 1,6 5,7 1,6 21,7 Δ
613.3972.070.6 0,7 35 55 1,6 5,7 1,6 21,7 Δ
613.3972.070.7 0,7 55 134 1,6 5,7 1,6 21,7 Δ
613.3972.070.8 0,7 135 999 1,6 5,7 1,6 21,7 Δ
▲ 在庫品 / on stock Δ 4 週間 / 4 weeks x お問い合わせください / upon request P ●
● 推奨 / recommended M ●
ο 第二推奨 / alternative recommendation K ●
- 非推奨 / not suitable N ο
ノンコート / uncoated grades
コーティング品 / S ●
coated grades
ロウ付け/サーメット / brazed/Cermet H -
mm表記 超硬材種
Dimensions in mm Carbide grades
12
AS45
Page13
ギヤミーリング
Gear Milling
インサート 613
Insert
DIN 867準拠 インボリュートスパーギヤ加工用インサート
DIN 3972 基準 1型 歯形仕上げ加工用 転位量 0
Gear milling cutter for cylindrical gears with involuted flanks according to DIN 867
Basic profile 1 according to DIN 3972 for finishing, addendum shift 0
適用ミーリングシャンク
for Milling shank
タイプ M313
Type
測定面
圧力角 20°
Pressure angle 20°
型式 モジュール zmin zmax E1 s tmax Ds
Part number Module
最小歯数 最大歯数
613.3972.080.1 0,8 12 13 1,6 5,7 1,6 21,7 ▲
613.3972.080.2 0,8 14 16 1,6 5,7 1,6 21,7 ▲
613.3972.080.3 0,8 17 20 1,6 5,7 1,6 21,7 ▲
613.3972.080.4 0,8 21 25 1,6 5,7 1,6 21,7 ▲
613.3972.080.5 0,8 26 34 1,6 5,7 1,6 21,7 ▲
613.3972.080.6 0,8 35 55 1,6 5,7 1,6 21,7 ▲
613.3972.080.7 0,8 55 134 1,6 5,7 1,6 21,7 ▲
613.3972.080.8 0,8 135 999 1,6 5,7 1,6 21,7 ▲
613.3972.090.1 0,9 12 13 2,5 5,7 2,5 21,7 Δ
613.3972.090.2 0,9 14 16 2,5 5,7 2,5 21,7 Δ
613.3972.090.3 0,9 17 20 2,5 5,7 2,5 21,7 Δ
613.3972.090.4 0,9 21 25 2,5 5,7 2,5 21,7 Δ
613.3972.090.5 0,9 26 34 2,5 5,7 2,5 21,7 Δ
613.3972.090.6 0,9 35 55 2,5 5,7 2,5 21,7 Δ
613.3972.090.7 0,9 55 134 2,5 5,7 2,5 21,7 Δ
613.3972.090.8 0,9 135 999 2,5 5,7 2,5 21,7 Δ
▲ 在庫品 / on stock Δ 4 週間 / 4 weeks x お問い合わせください / upon request P ●
● 推奨 / recommended M ●
ο 第二推奨 / alternative recommendation K ●
- 非推奨 / not suitable N ο
ノンコート / uncoated grades
コーティング品 / S ●
coated grades
ロウ付け/サーメット / brazed/Cermet H -
mm表記 HM-Sorten
Dimensions in mm Carbide grades
13
AS45
Page14
ギヤミーリング
Gear Milling
インサート 613
Insert
DIN 867準拠 インボリュートスパーギヤ加工用インサート
DIN 3972 基準 1型 歯形仕上げ加工用 転位量 0
Gear milling cutter for cylindrical gears with involuted flanks according to DIN 867
Basic profile 1 according to DIN 3972 for finishing, addendum shift 0
適用ミーリングシャンク
for Milling shank
タイプ M313
Type
測定面
圧力角 20°
Pressure angle 20°
型式 モジュール zmin zmax E1 s tmax Ds
Part number Module
最小歯数 最大歯数
613.3972.100.1 1,00 12 13 2,5 5,7 2,2 21,7 ▲
613.3972.100.2 1,00 14 16 2,5 5,7 2,2 21,7 ▲
613.3972.100.3 1,00 17 20 2,5 5,7 2,2 21,7 ▲
613.3972.100.4 1,00 21 25 2,5 5,7 2,2 21,7 ▲
613.3972.100.5 1,00 26 34 2,5 5,7 2,2 21,7 ▲
613.3972.100.6 1,00 35 54 2,5 5,7 2,3 21,7 ▲
613.3972.100.7 1,00 55 134 2,5 5,7 2,3 21,7 ▲
613.3972.100.8 1,00 135 999 2,5 5,7 2,4 21,7 Δ
613.3972.125.1 1,25 12 13 2,5 5,7 2,6 21,7 Δ
613.3972.125.2 1,25 14 16 2,5 5,7 2,7 21,7 Δ
613.3972.125.3 1,25 17 20 2,5 5,7 2,7 21,7 Δ
613.3972.125.4 1,25 21 25 2,5 5,7 2,7 21,7 Δ
613.3972.125.5 1,25 26 34 2,5 5,7 2,7 21,7 Δ
613.3972.125.6 1,25 35 54 2,5 5,7 2,7 21,7 Δ
613.3972.125.7 1,25 55 134 2,5 5,7 2,8 21,7 Δ
613.3972.125.8 1,25 135 999 2,5 5,7 2,8 21,7 Δ
▲ 在庫品 / on stock Δ 4 週間 / 4 weeks x お問い合わせください / upon request P ●
● 推奨 / recommended M ●
ο 第二推奨 / alternative recommendation K ●
- 非推奨 / not suitable N ο
ノンコート / uncoated grades
コーティング品 / S ●
coated grades
ロウ付け/サーメット / brazed/Cermet H -
mm表記 超硬材種
Dimensions in mm Carbide grades
14
AS45
Page15
ギヤミーリング
Gear Milling
インサート 613
Insert
DIN 867準拠 インボリュートスパーギヤ加工用インサート
DIN 3972 基準 1型 歯形仕上げ加工用 転位量 0
Gear milling cutter for cylindrical gears with involuted flanks according to DIN 867
Basic profile 1 according to DIN 3972 for finishing, addendum shift 0
適用ミーリングシャンク
for Milling shank
タイプ M313
Type
測定面
圧力角 20°
Pressure angle 20°
型式 モジュール zmin zmax E1 s tmax Ds
Part number Module
最小歯数 最大歯数
613.3972.150.1 1,5 12 13 2,5 5,7 3,1 21,7 Δ
613.3972.150.2 1,5 14 16 2,5 5,7 3,2 21,7 Δ
613.3972.150.3 1,5 17 20 2,5 5,7 3,2 21,7 ▲
613.3972.150.4 1,5 21 25 2,5 5,7 3,3 21,7 Δ
613.3972.150.5 1,5 26 34 2,5 5,7 3,3 21,7 ▲
613.3972.150.6 1,5 35 54 2,5 5,7 3,3 21,7 ▲
613.3972.150.7 1,5 55 134 2,5 5,7 3,3 21,7 Δ
613.3972.150.8 1,5 135 999 2,5 5,7 3,3 21,7 ▲
▲ 在庫品 / on stock Δ 4 週間 / 4 weeks x お問い合わせください / upon request P ●
● 推奨 / recommended M ●
ο 第二推奨 / alternative recommendation K ●
- 非推奨 / not suitable
ノンコート / N ο
uncoated grades
コーティング品 / coated grades S ●
ロウ付け/サーメット / brazed/Cermet H -
mm表記 超硬材種
Dimensions in mm Carbide grades
15
AS45
Page16
ギヤミーリング
Gear Milling
インサート 628
Insert
DIN 867準拠 インボリュートスパーギヤ加工用インサート
DIN 3972 基準 1型 歯形仕上げ加工用 転位量 0
Gear milling cutter for cylindrical gears with involuted flanks according to DIN 867
Basic profile 1 according to DIN 3972 for finishing, addendum shift 0
適用ミーリングシャンク
for Milling shank
タイプ M328
Type
測定面
圧力角 20°
Pressure angle 20°
型式 モジュール zmin zmax E1 s tmax Ds
Part number Module
最小歯数 最大歯数
628.3972.175.1 1,75 12 13 3,4 7,45 3,8 27,7 Δ
628.3972.175.2 1,75 14 16 3,4 7,45 3,8 27,7 Δ
628.3972.175.3 1,75 17 20 3,4 7,45 3,8 27,7 Δ
628.3972.175.4 1,75 21 25 3,4 7,45 3,9 27,7 Δ
628.3972.175.5 1,75 26 34 3,4 7,45 3,9 27,7 Δ
628.3972.175.6 1,75 35 54 3,4 7,45 3,9 27,7 Δ
628.3972.175.7 1,75 55 134 3,4 7,45 3,9 27,7 Δ
628.3972.175.8 1,75 135 999 3,4 7,45 3,9 27,7 Δ
628.3972.200.1 2,00 12 13 3,4 7,45 4,2 27,7 Δ
628.3972.200.2 2,00 14 16 3,4 7,45 4,2 27,7 ▲
628.3972.200.3 2,00 17 20 3,4 7,45 4,2 27,7 Δ
628.3972.200.4 2,00 21 25 3,4 7,45 4,3 27,7 ▲
628.3972.200.5 2,00 26 34 3,4 7,45 4,4 27,7 ▲
628.3972.200.6 2,00 35 54 3,4 7,45 4,4 27,7 Δ
628.3972.200.7 2,00 55 134 3,4 7,45 4,4 27,7 ▲
628.3972.200.8 2,00 135 999 3,4 7,45 4,5 27,7 Δ
▲ 在庫品 / on stock Δ 4 週間 / 4 weeks x お問い合わせください / upon request P ●
● 推奨 / recommended M ●
ο 第二推奨 / alternative recommendation K ●
- 非推奨 / not suitable N ο
ノンコート / uncoated grades S ●
コーティング品 / coated grades
ロウ付け/サーメット / brazed/Cermet H -
mm表記 超硬材種
Dimensions in mm Carbide grades
16
AS45
Page17
ギヤミーリング
Gear Milling
インサート 632
Insert
DIN 867準拠 インボリュートスパーギヤ加工用インサート
DIN 3972 基準 1型 歯形仕上げ加工用 転位量 0
Gear milling cutter for cylindrical gears with involuted flanks according to DIN 867
Basic profile 1 according to DIN 3972 for finishing, addendum shift 0
適用ミーリングシャンク
for Milling shank
タイプ M332
Type
測定面
圧力角 20°
Pressure angle 20°
型式 モジュール zmin zmax E1 s tmax Ds
Part number Module
最小歯数 最大歯数
632.3972.225.2 2,25 14 16 3,45 7,5 4,7 31,7 Δ
632.3972.225.3 2,25 17 20 3,45 7,5 4,8 31,7 Δ
632.3972.225.4 2,25 21 25 3,45 7,5 4,9 31,7 Δ
632.3972.225.5 2,25 26 34 3,45 7,5 4,9 31,7 Δ
632.3972.225.6 2,25 35 54 3,45 7,5 5,0 31,7 Δ
632.3972.225.7 2,25 55 134 3,45 7,5 5,0 31,7 Δ
632.3972.225.8 2,25 135 999 3,45 7,5 5,0 31,7 Δ
▲ 在庫品 / on stock Δ 4 週間 / 4 weeks x お問い合わせください / upon request P ●
● 推奨 / recommended M ●
ο 第二推奨 / alternative recommendation K ●
- 非推奨 / not suitable N ο
ノンコート / uncoated grades
コーティング品 / S ●
coated grades
ロウ付け/サーメット / brazed/Cermet H -
mm表記 超硬材種
Dimensions in mm Carbide grades
17
AS45
Page18
ギヤミーリング
Gear Milling
インサート 635
Insert
DIN 867準拠 インボリュートスパーギヤ加工用インサート
DIN 3972 基準 1型 歯形仕上げ加工用 転位量 0
Gear milling cutter for cylindrical gears with involuted flanks according to DIN 867
Basic profile 1 according to DIN 3972 for finishing, addendum shift 0
適用ミーリングシャンク
for Milling shank
タイプ M335
Type
測定面
圧力角 20°
Pressure angle 20°
型式 モジュール zmin zmax E1 s tmax Ds
Part number Module
最小歯数 最大歯数
635.3972.225.1 2,25 12 13 5,5 11,9 4,7 34,7 Δ
635.3972.250.1 2,50 12 13 5,5 11,9 5,4 34,7 Δ
635.3972.250.2 2,50 14 16 5,5 11,9 5,4 34,7 Δ
635.3972.250.3 2,50 17 20 5,5 11,9 5,4 34,7 Δ
635.3972.250.4 2,50 21 25 5,5 11,9 5,5 34,7 Δ
635.3972.250.5 2,50 26 34 5,5 11,9 5,5 34,7 Δ
635.3972.250.6 2,50 35 54 5,5 11,9 5,5 34,7 Δ
635.3972.250.7 2,50 55 134 5,5 11,9 5,7 34,7 Δ
635.3972.250.8 2,50 135 999 5,5 11,9 5,7 34,7 Δ
635.3972.275.1 2,75 12 13 5,5 11,9 5,7 34,7 Δ
635.3972.275.2 2,75 14 16 5,5 11,9 5,8 34,7 Δ
635.3972.275.3 2,75 17 20 5,5 11,9 5,8 34,7 Δ
635.3972.275.4 2,75 21 25 5,5 11,9 5,9 34,7 Δ
635.3972.275.5 2,75 26 34 5,5 11,9 5,9 34,7 Δ
635.3972.275.6 2,75 35 54 5,5 11,9 6,0 34,7 Δ
635.3972.275.7 2,75 55 134 5,5 11,9 6,1 34,7 Δ
635.3972.275.8 2,75 135 999 5,5 11,9 6,1 34,7 Δ
635.3972.300.1 3,00 12 13 5,5 11,9 6,2 34,7 Δ
635.3972.300.2 3,00 14 16 5,5 11,9 6,4 34,7 Δ
635.3972.300.3 3,00 17 20 5,5 11,9 6,4 34,7 Δ
635.3972.300.4 3,00 21 25 5,5 11,9 6,4 34,7 Δ
635.3972.300.5 3,00 26 34 5,5 11,9 6,5 34,7 Δ
635.3972.300.6 3,00 35 54 5,5 11,9 6,5 34,7 Δ
635.3972.300.7 3,00 55 134 5,5 11,9 6,6 34,7 Δ
635.3972.300.8 3,00 135 999 5,5 11,9 6,6 34,7 Δ
▲ 在庫品 / on stock Δ 4 週間 / 4 weeks x お問い合わせください / upon request P ●
● 推奨 / recommended M ●
ο 第二推奨 / alternative recommendation K ●
- 非推奨 / not suitable N ο
ノンコート / uncoated grades
コーティング品 / S ●
coated grades
ロウ付け/サーメット / brazed/Cermet H -
mm表記 超硬材種
Dimensions in mm Carbide grades
18
AS45
Page19
19
Page20
ギヤミーリング
Gear Milling
アーバー取付型カッター
Arbor Mounted Cutter
M279
ページ/Page
H16
インサート
Insert
RS279
ページ/Page
H17-H18
20