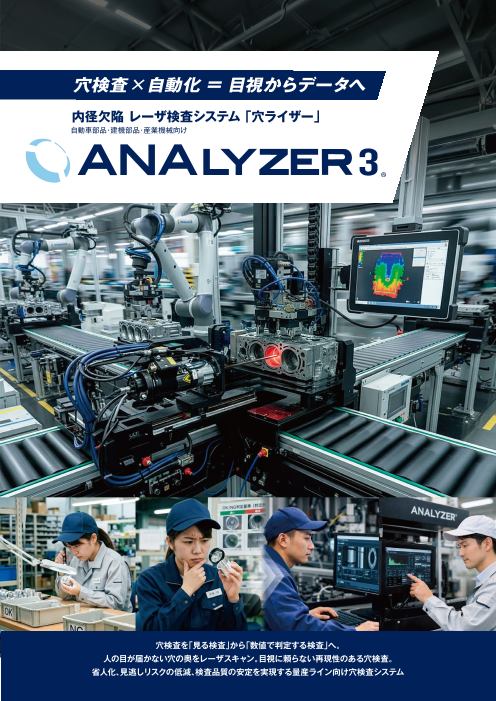


穴検査ならアナライザー
レーザを使った欠陥検査装置「ANALYZER」シリーズを開発・販売。
日本企業ならではのキメ細かいサポート。
納入から立ち上げまで、お客様に伴走し活用を支援。
世界10か国450台以上の導入ノウハウ有。
◆無料サンプル評価
◆標準で最小Φ4mm, 最深200mmの穴を約10秒で高速に撮像
(特注で最小Φ2mm, 最深440mmの実績有)
◆予め設定した条件で良否判別(オプションでAI組込可)
◆PLCと連携し量産ラインへ組込
関連メディア
このカタログについて
| ドキュメント名 | ANALYZER3 製品カタログ |
|---|---|
| ドキュメント種別 | 製品カタログ |
| ファイルサイズ | 1.7Mb |
| 登録カテゴリ | |
| 取り扱い企業 | ANALYZER株式会社 (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ


このカタログの内容
Page1
無料サンプルテストから始まる、安心の導入ステップ
01 02 03 穴検査×自動化 = 目視からデータへ
ご成約 04
( 内径欠陥 レーザ検査システム「 穴ライザー」
ワーク確認 サンプル システム 構成納
成約期 製作/導入/ 自動車部品・建機部品・産業機械向け
テスト 構成提案 内
容後目 立ち上げ
に3安
検査対象ワーク、 実ワークを用いた 生産ラインに合わせた よヵ:
り 設置後、検査条件の調整と
検査内容を確認します。 検証により、検出可否を 変月構成をご提案します。 動 立ち上げをサポートします。
確認します。 )
無料サンプルテスト 実ワークで判定精度を検証し、検査画像と併せてレポートいたします。
※サンプルお預かり後、約10営業日
実サンプルでのテスト依頼はこちら→
導入設計から安定稼働まで徹底した伴走支援
プロスペシャリスト※
多様なワークで検査条件の最適化を経験してきたプロスペシャリストが、導入設計・条件最適化
に加え、生産状況の変化に応じた判定精度の維持・改善を支援します。
※プロスペシャリスト:穴検査の課題解決に精通した、当社独自の技術専門職の呼称です。
ANALYZER アカデミー
ANALYZERを使いこなすための実践型研修プログラムです。検査原理から条件
設計までを段階的に学び、社内で自走できる体制をつくります。
アカデミー受講申込
はこちら
世界の工場で磨かれ、進化する穴検査のスタンダード
20年以上にわたり穴検査の知見を積み重ねてきました。その経験が世界の製造現場で選ばれる理由です。
● アジア・北米を中心に世界10カ国以上に納入。国境を越え、過酷な製造環境で選ばれ続けています。
● 大手自動車部品メーカーを中心に、多くの製造現場で採用されています。
● 量産ラインでの長期運用を前提に、現場の声を反映した設計。24時間365日の安定稼働を追求しています。
【販売代理店】
お問い合せ先 ※随時サンプルテストを承っています。
お気軽にご相談ください。
ANALYZER株式会社
〒739-0046
東広島市鏡山3-13-60 クリエイトコア11号室 穴検査を「見る検査」から「数値で判定する検査」へ。
TEL. 082-426-6672 人の目が届かない穴の奥をレーザスキャン。目視に頼らない再現性のある穴検査。
URL. https://analyz.jp 省人化、見逃しリスクの低減、検査品質の安定を実現する量産ライン向け穴検査システム
Page2
穴検査、こんなことで困っていませんか? 再現性のある検査工程を実現します!
自動車部品や機械部品の穴検査は、作業者の目視による経験や勘に依存しやすい工程です。 ANALYZER 3(穴ライザー)を導入することで、検査工程に次のような効果が期待できます。
結果として、不良流出や品質トラブルのリスク、検査コストの増加につながります。
数値基準で判定 省人化 品質の安定
012345
03625
の良否判断が難しい。 図面規格を反映し、再現性の 検査の属人化を解消し、 判定のバラつきを排除し、見逃し・
目視検査は安定せず、検査規
格どおり
高い検査を実現します。 熟練に頼らない体制を実現します。 過検出を抑え、安定品質を実現。
深穴の奥は見えない。 熟練度による
疲労による見逃しリスク
サイズは測れない。 品質・スピードのばらつき
『実例』 - 検査工程はここまで変わる!
人に頼らない安定した穴検査の自動化
労働環境を改善しつつ、工場全体の人的リソースを最適化できます。
ANALYZER 3(穴ライザー)は、内壁表面に照射したレーザ光の反射を数値化し、欠陥を自動で判定する検査システムです。
項目 Before(従来:人手) Afte(r 導入:穴ライザー) 改善效果
【 ANALYZER検査方法 】 検査人員 (8人) + (2人) 人件費 75%削減
検査時間 7分 / 個 5分 / 個 生産性 30%向上
不良流出 3回 / 年 0回 / 年 市場クレーム 0
過剰判定による
廃棄損失 580万円 / 年 220万円 / 年 年間コスト
(良品の取りこぼし) 62%削減
ワークをセット プローブ先端からレーザ 欠陥のある箇所は プローブが待機位置に戻る ※本事例は複数のお客様・工場での導入結果をもとに構成しています。 ※導入効果は、製品仕様・工程条件・運用方法により異なります。
プローブが検査開始 を発光、回転しながらワー 受光量が変化 時にOK/NG判定を出力、
位置に移動 ク内壁をスキャン データ保存
【 検査画像と欠陥(鋳巣)検出の例 】 【 ANALYZER3の主な特徴 】 量産ラインに強い設計
・カメラ方式と比べ、外乱光の影響を受けにくい。
・標準モデルで最小Φ4mm、深さ200mmの穴を検査可能。(※1) [主な用途] バルブボディ, エンジンボア, ケースのネジ穴など、部品の内径欠陥(鋳巣, キズなど)検査。
・1穴あたり5秒で検査可能!(※2)
・鋳巣、キズなど最小0.2mm以上の欠陥を検出可能。(※3) バルブボディの鋳巣検査 エンジンブロックの鋳巣検査 ケースのネジ穴検査
・ネジ(タップ)穴も検査可能。 (多軸ロボット使用)
・繰り返し精度は±1分解能。再現性に優れ安定した検査を実現します。
・ルールベース条件またはAIで良否判定が可能。
・データ保存でトレサビ可能。(※4)
・衝突検知オプション搭載。プローブ破損リスクを低減。(※5)
※1 穴径・穴深さによって特注モデルでの対応も可能です。 ※2 深さ100mmの穴を15,000rpm, Yピッチ0.1mmで撮像した場合。 ※3 条件によっては0.2mm以下の欠陥も検出可能
ですが、内壁面の汚れや仕上げの状態によっては良品を過剰判定する可能性があります。 ※4 専用アプリからBMP、Jpeg形式に変換可能。 ※5プローブと導通性ワークが接触した際 ●検査プローブは、縦・横・斜め、どの方向にも設置可能。 ●コンパクト設計で、設備レイアウトの自由度が高く、柔軟な設計が可能。
に電圧変化を検知し停止します。高速衝突や非導通材、検査動作外での接触など、条件によっては破損を防げない場合があります。 ●既存ラインへの後付け・組込も可能。(レトロフィット対応)
Page3
穴検査、こんなことで困っていませんか? 再現性のある検査工程を実現します!
自動車部品や機械部品の穴検査は、作業者の目視による経験や勘に依存しやすい工程です。 ANALYZER 3(穴ライザー)を導入することで、検査工程に次のような効果が期待できます。
結果として、不良流出や品質トラブルのリスク、検査コストの増加につながります。
数値基準で判定 省人化 品質の安定
012345
03625
の良否判断が難しい。 図面規格を反映し、再現性の 検査の属人化を解消し、 判定のバラつきを排除し、見逃し・
目視検査は安定せず、検査規
格どおり
高い検査を実現します。 熟練に頼らない体制を実現します。 過検出を抑え、安定品質を実現。
深穴の奥は見えない。 熟練度による
疲労による見逃しリスク
サイズは測れない。 品質・スピードのばらつき
『実例』 - 検査工程はここまで変わる!
人に頼らない安定した穴検査の自動化
労働環境を改善しつつ、工場全体の人的リソースを最適化できます。
ANALYZER 3(穴ライザー)は、内壁表面に照射したレーザ光の反射を数値化し、欠陥を自動で判定する検査システムです。
項目 Before(従来:人手) Afte(r 導入:穴ライザー) 改善效果
【 ANALYZER検査方法 】 検査人員 (8人) + (2人) 人件費 75%削減
検査時間 7分 / 個 5分 / 個 生産性 30%向上
不良流出 3回 / 年 0回 / 年 市場クレーム 0
過剰判定による
廃棄損失 580万円 / 年 220万円 / 年 年間コスト
(良品の取りこぼし) 62%削減
ワークをセット プローブ先端からレーザ 欠陥のある箇所は プローブが待機位置に戻る ※本事例は複数のお客様・工場での導入結果をもとに構成しています。 ※導入効果は、製品仕様・工程条件・運用方法により異なります。
プローブが検査開始 を発光、回転しながらワー 受光量が変化 時にOK/NG判定を出力、
位置に移動 ク内壁をスキャン データ保存
【 検査画像と欠陥(鋳巣)検出の例 】 【 ANALYZER3の主な特徴 】 量産ラインに強い設計
・カメラ方式と比べ、外乱光の影響を受けにくい。
・標準モデルで最小Φ4mm、深さ200mmの穴を検査可能。(※1) [主な用途] バルブボディ, エンジンボア, ケースのネジ穴など、部品の内径欠陥(鋳巣, キズなど)検査。
・1穴あたり5秒で検査可能!(※2)
・鋳巣、キズなど最小0.2mm以上の欠陥を検出可能。(※3) バルブボディの鋳巣検査 エンジンブロックの鋳巣検査 ケースのネジ穴検査
・ネジ(タップ)穴も検査可能。 (多軸ロボット使用)
・繰り返し精度は±1分解能。再現性に優れ安定した検査を実現します。
・ルールベース条件またはAIで良否判定が可能。
・データ保存でトレサビ可能。(※4)
・衝突検知オプション搭載。プローブ破損リスクを低減。(※5)
※1 穴径・穴深さによって特注モデルでの対応も可能です。 ※2 深さ100mmの穴を15,000rpm, Yピッチ0.1mmで撮像した場合。 ※3 条件によっては0.2mm以下の欠陥も検出可能
ですが、内壁面の汚れや仕上げの状態によっては良品を過剰判定する可能性があります。 ※4 専用アプリからBMP、Jpeg形式に変換可能。 ※5プローブと導通性ワークが接触した際 ●検査プローブは、縦・横・斜め、どの方向にも設置可能。 ●コンパクト設計で、設備レイアウトの自由度が高く、柔軟な設計が可能。
に電圧変化を検知し停止します。高速衝突や非導通材、検査動作外での接触など、条件によっては破損を防げない場合があります。 ●既存ラインへの後付け・組込も可能。(レトロフィット対応)
Page4
無料サンプルテストから始まる、安心の導入ステップ
01 02 03 穴検査×自動化 = 目視からデータへ
ご成約 04
( 内径欠陥 レーザ検査システム「 穴ライザー」
ワーク確認 サンプル システム 構成納
成約期 製作/導入/ 自動車部品・建機部品・産業機械向け
テスト 構成提案 内
容後目 立ち上げ
に3安
検査対象ワーク、 実ワークを用いた 生産ラインに合わせた よヵ:
り 設置後、検査条件の調整と
検査内容を確認します。 検証により、検出可否を 変月構成をご提案します。 動 立ち上げをサポートします。
確認します。 )
無料サンプルテスト 実ワークで判定精度を検証し、検査画像と併せてレポートいたします。
※サンプルお預かり後、約10営業日
実サンプルでのテスト依頼はこちら→
導入設計から安定稼働まで徹底した伴走支援
プロスペシャリスト※
多様なワークで検査条件の最適化を経験してきたプロスペシャリストが、導入設計・条件最適化
に加え、生産状況の変化に応じた判定精度の維持・改善を支援します。
※プロスペシャリスト:穴検査の課題解決に精通した、当社独自の技術専門職の呼称です。
ANALYZER アカデミー
ANALYZERを使いこなすための実践型研修プログラムです。検査原理から条件
設計までを段階的に学び、社内で自走できる体制をつくります。
アカデミー受講申込
はこちら
世界の工場で磨かれ、進化する穴検査のスタンダード
20年以上にわたり穴検査の知見を積み重ねてきました。その経験が世界の製造現場で選ばれる理由です。
● アジア・北米を中心に世界10カ国以上に納入。国境を越え、過酷な製造環境で選ばれ続けています。
● 大手自動車部品メーカーを中心に、多くの製造現場で採用されています。
● 量産ラインでの長期運用を前提に、現場の声を反映した設計。24時間365日の安定稼働を追求しています。
【販売代理店】
お問い合せ先 ※随時サンプルテストを承っています。
お気軽にご相談ください。
ANALYZER株式会社
〒739-0046
東広島市鏡山3-13-60 クリエイトコア11号室 穴検査を「見る検査」から「数値で判定する検査」へ。
TEL. 082-426-6672 人の目が届かない穴の奥をレーザスキャン。目視に頼らない再現性のある穴検査。
URL. https://analyz.jp 省人化、見逃しリスクの低減、検査品質の安定を実現する量産ライン向け穴検査システム