

現場データ・設備・制御・業務プロセスと接続して 初めて価値を出す
・工場に AI を導入するとはどういうことか
・工場 AI がもたらすメリット
・世界では工場 AI がどこまで進んでいるか
・なぜ工場 AI は PoC で止まるのか
・PoC を超えるために必要な OT 基盤とは何か
・AI が理解できるデータ・文脈・標準化
・AI の判断を現場で実行・検証・統制する
このカタログについて
| ドキュメント名 | 工場 AI は、 AI ツール導入だけでは動かない |
|---|---|
| ドキュメント種別 | ホワイトペーパー |
| ファイルサイズ | 1.5Mb |
| 登録カテゴリ | |
| 取り扱い企業 | 新エフエイコム株式会社 (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ

このカタログの内容
Page1
工場 AI は、
AI ツール導入だけでは
動かない
現場データ・設備・制御・業務プロセスと接続して
初めて価値を出す
https://itfactory.s-facom.jp/
IT Factory White Paper No.1 1
Page2
目次
1. エグゼクティブサマリー
2. 工場に AI を導入するとはどういうことか
3. 工場 AI がもたらすメリット
4. 世界では工場 AI がどこまで進んでいるか
5. なぜ工場 AI は PoC で止まるのか
6. PoC を超えるために必要なOT 基盤とは何か
7. AI が理解できるデータ・文脈・標準化
8. AI の判断を現場で実行・検証・統制する
9. IT Factory への接続と次に確認すべき問い
IT Factory White Paper No.1 2
Page3
エグゼクティブサマリー
製造業におけるAI 活用は、検査画像の判定や設備異常の検知にとどまらなくなっ
ています。AI は、品質、保全、生産計画、工場内物流、ロボット、制御、設計、技
能継承、エネルギー最適化といった広い領域で、工場の判断と実行を支える存在に
なりつつあります。
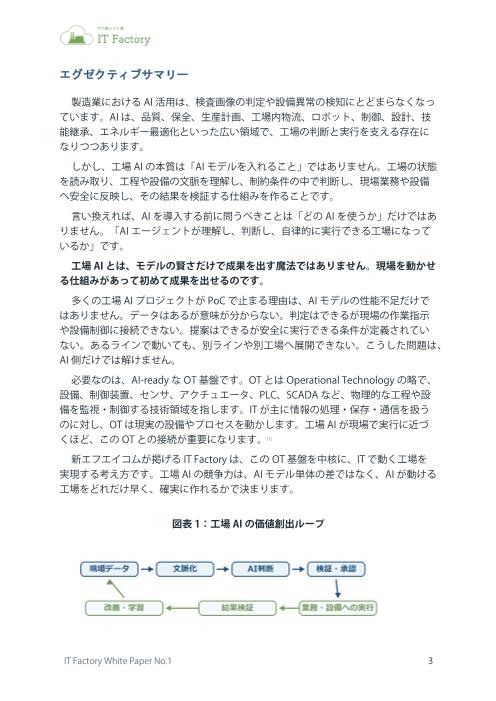
しかし、工場AI の本質は「AI モデルを入れること」ではありません。工場の状態
を読み取り、工程や設備の文脈を理解し、制約条件の中で判断し、現場業務や設備
へ安全に反映し、その結果を検証する仕組みを作ることです。
言い換えれば、AI を導入する前に問うべきことは「どのAI を使うか」だけではあ
りません。「AI エージェントが理解し、判断し、自律的に実行できる工場になって
いるか」です。
工場AI とは、モデルの賢さだけで成果を出す魔法ではありません。現場を動かせ
る仕組みがあって初めて成果を出せるのです。
多くの工場AI プロジェクトが PoCで止まる理由は、AI モデルの性能不足だけで
はありません。データはあるが意味が分からない。判定はできるが現場の作業指示
や設備制御に接続できない。提案はできるが安全に実行できる条件が定義されてい
ない。あるラインで動いても、別ラインや別工場へ展開できない。こうした問題は、
AI 側だけでは解けません。
必要なのは、AI-ready な OT基盤です。OTとはOperational Technology の略で、
設備、制御装置、センサ、アクチュエータ、PLC、SCADAなど、物理的な工程や設
備を監視・制御する技術領域を指します。ITが主に情報の処理・保存・通信を扱う
のに対し、OTは現実の設備やプロセスを動かします。工場AI が現場で実行に近づ
くほど、このOTとの接続が重要になります。[1]
新エフエイコムが掲げる IT Factory は、この OT基盤を中核に、ITで動く工場を
実現する考え方です。工場AI の競争力は、AI モデル単体の差ではなく、AI が動ける
工場をどれだけ早く、確実に作れるかで決まります。
図表 1:工場AI の価値創出ループ
IT Factory White Paper No.1 3
Page4
工場に AIを導入するとはどういうことか
ある工場を想像してみてください。
朝、ラインが立ち上がる前に、AI エージェントがその日の生産計画、前日の品質
データ、設備のアラーム履歴、保全予定、部品在庫、AGV/AMRの稼働状況を確認し
ます。午後の生産順序に遅れが出る可能性を見つけると、MESに計画変更案を提示
し、WMSやWCSには部品供給の変更案を出します。作業者には、段取り替えの注
意点を端末に表示します。
別のラインでは、検査AI が不良傾向を検知します。AI エージェントは、ロット、
設備、工程条件、温度、圧力、制御プログラムの変更履歴を照合し、不良の原因候
補を絞り込みます。そのうえで、工程条件の変更案と制御ソフトウェアの修正指示
案を作成します。ただし、すぐには実機に反映しません。デジタルツイン上で品質、
設備負荷、安全、前後工程への影響を検証し、責任者の承認後に限定された範囲で
反映します。異常が出れば、あらかじめ定義されたロールバック手順で元に戻しま
す。
この話は SF小説ではありません。もうすでに始まっている現実です。ハノーバー
メッセの潮流や IT Factory 週刊ニュースで継続的に掲載されているように、Physical
AI、AI ロボット、Operational Twin、Agentic Manufacturing、Software-defined
Automation、仮想 PLC、デジタルツイン、WMS/WCS/RCS/MESとの接続は、研究や
展示の段階から、実装・実証の段階へ進んでいます。
工場にAI を導入するというと、AI ツールや AI モデルを導入することだと思われ
がちです。たしかに、それもAI 導入の一部です。生成AI で保全マニュアルを検索
しやすくすること、画像検査装置にAI を組み込むこと、設備の時系列データから故
障予兆を検知することは、いずれも重要なAI 活用です。
しかし、工場AI が本当に価値を出すのは、AI が現場データを読み、設備や制御と
つながり、業務プロセスの中で判断と実行に関われるようになったときです。
図表 2:工場AI の 5段階成熟モデル
段階 AI の役割 典型例 基盤要件
1 見る 異常検知、画像
検査 データ取得
2 予測する 故障予兆、品質
予測 履歴・文脈
3 提案する 保全計画、配車
案 業務ルール
IT Factory White Paper No.1 4
Page5
4 承認付きで実行する MES反映、作業
指示 承認・監査
5 制約内で自律実行する 負荷調整、物流
再計画 安全制約・統制
この段階が上がるほど、AI モデルだけでは足りなくなります。AI が見るデータの
意味、現場システムとの接続、実行前の検証、安全制約、承認フロー、監査ログ、
継続運用の仕組みが必要になります。
工場 AIがもたらすメリット
工場AI のメリットは、単一業務の省人化や分析の高度化にとどまりません。AI エ
ージェントが工場横断で状況を理解し、判断し、検証・承認を経て実行に接続する
ことで、工場全体の運用能力を高める可能性があります。
品質領域では、AI は画像検査や品質予測だけでなく、不良要因の推定、工程条件
の変更提案、シミュレーションによる検証、承認後の設定値変更や制御ソフトウェ
ア修正指示まで担う可能性があります。重要なのは、分析結果をレポートにするこ
とではなく、品質を改善するための行動へつなげることです。
保全領域でも同じです。故障予兆を出すだけでは、現場成果には直結しません。
どの設備をいつ止めるのか、どの部品を手配するのか、どの作業者にどの手順で依
頼するのか、生産計画への影響をどう吸収するのかまで接続して初めて、突発停止
削減や稼働率向上につながります。
生産計画や工場内物流では、AI エージェントは、ERP、MES、WMS、WCS、RCS、
設備状態、作業者の配置、納期制約を見ながら、計画変更や搬送指示を提案し、承
認後に実行系へ反映します。多品種少量化、人手不足、短納期化が進むほど、こう
した動的な判断と実行の価値は大きくなるでしょう。
制御・運転領域では、AI はプロセス条件の最適化、エネルギー制御、歩留まり改
善を支援します。ここでは、AI の判断が PLC や DCS、制御ロジックに近づくため、
特に慎重な設計が必要になります。AI が制御ソフトウェアの書き換えを提案する場
合も、実行前の検証、責任者の承認、影響範囲の限定、ロールバック手順、監査ロ
グが近接して設計されていなければなりません。
AI が分析結果を出すだけでは、工場は変わりません。AI が現場の行動を変え結果
を変えて、初めて価値になるのです。
IT Factory White Paper No.1 5
Page6
図表 3:AI エージェント活用領域と必要なOT要素
領域 AI エージェントの活用
例 期待効果 必要なOT要素
不良要因推定、工程条
品質 件変更、制御ソフト修 不良低減、改善 ロット、設備、工程条
正指示 サイクル短縮 件、変更履歴
保全 故障予兆、保全計画、 突発停止削減、 設備 ID、稼働履歴、
作業指示 稼働率向上 保全履歴
計画 スケジューリング、 リードタイム短 MES、ERP、設備能
MES反映 縮、納期遵守 力、制約条件
物流 AGV/AMR配車、 滞留削減、搬送 位置情報、ライン状
WMS/WCS/RCS 指示 効率向上 態、搬送設備状態
制御 設定値変更、制御ロジ 歩留まり改善、 PLC/DCS、安全制約、
ック更新指示 安定運転 変更管理
外部調査でも、スマート製造の効果は一定程度示されています。Deloitte の 2025
年調査では、大手製造業の経営層 600 人のうち 92%が、今後 3年間の競争力の主要
因としてスマート製造を挙げています。また、実装後の平均的な改善として、生産
出力 10%から 20%、従業員生産性 7%から 20%、設備能力の開放 10%から 15%が報
告されています。[2]
World Economic Forum の Global Lighthouse Network でも、AI、機械学習、先進
分析などを組み合わせた先進工場群で、労働生産性、コスト、品質、エネルギー、
廃棄物などの改善が報告されています。2025 年の発表では、最新コホートにおいて
平均 53%の労働生産性向上や平均 26%の変換コスト削減などが示されています。こ
れらは先進的な選定工場の事例であり、すべての工場で同じ効果が出るという意味
ではありません。しかし、工場AI とスマート製造が、現場成果に結びつき得ること
を示す重要な根拠と言えるでしょう。[3]
世界では工場 AIがどこまで進んでいるか
世界のスマートファクトリー潮流は、見える化や設備単体の自動化から、
Software-defined Manufacturing、デジタルツイン、Physical AI、AI エージェントへ
移りつつあります。ここで共通しているのは、AI 単体ではなく、標準化されたデー
タ、制御可能な設備、シミュレーション、安全な実行環境を前提としている点です。
IT Factory White Paper No.1 6
Page7
新エフエイコムのハノーバーメッセ報告資料を見ると、この変化は段階的に進ん
でいます。2023 年は、AAS、OPC UA、GAIA-X、Catena-X、Manufacturing-X など、
データ連携や標準化の動きが強く見えていました。2025 年には、Software-defined
Manufacturing、仮想 PLC、クラウド PLC、Physical AI、Omniverse のようなシミュ
レーション基盤が前面に出ました。2026 年には、Industrial AI が概念から実装へ移
り、Agentic Manufacturing、Virtual Twin、AI-ready OT、AI エージェントが中心テ
ーマになっています。
この流れは、標準化資料や研究動向とも整合します。NIST の 2026 年スマート製
造AI ロードマップは、AI/MLが効率性、適応性、自律性を高める一方で、産業デー
タの複雑さ、データ管理、異種センシング・制御システムとの統合、信頼性・説明
可能性・安全性が課題になると整理しています。[4]
World Economic Forum も 2026 年 6月の発表で、AI が孤立したパイロットから
中核的な運用能力へ移り、意思決定、イノベーション、継続的な性能最適化を支え
始めていると説明しています。[5]
国別に見ると、ドイツはAASやデータスペース、Manufacturing-X など、産業デ
ータの標準化と企業間連携を重視しています。米国はAI、クラウド、プラットフォ
ーム、先端半導体、ロボットの技術基盤が強い国です。中国は政策主導でスマート
工場、5G、産業インターネット、ロボットを推進しています。日本は FAと現場改
善の蓄積が厚い一方、工場横断・企業横断のデータ基盤やソフトウェア定義化では
課題が残ります。
図表 4:2023-2026 年の世界潮流
年 主要テーマ 工場AI への意味
2023 AAS、OPC UA、データスペー AI が使えるデータと標準化の
ス、Manufacturing-X 土台
Software-defined
2025 Manufacturing、仮想 PLC、 AI が実行・検証に近づく土台
Physical AI
2026 Agentic Manufacturing、 AI エージェントが工場運用へ
Virtual Twin、AI-ready OT 入る段階
競争軸は、AI モデル単体の優劣ではなく、AI を工場運用へ接続できる産業基盤の
整備へ移っています。
IT Factory White Paper No.1 7
Page8
なぜ工場 AIは PoCで止まるのか
ここまで見ると、工場AI はすぐにでも導入すべき技術に見えます。実際、品質、
保全、計画、物流、ロボット、制御のどれを取っても、AI の価値は大きいでしょう。
世界の先進工場では、AI やデジタル技術を現場成果に結びつける事例も増えていま
す。
しかし、期待が大きいからこそ、実装の壁もはっきり見えてきます。AI を試すこ
とは以前より簡単になりました。データを集め、モデルを作り、ダッシュボードを
作り、改善案を出すことはできます。問題は、そのAI を本番工場の業務と設備に組
み込み、継続的に価値を出せるかどうかです。
PoCで AI が動くことと、本番工場でAI が価値を出し続けることは違います。
PoCでは、限定された設備、限定されたデータ、限定された期間、限定された責
任範囲で成立すればよい場合が多くあります。しかし本番では、品種変更、ライン
改造、PLCプログラム更新、センサ交換、作業者判断、工程変更、品質基準変更が
起きます。AI の提案を誰が承認するのか、誤った場合に誰が止めるのか、どの記録
を残すのかも問われます。
工場 AI が PoCで止まる理由は、次の 5つに整理できます。
壁 内容
学習できない 設備 ID、工程 ID、ロット、品種、時刻、状態、作業、品
質結果、変更履歴が紐づいていない
正確性が上がら データの文脈、測定条件、設備劣化、工程変化を理解で
ない きない
現場業務に入ら MES、保全、WMS/WCS/RCS、作業指示、PLC/ロボットへ
ない 接続できない
安全に運用でき 検証、承認、制約条件、フェイルセーフ、ロールバッ
ない ク、監査ログがない
横展開できない ラインごと、工場ごとにデータ定義や設備接続を作り直す
したがって、工場AI の PoCは、単独の実証として終わらせるべきではありませ
ん。PoCを禁止する必要はありませんが、PoCを共通基盤へ接続するルールが必要
です。PoCのたびに、どのデータを使い、どの文脈を付与し、どのシステムへ接続
し、どの安全条件で実行するのかを蓄積していく。これがなければ、PoCは成果物
ではなく、使い捨ての実験で終わってしまいます。
IT Factory White Paper No.1 8
Page9
PoCを超えるために必要な OT基盤とは何か
工場AI に必要なOT基盤とは、設備データを集める仕組みだけではありません。
AI エージェントが工場の状態を観測し、意味を理解し、業務や設備へ安全に作用し、
結果を検証し、継続運用できるようにする基盤です。
OTは、ITと対比すると理解しやすくなります。ITは、情報を処理し、保存し、共
有するための技術です。ERP、メール、クラウド、データベース、業務アプリケーシ
ョンなどが代表例です。一方、OTは、物理的な設備や工程を監視・制御する技術で
す。PLC、DCS、SCADA、センサ、アクチュエータ、ロボット、搬送設備、制御ネッ
トワークなどが含まれます。[1]
工場 AI が分析や助言にとどまる場合は、IT側のデータ活用だけで始められること
もあります。しかし、AI が設備条件を変え、搬送指示を出し、ロボット動作を更新
し、制御ソフトウェアの修正を提案する段階になると、OTとの接続なしには進めま
せん。
図表 5:OT基盤の 8要素
要素 役割
観測 設備、工程、品質、物流、エネルギーを時系列で把握す
る
文脈化 タグ値を設備 ID、工程 ID、ロット、状態、条件、履歴と
紐づける
標準化 ISA-95、OPC UA、AASなどで情報モデルを揃える
実行接続 MES、SCADA、WMS/WCS/RCS、PLC、DCS、ロボットへ
接続する
検証 デジタルツインやシミュレータで実行前後を確認する
安全・セキュリ 権限、承認、停止条件、ネットワーク分離、監査ログを
ティ 組み込む
変更管理 設備変更、制御ソフト更新、モデル更新、品種追加を追
跡する
AI エージェント AI が見てよい範囲、提案してよい範囲、実行してよい範
統制 囲を管理する
IT Factory White Paper No.1 9
Page10
NIST SP 800-82 Rev. 3 は、OTが物理環境と相互作用するプログラム可能なシステ
ムやデバイスの集合であり、OTセキュリティでは安全性、可用性、信頼性を含む物
理プロセス側の要求が重要になると整理しています。[6] 工場 AI も、この前提の上に
置く必要があります。
OT基盤は、AI のためのデータ置き場ではありません。AI が工場で責任ある行動
を取るための実行環境です。
AIが理解できるデータ・文脈・標準化
工場AI にとって重要なのは、データ量の多さだけではありません。どの設備で、
どの工程で、どの品種・ロットに対して、どの状態で発生したデータなのかを理解
できることです。
例えば、ある温度データがあるとします。その値が何度かだけでは、AI は十分に
判断できません。どの設備の温度なのか。どの工程で測定されたのか。対象品種は
何か。ロットは何か。測定時点で設備は立ち上げ中か、安定運転中か、異常停止前
か。センサは交換されていないか。制御プログラムは変更されていないか。こうし
た文脈がなければ、AI は現場の意味を読み違えます。
AI-ready なデータに最低限必要なキーは、設備 ID、工程 ID、ロット ID、品種・
仕様、タイムスタンプ、状態コード、作業・指示・イベント、設備設定値、制御値、
品質結果、保全履歴、ソフトウェアや制御プログラムの変更履歴です。
ISA-95 は、企業システムと制御システムの統合を整理するための標準であり、企
業システムと制御側の境界、業務機能、運用データのモデルを考える基礎になりま
す。[7] OPC UA は、産業オートメーションにおける相互運用性、情報モデル、セキュ
アな通信を扱う標準です。[8] AAS は、設備や資産をデジタルに表現し、サブモデル
を通じて資産情報を機械可読な形で扱う枠組みです。[9]
これらの標準は、AI を直接賢くする魔法ではありません。しかし、AI が工場を理
解するための言語を整えます。設備、工程、作業、品質、保全、制御の意味がシス
テム間で揃えば、AI は個別のタグ値ではなく、工場の構造としてデータを扱えます。
特に AI エージェントが複数システムをまたいで判断・実行する場合、意味の揃っ
ていないデータは大きなリスクになります。AI が「この設備を止める」と判断した
とき、その設備 IDがMES、SCADA、保全システム、ロボット、物流システムで一
致していなければ、実行は危険です。AI が「このロットを隔離する」と判断したと
き、品質システムとWMSのロット定義がずれていれば、誤った在庫や製品に指示
が出る可能性があります。
IT Factory White Paper No.1 10
Page11
AI とは、意味のないデータから現場を学べる魔法使いではありません。意味のな
いデータは、むしろAI にとって有害なのです。
AIの判断を現場で実行・検証・統制する
工場AI の本番実装では、AI が判断するだけでは足りません。その判断を誰が承認
し、どのシステムが実行し、どの条件で止め、結果をどう検証するかを設計しなけ
ればなりません。
AI エージェントの実行先は多様です。作業者への指示、MES/MOM への計画変更、
WMS/WCS/RCS への搬送指示、保全システムへの作業依頼、PLC/DCSへの設定値変
更、ロボットへの動作指示、制御ソフトウェアの更新提案などがあります。
この中で、リスクは一様ではありません。保全マニュアルを提示するAI と、PLC
の設定値変更を提案するAI では、必要な統制が違います。作業者に注意喚起するAI
と、ロボット動作プログラムを生成するAI でも、必要な検証が違います。
段階 AI エージェントの権限 必要な統制
1 データを読む アクセス権限、データ品質
2 改善案を提案する 根拠提示、レビュー
IT Factory White Paper No.1 11
Page12
3 承認後に実行する 承認フロー、監査ログ、ロー
ルバック
4 制約内で自動実行する 制約条件、フェイルセーフ、
監視
5 複数 AI で協調する エージェント間調整、責任分
界、全体最適
実行前の検証も不可欠です。AI が工程条件を変更する提案をした場合、過去デー
タ上の精度だけでは不十分です。シミュレーション環境で、品質、設備負荷、エネ
ルギー、安全、前後工程への影響を確認する必要があります。制御ソフトウェアの
変更であれば、テスト環境、バージョン管理、差分確認、承認、影響範囲の限定、
ロールバック手順が必要になります。
ISA/IEC 62443 シリーズは、産業オートメーションおよび制御システムのセキュリ
ティを、ITと OT、プロセス安全とサイバーセキュリティをつなぐものとして扱って
います。AI エージェントが設備や制御へ近づくほど、こうしたセキュリティ設計は
後付けではなく、システム設計の前提になるでしょう。[10]
自律化とは、AI を自由に動かすことではありません。安全に動ける範囲を設計す
ることなのです。
工場 AI のゴールは、賢い助言ではありません。安全に実行され、結果を検証でき
る業務プロセスです。
IT Factoryへの接続と次に確認すべき問い
IT Factory とは、ITで動く工場です。これは、工場を単にデジタル化することでは
ありません。設備、制御、データ、業務、シミュレーション、AI を分断せず、工場
がソフトウェアとデータによって継続的に改善される構造を作ることです。
IT Factory White Paper No.1 12
Page13
工場 AI を本番で活用するには、AI-ready な工場が必要になります。AI-ready な工
場とは、AI エージェントが現場状態を理解できるデータを持ち、判断を反映できる
実行経路を持ち、実行前後を検証できる環境を持ち、安全・セキュリティ・変更管
理・責任分界を備えた工場です。
この姿は、IT Factory の方向性と一致します。IT Factory は、FA と IT を分断せず、
OT基盤を中核として、工場をソフトウェアで動かせる構造へ変えます。AASや OPC
UA のような標準化、Software-defined Automation、クラウドベースの生産ライン、
デジタルシミュレーション、安全レイヤー、AI エージェントの統制は、その構成要
素です。
新エフエイコムがこのテーマを発信する意義は、AI 技術そのものを語ることだけ
ではありません。FA、IT、ロボット、制御、MES、クラウド、データ基盤、シミュ
レーションを横断し、工場で本当に動くAI の前提条件を語れることにあります。
工場 AI の導入を考える企業は、AI ツールの選定に入る前に、次の問いを確認する
べきでしょう。
1. 自社工場のデータは、AI が意味を理解できる形になっていますか。
2. 設備 ID、工程 ID、ロット ID、時刻、状態、作業、品質、保全、変更履歴は紐づ
いていますか。
3. AI の判断を、MES、WMS、WCS、SCADA、PLC、ロボット、作業端末へ反映す
る経路はありますか。
4. AI が提案した設定値変更や制御ソフトウェア修正を、実行前に検証できる環境
はありますか。
5. AI が誤った判断をした場合の停止条件、承認権限、責任分界、ロールバック手
順は決まっていますか。
6. PoCで作ったデータ定義、接続、検証、運用ルールを、次のラインや工場へ再
利用できますか。
7. AI エージェントに、どこまで読ませ、どこまで提案させ、どこまで実行させる
かを管理できますか。
これらに答えられない状態でAI を導入すると、PoCはできても、本番実装と横展
開で止まる可能性が高くなります。逆に、これらに答えられる工場は、AI エージェ
ントを段階的に現場へ組み込み、継続的に改善できるでしょう。
IT Factory は、そのための工場設計思想です。AI を工場に追加するのではなく、
AI が理解し、判断し、実行できる工場を作る。これが、これからの製造業における
AI 活用の本質です。
IT Factory White Paper No.1 13
Page14
参考文献
[1] NIST Computer Security Resource Center, "operational technology - Glossary."
https://csrc.nist.gov/glossary/term/operational_technology
[2] Deloitte, "2025 Smart Manufacturing and Operations Survey: Navigating challenges to
implementation," 2025-05-01.
https://www.deloitte.com/us/en/insights/industry/manufacturing-industrial-products/2025-
smart-manufacturing-survey.html
[3] World Economic Forum, "Global Lighthouse Network 2025: World Economic Forum
Recognizes Companies Transforming Manufacturing through Innovation," 2025-01-14.
https://www.weforum.org/press/2025/01/global-lighthouse-network-2025-world-economic-
forum-recognizes-companies-transforming-manufacturing-through-innovation/
[4] NIST, "2026 Roadmap on Artificial Intelligence and Machine Learning for Smart
Manufacturing," 2026-07-03. https://www.nist.gov/publications/2026-roadmap-artificial-
intelligence-and-machine-learning-smart-manufacturing
[5] World Economic Forum, "New Global Lighthouse Sites Demonstrate How AI Is Rewiring
Manufacturing and Supply Chains," 2026-06-22. https://www.weforum.org/press/2026/06/new-
global-lighthouse-sites-demonstrate-how-ai-is-rewiring-manufacturing-and-supply-chains/
[6] NIST CSRC, "SP 800-82 Rev. 3, Guide to Operational Technology (OT) Security," 2023-09.
https://csrc.nist.gov/pubs/sp/800/82/r3/final
[7] ISA, "The ISA-95 Enterprise-Control System Integration standards."
https://www.isa.org/intech/2020/september-october/the-isa-95-enterprise-control-system-
integration-s
[8] OPC Foundation, "OPC Unified Architecture - Part 1: Overview and Concepts."
https://reference.opcfoundation.org/specs/OPC-10000-1/4
[9] IDTA, "Specification of the Asset Administration Shell - Part 1: Metamodel v3.2."
https://industrialdigitaltwin.io/aas-specifications/IDTA-01001/v3.2/introduction.html
[10] ISA, "ISA/IEC 62443 Series of Standards." https://www.isa.org/standards-and-
publications/isa-standards/isa-iec-62443-series-of-standards
IT Factory White Paper No.1 14