

マグバイスでワークをクランプして加工したパラメーター集です。
このカタログについて
| ドキュメント名 | マグバイス・マシニングセンターパラメーター集 |
|---|---|
| ドキュメント種別 | 事例紹介 |
| ファイルサイズ | 2.6Mb |
| 取り扱い企業 | 株式会社ファーステック (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ

このカタログの内容
Page1
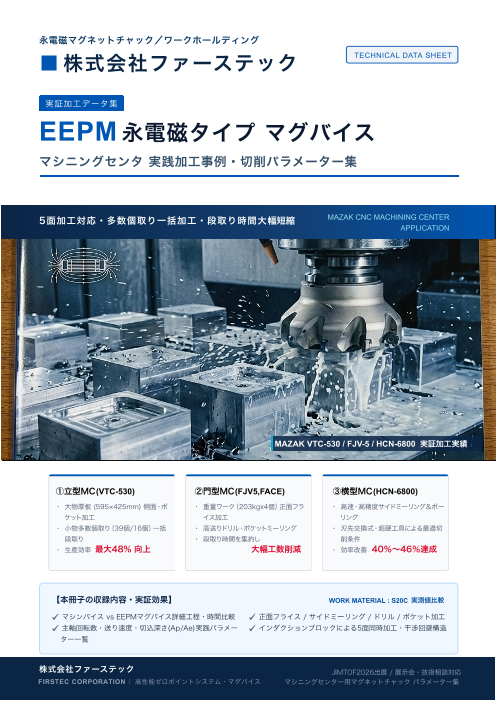
永電磁マグネットチャック/ワークホールディング
■ 株式会社ファーステック TECHNICAL DATA SHEET
実証加工データ集
EEPM 永電磁タイプ マグバイス
マシニングセンタ 実践加工事例・切削パラメーター集
5面加工対応・多数個取り一括加工・段取り時間大幅短縮 MAZAK CNC MACHINING CENTER
APPLICATION
MAZAK VTC-530 / FJV-5 / HCN-6800 実証加工実績
①立型MC(VTC-530) ②門型MC(FJV5,FACE) ③横型MC(HCN-6800)
・ 大物厚板 (595×425mm) 側面・ポ ・ 重量ワーク(203kgx4個)正面フラ ・ 高速・高精度サイドミーリング&ボー
ケット加工 イス加工 リング
・ 小物多数個取り(39個/16個)一括 ・ 高送りドリル・ポケットミーリング ・ 刃先交換式・超硬工具による最適切
段取り ・ 段取り時間を集約し 削条件
・ 生産効率 最大48% 向上 大幅工数削減 ・ 効率改善 40%~46%達成
【本冊子の収録内容・実証効果】 WORK MATERIAL : S20C 実測値比較
✔ マシンバイス vs EEPMマグバイス 詳細工程・時間比較 ✔ 正面フライス / サイドミーリング / ドリル / ポケット加工
✔ 主軸回転数・送り速度・切込深さ(Ap/Ae) 実践パラメー ✔ インダクションブロックによる5面同時加工・干渉回避構造
ター一覧
株式会社ファーステック JIMTOF2026出展 / 展示会・技術相談対応
FIRSTEC CORPORATION | 高性能ゼロポイントシステム・マグバイス マシニングセンター用マグネットチャック パラメーター集
Page2
EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック
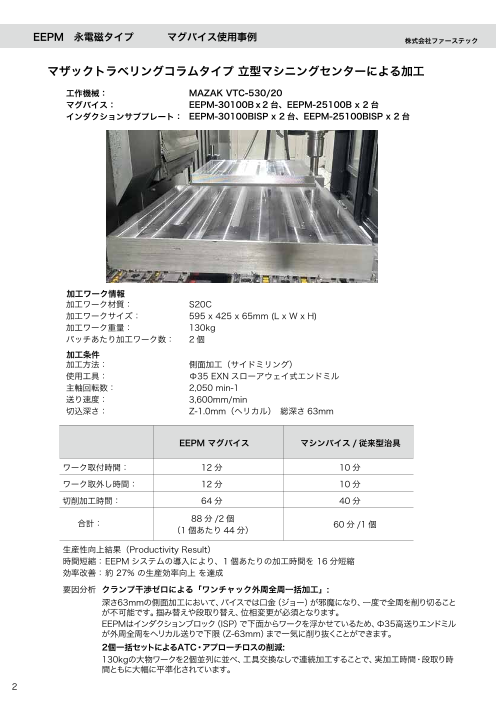
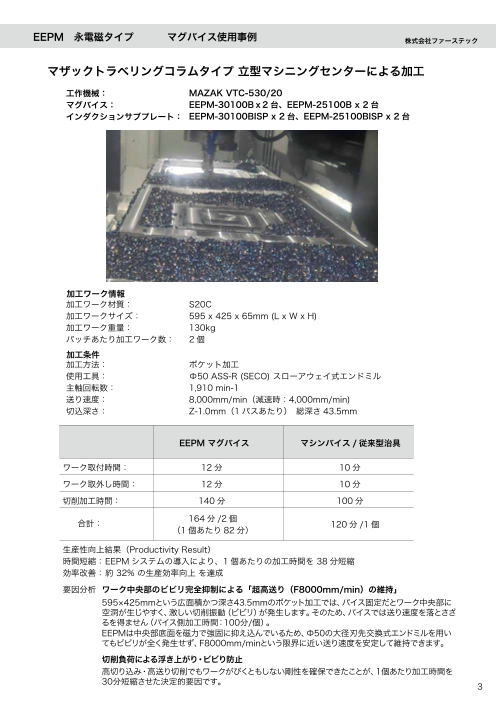
マザックトラベリングコラムタイプ 立型マシニングセンターによる加工 マザックトラベリングコラムタイプ 立型マシニングセンターによる加工
工作機械: MAZAK VTC-530/20 工作機械: MAZAK VTC-530/20
マグバイス: EEPM-30100Bx2 台、EEPM-25100B x 2 台 マグバイス: EEPM-30100Bx2 台、EEPM-25100B x 2 台
インダクションサブプレート: EEPM-30100BISP x 2 台、EEPM-25100BISP x 2 台 インダクションサブプレート: EEPM-30100BISP x 2 台、EEPM-25100BISP x 2 台
加工ワーク情報 加工ワーク情報
加工ワーク材質: S20C 加工ワーク材質: S20C
加工ワークサイズ: 595 x 425 x 65mm (L x W x H) 加工ワークサイズ: 595 x 425 x 65mm (L x W x H)
加工ワーク重量: 130kg 加工ワーク重量: 130kg
バッチあたり加工ワーク数: 2 個 バッチあたり加工ワーク数: 2 個
加工条件 加工条件
加工方法: 側面加工(サイドミリング) 加工方法: ポケット加工
使用工具: Φ35 EXN スローアウェイ式エンドミル 使用工具: Φ50 ASS-R (SECO) スローアウェイ式エンドミル
主軸回転数: 2,050 min-1 主軸回転数: 1,910 min-1
送り速度: 3,600mm/min 送り速度: 8,000mm/min(減速時:4,000mm/min)
切込深さ: Z-1.0mm(ヘリカル) 総深さ 63mm 切込深さ: Z-1.0mm(1 パスあたり) 総深さ 43.5mm
EEPM マグバイス マシンバイス / 従来型治具 EEPM マグバイス マシンバイス / 従来型治具
ワーク取付時間: 12 分 10 分 ワーク取付時間: 12 分 10 分
ワーク取外し時間: 12 分 10 分 ワーク取外し時間: 12 分 10 分
切削加工時間: 64 分 40 分 切削加工時間: 140 分 100 分
合計: 88 分 /2 個
(1 個あたり 44 分) 60 分 /1 個 合計: 164 分 /2 個
(1 個あたり 82 分) 120 分 /1 個
生産性向上結果(Productivity Result) 生産性向上結果(Productivity Result)
時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 16 分短縮 時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 38 分短縮
効率改善: 約 27% の生産効率向上 を達成 効率改善: 約 32% の生産効率向上 を達成
要因分析 クランプ干渉ゼロによる「ワンチャック外周全周一括加工」: 要因分析 ワーク中央部のビビリ完全抑制による「超高送り(F8000mm/min)の維持」
深さ63mmの側面加工において、バイスでは口金(ジョー)が邪魔になり、一度で全周を削り切ること 595×425mmという広面積かつ深さ43.5mmのポケット加工では、バイス固定だとワーク中央部に
が不可能です。掴み替えや段取り替え、位相変更が必須となります。 空洞が生じやすく、激しい切削振動(ビビリ)が発生します。そのため、バイスでは送り速度を落とさざ
EEPMはインダクションブロック(ISP)で下面からワークを浮かせているため、Φ35高送りエンドミル るを得ません(バイス側加工時間:100分/個)。
が外周全周をヘリカル送りで下限(Z-63mm)まで一気に削り抜くことができます。 EEPMは中央部底面を磁力で強固に抑え込んでいるため、Φ50の大径刃先交換式エンドミルを用い
2個一括セットによるATC・アプローチロスの削減: てもビビリが全く発生せず、F8000mm/minという限界に近い送り速度を安定して維持できます。
130kgの大物ワークを2個並列に並べ、工具交換なしで連続加工することで、実加工時間・段取り時 切削負荷による浮き上がり・ビビり防止
間ともに大幅に平準化されています。 高切り込み・高送り切削でもワークがびくともしない剛性を確保できたことが、1個あたり加工時間を
2 30分短縮させた決定的要因です。 3
Page3
EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック
マザックトラベリングコラムタイプ 立型マシニングセンターによる加工 マザックトラベリングコラムタイプ 立型マシニングセンターによる加工
工作機械: MAZAK VTC-530/20 工作機械: MAZAK VTC-530/20
マグバイス: EEPM-30100Bx2 台、EEPM-25100B x 2 台 マグバイス: EEPM-30100Bx2 台、EEPM-25100B x 2 台
インダクションサブプレート: EEPM-30100BISP x 2 台、EEPM-25100BISP x 2 台 インダクションサブプレート: EEPM-30100BISP x 2 台、EEPM-25100BISP x 2 台
加工ワーク情報 加工ワーク情報
加工ワーク材質: S20C 加工ワーク材質: S20C
加工ワークサイズ: 595 x 425 x 65mm (L x W x H) 加工ワークサイズ: 595 x 425 x 65mm (L x W x H)
加工ワーク重量: 130kg 加工ワーク重量: 130kg
バッチあたり加工ワーク数: 2 個 バッチあたり加工ワーク数: 2 個
加工条件 加工条件
加工方法: 側面加工(サイドミリング) 加工方法: ポケット加工
使用工具: Φ35 EXN スローアウェイ式エンドミル 使用工具: Φ50 ASS-R (SECO) スローアウェイ式エンドミル
主軸回転数: 2,050 min-1 主軸回転数: 1,910 min-1
送り速度: 3,600mm/min 送り速度: 8,000mm/min(減速時:4,000mm/min)
切込深さ: Z-1.0mm(ヘリカル) 総深さ 63mm 切込深さ: Z-1.0mm(1 パスあたり) 総深さ 43.5mm
EEPM マグバイス マシンバイス / 従来型治具 EEPM マグバイス マシンバイス / 従来型治具
ワーク取付時間: 12 分 10 分 ワーク取付時間: 12 分 10 分
ワーク取外し時間: 12 分 10 分 ワーク取外し時間: 12 分 10 分
切削加工時間: 64 分 40 分 切削加工時間: 140 分 100 分
合計: 88 分 /2 個
(1 個あたり 44 分) 60 分 /1 個 合計: 164 分 /2 個
(1 個あたり 82 分) 120 分 /1 個
生産性向上結果(Productivity Result) 生産性向上結果(Productivity Result)
時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 16 分短縮 時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 38 分短縮
効率改善: 約 27% の生産効率向上 を達成 効率改善: 約 32% の生産効率向上 を達成
要因分析 クランプ干渉ゼロによる「ワンチャック外周全周一括加工」: 要因分析 ワーク中央部のビビリ完全抑制による「超高送り(F8000mm/min)の維持」
深さ63mmの側面加工において、バイスでは口金(ジョー)が邪魔になり、一度で全周を削り切ること 595×425mmという広面積かつ深さ43.5mmのポケット加工では、バイス固定だとワーク中央部に
が不可能です。掴み替えや段取り替え、位相変更が必須となります。 空洞が生じやすく、激しい切削振動(ビビリ)が発生します。そのため、バイスでは送り速度を落とさざ
EEPMはインダクションブロック(ISP)で下面からワークを浮かせているため、Φ35高送りエンドミル るを得ません(バイス側加工時間:100分/個)。
が外周全周をヘリカル送りで下限(Z-63mm)まで一気に削り抜くことができます。 EEPMは中央部底面を磁力で強固に抑え込んでいるため、Φ50の大径刃先交換式エンドミルを用い
2個一括セットによるATC・アプローチロスの削減: てもビビリが全く発生せず、F8000mm/minという限界に近い送り速度を安定して維持できます。
130kgの大物ワークを2個並列に並べ、工具交換なしで連続加工することで、実加工時間・段取り時 切削負荷による浮き上がり・ビビり防止
間ともに大幅に平準化されています。 高切り込み・高送り切削でもワークがびくともしない剛性を確保できたことが、1個あたり加工時間を
2 30分短縮させた決定的要因です。 3
Page4
EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック
マザック 5 面加工 高精度 門形マシニングセンタによる加工 マザック 5 面加工 高精度 門形マシニングセンタによる加工
工作機械: MAZAK FJV5, FACE100/120 工作機械: MAZAK FJV5, FACE100/120
マグバイス: EEPM-100100Bx4 台 マグバイス: EEPM-100100Bx4 台
インダクションサブプレート: EEPM-100100BISP x 4 台 インダクションサブプレート: EEPM-100100BISP x 4 台
加工ワーク情報 加工ワーク情報
加工ワーク材質: S20C 加工ワーク材質: S20C
加工ワークサイズ: 815 x 485 x 65mm (L x W x H) 加工ワークサイズ: 815 x 485 x 65mm (L x W x H)
加工ワーク重量: 203kg 加工ワーク重量: 203kg
バッチあたり加工ワーク数: 4 個 バッチあたり加工ワーク数: 4 個
加工条件 加工条件
加工方法: 正面フライス加工 加工方法: ドリル加工
使用工具: Φ100 フェイスミルカッター 使用工具: Φ6.5 超硬ドリル
主軸回転数: 860 min-1 主軸回転数: 390 min-1
送り速度: 1,200mm/min 送り速度: 540mm/min
切込深さ: Z-1.0mm 切込深さ: Z-21mm
EEPM マグバイス マシンバイス / 従来型治具 EEPM マグバイス マシンバイス / 従来型治具
ワーク取付時間: 35 分 12.5 分 ワーク取付時間: 35 分 12.5 分
ワーク取外し時間: 35 分 12.5 分 ワーク取外し時間: 35 分 12.5 分
切削加工時間: 40 分 20 分 切削加工時間: 45 分 15 分
合計: 110 分 /4 個
(1 個あたり 27.5 分) 45 分 /1 個 合計: 115 分 /4 個
(1 個あたり 28.75 分) 40 分 /1 個
生産性向上結果(Productivity Result) 生産性向上結果(Productivity Result)
時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 17.5 分短縮 時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 11.25 分短縮
効率改善: 約 44% の生産効率向上 を達成 効率改善: 約 28% の生産効率向上 を達成
要因分析 4 個(総重量 812kg)の一括セットとテーブル占有率の最大化 要因分析 段取り時間の大幅な集約
門形マシニングセンタの広大なテーブル上に4個の重量ワークを隙間なく並列配置。門形機のパワー バイスで1個ずつクランプ・芯出しを4回繰り返す場合(着脱計25分×4=100分)、EEPMなら4個ま
を活かしたΦ100カッターでの連続加工を実現しています。 とめて配置してボタン1つで磁力ON(着脱計70分/4個=1個あたり17.5分)。
クランプ治具の飛び出しがなく、カッターの走査パスを最短化
バイスやイハラ・ステップクランプ等の上部押さえ治具が一切ないため、カッターの退避・乗り越え動
作が不要。最短のツールパスで往復切削が行えます。
4 5
Page5
EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック
マザック 5 面加工 高精度 門形マシニングセンタによる加工 マザック 5 面加工 高精度 門形マシニングセンタによる加工
工作機械: MAZAK FJV5, FACE100/120 工作機械: MAZAK FJV5, FACE100/120
マグバイス: EEPM-100100Bx4 台 マグバイス: EEPM-100100Bx4 台
インダクションサブプレート: EEPM-100100BISP x 4 台 インダクションサブプレート: EEPM-100100BISP x 4 台
加工ワーク情報 加工ワーク情報
加工ワーク材質: S20C 加工ワーク材質: S20C
加工ワークサイズ: 815 x 485 x 65mm (L x W x H) 加工ワークサイズ: 815 x 485 x 65mm (L x W x H)
加工ワーク重量: 203kg 加工ワーク重量: 203kg
バッチあたり加工ワーク数: 4 個 バッチあたり加工ワーク数: 4 個
加工条件 加工条件
加工方法: 正面フライス加工 加工方法: ドリル加工
使用工具: Φ100 フェイスミルカッター 使用工具: Φ6.5 超硬ドリル
主軸回転数: 860 min-1 主軸回転数: 390 min-1
送り速度: 1,200mm/min 送り速度: 540mm/min
切込深さ: Z-1.0mm 切込深さ: Z-21mm
EEPM マグバイス マシンバイス / 従来型治具 EEPM マグバイス マシンバイス / 従来型治具
ワーク取付時間: 35 分 12.5 分 ワーク取付時間: 35 分 12.5 分
ワーク取外し時間: 35 分 12.5 分 ワーク取外し時間: 35 分 12.5 分
切削加工時間: 40 分 20 分 切削加工時間: 45 分 15 分
合計: 110 分 /4 個
(1 個あたり 27.5 分) 45 分 /1 個 合計: 115 分 /4 個
(1 個あたり 28.75 分) 40 分 /1 個
生産性向上結果(Productivity Result) 生産性向上結果(Productivity Result)
時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 17.5 分短縮 時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 11.25 分短縮
効率改善: 約 44% の生産効率向上 を達成 効率改善: 約 28% の生産効率向上 を達成
要因分析 4 個(総重量 812kg)の一括セットとテーブル占有率の最大化 要因分析 段取り時間の大幅な集約
門形マシニングセンタの広大なテーブル上に4個の重量ワークを隙間なく並列配置。門形機のパワー バイスで1個ずつクランプ・芯出しを4回繰り返す場合(着脱計25分×4=100分)、EEPMなら4個ま
を活かしたΦ100カッターでの連続加工を実現しています。 とめて配置してボタン1つで磁力ON(着脱計70分/4個=1個あたり17.5分)。
クランプ治具の飛び出しがなく、カッターの走査パスを最短化
バイスやイハラ・ステップクランプ等の上部押さえ治具が一切ないため、カッターの退避・乗り越え動
作が不要。最短のツールパスで往復切削が行えます。
4 5
Page6
EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック
マザック 5 面加工 高精度 門形マシニングセンタによる加工 マザック高速・高精度 横形マシニングセンタによる加工
工作機械: MAZAK FJV5, FACE100/120 工作機械: MAZAK HCN-6800
マグバイス: EEPM-100100Bx4 台 マグバイス: EEPM-5961BSx1 台
インダクションサブプレート: EEPM-100100BISP x 4 台 インダクションサブプレート: EEPM-5961BISP x 1 台
加工ワーク情報 加工ワーク情報
加工ワーク材質: S20C 加工ワーク材質: S20C
加工ワークサイズ: 815 x 485 x 65mm (L x W x H) 加工ワークサイズ: 435 x 245 x 65mm (L x W x H)
加工ワーク重量: 203kg 加工ワーク重量: 55kg
バッチあたり加工ワーク数: 4 個 バッチあたり加工ワーク数: 2 個
加工条件 加工条件
加工方法: ポケット加工 加工方法: サイドミーリング加工
使用工具: Φ26 APM 肩削り・高送りカッター 使用工具: Φ12 超硬エンドミル
主軸回転数: 2693 min-1 主軸回転数: 2653 min-1
送り速度: 1130mm/min 送り速度: 636mm/min
切込深さ: Z-8mm 切込深さ: Z-62mm
EEPM マグバイス マシンバイス / 従来型治具 EEPM マグバイス マシンバイス / 従来型治具
ワーク取付時間: 35 分 12.5 分 ワーク取付時間: 20 分 15 分
ワーク取外し時間: 35 分 12.5 分 ワーク取外し時間: 20 分 15 分
切削加工時間: 120 分 40 分 切削加工時間: 8 分 10 分
合計: 190 分 /4 個
(1 個あたり 47.5 分) 65 分 /1 個 合計: 48 分 /2 個
(1 個あたり 24 分) 40 分 /1 個
生産性向上結果(Productivity Result) 生産性向上結果(Productivity Result)
時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 17.5 分短縮 時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 16 分短縮
効率改善: 約 27% の生産効率向上 を達成 効率改善: 約 40% の生産効率向上 を達成
要因分析 大面積ワークの「太鼓現象(中央のたわみ)」の防止 要因分析 横形 MC 特有の「横吊り・重力たわみ」を全面吸着で解消
815×485mmの長尺板材のポケット加工では、端面クランプ(バイス)だと切削推力によって底板が 5横形マシニングセンタのイケール面にワークを垂直固定する際、バイスでは片持ちや段取り時の落
下方に逃げたり共振したりします。EEPMの下面均一吸着により、Z-8mmの荒取りポケット加工でも 下防止保持に時間がかかります。EEPMは着磁前の仮当て・位置決めストッパー併用で極めて迅速に
刃先が安定し、工具摩耗の抑制と加工速度向上を両立しています。 セットできます。
深さ62mmのロングリーチ切削での剛性担保
全面吸着によりワークがイケールと一体化するため、Φ12エンドミルでZ-62mmという深い側面の重
切削でもビビリが起きず、切削送り速度を限界まで維持できています。
6 7
Page7
EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック
マザック 5 面加工 高精度 門形マシニングセンタによる加工 マザック高速・高精度 横形マシニングセンタによる加工
工作機械: MAZAK FJV5, FACE100/120 工作機械: MAZAK HCN-6800
マグバイス: EEPM-100100Bx4 台 マグバイス: EEPM-5961BSx1 台
インダクションサブプレート: EEPM-100100BISP x 4 台 インダクションサブプレート: EEPM-5961BISP x 1 台
加工ワーク情報 加工ワーク情報
加工ワーク材質: S20C 加工ワーク材質: S20C
加工ワークサイズ: 815 x 485 x 65mm (L x W x H) 加工ワークサイズ: 435 x 245 x 65mm (L x W x H)
加工ワーク重量: 203kg 加工ワーク重量: 55kg
バッチあたり加工ワーク数: 4 個 バッチあたり加工ワーク数: 2 個
加工条件 加工条件
加工方法: ポケット加工 加工方法: サイドミーリング加工
使用工具: Φ26 APM 肩削り・高送りカッター 使用工具: Φ12 超硬エンドミル
主軸回転数: 2693 min-1 主軸回転数: 2653 min-1
送り速度: 1130mm/min 送り速度: 636mm/min
切込深さ: Z-8mm 切込深さ: Z-62mm
EEPM マグバイス マシンバイス / 従来型治具 EEPM マグバイス マシンバイス / 従来型治具
ワーク取付時間: 35 分 12.5 分 ワーク取付時間: 20 分 15 分
ワーク取外し時間: 35 分 12.5 分 ワーク取外し時間: 20 分 15 分
切削加工時間: 120 分 40 分 切削加工時間: 8 分 10 分
合計: 190 分 /4 個
(1 個あたり 47.5 分) 65 分 /1 個 合計: 48 分 /2 個
(1 個あたり 24 分) 40 分 /1 個
生産性向上結果(Productivity Result) 生産性向上結果(Productivity Result)
時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 17.5 分短縮 時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 16 分短縮
効率改善: 約 27% の生産効率向上 を達成 効率改善: 約 40% の生産効率向上 を達成
要因分析 大面積ワークの「太鼓現象(中央のたわみ)」の防止 要因分析 横形 MC 特有の「横吊り・重力たわみ」を全面吸着で解消
815×485mmの長尺板材のポケット加工では、端面クランプ(バイス)だと切削推力によって底板が 5横形マシニングセンタのイケール面にワークを垂直固定する際、バイスでは片持ちや段取り時の落
下方に逃げたり共振したりします。EEPMの下面均一吸着により、Z-8mmの荒取りポケット加工でも 下防止保持に時間がかかります。EEPMは着磁前の仮当て・位置決めストッパー併用で極めて迅速に
刃先が安定し、工具摩耗の抑制と加工速度向上を両立しています。 セットできます。
深さ62mmのロングリーチ切削での剛性担保
全面吸着によりワークがイケールと一体化するため、Φ12エンドミルでZ-62mmという深い側面の重
切削でもビビリが起きず、切削送り速度を限界まで維持できています。
6 7
Page8
EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック
マザック高速・高精度 横形マシニングセンタによる加工 マザック高速・高精度 横形マシニングセンタによる加工
工作機械: MAZAK HCN-6800 工作機械: MAZAK HCN-6800
マグバイス: EEPM-5961BSx1 台 マグバイス: EEPM-5961BSx1 台
インダクションサブプレート: EEPM-5961BISP x 1 台 インダクションサブプレート: EEPM-5961BISP x 1 台
加工ワーク情報 加工ワーク情報
加工ワーク材質: S20C 加工ワーク材質: S20C
加工ワークサイズ: 435 x 245 x 65mm (L x W x H) 加工ワークサイズ: 435 x 245 x 65mm (L x W x H)
加工ワーク重量: 55kg 加工ワーク重量: 55kg
バッチあたり加工ワーク数: 2 個 バッチあたり加工ワーク数: 2 個
加工条件 加工条件
加工方法: ポケット加工 加工方法: ボーリング加工
使用工具: Φ50 刃先交換式エンドミル 使用工具: Φ20 刃先交換式カッター
主軸回転数: 1270 min-1 主軸回転数: 3800 min-1
送り速度: 5600mm/min 送り速度: 1000mm/min
切込深さ: Z-0.75mm 切込深さ: Z-1.2mm
EEPM マグバイス マシンバイス / 従来型治具 EEPM マグバイス マシンバイス / 従来型治具
ワーク取付時間: 20 分 15 分 ワーク取付時間: 10 分 20 分
ワーク取外し時間: 20 分 15 分 ワーク取外し時間: 10 分 20 分
切削加工時間: 80 分 50 分 切削加工時間: 5 分 6 分
合計: 120 分 /2 個
(1 個あたり 60 分) 80 分 /1 個 合計: 25 分 /1 個
(1 個あたり 25 分) 46 分 /1 個
生産性向上結果(Productivity Result) 生産性向上結果(Productivity Result)
時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 20 分短縮 時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 21 分短縮
効率改善: 約 25% の生産効率向上 を達成 効率改善: 約 46% の生産効率向上 を達成
要因分析 高速送りポケット切削における切削時間の短縮 要因分析 バイス締め付け応力による「穴の真円度狂い・歪み」の排除
バイス固定(実加工50分/個)に対し、EEPM(2個で80分=40分/個)と、実切削時間だけで1個あ 精密ボーリングにおいて、バイスで側面から強トルクで締め付けると、クランプ解除後にワークが復元
たり10分短縮。高送りΦ50カッターでのF5600mm/minによる強力な荒取り切削に耐えうるクラン して加工穴が真円から楕円に変形する問題(歪み)が多発します。
プ力を発揮しています。 EEPMは下面吸着のため、ワークに横方向の締め付け応力が一切加わりません。歪み取りの捨て加工
やクランプ緩め・締め直しの再段取りが不要になり、一発で幾何公差・寸法公差を出せるため加工工
程が激減します。
8 9
Page9
EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック
マザック高速・高精度 横形マシニングセンタによる加工 マザック高速・高精度 横形マシニングセンタによる加工
工作機械: MAZAK HCN-6800 工作機械: MAZAK HCN-6800
マグバイス: EEPM-5961BSx1 台 マグバイス: EEPM-5961BSx1 台
インダクションサブプレート: EEPM-5961BISP x 1 台 インダクションサブプレート: EEPM-5961BISP x 1 台
加工ワーク情報 加工ワーク情報
加工ワーク材質: S20C 加工ワーク材質: S20C
加工ワークサイズ: 435 x 245 x 65mm (L x W x H) 加工ワークサイズ: 435 x 245 x 65mm (L x W x H)
加工ワーク重量: 55kg 加工ワーク重量: 55kg
バッチあたり加工ワーク数: 2 個 バッチあたり加工ワーク数: 2 個
加工条件 加工条件
加工方法: ポケット加工 加工方法: ボーリング加工
使用工具: Φ50 刃先交換式エンドミル 使用工具: Φ20 刃先交換式カッター
主軸回転数: 1270 min-1 主軸回転数: 3800 min-1
送り速度: 5600mm/min 送り速度: 1000mm/min
切込深さ: Z-0.75mm 切込深さ: Z-1.2mm
EEPM マグバイス マシンバイス / 従来型治具 EEPM マグバイス マシンバイス / 従来型治具
ワーク取付時間: 20 分 15 分 ワーク取付時間: 10 分 20 分
ワーク取外し時間: 20 分 15 分 ワーク取外し時間: 10 分 20 分
切削加工時間: 80 分 50 分 切削加工時間: 5 分 6 分
合計: 120 分 /2 個
(1 個あたり 60 分) 80 分 /1 個 合計: 25 分 /1 個
(1 個あたり 25 分) 46 分 /1 個
生産性向上結果(Productivity Result) 生産性向上結果(Productivity Result)
時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 20 分短縮 時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 21 分短縮
効率改善: 約 25% の生産効率向上 を達成 効率改善: 約 46% の生産効率向上 を達成
要因分析 高速送りポケット切削における切削時間の短縮 要因分析 バイス締め付け応力による「穴の真円度狂い・歪み」の排除
バイス固定(実加工50分/個)に対し、EEPM(2個で80分=40分/個)と、実切削時間だけで1個あ 精密ボーリングにおいて、バイスで側面から強トルクで締め付けると、クランプ解除後にワークが復元
たり10分短縮。高送りΦ50カッターでのF5600mm/minによる強力な荒取り切削に耐えうるクラン して加工穴が真円から楕円に変形する問題(歪み)が多発します。
プ力を発揮しています。 EEPMは下面吸着のため、ワークに横方向の締め付け応力が一切加わりません。歪み取りの捨て加工
やクランプ緩め・締め直しの再段取りが不要になり、一発で幾何公差・寸法公差を出せるため加工工
程が激減します。
8 9
Page10
EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック
マザックトラベリングコラムタイプ 立型マシニングセンターによる加工 マザックトラベリングコラムタイプ 立型マシニングセンターによる加工
工作機械: MAZAK VTC-530/20 工作機械: MAZAK VTC-530/20
マグバイス: EEPM-30100B x 2 台、EEPM-25100Bx2 台 マグバイス: EEPM-30100B x 2 台、EEPM-25100Bx2 台
インダクションサブプレート: EEPM-30100BISP x 2台、EEPM-25100BISP x 2 台 インダクションサブプレート: EEPM-30100BISP x 2台、EEPM-25100BISP x 2 台
加工ワーク情報 加工ワーク情報
加工ワーク材質: S20C 加工ワーク材質: S20C
加工ワークサイズ: 89 x 82 x 28mm (L x W x H) 加工ワークサイズ: 89 x 82 x 28mm (L x W x H)
加工ワーク重量: 1.2kg 加工ワーク重量: 1.2kg
バッチあたり加工ワーク数: 39 個 バッチあたり加工ワーク数: 39 個
加工条件 加工条件
加工方法: 輪郭荒加工 加工方法: V溝加工
使用工具: Φ17 高送りカッター 使用工具: Φ16 高送りカッター
主軸回転数: 2809 min-1 主軸回転数: 4500 min-1
送り速度: 2808.62mm/min(減速時 F1818) 送り速度: 1100mm/min
切込深さ: Z-0.7mm 切込深さ: Z-1mm
EEPM マグバイス マシンバイス / 従来型治具 EEPM マグバイス マシンバイス / 従来型治具
ワーク取付時間: 25 分 35 分 ワーク取付時間: 25 分 35 分
ワーク取外し時間: 25 分 35 分 ワーク取外し時間: 25 分 35 分
切削加工時間: 50 分 117 分 切削加工時間: 60 分 117 分
合計: 100 分 /39 個 187 分 /39 個 合計: 110 分 /39 個 187 分 /39 個
(1 個あたり 2.565 分) (1個あたり 4.795 分) (1 個あたり 2.82 分) (1個あたり 4.795 分)
生産性向上結果(Productivity Result) 生産性向上結果(Productivity Result)
時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 2.23 分短縮 時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 1.975 分短縮
効率改善: 約 46.5% の生産効率向上 を達成 効率改善: 約 41% の生産効率向上 を達成
要因分析 39 個の「一括磁力クランプ」による圧倒的な段取り短縮 要因分析 連続パスによるアプローチ / リトラクトロスの排除
バイスの場合、39個の小物を1個ずつ手動ハンドルやトルクレンチで締め付ける必要があり、締め付 39個のワーク上面のV溝をカッターが直線的に連続通過(ロングストローク切削)できるため、工具
け・緩めだけで多大な労力と時間(計70分)を要します。 の加減速やアプローチの無駄が完全に省かれます。
EEPMは39個をテーブルに並べて操作ボタンを1秒押すだけで全数一括吸着が完了します。
工具交換(ATC)回数の劇的削減
1個ずつ加工する場合は39回の工具交換が発生しますが、39個並列バッチなら同一工具で39個を
一気に連続輪郭加工できるため、非切削時間(エアカット・ATC時間)が極小化されます(切削時間
:117分 → 50分へ激減)。
10 11
Page11
EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック
マザックトラベリングコラムタイプ 立型マシニングセンターによる加工 マザックトラベリングコラムタイプ 立型マシニングセンターによる加工
工作機械: MAZAK VTC-530/20 工作機械: MAZAK VTC-530/20
マグバイス: EEPM-30100B x 2 台、EEPM-25100Bx2 台 マグバイス: EEPM-30100B x 2 台、EEPM-25100Bx2 台
インダクションサブプレート: EEPM-30100BISP x 2台、EEPM-25100BISP x 2 台 インダクションサブプレート: EEPM-30100BISP x 2台、EEPM-25100BISP x 2 台
加工ワーク情報 加工ワーク情報
加工ワーク材質: S20C 加工ワーク材質: S20C
加工ワークサイズ: 89 x 82 x 28mm (L x W x H) 加工ワークサイズ: 89 x 82 x 28mm (L x W x H)
加工ワーク重量: 1.2kg 加工ワーク重量: 1.2kg
バッチあたり加工ワーク数: 39 個 バッチあたり加工ワーク数: 39 個
加工条件 加工条件
加工方法: 輪郭荒加工 加工方法: V溝加工
使用工具: Φ17 高送りカッター 使用工具: Φ16 高送りカッター
主軸回転数: 2809 min-1 主軸回転数: 4500 min-1
送り速度: 2808.62mm/min(減速時 F1818) 送り速度: 1100mm/min
切込深さ: Z-0.7mm 切込深さ: Z-1mm
EEPM マグバイス マシンバイス / 従来型治具 EEPM マグバイス マシンバイス / 従来型治具
ワーク取付時間: 25 分 35 分 ワーク取付時間: 25 分 35 分
ワーク取外し時間: 25 分 35 分 ワーク取外し時間: 25 分 35 分
切削加工時間: 50 分 117 分 切削加工時間: 60 分 117 分
合計: 100 分 /39 個 187 分 /39 個 合計: 110 分 /39 個 187 分 /39 個
(1 個あたり 2.565 分) (1個あたり 4.795 分) (1 個あたり 2.82 分) (1個あたり 4.795 分)
生産性向上結果(Productivity Result) 生産性向上結果(Productivity Result)
時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 2.23 分短縮 時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 1.975 分短縮
効率改善: 約 46.5% の生産効率向上 を達成 効率改善: 約 41% の生産効率向上 を達成
要因分析 39 個の「一括磁力クランプ」による圧倒的な段取り短縮 要因分析 連続パスによるアプローチ / リトラクトロスの排除
バイスの場合、39個の小物を1個ずつ手動ハンドルやトルクレンチで締め付ける必要があり、締め付 39個のワーク上面のV溝をカッターが直線的に連続通過(ロングストローク切削)できるため、工具
け・緩めだけで多大な労力と時間(計70分)を要します。 の加減速やアプローチの無駄が完全に省かれます。
EEPMは39個をテーブルに並べて操作ボタンを1秒押すだけで全数一括吸着が完了します。
工具交換(ATC)回数の劇的削減
1個ずつ加工する場合は39回の工具交換が発生しますが、39個並列バッチなら同一工具で39個を
一気に連続輪郭加工できるため、非切削時間(エアカット・ATC時間)が極小化されます(切削時間
:117分 → 50分へ激減)。
10 11
Page12
EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック
マザックトラベリングコラムタイプ 立型マシニングセンターによる加工 マザックトラベリングコラムタイプ 立型マシニングセンターによる加工
工作機械: MAZAK VTC-530/20 工作機械: MAZAK VTC-530/20
マグバイス: EEPM-30100B x 2 台、EEPM-25100Bx2 台 マグバイス: EEPM-4050Ax2 台
インダクションサブプレート: EEPM-30100BISP x 2台、EEPM-25100BISP x 2 台 インダクションサブプレート: EEPM-4050AISP x 2 台
加工ワーク情報 加工ワーク情報
加工ワーク材質: S20C 加工ワーク材質: S20C
加工ワークサイズ: 89 x 82 x 28mm (L x W x H) 加工ワークサイズ: 50.8 x 50.8 x 28mm (L x W x H)
加工ワーク重量: 1.2kg 加工ワーク重量: 0.58kg
バッチあたり加工ワーク数: 39 個 バッチあたり加工ワーク数: 16 個
加工条件 加工条件
加工方法: 皿座グリ加工 加工方法: フェイスミル加工
使用工具: Φ7.4 フラットドリル 使用工具: Φ50 スローアウェイカッター
主軸回転数: 3900 min-1 主軸回転数: 1270 min-1
送り速度: 390mm/min 送り速度: 4600mm/min
切込深さ: Z-16mm 切込深さ: Z-0.7mm
EEPM マグバイス マシンバイス / 従来型治具 EEPM マグバイス マシンバイス / 従来型治具
ワーク取付時間: 25 分 35 分 ワーク取付時間: 10 分 15 分
ワーク取外し時間: 25 分 35 分 ワーク取外し時間: 10 分 15 分
切削加工時間: 15 分 39 分 切削加工時間: 1 分 8 分
合計: 65 分 /39 個 109 分 /39 個 合計: 21 分 /16 個 38 分 /16 個
(1 個あたり 1.67 分) (1個あたり 2.795 分) (1 個あたり 1.3125 分) (1個あたり 2.375 分)
生産性向上結果(Productivity Result) 生産性向上結果(Productivity Result)
時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 1.125 分短縮 時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 1.0625 分短縮
効率改善: 約 40% の生産効率向上 を達成 効率改善: 約 45% の生産効率向上 を達成
要因分析 多軸・高速ドリルサイクルの効率最大化 要因分析 16個の上面を一気に連続フライス
39個分の座グリ穴位置決めを最短移動ルート(G00)で一筆書きのように連続実行可能。着脱時間 バイスでは個別に掴むか複動バイスを用いても口金が飛び出しますが、EEPMは全数フラットに並ぶ
と実加工時間の双方が約40%短縮されています。 ため、Φ50フェイスミルで16個の表面を数回の直線トラバースのみで切削完了(実加工時間:僅か1
分/16個)。
12 13
Page13
EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック
マザックトラベリングコラムタイプ 立型マシニングセンターによる加工 マザックトラベリングコラムタイプ 立型マシニングセンターによる加工
工作機械: MAZAK VTC-530/20 工作機械: MAZAK VTC-530/20
マグバイス: EEPM-30100B x 2 台、EEPM-25100Bx2 台 マグバイス: EEPM-4050Ax2 台
インダクションサブプレート: EEPM-30100BISP x 2台、EEPM-25100BISP x 2 台 インダクションサブプレート: EEPM-4050AISP x 2 台
加工ワーク情報 加工ワーク情報
加工ワーク材質: S20C 加工ワーク材質: S20C
加工ワークサイズ: 89 x 82 x 28mm (L x W x H) 加工ワークサイズ: 50.8 x 50.8 x 28mm (L x W x H)
加工ワーク重量: 1.2kg 加工ワーク重量: 0.58kg
バッチあたり加工ワーク数: 39 個 バッチあたり加工ワーク数: 16 個
加工条件 加工条件
加工方法: 皿座グリ加工 加工方法: フェイスミル加工
使用工具: Φ7.4 フラットドリル 使用工具: Φ50 スローアウェイカッター
主軸回転数: 3900 min-1 主軸回転数: 1270 min-1
送り速度: 390mm/min 送り速度: 4600mm/min
切込深さ: Z-16mm 切込深さ: Z-0.7mm
EEPM マグバイス マシンバイス / 従来型治具 EEPM マグバイス マシンバイス / 従来型治具
ワーク取付時間: 25 分 35 分 ワーク取付時間: 10 分 15 分
ワーク取外し時間: 25 分 35 分 ワーク取外し時間: 10 分 15 分
切削加工時間: 15 分 39 分 切削加工時間: 1 分 8 分
合計: 65 分 /39 個 109 分 /39 個 合計: 21 分 /16 個 38 分 /16 個
(1 個あたり 1.67 分) (1個あたり 2.795 分) (1 個あたり 1.3125 分) (1個あたり 2.375 分)
生産性向上結果(Productivity Result) 生産性向上結果(Productivity Result)
時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 1.125 分短縮 時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 1.0625 分短縮
効率改善: 約 40% の生産効率向上 を達成 効率改善: 約 45% の生産効率向上 を達成
要因分析 多軸・高速ドリルサイクルの効率最大化 要因分析 16個の上面を一気に連続フライス
39個分の座グリ穴位置決めを最短移動ルート(G00)で一筆書きのように連続実行可能。着脱時間 バイスでは個別に掴むか複動バイスを用いても口金が飛び出しますが、EEPMは全数フラットに並ぶ
と実加工時間の双方が約40%短縮されています。 ため、Φ50フェイスミルで16個の表面を数回の直線トラバースのみで切削完了(実加工時間:僅か1
分/16個)。
12 13
Page14
EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック
マザックトラベリングコラムタイプ 立型マシニングセンターによる加工 マザックトラベリングコラムタイプ 立型マシニングセンターによる加工
工作機械: MAZAK VTC-530/20 工作機械: MAZAK VTC-530/20
マグバイス: EEPM-4050Ax2 台 マグバイス: EEPM-4050Ax2 台
インダクションサブプレート: EEPM-4050AISP x 2 台 インダクションサブプレート: EEPM-4050AISP x 2 台
加工ワーク情報 加工ワーク情報
加工ワーク材質: S20C 加工ワーク材質: S20C
加工ワークサイズ: 50.8 x 50.8 x 28mm (L x W x H) 加工ワークサイズ: 50.8 x 50.8 x 28mm (L x W x H)
加工ワーク重量: 0.58kg 加工ワーク重量: 0.58kg
バッチあたり加工ワーク数: 16 個 バッチあたり加工ワーク数: 16 個
加工条件 加工条件
加工方法: サイドミーリング加工 加工方法: ドリル加工
使用工具: Φ12 超硬スクエアエンドミル 使用工具: Φ6.9 超硬ドリル
主軸回転数: 3185 min-1 主軸回転数: 3600 min-1
送り速度: 1200mm/min 送り速度: 520mm/min
切込深さ: Z-21.5mm 切込深さ: Z-15.0mm
EEPM マグバイス マシンバイス / 従来型治具 EEPM マグバイス マシンバイス / 従来型治具
ワーク取付時間: 10 分 15 分 ワーク取付時間: 10 分 15 分
ワーク取外し時間: 10 分 15 分 ワーク取外し時間: 10 分 15 分
切削加工時間: 4 分 16 分 切削加工時間: 12 分 24 分
合計: 24 分 /16 個 46 分 /16 個 合計: 32 分 /16 個 54 分 /16 個
(1 個あたり 1.5 分) (1個あたり 2.875 分) (1 個あたり 2 分) (1個あたり 3.375 分)
生産性向上結果(Productivity Result) 生産性向上結果(Productivity Result)
時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 1.375 分短縮 時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 1.375 分短縮
効率改善: 約 48% の生産効率向上 を達成 効率改善: 約 41% の生産効率向上 を達成
要因分析 クランプ爪のない完全フリーな外周加工 要因分析 穴あけサイクルの連続化と高剛性サポート
小物角材の外周4面を削る際、バイスでは必ずクランプ位置の掴み替え(最低2工程以上)が発生し、 薄型・小型角材でも磁力により真下から均一に固定されているため、ドリル切り込み時の突き上げや
工程間でのワーク反転・位置決めが必要です。 ガタつきが発生せず、安定した高送り(F520mm/min)のステップ加工を16個連続で完遂できます
EEPMは下面吸着+インダクションブロックにより、外周側面4面を一発(ワンチャック)で削り切るこ 。
とができます。掴み替え工程がゼロになったことが、実加工時間を1/4(16分→4分)にした最大の理
由です。
14 15
Page15
EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック EEPM 永電磁タイプ マグバイス使用事例 株式会社ファーステック
マザックトラベリングコラムタイプ 立型マシニングセンターによる加工 マザックトラベリングコラムタイプ 立型マシニングセンターによる加工
工作機械: MAZAK VTC-530/20 工作機械: MAZAK VTC-530/20
マグバイス: EEPM-4050Ax2 台 マグバイス: EEPM-4050Ax2 台
インダクションサブプレート: EEPM-4050AISP x 2 台 インダクションサブプレート: EEPM-4050AISP x 2 台
加工ワーク情報 加工ワーク情報
加工ワーク材質: S20C 加工ワーク材質: S20C
加工ワークサイズ: 50.8 x 50.8 x 28mm (L x W x H) 加工ワークサイズ: 50.8 x 50.8 x 28mm (L x W x H)
加工ワーク重量: 0.58kg 加工ワーク重量: 0.58kg
バッチあたり加工ワーク数: 16 個 バッチあたり加工ワーク数: 16 個
加工条件 加工条件
加工方法: サイドミーリング加工 加工方法: ドリル加工
使用工具: Φ12 超硬スクエアエンドミル 使用工具: Φ6.9 超硬ドリル
主軸回転数: 3185 min-1 主軸回転数: 3600 min-1
送り速度: 1200mm/min 送り速度: 520mm/min
切込深さ: Z-21.5mm 切込深さ: Z-15.0mm
EEPM マグバイス マシンバイス / 従来型治具 EEPM マグバイス マシンバイス / 従来型治具
ワーク取付時間: 10 分 15 分 ワーク取付時間: 10 分 15 分
ワーク取外し時間: 10 分 15 分 ワーク取外し時間: 10 分 15 分
切削加工時間: 4 分 16 分 切削加工時間: 12 分 24 分
合計: 24 分 /16 個 46 分 /16 個 合計: 32 分 /16 個 54 分 /16 個
(1 個あたり 1.5 分) (1個あたり 2.875 分) (1 個あたり 2 分) (1個あたり 3.375 分)
生産性向上結果(Productivity Result) 生産性向上結果(Productivity Result)
時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 1.375 分短縮 時間短縮: EEPM システムの導入により、1 個あたりの加工時間を 1.375 分短縮
効率改善: 約 48% の生産効率向上 を達成 効率改善: 約 41% の生産効率向上 を達成
要因分析 クランプ爪のない完全フリーな外周加工 要因分析 穴あけサイクルの連続化と高剛性サポート
小物角材の外周4面を削る際、バイスでは必ずクランプ位置の掴み替え(最低2工程以上)が発生し、 薄型・小型角材でも磁力により真下から均一に固定されているため、ドリル切り込み時の突き上げや
工程間でのワーク反転・位置決めが必要です。 ガタつきが発生せず、安定した高送り(F520mm/min)のステップ加工を16個連続で完遂できます
EEPMは下面吸着+インダクションブロックにより、外周側面4面を一発(ワンチャック)で削り切るこ 。
とができます。掴み替え工程がゼロになったことが、実加工時間を1/4(16分→4分)にした最大の理
由です。
14 15
Page16
本実証データにおける「生産性向上(最大48%UP)」の根拠は、以下の3大要素に要約されます:
【段取り工数の削減】:
複数個・重量ワークでもボタン1つの電磁吸着により、手動バイスのトルク締め作業
や掴み替え工数を大幅カット。
【実切削時間の短縮】:
下面全面均一吸着がビビリ振動を抑え込み、高送り・深切り込み(重切削)条件を
限界まで引き上げ可能。
【工程集約(ワンチャッキング)】:
側面・上面の5面フリーアクセスにより、外周ミーリングや貫通穴加工を位相変更・
工程分割なしで一発完結。
Mag Vise 磁気ワークホールディング
Magnetic Workholding
EEPM
永電磁チャック
Electro-Permanent Magnetic Chuck
ECB
永磁クランピングブロック
Permanent Magnetic Clamping Block
【無断複製・転載・配布の禁止】
本資料に記載されている加工データ、加工パラメーター、図表および写真等の著作権は株式会社ファーステックに帰属します。当社
の事前の書面による許諾なく、本資料の全部または一部を複製、転載、改変、公衆送信(Web掲載・PDF配布等)することを固く禁
じます。
株式会社ファーステック
〒578-0911 大阪府東大阪市中新開1-15-11
TEL(072)960-3340 FAX(072)960-3399
●Eメールアドレス info@firstec.co.jp
●ホームページアドレス https://www.firstec.co.jp
●イプロス当社サイト http://premium.ipros.jp/firstec
●YouTube 当社チャンネル https://www.youtube.com/user/FirstecJapan