

3Dプリンタ・切削・注型・射出成形の特徴と、 目的別の工法の選定基準を解説します
この資料について
製品設計・試作開発では、開発フェーズや評価の目的に合った試作工法を選ぶことが、開発期間の短縮とコスト削減に直結します。この資料では、プラスチック部品の代表的な試作工法(3Dプリンタ・切削・注型・射出成形)の特徴と、目的別の選び方を5つのテーマで解説します。
◆詳細はカタログをダウンロードのうえご覧いただくか、お気軽にお問い合わせください。
このカタログについて
| ドキュメント名 | 製品設計・試作開発基礎知識ハンドブック〜失敗しない プラスチック 試作工法の 選び方〜 |
|---|---|
| ドキュメント種別 | ハンドブック |
| ファイルサイズ | 1.2Mb |
| 登録カテゴリ | |
| 取り扱い企業 | 金森産業株式会社 (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ


このカタログの内容
Page1
表紙・目次、スライド 1
製品設計・試作開発 基礎知識ハンドブック
失敗しない
プラスチック
試作工法の
選び方
3Dプリンタ・切削・注型・射出成形の特徴と、
目的別の工法の選定基準を解説します
形状の確認 ヒンジ特性 寸法精度
量産に近い試作 スケッチから試作
Page2
スライド 2
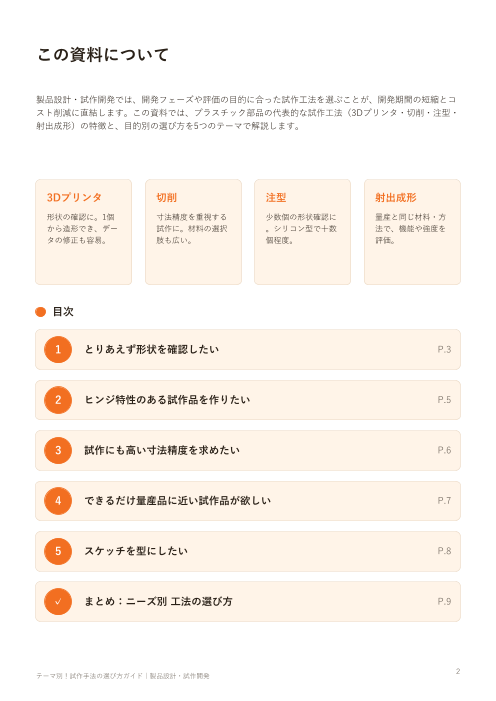
この資料について
製品設計・試作開発では、開発フェーズや評価の目的に合った試作工法を選ぶことが、開発期間の短縮とコ
スト削減に直結します。この資料では、プラスチック部品の代表的な試作工法(3Dプリンタ・切削・注型・
射出成形)の特徴と、目的別の選び方を5つのテーマで解説します。
3Dプリンタ 切削 注型 射出成形
形状の確認に。1個 寸法精度を重視する 少数個の形状確認に 量産と同じ材料・方
から造形でき、デー 試作に。材料の選択 。シリコン型で十数 法で、機能や強度を
タの修正も容易。 肢も広い。 個程度。 評価。
目次
1 とりあえず形状を確認したい P.3
2 ヒンジ特性のある試作品を作りたい P.5
3 試作にも高い寸法精度を求めたい P.6
4 できるだけ量産品に近い試作品が欲しい P.7
5 スケッチを型にしたい P.8
✓ まとめ:ニーズ別 工法の選び方 P.9
2
テーマ別!試作手法の選び方ガイド|製品設計・試作開発
Page3
基礎知識(5つのテーマ)、スライド 3
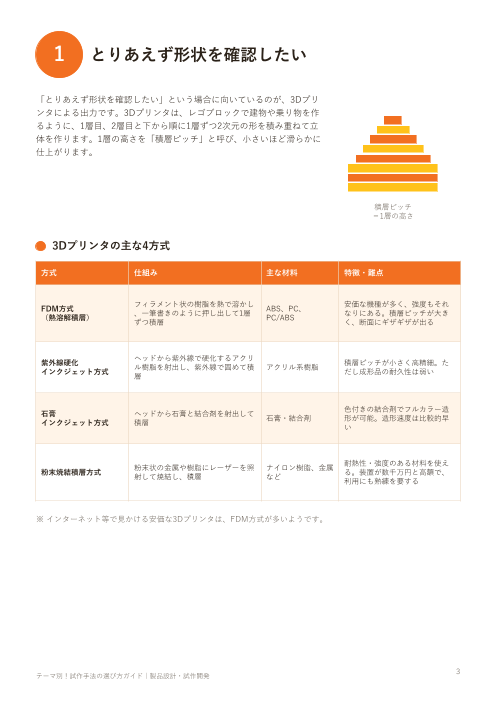
1 とりあえず形状を確認したい
「とりあえず形状を確認したい」という場合に向いているのが、3Dプリ
ンタによる出力です。3Dプリンタは、レゴブロックで建物や乗り物を作
るように、1層目、2層目と下から順に1層ずつ2次元の形を積み重ねて立
体を作ります。1層の高さを「積層ピッチ」と呼び、小さいほど滑らかに
仕上がります。
積層ピッチ
=1層の高さ
3Dプリンタの主な4方式
方式 仕組み 主な材料 特徴・難点
フィラメント状の樹脂を熱で溶かし 安価な機種が多く、強度もそれ
FDM方式 ABS、PC、
、一筆書きのように押し出して1層 なりにある。積層ピッチが大き
(熱溶解積層) PC/ABS
ずつ積層 く、断面にギザギザが出る
ヘッドから紫外線で硬化するアクリ
紫外線硬化 積層ピッチが小さく高精細。た
ル樹脂を射出し、紫外線で固めて積 アクリル系樹脂
インクジェット方式 だし成形品の耐久性は弱い
層
色付きの結合剤でフルカラー造
石膏 ヘッドから石膏と結合剤を射出して
石膏・結合剤 形が可能。造形速度は比較的早
インクジェット方式 積層
い
耐熱性・強度のある材料を使え
粉末状の金属や樹脂にレーザーを照 ナイロン樹脂、金属
粉末焼結積層方式 る。装置が数千万円と高額で、
射して焼結し、積層 など
利用にも熟練を要する
※ インターネット等で見かける安価な3Dプリンタは、FDM方式が多いようです。
3
テーマ別!試作手法の選び方ガイド|製品設計・試作開発
Page4
スライド 4
3Dプリンタの共通課題は
1
「コスト」と「再現性」
コスト 再現性
3Dプリンタは、1個だけ作るのであれば安価で 量産品とは、素材や製造方法が異なるという問
す。しかし1個ずつ造形するという特性上、複 題です。ABSやPC、ナイロンなど材料の選択
数個作っても規模の効果は限定的です。 肢は複数ありますが、ABSの3Dプリンタ品が
ABSの量産品と同じ機械的特性をもつわけでは
複数の造形品を同時に造形してコストダウンを ありません。
図る方法もありますが、同じ形状のものを数多
く作るから安くなる、とは限りません。 また、プラスチック製品の量産は射出成形で作
られることが多く、3Dプリンタによる出力と
は作り方も違います。
目的で工法を選ぶ
形状・見た目を確認したい → 3Dプリンタ・注型
強度・機能を確認したい → 量産と同じ材料・方法(射出成形)
3Dプリンタは、あくまで「形状確認」程度にとどめるのが無難です。強度や機能の評価が
目的の場合は、量産と同じ材料・方法で作れる工法を検討しましょう。
4
テーマ別!試作手法の選び方ガイド|製品設計・試作開発
Page5
スライド 5
2 ヒンジ特性のある試作品を作りたい
ヒンジ(リビングヒンジ)とは ヒンジ特性のある材料と設計
「ヒンジ」は蝶番(hinge)のこと。本来は複数の PP(ポリプロピレン):粘りがあり、屈曲させて
部品からなる機構ですが、プラスチックなら一体成 も壊れにくい。代表的な材料。
形でヒンジの機能を持たせられます。 PE(ポリエチレン):こちらもヒンジ特性のある
例)化粧品やシャンプーの、キャップが外れず何度 材料として知られる。
も開閉できる蓋。この「何度も折り曲げに耐える特 設計では、材料の選定(強い力がかかる用途では、
性」がヒンジ特性です。 PP/PEで足りるかも含めて再検討)と、ヒンジ部の
形状・厚みを含めた設計が要点です。
試作の方法は主に2つ
射出成形 3Dプリンタ
試作用の簡易な型を作り、ヒンジ製品の元となる樹 ヒンジ特性のある材料を3Dプリンタで出力する方
脂を流し込む方法。数十個の試作に向き、数が増え 法。1点ずつ造形するため、個数が増えてもコスト
るほど1個あたりのコストを抑えやすい。量産と同 ダウンしにくい。量産とは材料の種類や成形方法が
じ方法・材料で成形するため、量産品と同じように 異なるため、再現性に劣る。
テストできる。
試作時の注意点
①材料の選出 ②寸法・設計 ③成形の特性
ヒンジ特性をもつ樹脂は多種あり 使う材料を先に明確にしておくと ヒンジ上部から下部へ樹脂を充填
、グレードごとに物性や許容肉厚 、試作から量産までの期間を大幅 する際、上部は強圧で流せるが下
が違う。実物で表現したい厚みを に短くできる。 部は圧力が弱くなる。設計時に考
実現できる材料を選ぶ。 慮する。
形状確認だけなら3Dプリンタや注型、強度やヒンジ特性など機能の確認には、量産と同じグレード
の材料を使える射出成形での試作が向いています。
5
テーマ別!試作手法の選び方ガイド|製品設計・試作開発
Page6
スライド 6
3 試作にも高い寸法精度を求めたい
新しい材料や設計では、寸法精度を確認できる試作品が欠かせません。試作を省けば時間とコストは減らせ
ますが、いざ量産ラインに乗せると不具合や形の不備が見つかることも多くあります。事前に試作品で形状
・設計を評価しておくことが、量産時の効率と品質を大きく左右します。試作の寸法精度は、工法によって
異なります。
工法別の寸法精度の目安
工法 寸法精度の目安 仕組み 押さえたい点
樹脂のブロックや丸棒を、刃物を搭載 近年は機械の能力や刃物の動きの自由
切削 ±0.1mm程度
したマシニングセンターで削り出す 度が向上し、精度が良い
熱硬化による収縮や材料固有の収縮が
切削で原型を作り、シリコーンゴムで
注型 切削より劣る ある。ゴム型も劣化し、作れるのは約
型取り。ウレタン樹脂などを流し込む
20個程度
溶かした樹脂を積み上げる、または液
3Dプリンタ ±0.2mm程度 人の管理が最小限で、設計変更も自在
状樹脂にレーザーを当てて硬化させる
切削と同程度の精度で、量産と同じ材
射出成形 ±0.1mm程度 金型に樹脂を流し込んで成形する 質で試作できる。機能評価や他部品と
の組み合わせ確認も可能
寸法精度が同程度でも、量産と同じ材質で試作できるかどうかは工法によって異なります
。精度に加えて、材質・評価したい項目も合わせて選びましょう。
6
テーマ別!試作手法の選び方ガイド|製品設計・試作開発
Page7
スライド 7
できるだけ量産品に近い
4
試作品が欲しい
品質管理には「4M変更管理」という考え方があります。人・機械・方法・材料の4つのMが変わると品質が
変わる可能性があるため、その変更を管理して品質を維持するというものです。逆に言えば、この4つを量
産に近づけるほど、量産品に近い試作品を作れます。
Man Machine Method Material
人 機械 方法 材料
人・機械を量産と同じにするのは難しいものの、量産と同じ「方法」と「材料」で試作することは可能です
。それが、試作型を作って射出成形で試作する方法です。
射出成形とは
金属を加工して金型を作り、そこへ材料のプラスチック(PP、PE、PCなど)を熱で溶かして注入し、冷えて固
まったら取り出す方法で、量産によく使われます。たい焼きの型をイメージすると分かりやすいでしょう。プラ
スチックは意外と繊細で、加工方法が変わると同じ形状でも機械的強度などの物性が変わります。また同じ「
ABS樹脂」でもグレードは多数あり、物性が少しずつ異なるため、量産と同じグレードで試作すると安心です。
試作型と量産型の違い
項目 量産型 試作型
求められること 安く大量に生産する 安く、早く金型を作る
アルミで切削性に優れた金属。機構は単純で
金型の材料・構造 金型鋼。多数個取りなど、機構も作り込む
、1個取りが基本
耐久性(製造できる数) 数万〜数十万個 多くても1,000個程度
※ 「試作型でそのまま量産したい」という要望もありますが、改めて量産型を作るほうが効率的です。
7
テーマ別!試作手法の選び方ガイド|製品設計・試作開発
Page8
スライド 8
5 スケッチを型にしたい
モノづくりで問題になるのが設計図です。設計図は、さまざまな職種が協力する現場で意識や方向性がぶれ
ないようにするための工程表であり、旅の地図のようなもの。ただ、図面を起こせる人は限られます。そこ
で、手書きのスケッチから3Dデータを作り、試作品につなげる方法があります。
スケッチから試作品までの流れ
①スケッチ ② 3D化 ③ CAD/CAM ④試作品
作りたいものを模写し 3次元CADオペレーター データから3Dプリンタ 形にして確認する
たスケッチを用意(手 › が3次元に描き直す › や加工機を動かす ›
書きでOK)
スケッチは「お絵描き」ではなく、作ろうとするモノの模写のようなものである必要があります。形や寸法の目
安を決めておかないと、図面に起こせません。材質や特性は、相談しながら決められます。
CAD/CAMとは
CADで設計し、それを形にするための工作機械の動作のプログラミングまでを行うシステムです。
スケッチから試作するときの注意点
①寸法・イメージ ②ものづくりの技術 ③再現性
寸法や使用用途を作り手が理解し 材質を考慮し、プラスチックとし 再現性には限界がある。例:キー
ておくと、試作中のトラブルにも て実用できる理工学的な考えが必 ボードをスマホサイズまで小さく
対応しやすい。 要。特性上できない動きや耐力の すると文字が潰れる。
問題も出る。
8
テーマ別!試作手法の選び方ガイド|製品設計・試作開発
Page9
まとめ・ご紹介、スライド 9
✓ まとめ:ニーズ別工法の選び方
試作工法は、「何を確認したいか(形状・機能・強度・精度)」と「必要な個数」で選びます。
こんなニーズなら 向いている工法 理由
1個から作れ、データの修正も容易。注型
とりあえず形状を確認したい 3Dプリンタ・注型
は十数個程度の少数向き
ヒンジ特性や強度など、機能を確 量産と同じグレードの材料で成形でき、ヒ
射出成形
認したい ンジ特性や強度が量産品と同等になる
いずれも±0.1mm程度。射出成形は量産と
高い寸法精度が必要 切削・射出成形
同じ材質で評価できる
できるだけ量産品に近い試作品が 4Mのうち「方法」と「材料」を量産と合
射出成形(試作型)
欲しい わせられる
図面はなく、スケッチ・イメージ 3D化したうえで3Dプリン 3次元CADでデータ化し、CAD/CAMで試
だけある タ・切削 作につなげる
1つの工法で全てを賄おうとせず、開発の段階に応じて工法を使い分けることが、試作の
失敗を防ぎ、開発期間とコストを抑えるコツです。
9
テーマ別!試作手法の選び方ガイド|製品設計・試作開発
Page10
スライド 10
PlaQuickのご紹介
PlaQuickとは
試作アルミ型を用いた射出成形による、プラスチック・樹脂の試作サービスです。3Dプリンタ・切削
・注型・射出成形のすべてに対応し、ニーズに合わせて最適な工法をご提案します。運営は、化学品専
門商社の金森産業株式会社です。
量産と同じ素材で試作 最短5営業日出荷 材料調達までワンストップ
アルミ型射出成形のため、量産 コストは量産金型比で約50%削 材料・グレードの選定から調達
で使う材料そのままで評価でき 減(当社調べ)。 まで一貫して対応します。
ます。
お問い合わせ
試作・材料選定のご相談は、お気軽にどうぞ。
info@plaquick.com | https://www.plaquick.com/
10
テーマ別!試作手法の選び方ガイド|製品設計・試作開発