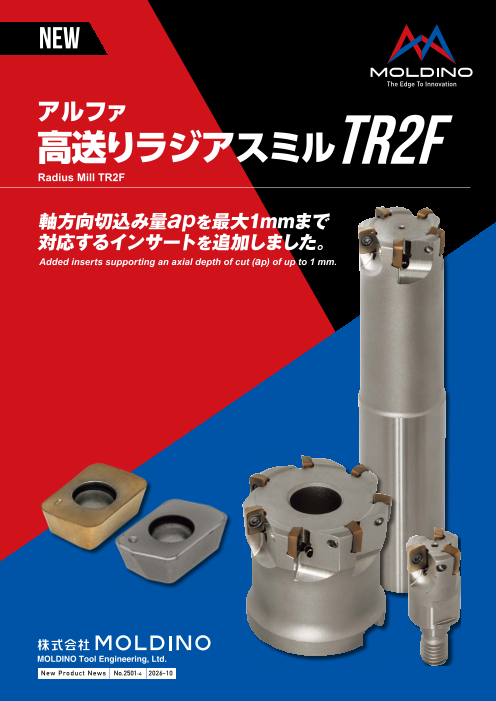


軸方向切込み量apを最大1mmまで対応するインサートを追加しました
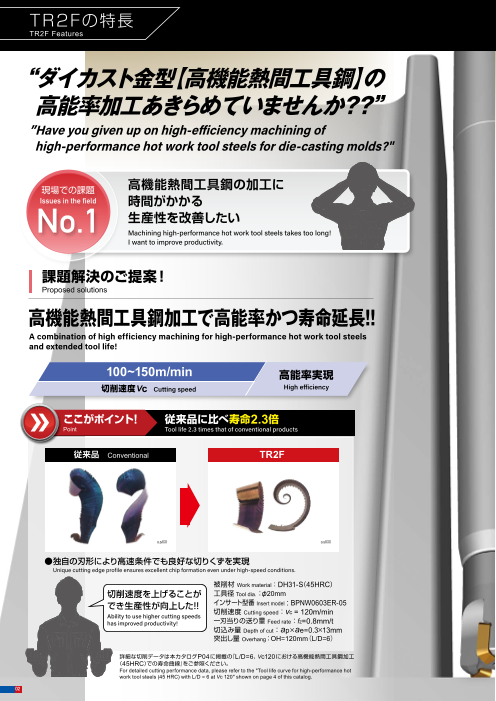
ダイカスト金型【高機能材】の高能率加工あきらめていませんか??
◼︎現場での課題No,1
『高機能材の加工に時間がかかる生産性を改善したい』
課題解決のご提案!
【高機能材加工で高能率かつ寿命延長!!】
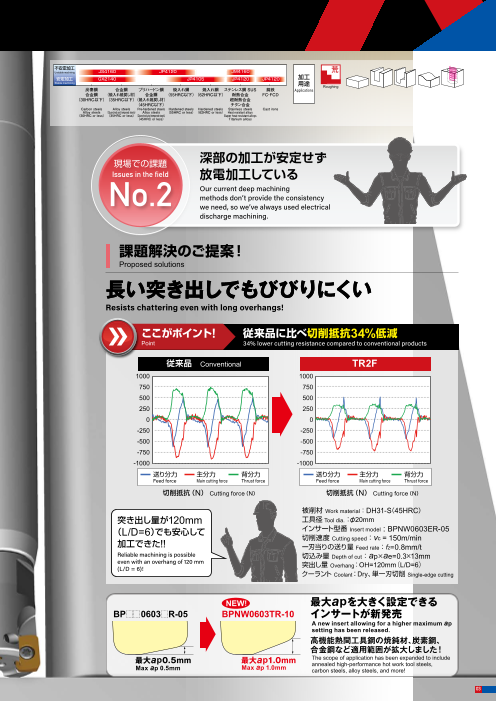
◼︎現場での課題No,2
『深部の加工が安定せず放電加工している』
課題解決のご提案!
【長い突き出しでもびびりにくい】
◆詳細はカタログをダウンロードしご覧いただくか、お気軽にお問い合わせ下さい。
このカタログについて
| ドキュメント名 | アルファ 高送りラジアスミル TR2F |
|---|---|
| ドキュメント種別 | 製品カタログ |
| ファイルサイズ | 4.6Mb |
| 登録カテゴリ | |
| 取り扱い企業 | 株式会社MOLDINO (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ


このカタログの内容
Page1
NEW
アルファ
高送りラジアスミルTR2F
Radius Mill TR2F
軸方向切込み量apを最大1mmまで
対応するインサートを追加しました。
Added inserts supporting an axial depth of cut (ap) of up to 1 mm.
MOLDINO Tool Engineering, Ltd.
New Produc t News No.2501-4 2026-10
Page2
TR2Fの特長
TR2F Features
不安定加工
“ダイカスト金型【高機能熱間工具鋼】の Unstable machining JS4160 JP4120 JM4160 荒
安定加工 GX2140 JP4105 JP4120 JP4120 加工
Stable machining 用途 Roughing
炭素鋼 合金鋼 プリハードン鋼 焼入れ鋼 焼入れ鋼 ステンレス鋼 SUS 鋳鉄
合金鋼 (焼入れ焼戻し材) 合金鋼 (55HRC以下)(62HRC以下) 耐熱合金 FC・FCD
高能率加工あきらめていませんか??” (30HRC以下)(35HRC以下)(焼入れ焼戻し材) 超耐熱合金
(45HRC以下) チタン合金
Carbon steels Alloy steels Pre-hardened steels Hardened steels Hardened steels Stainless steels Cast irons
Alloy steels (Quenched and tempered steels) Alloy steels (55HRC or less)(62HRC or less) Heat resistant alloys
(30HRC or less) (35HRC or less)(Quenched and tempered steels) Super heat resistant alloys
(45HRC or less) Titanium alloys
現場での課題 深部の加工が安定せず
Issues in the field 放電加工している
現場での課題 高機能熱間工具鋼の加工に
Issues in the field 時間がかかる No.2
No.1
生産性を改善したい
課題解決のご提案!
Proposed solutions
課題解決のご提案!
Proposed solutions 長い突き出しでもびびりにくい
高機能熱間工具鋼加工で高能率かつ寿命延長!!
ここがポイント! 従来品に比べ切削抵抗34%低減
Point
従来品 Conventional TR2F
100~150m/min 高能率実現 1000 1000
切削速度Vc
750 750
500 500
250 250
ここがポイント! 従来品に比べ寿命2.3倍 0 0
Point
-250 -250
-500 -500
従来品 Conventional TR2F -750 -750
-1000 -1000
送り分力 主分力 背分力 送り分力 主分力 背分力
切削抵抗(N) Cutting force(N) 切削抵抗(N) Cutting force(N)
被削材 Work material:DH31-S(45HRC)
突き出し量が120mm 工具径 Tool dia.:φ20mm
(L/D=6)でも安心して インサート型番 Insert model : BPNW0603ER-05
切削速度 Cutting speed:vc = 150m/min
加工できた!! 一刃当りの送り量 Feed rate: fz=0.8mm/t
切込み量
●独自の刃形により高速条件でも良好な切りくずを実現 Depth of cut:ap×ae=0.3×13mm
突出し量 Overhang:OH=120mm(L/D=6)
クーラント Coolant:Dry、単一刃切削 Single-edge cutting
被削材 Work material:DH31-S(45HRC)
切削速度を上げることが 工具径 Tool dia.:φ20mm
でき生産性が向上した!! インサート型番 Insert model : BPNW0603ER-05 NEW! 最大apを大きく設定できる
切削速度 Cutting speed:vc = 120m/min
BP 0603 R-05 BPNW0603TR-10 インサートが新発売
一刃当りの送り量 Feed rate: fz=0.8mm/t A new insert allowing for a higher maximum ap
切込み量 Depth of cut:ap×ae=0.3×13mm setting has been released.
突出し量 Overhang:OH=120mm(L/D=6) 高機能熱間工具鋼の焼鈍材、炭素鋼、
合金鋼など適用範囲が拡大しました!
詳細な切削データは本カタログP04に掲載の『L/D=6、Vc120における高機能熱間工具鋼加工
(45HRC)での寿命曲線』をご参照ください。 最大ap0.5mm 最大ap1.0mm The scope of application has been expanded to include
Max ap 0.5mm Max ap 1.0mm annealed high-performance hot work tool steels,
For detailed cutting performance data, please refer to the "Tool life curve for high-performance hot carbon steels, alloy steels, and more!
work tool steels (45 HRC) with L/D = 6 at Vc 120" shown on page 4 of this catalog.
02
Page3
TR2Fの特長
TR2F Features
不安定加工
“ダイカスト金型【高機能熱間工具鋼】の Unstable machining JS4160 JP4120 JM4160 荒
安定加工 GX2140 JP4105 JP4120 JP4120 加工
Stable machining 用途 Roughing
炭素鋼 合金鋼 プリハードン鋼 焼入れ鋼 焼入れ鋼 ステンレス鋼 SUS 鋳鉄
合金鋼 (焼入れ焼戻し材) 合金鋼 (55HRC以下)(62HRC以下) 耐熱合金 FC・FCD
高能率加工あきらめていませんか??” (30HRC以下)(35HRC以下)(焼入れ焼戻し材) 超耐熱合金
(45HRC以下) チタン合金
Carbon steels Alloy steels Pre-hardened steels Hardened steels Hardened steels Stainless steels Cast irons
Alloy steels (Quenched and tempered steels) Alloy steels (55HRC or less)(62HRC or less) Heat resistant alloys
(30HRC or less) (35HRC or less)(Quenched and tempered steels) Super heat resistant alloys
(45HRC or less) Titanium alloys
現場での課題 深部の加工が安定せず
Issues in the field 放電加工している
現場での課題 高機能熱間工具鋼の加工に
Issues in the field 時間がかかる No.2
No.1
生産性を改善したい
課題解決のご提案!
Proposed solutions
課題解決のご提案!
Proposed solutions 長い突き出しでもびびりにくい
高機能熱間工具鋼加工で高能率かつ寿命延長!!
ここがポイント! 従来品に比べ切削抵抗34%低減
Point
従来品 Conventional TR2F
100~150m/min 高能率実現 1000 1000
切削速度Vc
750 750
500 500
250 250
ここがポイント! 従来品に比べ寿命2.3倍 0 0
Point
-250 -250
-500 -500
従来品 Conventional TR2F -750 -750
-1000 -1000
送り分力 主分力 背分力 送り分力 主分力 背分力
切削抵抗(N) Cutting force(N) 切削抵抗(N) Cutting force(N)
被削材 Work material:DH31-S(45HRC)
突き出し量が120mm 工具径 Tool dia.:φ20mm
(L/D=6)でも安心して インサート型番 Insert model : BPNW0603ER-05
切削速度 Cutting speed:vc = 150m/min
加工できた!! 一刃当りの送り量 Feed rate: fz=0.8mm/t
切込み量
●独自の刃形により高速条件でも良好な切りくずを実現 Depth of cut:ap×ae=0.3×13mm
突出し量 Overhang:OH=120mm(L/D=6)
クーラント Coolant:Dry、単一刃切削 Single-edge cutting
被削材 Work material:DH31-S(45HRC)
切削速度を上げることが 工具径 Tool dia.:φ20mm
でき生産性が向上した!! インサート型番 Insert model : BPNW0603ER-05 NEW! 最大apを大きく設定できる
切削速度 Cutting speed:vc = 120m/min
BP 0603 R-05 BPNW0603TR-10 インサートが新発売
一刃当りの送り量 Feed rate: fz=0.8mm/t A new insert allowing for a higher maximum ap
切込み量 Depth of cut:ap×ae=0.3×13mm setting has been released.
突出し量 Overhang:OH=120mm(L/D=6) 高機能熱間工具鋼の焼鈍材、炭素鋼、
合金鋼など適用範囲が拡大しました!
詳細な切削データは本カタログP04に掲載の『L/D=6、Vc120における高機能熱間工具鋼加工
(45HRC)での寿命曲線』をご参照ください。 最大ap0.5mm 最大ap1.0mm The scope of application has been expanded to include
Max ap 0.5mm Max ap 1.0mm annealed high-performance hot work tool steels,
For detailed cutting performance data, please refer to the "Tool life curve for high-performance hot carbon steels, alloy steels, and more!
work tool steels (45 HRC) with L/D = 6 at Vc 120" shown on page 4 of this catalog.
03
Page4
切削性能
Cutt ing per formance
、 における高機能熱間工具鋼加工()での寿命曲線
0.4 従来品
加工後 切削条件 Cutting conditions
従来品Z
Conventional tool Z 従来品G 被 削 材 DH31-S( 45HRC)
Conventional tool G Work material
0.3 工 具 型 番 TR2F2020M
Tool
インサート型番 BPNW0603ER-05
Insert model
0.2 切 削 速 度 vc = 120m/min
Cutting speed
BPNW0603ER-05 従来品
加工後 1刃当りの送り量 fz = 0.8mm/t
Feed per tooth
0.1 (JP4120) 切 込 み 量 ap × ae = 0.3 × 13mm
Cutting depth
突 出 し 量 120mm
Overhang
0
0 10 20 30 40 50 60 70 80 90 100 エアーブロー、 単一刃切削
Air-blow Single flute cutting
切削時間 (min)
加工後
Cutting time
長い突き出しでも長寿命を実現
、 における高機能熱間工具鋼加工()での寿命曲線
0.4 切削条件 Cutting conditions
BPNW0603ER-05 従来品
加工後
(JP4120) 被 削 材 DH31-S( 45HRC)
Work material
0.3 工 具 型 番 TR2F2020M
Tool
従来品Z インサート型番 BPNW0603ER-05
Conventional tool Z Insert model
0.2 切 削 速 度 vc = 150m/min
Cutting speed
加工後 1刃当りの送り量 fz = 0.8mm/t
Feed per tooth
0.1 切 込 み 量 ap × ae = 0.3 × 13mm
Cutting depth
突 出 し 量 120mm
Overhang
0
0 10 20 30 40 50 60 70 80 エアーブロー、 単一刃切削
Air-blow Single flute cutting
切削時間 (min)
Cutting time
切削速度を上げた条件でも長寿命かつ安定した損傷形態
、 における一般用鋼(焼鈍材)での寿命曲線
0.4 切削条件 Cutting conditions
従来品G 従来品Z 従来品
加工後
SKD61(170HB)
Conventional tool G Conventional tool Z 被 削 材
Work material
0.3 工 具 型 番 TR2F2020M
Tool
インサート型番 BPNW0603TR-10
0.2 BPNW0603TR-10 Insert model
切 削 速 度 vc = 150m/min
(JS4160) 従来品
加工後 Cutting speed
1刃当りの送り量 fz = 0.8mm/t
Feed per tooth
0.1 切 込 み 量 ap × ae = 1.0 × 14mm
Cutting depth
突 出 し 量 120mm
Overhang
0
0 50 100 150 200 250 エアーブロー、 単一刃切削
Air-blow Single flute cutting
切削時間 (min)
加工後
Cutting time
焼鈍材でも長寿命かつ安定した損傷形態
04
最大逃げ面摩耗幅 VBmax (mm) 最大逃げ面摩耗幅 VBmax (mm) 最大逃げ面摩耗幅 VBmax (mm)
Flank wear Flank wear Flank wear
Page5
ラインナップ
Line Up
シャンクタイプ TR2F20 - (R- ) は数字、 は英文字が入ります。
Shank type Numeric figure in a circle and Alphabetical character comes in a square .
Fig.1( 一般形)
(Standard type)
LH LS
LF
Fig.2( アンダーカット形)
(Undercut type)
LH LS
エアー穴付き
LF With air hole
タイプ 商品コード 在庫 刃数 寸 法 Size (mm) 形状 適用インサート 備考
Type Item code Stock No.of
flutes DCX DC LF LH LS DCONMS Shape Recommended insert Note
TR2F2016S-2 ● 2 16 7.6 100 30 70 16 Fig.1
TR2F2017S-2 ● 2 17 8.6 100 25 75 16
Fig.2
レ TR2F2018S-2 ● 2 18 9.6 100 25 75 16
ギ TR2F2020S-3 ● 3 20 11.6 130 50 80 20 Fig.1
ュ
ラ TR2F2022S-3 ● 3 22 13.6 130 30 100 20 Fig.2
ー
TR2F2025S-4 ● 4 25 16.6 140 60 80 25
TR2F2030S-4 ● 4 30 21.6 150 70 80 32 Fig.1
TR2F2032S-5 ● 5 32 23.6 150 70 80 32
TR2F2035S-5 ● 5 35 26.6 150 45 105 32
Fig.2
TR2F2040S-6 ● 6 40 31.6 150 45 105 32
TR2F2016L-2 ● 2 16 7.6 150 50 100 16 Fig.1
TR2F2016L15R-2 ● 2 16 7.6 150 25 125 15 BP 0603 R-05
Fig.2 BPNW0603TR-10
TR2F2018L16R-2 ● 2 18 9.6 150 25 125 16
TR2F2020L-3 ● 3 20 11.6 160 80 80 20 Fig.1
TR2F2020L18R-3 ● 3 20 11.6 160 30 130 18
ロ Fig.2
ン TR2F2022L20R-3 ● 3 22 13.6 160 30 130 20
グ
TR2F2025L-4 ● 4 25 16.6 180 100 80 25 Fig.1
TR2F2025L23R-4 ● 4 25 16.6 180 35 145 23
Fig.2
TR2F2028L25R-4 ● 4 28 19.6 180 35 145 25
TR2F2032L-5 ● 5 32 23.6 200 120 80 32 Fig.1
TR2F2032L30R-5 ● 5 32 23.6 200 40 160 30
TR2F2035L32R-5 ● 5 35 26.6 200 45 155 32 Fig.2
TR2F2040L-6 ● 6 40 31.6 220 45 175 32
部品番号 Parts
部品名 Parts クランプねじ Clamp screw ドライバー Screw driver ねじ焼き付き防止
Screw anti-seizure agent
形状
Shape
締付トルク
適用カッタ (N・m)
Cutter body Fastening torque
TR2F20 S/L/M/B T08-2506A 1.1 104-T8 P-37
【注意】 クランプねじは消耗品です。使用環境により交換寿命は変化しますので早めの交換をお願い致します。
【Note】 The clamp screw is a consumable part. Since replacement life depends on the use environment, it is recommended that it be replaced at an early stage.
●印:標準在庫品です。●:Stocked items.
05
Long Regular
DCX DCX
DC DC
DCONMS DCONMS
θk
Page6
ラインナップ
Line Up
モジュラータイプ TR2F20 M- は数字、 は英文字が入ります。
Modular type Numeric figure in a circle and Alphabetical character comes in a square .
LF DRVS(切欠部幅)
THSZMS (Notch width)
L1 エアー穴付き
L2
With air hole
商品コード 在庫 刃数 寸 法 Size (mm) 適用インサート 備考
Item code Stock No.of
flutes DCX DC LF L1 L2 DCONMS DHUB THSZMS DRVS Recommended Insert Note
TR2F2016M-2 ● 2 16 7.6 25 5.5 17 8.5 12.8 M8 10
TR2F2017M-2 ● 2 17 8.6 25 5.5 17 8.5 12.8 M8 10
TR2F2018M-2 ● 2 18 9.6 25 5.5 17 8.5 12.8 M8 10
TR2F2020M-3 ● 3 20 11.6 30 5.5 19 10.5 17.8 M10 15
TR2F2021M-3 ● 3 21 12.6 30 5.5 19 10.5 17.8 M10 15
TR2F2022M-3 ● 3 22 13.6 30 5.5 19 10.5 17.8 M10 15
TR2F2025M-4 ● 4 25 16.6 35 5.5 22 12.5 20.8 M12 17
TR2F2026M-4 ● 4 26 17.6 35 5.5 22 12.5 20.8 M12 17 BP 0603 R-05
BPNW0603TR-10
TR2F2028M-4 ● 4 28 19.6 35 5.5 22 12.5 20.8 M12 17
TR2F2030M-4 ● 4 30 21.6 40 6 23 17 28.8 M16 22
TR2F2032M-5 ● 5 32 23.6 40 6 23 17 28.8 M16 22
TR2F2033M-5 ● 5 33 24.6 40 6 23 17 28.8 M16 22
TR2F2035M-5 ● 5 35 26.6 40 6 23 17 28.8 M16 22
TR2F2040M-6 ● 6 40 31.6 40 6 23 17 28.8 M16 22
TR2F2042M-6 ● 6 42 33.6 40 6 23 17 28.8 M16 22
【注意】 モジュラーミル及び専用シャンク、専用アーバの「工具端面」「モジュラーねじ部」にグリースなどの潤滑剤は塗布しないでください。
【Note】 Do not apply lubricants such as grease,etc. to the "contact faces" and "modular screws" of the "modular mill","dedicated shanks" and "dedicated arbor".
ボアタイプ Bore type TR2F20 B - は数字、 は英文字が入ります。
Numeric figure in a circle and Alphabetical character comes in a square .
DHUB
DCONMS
KWW
DCCB
DC エアー穴付き
DCX
With air hole
タイプ 商品コード 在庫 刃数 寸 法 Size (mm) ート 備考
Type Item code Stock No.of 適用インサ
flutes DCX DC DHUB LF CBDP KWW b DCONMS DCCB Recommended insert Note
内径インチサイズ
Internal diameter inch size TR2F2050B-7 ● 7 50 41.6 47 50 19 8.4 5 22.225 17
TR2F2040BM-6 ● 6 40 31.6 32 40 19 8.4 5.6 16 13.5
内径ミリ TR2F2042BM-6 ● 6 42 33.6 32 40 19 8.4 5.6 16 13.5 BP 0603 R-05
サイズ BPNW0603TR-10
Internal diameter
mm size TR2F2050BM-7 ● 7 50 41.6 47 50 20 10.4 6.3 22 17
TR2F2052BM-7 ● 7 52 43.6 47 50 20 10.4 6.3 22 17
【注意】アーバ用ねじは付属しません。
【Note】Arbor screw is not included.
★印:新商品の標準在庫品です。★:Stocked Items of New products. ●印:標準在庫品です。●:Stocked items.
06
DCX
DC
DCONMS
DHUB
b
CBDP
LF
Page7
インサート Insert
W1 S W1 S
Fig.1 Fig.2
炭素鋼・合金鋼(30HRC以下)
Carbon steels, Alloy steels(30HRC or less)
合金鋼(焼入れ焼戻し材)(35HRC以下)
P Alloy steels(Quenched and tempered steels)(35HRC or less)
プリハードン鋼・合金鋼(焼入れ焼戻し材)(45HRC以下)
Pre-hardened steels, Alloy steels
(Quenched and tempered steels)(45HRC or less) :一般切削・第一推奨
M ステンレス鋼 Stainless steels SUS General cutting,
First recommendation
K 鋳鉄 Cast irons FC・FCD :一般切削・第二推奨
耐熱合金・超耐熱合金 General cutting,
S Heat resistant alloys, Super heat resistant alloys Second recommendation
チタン合金 Titanium alloys
焼入れ鋼(55HRC以下)
H Hardened steels(55HRC or less)
焼入れ鋼(62HRC以下)
Hardened steels(62HRC or less)
商品コード 精度 AJコーティング JSコーティング GXコーティング
g JS Coating GX Coating 寸 法 Size (mm) 形状 備考
Item code Tolerance AJ Coatin
class JP4105 JP4120 JM4160 JS4160 GX2140 W1 S Shape Note
BPNW0603TR-05 N 級 N ● ● ● ● ●
3.18
BPMT0603TR-05 M 級 M ● ● ● ● Fig-1
6.35
BPNW0603ER-05 N 級 N ● ● 3.05
BPNW0603TR-10 N 級 N ★ ★ ★ 3.18 Fig-2
【注意】GXコーティング、JSコーティングは通電式タッチセンサーに反応しませんのでご注意ください。
【Note】Please note that the GX and JS Coating do not cause a reaction in conductive touch sensors.
インサートの使い分け Proper use of inserts
刃先強度 Toughness of cutting edge 快削 Easy cutting
BPNW0603TR-05
BPNW0603TR-10 BPMT0603TR-05 BPNW0603ER-05
ブレーカ付きインサート 高機能熱間工具鋼向け刃形
低剛性なワークや低馬力な 周速を高めた条件で
刃先強度に優れた刃形 M/Cに適します 性能を発揮します
一般的な高送り加工に適します Insert with chip breaker Cutting edge geometry for high-
Suitable for low-rigidity performance hot work tool steels
Cutting edge geometry with superior edge strength workpieces or low-horsepower Delivers high performance under
Suitable for general high-feed machining M/C high cutting speed conditions
被削材別推奨材種マップ Grade map for work material
不
安
定
加
工
安
定
加
工
炭素鋼 合金鋼 プリハードン鋼 焼入れ鋼 焼入れ鋼 ステンレス鋼 SUS 鋳鉄
合金鋼 (焼入れ焼戻し材) 合金鋼 (55HRC以下) (62HRC以下) 耐熱合金 FC・FCD
(30HRC以下) (35HRC以下) (焼入れ焼戻し材) Hardened steels Hardened steels 超耐熱合金 Cast irons
Carbon steels Alloy steels
Alloy steels (Quenched and tempered steels)(45HRC以下)
(55HRC or less) (62HRC or less) チタン合金
(30HRC or less) (35HRC or less) Pre-hardened steels Stainless steels
Alloy steels Heat resistant alloys
(Quenched and tempered steels) Super heat resistant alloys
(45HRC or less) Titanium alloys
07
Stable Unstable
machining machining
Page8
ラインナップ
Line Up
モジュラーミル専用シャンク The Shanks for Modular Mills
■ 超硬シャンク レギュラータイプ LF LF
LB1 LS LB1 LS
Carbide Shank Regular type
THSZWS THSZWS
Bタイプ B type Cタイプ C type
商品コード 在庫 寸 法 Size(mm) タイプ 適用カッタ エアー穴有無 備考
Item code Stock DCONWS THSZWS LF LB1 LS BD1 DCONMS D1 Type Cutter body With/
without air hole Note
ASC16-8.5-95-30Z ● 95 30 65
ASC16-8.5-120-55Z ● 120 55 65 φ16※
ASC16-8.5-140-75Z ● 8.5 M8 140 75 65 14.5 16 15.5 B φ17 ○
ASC16-8.5-160-95Z ● 160 95 65 φ18
ASC16-8.5-160-30Z ● 160 30 130
ASC20-10.5-120-50Z ● 120 50 70
ASC20-10.5-170-90Z ● 170 90 80 φ20※
ASC20-10.5-220-120Z ● 10.5 M10 220 120 100 18.5 20 19.5 B φ21 ○
ASC20-10.5-270-150Z ● 270 150 120 φ22
ASC20-10.5-220-50Z ● 220 0 φ20※
ASC20-10.5-270-50Z ● 10.5 M10 270 50 17
220 18.5 20 19.5 B φ21 ○
φ22
ASC25-12.5-145-65 ● 145 65 80
ASC25-12.5-215-115 φ25※● M12 215 115 100
ASC25-12.5-265-145 ● 12.5 265 145 120 23 25 ̶ C φ26 ○
ASC25-12.5-315-195 ● 315 195 120 φ28
ASC25-12.5-265-65 ● φ25※
M12 265 200
φ26
ASC25-12.5-315-65 ● 12.5 315 65 250 23 25 ̶ C ○
φ28
ASC32-17-160-80 ● 160 80 80 φ30※
ASC32-17-210-110 ● 210 110 100 φ32※
ASC32-17-260-140 ● 17 M16 260 140 120 28 32 ̶ C φ33
φ35 ○
ASC32-17-310-190 ● 310 190 120 〈φ40〉
ASC32-17-360-240 ● 360 240 120 〈φ42〉
ASC32-17-260-80 ● 260 180 φ30※、φ32※
ASC32-17-310-80 ● 17 M16 310 80 230 28 32 ̶ C φ33、φ35 ○
ASC32-17-360-80 ● 360 280 〈φ40〉、〈φ42〉
■ フリーネック超硬シャンク Free-neck carbide shank - 干渉を気にせず突き出し量が調整できる
Adjustable overhang length eliminates interference concerns.
LF
LB1 LS
テーパタイプ Tapered type
THSZWS
商品コード 寸 法 Size (mm)
在庫 適用カッタ エアー穴有無
With/without 備考
Item code Stock DCONWS THSZWS LF LB1 LS BD1 DCONMS 対象壁角度 Cutter body
Supported wall angle air hole Note
ASC20T-8.5-250-120Z-09 ● φ8.5 M8 250 120 130 14.5 φ20 0.9°以上
or more φ16
ASC20T-8.5-250-75Z-14 ● φ8.5 M8 250 75 175 14.5 φ20 1.4°以上
or more φ17 〇
ASC25T-8.5-250-80Z-29 ● φ8.5 M8 250 80 170 14.5 φ25 2.9°以上 φ18
or more
ASC25T-10.5-300-150Z-09 ● φ10.5 M10 300 150 150 18.5 φ25 0.9°以上
or more φ20
ASC25T-10.5-300-95Z-14 ● φ10.5 M10 300 95 205 18.5 φ25 1.4°以上
or more φ21 〇
ASC32T-10.5-300-105Z-29 ● φ10.5 M10 300 105 195 18.5 φ32 2.9°以上 φ22
or more
LF
ストレートタイプ Straight type
THSZWS
商品コード 在庫 寸 法 Size (mm) 適用カッタ エアー穴有無
Item code Stock LF DCONMS Cutter body With/without 備考
DCONWS THSZWS air hole Note
ASC15-8.5-210-0Z ● φ8.5 M8 210 φ15 φ16、φ17、φ18
ASC16-8.5-130-0Z ● φ8.5 M8 130
ASC16-8.5-210-0Z ● φ8.5 M8 210 φ16 φ16※、φ17、φ18 〇
ASC18-10.5-240-0Z ● φ10.5 M10 240 φ18 φ20、φ21、φ22
ASC20-10.5-150-0Z ● φ10.5 M10 150 〇
ASC20-10.5-250-0Z ● φ10.5 M10 250 φ20 φ20※、φ21、φ22
ASC23-12.5-300-0Z ● φ12.5 M12 300 φ23 φ25、φ26、φ28
ASC25-12.5-175-0Z ● φ12.5 M12 175 〇
ASC25-12.5-300-0Z ● φ12.5 M12 300 φ25 φ25※、φ26、φ28
【注意】 ①市販のミーリングチャック、焼ばめホルダーにて使用できます。②<φ40><φ42>寸法は、突き出し長さ 200以下を目安にご使用ください。
③専用アーバ(HSK-A63)、鋼シャンクタイプも標準在庫しています。④※ではカッタ径がシャンク径より小さいため、シャンク首部の干渉が生じます。
【Note】 ①Commercial milling chucks or shrink-fit holders can be used. ②Under normal conditions, the φ40 and φ42 dimensions should be used with overhang lengths up to 200 mm.
③Dedicated arbor (HSK-A63) and steel shank types are also standard stock items.
④For ※ , since the cutter diameter is smaller than the shank diameter, interference occurs at the shank.
●印:標準在庫品です。●:Stocked Items.
08
DCONWS
DCONWS
BD1
DCONWS
BD1
D1
DCONMS
DCONWS
DCONMS
DCONMS
BD1
DCONMS
Page9
標準切切削削条条件件表表(高機能熱間工具鋼)
RReceocmommenednede Cdu Cttiuntgt iCnogn Cdiotinodnist i(oHnigsh-performance hot work tool steels)
※赤字は第1推奨材種です。 ※ Red indicates primary recommended insert grade.
モジュラーミル専用シャンク The Shanks for Modular Mills 工具径DCX φ16(2枚刃) (2 Flutes) φ20(3枚刃) (3 Flutes) φ25(4枚刃) (4 Flutes)
被削材 推奨材種 Tool dia.
■ 超硬シャンク レギュラータイプ LF LF Work material Recommended
inserts grade 突出し量
LB1 LS <3DCX 3 <3DCX 3
LB1 LS Overhang 〜 5DCX 5 〜 7DCX >7DCX 〜 5DCX 5 〜 7DCX >7DCX <3DCX 3 〜 5DCX 5 〜 7DCX >7DCX
Carbide Shank Regular type n (min-1) 2,390 2,390 1,990 1,590 1,910 1,910 1,750 1,590 1,530 1,530 1,400 1,270
THSZWS THSZWS 焼入れ鋼① Vc(m/min) 120 120 100 80 120 120 110 100 120 120 110 100
Bタイプ B type Cタイプ C type Hardened steels ①
(42~ 48HRC)BPNW0603ER-05 V f (mm/min) 3,820 2,860 2,390 950 4,580 3,440 3,150 1,430 4,890 3,670 3,360 1,530
商品コード 在庫 寸 法 Size(mm) タイプ 適用カッタ エアー穴有無 備考 (JP4120)
Item code Stock DCONWS THSZWS LF LB1 LS BD1 DCONMS D1 Type Cutter body With/
without air hole Note DAC-i, fz(mm/t) 0.8 0.6 0.6 0.3 0.8 0.6 0.6 0.3 0.8 0.6 0.6 0.3
BPNW0603ER-05
ASC16-8.5-95-30Z ● 95 30 65 DAC-MAGIC, (JM4160) ap(mm) 0.3 0.3 0.3 0.2 0.3 0.3 0.3 0.2 0.3 0.3 0.3 0.2
ASC16-8.5-120-55Z ● 120 55 65 φ16※ DHA-WORLD,
ASC16-8.5-140-75Z ● 8.5 M8 140 75 65 14.5 16 15.5 B φ17 ○ etc. ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16
ASC16-8.5-160-95Z ● 160 95 65 φ18 Q(cm3/min) 8.0 6.0 5.0 1.3 15 11 10 3.1 23 18 16 4.9
ASC16-8.5-160-30Z ● 160 30 130
ASC20-10.5-120-50Z ● 120 50 70 n (min-1) 2,390 2,390 1,990 1,590 1,910 1,910 1,750 1,590 1,530 1,530 1,400 1,270
ASC20-10.5-170-90Z ● 170 90 80 φ20※
ASC20-10.5-220-120Z ● 10.5 M10 220 120 100 18.5 20 19.5 B φ21 ○ 焼入れ鋼② Vc(m/min) 120 120 100 80 120 120 110 100 120 120 110 100
Hardened steels ②
ASC20-10.5-270-150Z ● 270 150 120 φ22
(42~ 48HRC)BPNW0603ER-05 V f (mm/min) 2,860 2,390 1,990 950 3,440 2,860 2,630 1,430 3,670 3,060 2,800 1,530
ASC20-10.5-220-50Z ● 220 φ20※ (JP4120)
ASC20-10.5-270-50Z ● 10.5 M10 270 50 170
220 18.5 20 19.5 B φ21 ○
φ22 DH31-S, fz(mm/t) 0.6 0.5 0.5 0.3 0.6 0.5 0.5 0.3 0.6 0.5 0.5 0.3
BPNW0603ER-05
ASC25-12.5-145-65 ● 145 65 80 ※ DH31-EX, (JM4160) ap(mm) 0.3 0.3 0.3 0.2 0.3 0.3 0.3 0.2 0.3 0.3 0.3 0.2
ASC25-12.5-215-115 ● 215 115 100 φ25 DIEVAR,
ASC25-12.5-265-145 ● 12.5 M12 265 145 120 23 25 ̶ C φ26 ○ etc. ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16
ASC25-12.5-315-195 ● 315 195 120 φ28
Q(cm3/min)
ASC25-12.5-265-65 ● 265 ※ 6.0 5.0 4.2 1.3 11 9.4 8.7 3.1 18 15 13 4.9
ASC25-12.5-315-65 ● 12.5 M12 315 65 200 φ25
250 23 25 ̶ C φ26 ○
φ28 n (min-1) 700~800 700~800 700~800 700~800 560~640 560~640 560~640 560~640 450~510 450~510 450~510 450~510
ASC32-17-160-80 ● 160 80 80 φ30※
ASC32-17-210-110 ● 210 110 100 φ32※ Vc(m/min) 35~40 35~40 35~40 35~40 35~40 35~40 35~40 35~40 35~40 35~40 35~40 35~40
ASC32-17-260-140 ● 17 M16 260 140 120 28 32 ̶ C φ33 焼入れ鋼③
φ35 ○ Hardened steels ③ BPNW0603TR-05 V f (mm/min) ~800 ~640 ~640 ~480 ~960 ~760 ~760 ~580 ~1020 ~820 ~820 ~610
ASC32-17-310-190 ● 310 190 120 〈φ40〉 (42~ 48HRC) (JP4120)
ASC32-17-360-240 ● 360 240 120 〈φ42〉 fz(mm/t) ~0.5 ~0.4 ~0.4 ~0.3 ~0.5 ~0.4 ~0.4 ~0.3 ~0.5 ~0.4 ~0.4 ~0.3
BPNW0603TR-05
ASC32-17-260-80 ● 260 180 φ30※、φ32※ DH31, (JM4160) ap(mm) ~0.3 ~0.3 ~0.3 ~0.2 ~0.3 ~0.3 ~0.3 ~0.2 ~0.3 ~0.3 ~0.3 ~0.2
ASC32-17-310-80 ● 17 M16 310 80 230 28 32 ̶ C φ33、φ35 ○ etc.
ASC32-17-360-80 ● 360 280 〈φ40〉、〈φ42〉 ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16
Q(cm3/min) ~1.7 ~1.3 ~1.3 ~0.7 ~3.2 ~2.5 ~2.5 ~1.3 ~4.9 ~3.9 ~3.9 ~2.0
工具径DCX φ32(5枚刃) (5 Flutes) φ40(6枚刃) (6 Flutes) φ50(7枚刃) (7 Flutes)
被削材 推奨材種 Tool dia.
Work material Recommended
inserts grade 突出し量 <3DCX 3 5DCX 5 CX >7DCX <3DCX 3 CX 5 DCX
Overhang 〜 〜 7D 〜 5D 〜 7DCX >7DCX <3DCX 3 〜 5DCX 5 〜 7DCX >7
n (min-1) 1,190 1,190 1,090 990 950 950 880 800 760 760 700 640
焼入れ鋼① Vc(m/min) 120 120 110 100 120 120 110 100 120 120 110 100
Hardened steels ①
(42~ 48HRC)BPNW0603ER-05 V f (mm/min) 4,770 3,580 3,280 1,490 4,580 3,440 3,150 1,430 4,280 3,210 2,940 1,340
(JP4120)
DAC-i, fz(mm/t) 0.8 0.6 0.6 0.3 0.8 0.6 0.6 0.3 0.8 0.6 0.6 0.3
BPNW0603ER-05
DAC-MAGIC, (JM4160) ap(mm) 0.3 0.3 0.3 0.2 0.3 0.3 0.3 0.2 0.3 0.3 0.3 0.2
DHA-WORLD,
etc. ae(mm) 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 31 24 22 6.6 38 29 26 8.0 39 29 26 8.0
n (min-1) 1,190 1,190 1,090 990 950 950 880 800 760 760 700 640
焼入れ鋼② Vc(m/min) 120 120 110 100 120 120 110 100 120 120 110 100
Hardened steels ②
(42~ 48HRC)BPNW0603ER-05 V f (mm/min) 3,580 2,980 2,740 1,490 3,440 2,860 2,630 1,430 3,210 2,670 2,450 1,340
(JP4120)
DH31-S, fz(mm/t) 0.6 0.5 0.5 0.3 0.6 0.5 0.5 0.3 0.6 0.5 0.5 0.3
BPNW0603ER-05
DH31-EX, (JM4160) ap(mm) 0.3 0.3 0.3 0.2 0.3 0.3 0.3 0.2 0.3 0.3 0.3 0.2
DIEVAR,
etc. ae(mm) 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 24 20 18 6.6 29 24 22 8.0 29 24 22 8.0
n (min-1) 350~400 350~400 350~400 350~400 280~320 280~320 280~320 280~320 220~250 220~250 220~250 220~250
Vc(m/min) 35~40 35~40 35~40 35~40 35~40 35~40 35~40 35~40 35~40 35~40 35~40 35~40
焼入れ鋼③
Hardened steels ③ BPNW0603TR-05 V f (mm/min) ~1,000 ~800 ~800 ~600 ~960 ~760 ~760 ~570 ~870 ~700 ~700 ~520
(42~ 48HRC) (JP4120)
fz(mm/t) ~0.5 ~0.4 ~0.4 ~0.3 ~0.5 ~0.4 ~0.4 ~0.3 ~0.5 ~0.4 ~0.4 ~0.3
BPNW0603TR-05
DH31, (JM4160) ap(mm) ~0.3 ~0.3 ~0.3 ~0.2 ~0.3 ~0.3 ~0.3 ~0.2 ~0.3 ~0.3 ~0.3 ~0.2
etc.
ae(mm) 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) ~6.6 ~5.3 ~5.3 ~2.6 ~8.1 ~6.4 ~6.4 ~3.2 ~7.8 ~6.3 ~6.3 ~3.1
※3D以上の突き出しの条件についてはp.14を参考 ※For conditions involving overhangs of 3D or greater, refer to page 14.
※使用上の注意についてはP.10をご確認下さい。 ※For usage precautions, refer to【Note】on page 11.
09
DCONWS
BD1
D1
DCONMS
DCONWS
BD1
DCONMS
Page10
標準切削条件表
Recommended Cutt ing Condi t ions
BP 0603 R-05 ※赤字は第1推奨材種です。 Red indicates primary recommended insert grade.
推奨 工具径DCX φ16(2枚刃) (2 Flutes) φ20(3枚刃) (3 Flutes) φ25(4枚刃) (4 Flutes) φ32(5枚刃) (5 Flutes) φ40(6枚刃) (6 Flutes) φ50(7枚刃) (7 Flutes)
被削材 材種 Tool dia. 被削材
Work material Recommended 突出し量 Work material
inserts grade <3DCX 3 5DCX 5 7DCX >
Overhang 〜 〜 7DCX <3DCX 3 〜 5DCX 5 〜 7DCX >7DCX <3DCX 3 〜 5DCX 5 〜 7DCX >7DCX <3DCX 3 〜 5DCX 5 〜 7DCX >7DCX <3DCX 3 〜 5DCX 5 〜 7DCX >7DCX <3DCX 3 〜 5DCX 5 〜 7DCX >7DCX
n (min-1) 3,580 3,580 2,790 1,990 2,860 2,860 2,230 1,590 2,290 2,290 1,780 1,270 1,790 1,790 1,390 990 1,430 1,430 1,110 800 1,150 1,150 890 640
炭素鋼 Vc(m/min) 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100 炭素鋼
合金鋼
( GX2140 V f (mm/min) 7,160 5,730 4,460 2,390 8,590 6,880 5,350 2,860 9,170 7,330 5,700 3,060 8,950 7,160 5,570 2,980 8,590 6,880 5,350 2,860 8,020 6,420 4,990 2,670 合金鋼
30HRC以下) fz(mm/t) 1 0.8 0.8 0.6 1 0.8 0.8 0.6 1 0.8 0.8 0.6 1 0.8 0.8 0.6 1 0.8 0.8 0.6 1 0.8 0.8 0.6 (30HRC以下)
Carbon steels JS4160 ap(mm) 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 Carbon steels
Alloy steels Alloy steels
(30HRC or less) ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30 (30HRC or less)
Q(cm3/min) 25 20 12 5.0 47 38 24 9.4 73 59 36 15 98 79 49 20 120 96 60 24 120 96 60 24
n (min-1) 2,980 2,980 2,390 1,790 2,390 2,390 1,910 1,430 1,910 1,910 1,530 1,150 1,490 1,490 1,190 900 1,190 1,190 950 720 950 950 760 570
合金鋼 Vc(m/min) 150 150 120 90 150 150 120 90 150 150 120 90 150 150 120 90 150 150 120 90 150 150 120 90 合金鋼
(焼入れ焼戻し材)
(35HRC以下) JS4160 V f (mm/min) 4,770 3,580 1,910 1,070 5,730 4,300 2,290 1,290 6,110 4,580 2,440 1,380 5,970 4,480 2,390 1,340 5,730 4,300 2,290 1,290 5,350 4,010 2,140 1,200 (焼入れ焼戻し材)
fz(mm/t) 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 (35HRC以下)
Alloy steels GX2140
(Quenched and tempered steels) ap(mm) 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 Alloy steels
(Quenched and tempered steels)
(35HRC or less) ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30 (35HRC or less)
Q(cm3/min) 17 13 5.3 2.2 32 24 10 4.3 49 37 16 6.6 66 49 21 8.8 80 60 26 11 80 60 26 11
n (min-1) 1,990 1,990 1,590 1,190 1,590 1,590 1,270 950 1,270 1,270 1,020 760 990 990 800 600 800 800 640 480 640 640 510 380
プリハードン鋼・合金鋼 Vc(m/min) 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60 プリハードン鋼・合金鋼
(焼入れ焼戻し材) Vf(mm/min) 2,390 1,990 1,270 720 2,860 2,390 1,530 860 3,060 2,550 1,630 920 2,980 2,490 1,590 900 2,860 2,390 1,530 860 2,670 2,230 1,430 800 (焼入れ焼戻し材)
(45HRC以下)
Pre-hardened steels JP4120 fz(mm/t) 0.6 0.5 0.4 0.3 0.6 0.5 0.4 0.3 0.6 0.5 0.4 0.3 0.6 0.5 0.4 0.3 0.6 0.5 0.4 0.3 0.6 0.5 0.4 0.3 (45HRC以下)
Pre-hardened steels
Alloy steels ap(mm) 0.4 0.4 0.3 0.3 0.4 0.4 0.3 0.3 0.4 0.4 0.3 0.3 0.4 0.4 0.3 0.3 0.4 0.4 0.3 0.3 0.4 0.4 0.3 0.3 Alloy steels
(Quenched and tempered steels)
(45HRC or less) ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30 (Quenched and tempered steels)
(45HRC or less)
Q(cm3/min) 6.7 5.6 2.7 1.5 13 11 5.0 2.8 20 16 7.8 4.4 26 22 10 5.9 32 27 13 7.2 32 27 13 7.2
n (min-1) 1,590 1,590 1,390 1,190 1,270 1,270 1,110 950 1,020 1,020 890 760 800 800 700 600 640 640 560 480 510 510 450 380
Vc(m/min) 80 80 70 60 80 80 70 60 80 80 70 60 80 80 70 60 80 80 70 60 80 80 70 60
焼入れ鋼 V f (mm/min) 1,270 1,020 890 570 1,530 1,220 1,070 690 1,630 1,300 1,140 730 1,590 1,270 1,110 720 1,530 1,220 1,070 690 1,430 1,140 1,000 640
(55HRC以下) JP4105 焼入れ鋼
fz(mm/t) 0.4 0.32 0.32 0.24 0.4 0.32 0.32 0.24 0.4 0.32 0.32 0.24 0.4 0.32 0.32 0.24 0.4 0.32 0.32 0.24 0.4 0.32 0.32 0.24 (55HRC以下)
Hardened steels JP4120 a Hardened steels
(55HRC or less) p(mm) 0.3 0.3 0.21 0.15 0.3 0.3 0.21 0.15 0.3 0.3 0.21 0.15 0.3 0.3 0.21 0.15 0.3 0.3 0.21 0.15 0.3 0.3 0.21 0.15 (55HRC or less)
ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 2.7 2.1 1.3 0.6 5.0 4.0 2.5 1.1 7.8 6.2 3.8 1.8 10 8.4 5.1 2.4 13 10 6.3 2.9 13 10 6.3 2.9
n (min-1) 1,190 1,190 1,190 1,190 950 950 950 950 760 760 760 760 600 600 600 600 480 480 480 480 380 380 380 380
Vc(m/min) 60 60 60 60 60 60 60 60 60 60 60 60 60 60 60 60 60 60 60 60 60 60 60 60
焼入れ鋼 V f (mm/min) 720 570 570 430 860 690 690 520 920 730 730 550 900 720 720 540 860 690 690 520 800 640 640 480 焼入れ鋼
(62HRC以下) JP4105 fz(mm/t) 0.3 0.24 0.24 0.18 0.3 0.24 0.24 0.18 0.3 0.24 0.24 0.18 0.3 0.24 0.24 0.18 0.3 0.24 0.24 0.18 0.3 0.24 0.24 0.18 (62HRC以下)
Hardened steels a Hardened steels
(62HRC or less) p(mm) 0.3 0.3 0.21 0.15 0.3 0.3 0.21 0.15 0.3 0.3 0.21 0.15 0.3 0.3 0.21 0.15 0.3 0.3 0.21 0.15 0.3 0.3 0.21 0.15 (62HRC or less)
ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 1.5 1.2 0.8 0.5 2.8 2.3 1.6 0.9 4.4 3.5 2.5 1.3 5.9 4.8 3.3 1.8 7.2 5.8 4.1 2.2 7.2 5.8 4.0 2.2
n (min-1) 1,990 1,990 1,590 1,190 1,590 1,590 1,270 950 1,270 1,270 1,020 760 990 990 800 600 800 800 640 480 640 640 510 380
Vc(m/min) 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60
ステンレス鋼 JM4160 V f (mm/min) 3,180 2,390 1,270 720 3,820 2,860 1,530 860 4,070 3,060 1,630 920 3,980 2,980 1,590 900 3,820 2,860 1,530 860 3,570 2,670 1,430 800 ステンレス鋼
Stainless steels fz(mm/t) 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 Stainless steels
SUS JP4120 ap(mm) 0.5 0.4 0.3 0.3 0.5 0.4 0.3 0.3 0.5 0.4 0.3 0.3 0.5 0.4 0.3 0.3 0.5 0.4 0.3 0.3 0.5 0.4 0.3 0.3 SUS
ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 11 6.7 2.7 1.5 21 13 5.0 2.8 33 20 7.8 4.4 44 26 10 5.9 53 32 13 7.2 54 32 13 7.2
n (min-1) 3,580 3,580 2,790 1,990 2,860 2,860 2,230 1,590 2,290 2,290 1,780 1,270 1,790 1,790 1,390 990 1,430 1,430 1,110 800 1,150 1,150 890 640
Vc(m/min) 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100
鋳鉄 V f (mm/min) 8,590 7,160 5,570 2,790 10,310 8,590 6,680 3,340 11,000 9,170 7,130 3,570 10,740 8,950 6,960 3,480 10,310 8,590 6,680 3,340 9,630 8,020 6,240 3,120 鋳鉄
Cast irons Cast irons
FC JP4120 fz(mm/t) 1.2 1 1 0.7 1.2 1 1 0.7 1.2 1 1 0.7 1.2 1 1 0.7 1.2 1 1 0.7 1.2 1 1 0.7
FCD ap(mm) 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 FC
a FCD
e(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 30 25 16 5.9 57 47 29 11 88 73 46 17 118 98 61 23 144 120 75 28 144 120 75 28
n (min-1) 700 700 700 700 560 560 560 560 450 450 450 450 350 350 350 350 280 280 280 280 220 220 220 220
Vc(m/min) 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35
耐熱合金
超耐熱合金 JM4160 V f (mm/min) 560 560 420 280 670 670 500 330 710 710 530 360 700 700 520 350 670 670 500 330 620 620 470 310 耐熱合金
fz(mm/t) 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 超耐熱合金
Heat resistant alloys JP4120
Super heat resistant alloys ap(mm) 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 Heat resistant alloys
Super heat resistant alloys
ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 2.0 2.0 1.2 0.6 3.7 3.7 2.2 1.1 5.7 5.7 3.4 1.7 7.7 7.7 4.6 2.3 9.4 9.4 5.6 2.8 9.3 9.3 5.6 2.8
n (min-1) 990 990 990 990 800 800 800 800 640 640 640 640 500 500 500 500 400 400 400 400 320 320 320 320
Vc(m/min) 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50
チタン合金 JM4160 V f (mm/min) 800 800 600 400 950 950 720 480 1,020 1,020 760 510 990 990 750 500 950 950 720 480 890 890 670 450
fz(mm/t) 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 チタン合金
Titanium alloys JP4120 a Titanium alloys
p(mm) 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3
ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 2.8 2.8 1.7 0.8 5.2 5.2 3.2 1.6 8.2 8.2 4.9 2.4 11 11 6.6 3.3 13 13 8.1 4.0 13 13 8.0 4.1
【注意】①本表は切削条件の目安を示すものです。機械剛性やツーリング、加工物の状態に合わせて調整してください。
特に、溝切削を伴う、またはそれに近い切込み幅の加工などで、切りくずの噛み込みやビビり振動が発生し、トラブルに至る場合がありますので下記を参考に調整してください。
・回転数、テーブル送り量を 50~ 70%下げる。
・切込み深さ apを 50~ 70%下げる。
・切込み幅 aeを 50~ 70%下げる。
②GXコーティング、JSコーティングは通電式タッチセンサーに反応しませんのでご注意ください。
③「JP4105」は高硬度鋼専用材種で、生材には適しません。
④焼入れ鋼(50~60HRC) は、鋼種や工具突き出し量によって被削性が大きく異なる場合があります。加工状況に合わせて、テーブル送り量と切込み深さ apを調整してください。
⑤強断続切削、突出しが長い場合及び湿式切削には「JM4160」を推奨します。
⑥切りくず噛み込みによる工具損傷防止のため、必ずエアーブロー等による切りくず除去を行ってください。
⑦排出した切りくずは、飛散し作業者を切傷させ、火傷あるいは目に入って負傷させる恐れがありますので、ご使用に際してはその周囲に安全カバーを取付け、保護メガネ等の保
護具を着用し、安全な環境で作業されることをお願い致します。
⑧インサートの交換は早めに行い、過度の使用による破損を防止してください。
⑨右記に単位時間当たりの切りくず排出量 Qを示します。 Q(cm3/min)=ap(mm)× ae(mm)×Vf(mm/min)/1000
10
Page11
推奨 工具径DCX φ16(2枚刃) (2 Flutes) φ20(3枚刃) (3 Flutes) φ25(4枚刃) (4 Flutes) φ32(5枚刃) (5 Flutes) φ40(6枚刃) (6 Flutes) φ50(7枚刃) (7 Flutes)
被削材 材種 Tool dia. 被削材
Work material Recommended 突出し量 Work material
inserts grade <3DCX 3 5DCX 5 3DCX 3 5
Overhan 〜 〜 7DCX >7DCX < 〜 5DCX 5 〜 7DCX >7DCX <3DCX 3 〜 5DCX 〜 7DCX >7DCX <3DCX 3 〜 5DCX 5 〜 7DCX >7DCX <3DCX 3 〜 5DCX 5 〜 7DCX >7DCX <3DCX 3 〜 5DCX 5 〜 7DCX >7DCX
g
n (min-1) 3,580 3,580 2,790 1,990 2,860 2,860 2,230 1,590 2,290 2,290 1,780 1,270 1,790 1,790 1,390 990 1,430 1,430 1,110 800 1,150 1,150 890 640
炭素鋼 Vc(m/min) 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100 炭素鋼
合金鋼 7,330 5,700 3,060 8,950 7,160 5,570 2,980 8,590 6,880 5,350 2,860 8,020 6,420 4,990 2,670 合金鋼
( GX2140 V f (mm/min) 7,160 5,730 4,460 2,390 8,590 6,880 5,350 2,860 9,170
30HRC以下) fz(mm/t) 1 0.8 0.8 0.6 1 0.8 0.8 0.6 1 0.8 0.8 0.6 1 0.8 0.8 0.6 1 0.8 0.8 0.6 1 0.8 0.8 0.6 (30HRC以下)
Carbon steels JS4160 ap(mm) 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 Carbon steels
Alloy steels Alloy steels
(30HRC or less) ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30 (30HRC or less)
Q(cm3/min) 25 20 12 5.0 47 38 24 9.4 73 59 36 15 98 79 49 20 120 96 60 24 120 96 60 24
n (min-1) 2,980 2,980 2,390 1,790 2,390 2,390 1,910 1,430 1,910 1,910 1,530 1,150 1,490 1,490 1,190 900 1,190 1,190 950 720 950 950 760 570
合金鋼 Vc(m/min) 150 150 120 90 150 150 120 90 150 150 120 90 150 150 120 90 150 150 120 90 150 150 120 90 合金鋼
(焼入れ焼戻し材) V f (mm/min) 4,770 3,580 1,910 1,070 5,730 4,300 2,290 1,290 6,110 4,580 2,440 1,380 5,970 4,480 2,390 1,340 5,730 4,300 2,290 1,290 5,350 4,010 2,140 1,200 (焼入れ焼戻し材)
(35HRC以下) JS4160
fz(mm/t) 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 (35HRC以下)
Alloy steels GX2140 ap(mm) 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 Alloy steels
(Quenched and tempered steels) (Quenched and tempered steels)
(35HRC or less) ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30 (35HRC or less)
Q(cm3/min) 17 13 5.3 2.2 32 24 10 4.3 49 37 16 6.6 66 49 21 8.8 80 60 26 11 80 60 26 11
n (min-1) 1,990 1,990 1,590 1,190 1,590 1,590 1,270 950 1,270 1,270 1,020 760 990 990 800 600 800 800 640 480 640 640 510 380
プリハードン鋼・合金鋼 Vc(m/min) 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60 プリハードン鋼・合金鋼
(焼入れ焼戻し材) Vf(mm/min) 2,390 1,990 1,270 720 2,860 2,390 1,530 860 3,060 2,550 1,630 920 2,980 2,490 1,590 900 2,860 2,390 1,530 860 2,670 2,230 1,430 800 (焼入れ焼戻し材)
(45HRC以下)
Pre-hardened steels JP4120 fz(mm/t) 0.6 0.5 0.4 0.3 0.6 0.5 0.4 0.3 0.6 0.5 0.4 0.3 0.6 0.5 0.4 0.3 0.6 0.5 0.4 0.3 0.6 0.5 0.4 0.3 (45HRC以下)
Pre-hardened steels
Alloy steels ap(mm) 0.4 0.4 0.3 0.3 0.4 0.4 0.3 0.3 0.4 0.4 0.3 0.3 0.4 0.4 0.3 0.3 0.4 0.4 0.3 0.3 0.4 0.4 0.3 0.3 Alloy steels
(Quenched and tempered steels) nched and tempered steels)
(45HRC or less) ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30 (Que
(45HRC or less)
Q(cm3/min) 6.7 5.6 2.7 1.5 13 11 5.0 2.8 20 16 7.8 4.4 26 22 10 5.9 32 27 13 7.2 32 27 13 7.2
n (min-1) 1,590 1,590 1,390 1,190 1,270 1,270 1,110 950 1,020 1,020 890 760 800 800 700 600 640 640 560 480 510 510 450 380
Vc(m/min) 80 80 70 60 80 80 70 60 80 80 70 60 80 80 70 60 80 80 70 60 80 80 70 60
焼入れ鋼 V f (mm/min) 1,270 1,020 890 570 1,530 1,220 1,070 690 1,630 1,300 1,140 730 1,590 1,270 1,110 720 1,530 1,220 1,070 690 1,430 1,140 1,000 640 焼入れ鋼
(55HRC以下) JP4105
fz(mm/t) 0.4 0.32 0.32 0.24 0.4 0.32 0.32 0.24 0.4 0.32 0.32 0.24 0.4 0.32 0.32 0.24 0.4 0.32 0.32 0.24 0.4 0.32 0.32 0.24 (55HRC以下)
Hardened steels JP4120 a Hardened steels
(55HRC or less) p(mm) 0.3 0.3 0.21 0.15 0.3 0.3 0.21 0.15 0.3 0.3 0.21 0.15 0.3 0.3 0.21 0.15 0.3 0.3 0.21 0.15 0.3 0.3 0.21 0.15 (55HRC or less)
ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 2.7 2.1 1.3 0.6 5.0 4.0 2.5 1.1 7.8 6.2 3.8 1.8 10 8.4 5.1 2.4 13 10 6.3 2.9 13 10 6.3 2.9
n (min-1) 1,190 1,190 1,190 1,190 950 950 950 950 760 760 760 760 600 600 600 600 480 480 480 480 380 380 380 380
Vc(m/min) 60 60 60 60 60 60 60 60 60 60 60 60 60 60 60 60 60 60 60 60 60 60 60 60
焼入れ鋼 V f (mm/min) 720 570 570 430 860 690 690 520 920 730 730 550 900 720 720 540 860 690 690 520 800 640 640 480 焼入れ鋼
(62HRC以下) JP4105 fz(mm/t) 0.3 0.24 0.24 0.18 0.3 0.24 0.24 0.18 0.3 0.24 0.24 0.18 0.3 0.24 0.24 0.18 0.3 0.24 0.24 0.18 0.3 0.24 0.24 0.18 (62HRC以下)
Hardened steels
(62HRC or less) a Hardened steels
p(mm) 0.3 0.3 0.21 0.15 0.3 0.3 0.21 0.15 0.3 0.3 0.21 0.15 0.3 0.3 0.21 0.15 0.3 0.3 0.21 0.15 0.3 0.3 0.21 0.15 (62HRC or less)
ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 1.5 1.2 0.8 0.5 2.8 2.3 1.6 0.9 4.4 3.5 2.5 1.3 5.9 4.8 3.3 1.8 7.2 5.8 4.1 2.2 7.2 5.8 4.0 2.2
n (min-1) 1,990 1,990 1,590 1,190 1,590 1,590 1,270 950 1,270 1,270 1,020 760 990 990 800 600 800 800 640 480 640 640 510 380
Vc(m/min) 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60
ステンレス鋼 JM4160 V f (mm/min) 3,180 2,390 1,270 720 3,820 2,860 1,530 860 4,070 3,060 1,630 920 3,980 2,980 1,590 900 3,820 2,860 1,530 860 3,570 2,670 1,430 800 ステンレス鋼
Stainless steels fz(mm/t) 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 Stainless steels
SUS JP4120 ap(mm) 0.5 0.4 0.3 0.3 0.5 0.4 0.3 0.3 0.5 0.4 0.3 0.3 0.5 0.4 0.3 0.3 0.5 0.4 0.3 0.3 0.5 0.4 0.3 0.3 SUS
ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 11 6.7 2.7 1.5 21 13 5.0 2.8 33 20 7.8 4.4 44 26 10 5.9 53 32 13 7.2 54 32 13 7.2
n (min-1) 3,580 3,580 2,790 1,990 2,860 2,860 2,230 1,590 2,290 2,290 1,780 1,270 1,790 1,790 1,390 990 1,430 1,430 1,110 800 1,150 1,150 890 640
Vc(m/min) 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100
鋳鉄 V f (mm/min) 8,590 7,160 5,570 2,790 10,310 8,590 6,680 3,340 11,000 9,170 7,130 3,570 10,740 8,950 6,960 3,480 10,310 8,590 6,680 3,340 9,630 8,020 6,240 3,120 鋳鉄
Cast irons Cast irons
FC JP4120 fz(mm/t) 1.2 1 1 0.7 1.2 1 1 0.7 1.2 1 1 0.7 1.2 1 1 0.7 1.2 1 1 0.7 1.2 1 1 0.7
ap(mm) 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 FC
FCD a FCD
e(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 30 25 16 5.9 57 47 29 11 88 73 46 17 118 98 61 23 144 120 75 28 144 120 75 28
n (min-1) 700 700 700 700 560 560 560 560 450 450 450 450 350 350 350 350 280 280 280 280 220 220 220 220
Vc(m/min) 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35
耐熱合金 V f (mm/min) 560 560 420 280 670 670 500 330 710 710 530 360 700 700 520 350 670 670 500 330 620 620 470 310 耐熱合金
超耐熱合金 JM4160
fz(mm/t) 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 超耐熱合金
Heat resistant alloys JP4120
Super heat resistant alloys ap(mm) 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 Heat resistant alloys
Super heat resistant alloys
ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 2.0 2.0 1.2 0.6 3.7 3.7 2.2 1.1 5.7 5.7 3.4 1.7 7.7 7.7 4.6 2.3 9.4 9.4 5.6 2.8 9.3 9.3 5.6 2.8
n (min-1) 990 990 990 990 800 800 800 800 640 640 640 640 500 500 500 500 400 400 400 400 320 320 320 320
Vc(m/min) 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50
V f (mm/min) 800 800 600 400 950 950 720 480 1,020 1,020 760 510 990 990 750 500 950 950 720 480 890 890 670 450
チタン合金 JM4160
fz(mm/t) 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 チタン合金
Titanium alloys JP4120 a Titanium alloys
p(mm) 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3 0.5 0.5 0.4 0.3
ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 2.8 2.8 1.7 0.8 5.2 5.2 3.2 1.6 8.2 8.2 4.9 2.4 11 11 6.6 3.3 13 13 8.1 4.0 13 13 8.0 4.1
【Note】① This table provides general guidelines for cutting conditions; in actual machining conditions adjust the parameters according to your actual machine and work-piece conditions.
In particular, when performing shoulder milling in combination with slotting or machining of cutting widths close to slots, etc., chattering vibrations may occur, which can lead
to trouble. Therefore, please consider the following when adjusting the conditions;
・Reduce rotation speed and table feed rate by 50 to 70%
・Reduce cutting depth ap by 50 to 70%
・Reduce cutting width ae by 50 to 70%
② Please note that the GX Coating and JS Coating do not cause a reaction in conductive touch sensors.
③ JP4105 is for the high-hardness steels. It is not suitable for Non-heat-treated steel material.
④ The machinability of hardened steels (50 - 60HRC) can vary significantly depending on the particular steel type and tool overhang. Adjust the table feed rate and cutting depth ap to suit machining conditions.
⑤ For strongly interrupted cutting, when unsupported length is long, or for wet cutting, JM4160 is recommended.
⑥ To prevent tool damage due to chip clogging, always use a chip removal method such as an air blower, etc.
⑦ Since there is a danger of the removed chips flying out and causing injury to workers, fire, or damage to eyes, during use be sure to cover the work area with a safety cover and
have workers wear protective equipment such as glasses, etc. to make the work area safe.
⑧ Perform insert replacement at an early stage to prevent chipping due to excessive use.
⑨ The following equation can be used to determine the metal removal rate per unit time Q; Q(cm3/min)=ap(mm)×ae(mm)×vf(mm/min)/ 1000
11
Page12
標準切削条件表
Recommended Cutt ing Condi t ions
BPNW0603TR-10 ※赤字は第1推奨材種です。 Red indicates primary recommended insert grade.
推奨 工具径DCX φ16(2枚刃) (2 Flutes) φ20(3枚刃) (3 Flutes) φ25(4枚刃) (4 Flutes) φ32(5枚刃) (5 Flutes) φ40(6枚刃) (6 Flutes) φ50(7枚刃) (7 Flutes)
被削材 材種 Tool dia. 被削材
Work material Recommended 突出し量 Work material
inserts grade <3DCX 3 5DCX
Overhang 〜 5 〜 7DCX >7DCX <3DCX 3 〜 5DCX 5 〜 7DCX >7DCX <3DCX 3 〜 5DCX 5 〜 7DCX >7DCX <3DCX 3 〜 5DCX 5 〜 7DCX >7DCX <3DCX 3 〜 5DCX 5 〜 7DCX >7DCX <3DCX 3 〜 5DCX 5 〜 7DCX >7DCX
n (min-1) 3,580 3,580 2,790 1,990 2,860 2,860 2,230 1,590 2,290 2,290 1,780 1,270 1,790 1,790 1,390 990 1,430 1,430 1,110 800 1,150 1,150 890 640
Vc(m/min) 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100
炭素鋼 炭素鋼
合金鋼 V f (mm/min) 7,160 5,730 4,460 2,390 8,590 6,880 5,350 2,860 9,170 7,330 5,700 3,060 8,950 7,160 5,570 2,980 8,590 6,880 5,350 2,860 8,020 6,420 4,990 2,670 合金鋼
(30HRC以下) JS4160 fz(mm/t) 1 0.8 0.8 0.6 1 0.8 0.8 0.6 1 0.8 0.8 0.6 1 0.8 0.8 0.6 1 0.8 0.8 0.6 1 0.8 0.8 0.6 (30HRC以下)
Carbon steels Carbon steels
Alloy steels ap(mm) 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 Alloy steels
(30HRC or less) (30HRC or less)
ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 50 32 16 5.0 94 61 29 9.4 147 94 46 15 197 126 61 20 241 154 75 24 241 154 75 24
n (min-1) 2,980 2,980 2,390 1,790 2,390 2,390 1,910 1,430 1,910 1,910 1,530 1,150 1,490 1,490 1,190 900 1,190 1,190 950 720 950 950 760 570
Vc(m/min) 150 150 120 90 150 150 120 90 150 150 120 90 150 150 120 90 150 150 120 90 150 150 120 90
合金鋼 合金鋼
(焼入れ焼戻し材) V f (mm/min) 4,770 3,580 1,910 1,070 5,730 4,300 2,290 1,290 6,110 4,580 2,440 1,380 5,970 4,480 2,390 1,340 5,730 4,300 2,290 1,290 5,350 4,010 2,140 1,200 (焼入れ焼戻し材)
(35HRC以下) JS4160 fz(mm/t) 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 (35HRC以下)
Alloy steels Alloy steels
(Quenched and tempered steels) ap(mm) 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 (Quenched and tempered steels)
(35HRC or less) (35HRC or less)
ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 33 20 6.7 2.2 63 38 13 4.3 98 59 20 6.6 131 79 26 8.8 160 96 32 11 161 96 32 11
n (min-1) 1,990 1,990 1,590 1,190 1,590 1,590 1,270 950 1,270 1,270 1,020 760 990 990 800 600 800 800 640 480 640 640 510 380
プリハードン鋼・合金鋼 Vc(m/min) 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60 プリハードン鋼・合金鋼
(焼入れ焼戻し材) Vf(mm/min) 2,390 1,990 1,270 720 2,860 2,390 1,530 860 3,060 2,550 1,630 920 2,980 2,490 1,590 900 2,860 2,390 1,530 860 2,670 2,230 1,430 800 (焼入れ焼戻し材)
(45HRC以下)
Pre-hardened steels JP4120 fz(mm/t) 0.6 0.5 0.4 0.3 0.6 0.5 0.4 0.3 0.6 0.5 0.4 0.3 0.6 0.5 0.4 0.3 0.6 0.5 0.4 0.3 0.6 0.5 0.4 0.3 (45HRC以下)
Pre-hardened steels
Alloy steels
(Quenched and tempered steels) ap(mm) 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 Alloy steels
(Quenched and tempered steels)
(45HRC or less) ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30 (45HRC or less)
Q(cm3/min) 13 8.4 3.6 1.5 25 16 6.7 2.8 39 24 10 4.4 52 33 14 5.9 64 40 17 7.2 64 40 17 7.2
n (min-1) 1,990 1,990 1,590 1,190 1,590 1,590 1,270 950 1,270 1,270 1,020 760 990 990 800 600 800 800 640 480 640 640 510 380
Vc(m/min) 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60
ステンレス鋼 V f (mm/min) 3,180 2,390 1,270 720 3,820 2,860 1,530 860 4,070 3,060 1,630 920 3,980 2,980 1,590 900 3,820 2,860 1,530 860 3,570 2,670 1,430 800
JM4160 ステンレス鋼
Stainless steels fz(mm/t) 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 Stainless steels
SUS JP4120
ap(mm) 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 SUS
ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 22 13 4.4 1.5 42 25 8.4 2.8 65 39 13 4.4 88 52 17 5.9 107 64 21 7.2 107 64 21 7.2
n (min-1) 3,580 3,580 2,790 1,990 2,860 2,860 2,230 1,590 2,290 2,290 1,780 1,270 1,790 1,790 1,390 990 1,430 1,430 1,110 800 1,150 1,150 890 640
Vc(m/min) 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100
鋳鉄 V f (mm/min) 8,590 7,160 5,570 2,790 10,310 8,590 6,680 3,340 11,000 9,170 7,130 3,570 10,740 8,950 6,960 3,480 10,310 8,590 6,680 3,340 9,630 8,020 6,240 3,120 鋳鉄
Cast irons Cast irons
FC JP4120 fz(mm/t) 1.2 1 1 0.7 1.2 1 1 0.7 1.2 1 1 0.7 1.2 1 1 0.7 1.2 1 1 0.7 1.2 1 1 0.7 FC
FCD ap(mm) 1 0.8 0.4 0.3 1 0.8 0.4 0.3 1 0.8 0.4 0.3 1 0.8 0.4 0.3 1 0.8 0.4 0.3 1 0.8 0.4 0.3 FCD
ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 60 40 16 5.9 113 76 29 11 176 117 46 17 236 158 61 23 289 192 75 28 289 192 75 28
n (min-1) 700 700 700 700 560 560 560 560 450 450 450 450 350 350 350 350 280 280 280 280 220 220 220 220
Vc(m/min) 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35
耐熱合金 V f (mm/min) 560 560 420 280 670 670 500 330 710 710 530 360 700 700 520 350 670 670 500 330 620 620 470 310
JM4160 耐熱合金
超耐熱合金 fz(mm/t) 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 超耐熱合金
Heat resistant alloys JP4120 Heat resistant alloys
Super heat resistant alloys ap(mm) 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 Super heat resistant alloys
ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 3.1 2.4 1.2 0.6 5.9 4.4 2.2 1.1 9.1 6.8 3.4 1.7 12 9.2 4.6 2.3 15 11 5.6 2.8 15 11 5.6 2.8
n (min-1) 990 990 990 990 800 800 800 800 640 640 640 640 500 500 500 500 400 400 400 400 320 320 320 320
Vc(m/min) 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50
V f (mm/min) 800 800 600 400 950 950 720 480 1,020 1,020 760 510 990 990 750 500 950 950 720 480 890 890 670 450
チタン合金 JM4160
fz(mm/t) 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 チタン合金
Titanium alloys JP4120 Titanium alloys
ap(mm) 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3
ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 4.5 3.4 1.7 0.8 8.4 6.3 3.2 1.6 13 10 4.9 2.4 17 13 6.6 3.3 21 16 8.1 4.0 21 16 8.0 4.1
【注意】①本表は切削条件の目安を示すものです。機械剛性やツーリング、加工物の状態に合わせて調整してください。
特に、溝切削を伴う、またはそれに近い切込み幅の加工などで、切りくずの噛み込みやビビり振動が発生し、トラブルに至る場合がありますので下記を参考に調整してください。
・回転数、テーブル送り量を 50~ 70%下げる。
・切込み深さ apを 50~ 70%下げる。
・切込み幅 aeを 50~ 70%下げる。
②JSコーティングは通電式タッチセンサーに反応しませんのでご注意ください。
③強断続切削、突出しが長い場合及び湿式切削には「JM4160」を推奨します。
④切りくず噛み込みによる工具損傷防止のため、必ずエアーブロー等による切りくず除去を行ってください。
⑤排出した切りくずは、飛散し作業者を切傷させ、火傷あるいは目に入って負傷させる恐れがありますので、ご使用に際してはその周囲に安全カバーを取付け、保護メガネ等の保
護具を着用し、安全な環境で作業されることをお願い致します。
⑥インサートの交換は早めに行い、過度の使用による破損を防止してください。
⑦右記に単位時間当たりの切りくず排出量 Qを示します。 Q(cm3/min)=ap(mm)× ae(mm)×Vf(mm/min)/1000
12
Page13
推奨 工具径DCX φ16(2枚刃) (2 Flutes) φ20(3枚刃) (3 Flutes) φ25(4枚刃) (4 Flutes) φ32(5枚刃) (5 Flutes) φ40(6枚刃) (6 Flutes) φ50(7枚刃) (7 Flutes)
被削材 材種 Tool dia. 被削材
Work material Recommended 突出し量 Work material
inserts grade <3DCX 3 5DCX 5 7
Overhang 〜 〜 DCX >7DCX <3DCX 3 〜 5DCX 5 〜 7DCX >7DCX <3DCX 3 〜 5DCX 5 〜 7DCX >7DCX <3DCX 3 〜 5DCX 5 〜 7DCX >7DCX <3DCX 3 〜 5DCX 5 〜 7DCX >7DCX <3DCX 3 〜 5DCX 5 〜 7DCX >7DCX
n (min-1) 3,580 3,580 2,790 1,990 2,860 2,860 2,230 1,590 2,290 2,290 1,780 1,270 1,790 1,790 1,390 990 1,430 1,430 1,110 800 1,150 1,150 890 640
Vc(m/min) 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100
炭素鋼 炭素鋼
合金鋼 V f (mm/min) 7,160 5,730 4,460 2,390 8,590 6,880 5,350 2,860 9,170 7,330 5,700 3,060 8,950 7,160 5,570 2,980 8,590 6,880 5,350 2,860 8,020 6,420 4,990 2,670 合金鋼
(30HRC以下) JS4160 fz(mm/t) 1 0.8 0.8 0.6 1 0.8 0.8 0.6 1 0.8 0.8 0.6 1 0.8 0.8 0.6 1 0.8 0.8 0.6 1 0.8 0.8 0.6 (30HRC以下)
Carbon steels Carbon steels
Alloy steels ap(mm) 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 Alloy steels
(30HRC or less) (30HRC or less)
ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 50 32 16 5.0 94 61 29 9.4 147 94 46 15 197 126 61 20 241 154 75 24 241 154 75 24
n (min-1) 2,980 2,980 2,390 1,790 2,390 2,390 1,910 1,430 1,910 1,910 1,530 1,150 1,490 1,490 1,190 900 1,190 1,190 950 720 950 950 760 570
Vc(m/min) 150 150 120 90 150 150 120 90 150 150 120 90 150 150 120 90 150 150 120 90 150 150 120 90
合金鋼 合金鋼
(焼入れ焼戻し材) V f (mm/min) 4,770 3,580 1,910 1,070 5,730 4,300 2,290 1,290 6,110 4,580 2,440 1,380 5,970 4,480 2,390 1,340 5,730 4,300 2,290 1,290 5,350 4,010 2,140 1,200 (焼入れ焼戻し材)
(35HRC以下) JS4160 fz(mm/t) 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 (35HRC以下)
Alloy steels Alloy steels
(Quenched and tempered steels) ap(mm) 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 (Quenched and tempered steels)
(35HRC or less) (35HRC or less)
ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 33 20 6.7 2.2 63 38 13 4.3 98 59 20 6.6 131 79 26 8.8 160 96 32 11 161 96 32 11
n (min-1) 1,990 1,990 1,590 1,190 1,590 1,590 1,270 950 1,270 1,270 1,020 760 990 990 800 600 800 800 640 480 640 640 510 380
プリハードン鋼・合金鋼 Vc(m/min) 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60 プリハードン鋼・合金鋼
(焼入れ焼戻し材) Vf(mm/min) 2,390 1,990 1,270 720 2,860 2,390 1,530 860 3,060 2,550 1,630 920 2,980 2,490 1,590 900 2,860 2,390 1,530 860 2,670 2,230 1,430 800 (焼入れ焼戻し材)
(45HRC以下)
Pre-hardened steels JP4120 fz(mm/t) 0.6 0.5 0.4 0.3 0.6 0.5 0.4 0.3 0.6 0.5 0.4 0.3 0.6 0.5 0.4 0.3 0.6 0.5 0.4 0.3 0.6 0.5 0.4 0.3 (45HRC以下)
Pre-hardened steels
Alloy steels
(Quenched and tempered steels) ap(mm) 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 Alloy steels
(Quenched and tempered steels)
(45HRC or less) ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30 (45HRC or less)
Q(cm3/min) 13 8.4 3.6 1.5 25 16 6.7 2.8 39 24 10 4.4 52 33 14 5.9 64 40 17 7.2 64 40 17 7.2
n (min-1) 1,990 1,990 1,590 1,190 1,590 1,590 1,270 950 1,270 1,270 1,020 760 990 990 800 600 800 800 640 480 640 640 510 380
Vc(m/min) 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60 100 100 80 60
ステンレス鋼 V f (mm/min) 3,180 2,390 1,270 720 3,820 2,860 1,530 860 4,070 3,060 1,630 920 3,980 2,980 1,590 900 3,820 2,860 1,530 860 3,570 2,670 1,430 800
JM4160 ステンレス鋼
Stainless steels fz(mm/t) 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 Stainless steels
SUS JP4120
ap(mm) 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 1 0.8 0.5 0.3 SUS
ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 22 13 4.4 1.5 42 25 8.4 2.8 65 39 13 4.4 88 52 17 5.9 107 64 21 7.2 107 64 21 7.2
n (min-1) 3,580 3,580 2,790 1,990 2,860 2,860 2,230 1,590 2,290 2,290 1,780 1,270 1,790 1,790 1,390 990 1,430 1,430 1,110 800 1,150 1,150 890 640
Vc(m/min) 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100 180 180 140 100
鋳鉄 V f (mm/min) 8,590 7,160 5,570 2,790 10,310 8,590 6,680 3,340 11,000 9,170 7,130 3,570 10,740 8,950 6,960 3,480 10,310 8,590 6,680 3,340 9,630 8,020 6,240 3,120 鋳鉄
Cast irons Cast irons
FC JP4120 fz(mm/t) 1.2 1 1 0.7 1.2 1 1 0.7 1.2 1 1 0.7 1.2 1 1 0.7 1.2 1 1 0.7 1.2 1 1 0.7 FC
FCD ap(mm) 1 0.8 0.4 0.3 1 0.8 0.4 0.3 1 0.8 0.4 0.3 1 0.8 0.4 0.3 1 0.8 0.4 0.3 1 0.8 0.4 0.3 FCD
ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 60 40 16 5.9 113 76 29 11 176 117 46 17 236 158 61 23 289 192 75 28 289 192 75 28
n (min-1) 700 700 700 700 560 560 560 560 450 450 450 450 350 350 350 350 280 280 280 280 220 220 220 220
Vc(m/min) 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35 35
耐熱合金 V f (mm/min) 560 560 420 280 670 670 500 330 710 710 530 360 700 700 520 350 670 670 500 330 620 620 470 310
超耐熱合金 JM4160 耐熱合金
fz(mm/t) 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 超耐熱合金
Heat resistant alloys JP4120 Heat resistant alloys
Super heat resistant alloys ap(mm) 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 Super heat resistant alloys
ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 3.1 2.4 1.2 0.6 5.9 4.4 2.2 1.1 9.1 6.8 3.4 1.7 12 9.2 4.6 2.3 15 11 5.6 2.8 15 11 5.6 2.8
n (min-1) 990 990 990 990 800 800 800 800 640 640 640 640 500 500 500 500 400 400 400 400 320 320 320 320
Vc(m/min) 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50 50
V f (mm/min) 800 800 600 400 950 950 720 480 1,020 1,020 760 510 990 990 750 500 950 950 720 480 890 890 670 450
チタン合金 JM4160
fz(mm/t) 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 0.4 0.4 0.3 0.2 チタン合金
Titanium alloys JP4120 Titanium alloys
ap(mm) 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3 0.8 0.6 0.4 0.3
ae(mm) 7 7 7 7 11 11 11 11 16 16 16 16 22 22 22 22 28 28 28 28 30 30 30 30
Q(cm3/min) 4.5 3.4 1.7 0.8 8.4 6.3 3.2 1.6 13 10 4.9 2.4 17 13 6.6 3.3 21 16 8.1 4.0 21 16 8.0 4.1
【Note】① This table provides general guidelines for cutting conditions; in actual machining conditions adjust the parameters according to your actual machine and work-piece conditions.
In particular, when performing shoulder milling in combination with slotting or machining of cutting widths close to slots, etc., chattering vibrations may occur, which can lead
to trouble. Therefore, please consider the following when adjusting the conditions;
・Reduce rotation speed and table feed rate by 50 to 70%
・Reduce cutting depth ap by 50 to 70%
・Reduce cutting width ae by 50 to 70%
② Please note that the JS Coating do not cause a reaction in conductive touch sensors.
③ For strongly interrupted cutting, when unsupported length is long, or for wet cutting, JM4160 is recommended.
④ To prevent tool damage due to chip clogging, always use a chip removal method such as an air blower, etc.
⑤ Since there is a danger of the removed chips flying out and causing injury to workers, fire, or damage to eyes, during use be sure to cover the work area with a safety cover and
have workers wear protective equipment such as glasses, etc. to make the work area safe.
⑥ Perform insert replacement at an early stage to prevent chipping due to excessive use.
⑦ The following equation can be used to determine the metal removal rate per unit time Q; Q(cm3/min)=ap(mm)×ae(mm)×vf(mm/min)/ 1000
13
Page14
切削事例
Fie ld data
切削条件 使用機械 Machine:BT50 超硬シャンク使用 Uses carbide shank
Cutting 被削材 Work material:DH31-S(45HRC)
conditions vc=120m/min fz=0.8mm/t
工具突き出しOHと切り込み限界
図 BPNW0603ER-05(φ16-2NT) 図 BPNW0603TR-05(φ16-2NT)
、
、
0.5 0.5
0.4 0.4
0.3
0.3
0.2 0.2
0.1 0.1
0 0
0 0.25D 0.5D 0.7D 0.8D 1.0D 溝切削 0 0.25D 0.5D 0.7D 0.8D 1.0D 溝切削
切込み幅 ae Cutting width (mm) 切込み幅 ae Cutting width (mm)
図 BPNW0603ER-05(φ20-3NT) 図 BPNW0603TR-05(φ20-3NT)
、
、
0.5 0.5
0.4
0.4
0.3 0.3
0.2 0.2
0.1 0.1
0 0
0 0.25D 0.5D 0.7D 0.8D 1.0D 溝切削 0 0.25D 0.5D 0.7D 0.8D 1.0D 溝切削
切込み幅 ae Cutting width (mm) 切込み幅 ae Cutting width (mm)
図 BPNW0603ER-05(φ25-4NT) 図 BPNW0603TR-05(φ25-4NT)
、
、
0.5 0.5
0.4
≦ 0.4
≦
0.3 0.3
0.2 0.2
0.1 0.1
0 0
0 0.25D 0.5D 0.7D 0.8D 1.0D 溝切削 0 0.25D 0.5D 0.7D 0.8D 1.0D 溝切削
切込み幅 ae Cutting width (mm) 切込み幅 ae Cutting width (mm)
図 BPNW0603ER-05(φ32-5NT) 図 BPNW0603TR-05(φ32-5NT)
、
、
0.5 0.5
0.4
≦ 0.4
0.3 0.3
≦
0.2 0.2
0.1 0.1
0 0
0 0.25D 0.5D 0.7D 0.8D 1.0D 溝切削 0 0.25D 0.5D 0.7D 0.8D 1.0D 溝切削
切込み幅 ae Cutting width (mm) 切込み幅 ae Cutting width (mm)
14
切込み深さ ap Depth of cut (mm) 切込み深さ ap Depth of cut (mm) 切込み深さ ap Depth of cut (mm) 切込み深さ ap Depth of cut (mm)
切込み深さ ap Depth of cut (mm) 切込み深さ ap Depth of cut (mm) 切込み深さ ap Depth of cut (mm) 切込み深さ ap Depth of cut (mm)
Page15
切削条件 使用機械 Machine:BT50 超硬シャンク使用 Uses carbide shank
Cutting 被削材 Work material:S50C(220HB)
conditions vc=150m/min fz=0.8mm/t
工具突き出しOHと切り込み限界
図 BPNW0603TR-10(φ16-2NT)
、
1.0
0.8
0.6
0.4
0.2
0
0 0.25D 0.5D 0.7D 0.8D 1.0D 溝切削
切込み幅 ae Cutting width (mm)
図 BPNW0603TR-10(φ20-3NT)
、
1.0
0.8
0.6
0.4
0.2
0
0 0.25D 0.5D 0.7D 0.8D 1.0D 溝切削
切込み幅 ae Cutting width (mm)
図 BPNW0603TR-10(φ25-4NT)
、
1.0
0.8
0.6
0.4
0.2
0
0 0.25D 0.5D 0.7D 0.8D 1.0D 溝切削
切込み幅 ae Cutting width (mm)
図 BPNW0603TR-10(φ32-5NT)
、
1.0
0.8
0.6
0.4
0.2
0
0 0.25D 0.5D 0.7D 0.8D 1.0D 溝切削
切込み幅 ae Cutting width (mm)
15
切込み深さ ap Depth of cut (mm) 切込み深さ ap Depth of cut (mm) 切込み深さ ap Depth of cut (mm) 切込み深さ ap Depth of cut (mm)
Page16
工具使用上の注意点
Precautions for use
最大傾斜角とヘリカル穴径 Maximum ramp angle and helical hole diameter
● 中心まで切れ刃がないため傾斜角度と穴径は制限されますが、下図に示すように傾斜切削やヘリカル切削にて、
下穴がなくてもダイレクトに彫り込み加工が可能です。
・ Since the cutting flute do not extend to the center, there are limitations on the ramp angle and hole diameter, but as shown below, cutting
by direct milling without a pilot hole is possible for ramping and helical milling.
ヘリカル穴径 Helical hole diameter.
傾斜角θ 傾斜切削 ヘリカル切削
Ramp angleθ Ramping Helical milling
● 傾斜切削・ヘリカル切削の場合、テーブル送り量は標準切削条件の 50%程度としてください。
・ For ramping and helical cutting, please set the “Vf” to around 50% of recommended cutting condition.
工具径(DCX) Tool dia(. mm) φ16 φ17 φ18 φ20 φ21 φ22 φ25 φ26
傾斜切削 推奨設定値
Ramping Recommendation 2° 1°
ヘリカル切削 ヘリカル穴径
Helical milling Helical hole diameter 22~ 30 24~ 32 26~ 34 30~ 38 32~ 40 34~ 42 40~ 48 42~ 50
工具径(DCX) Tool dia(. mm) φ28 φ32 φ33 φ35 φ40 φ42 φ50 φ52
傾斜切削 推奨設定値
Ramping Recommendation 1° 0.5°
ヘリカル切削 ヘリカル穴径
Helical milling Helical hole diameter 46~ 54 54~ 62 56~ 64 60~ 68 70~ 78 74~ 82 90~ 98 94~ 102
【注意】 ①傾斜角θは推奨設定値以下での使用を推奨いたします。
②穴径が上記範囲以外の場合は下穴を開けて加工して下さい。
③エアーブロー (センタースルー )による、切りくず除去を十分行い、異常な振動が無いことを確認の上、加工することをお勧めいたします。
【Note】 ① The ramp angle θ should not exceed the recommended value.
② For hole diameters outside the ranges listed above, a pilot hole should be drilled before milling.
③ It is recommended that the tool be used while performing sufficient chip removal and checking that there are no abnormal vibrations.
16
Page17
プログラミング Rと最大切込み深さ Programming R and maximum cutting depth
● 下記の表を参考に、CAM上の工具形状を定義してください。
・ Please define the tool shape in the CAM as indicated in the following table:
BP 0603 R-05
プログラミング R 削り残し量 食い込み量
Programming R( mm) Remains( mm) Over cut( mm)
R3.0 0.219 0.365
R2.5 0.298 0.152
R2.0 0.377 0
R1.5 0.457 0
R1.0 0.536 0
4.1
BPNW0603TR-10
プログラミング R 削り残し量 食い込み量
Programming R( mm) Remains( mm) Over cut( mm)
R3.0 0.423 0.163
R2.5 0.570 0.010
R2.0 0.716 0
R1.5 0.862 0
R1.0 1.008 0
3.8
17
し量削り残し量
Remain
s 削り残ains
Rem
プロ
グラ
ミン
グR R
グラ
ミン
グ
Pro
gra
mming
R R
プロ am
ming
Pro
gr
Page18
実績は語る
Fie ld Data
01 ダイカスト金型 インロー部彫込み加工
30分加工後 【被削材 Work material】
DH31(45HRC)
【使用工具 Tool】
TR2F2020M-3(φ20-3枚刃 3 flutes)
BPNW0603TR-05(JM4160)
【切削条件 Cutting conditions】
vc=100m/min
vf=1,400mm/min(fz=0.3mm/t)
ap×ae=0.3×10mm
OH=180mm(L/D=9)
VBmax=0.756mm 1mm エアブロー Air-blow
●1.4倍の切りくず排出量で加工能率向上
02 ダイカスト金型 構造部中荒加工
30分加工後 【被削材 Work material】
DIEVAR(48HRC)
【使用工具 Tool】
TR2F2020M-3(φ20-3枚刃 3 flutes)
BPNW0603ER-05(JP4120)
【切削条件 Cutting conditions】
vc=125m/min
vf=3,000mm/min(fz=0.5mm/t)
ap×ae=0.35×1.5mm
OH=120mm(L/D=6)
VBmax=0.282mm 0.5mm エアブロー Air-blow
●1.5倍の加工能率で従来品と同等の工具寿命
03 ダイカスト金型 入れ子掘り込み加工
50分加工後 【被削材 Work material】
DAC-(i 43HRC)
【使用工具 Tool】
TR2F2032M-5(φ32-5枚刃 5 flutes)
BPNW0603ER-05(JP4120)
【切削条件 Cutting conditions】
vc=130m/min
vf=6,500mm/min(fz=1.0mm/t)
ap×ae=0.3×23mm
OH=105mm(L/D≒3.3)
VBmax=0.055mm 1mm エアブロー Air-blow
●50min加工後も摩耗が小さく継続切削可能
04 ダイカスト金型 焼鈍材荒加工
60分加工後 【被削材 Work material】
SKD61相当材(焼鈍材)Material equivalent to SKD61
(Annealed material)
【使用工具 Tool】
TR2F2020M-3(φ20-3枚刃 3 flutes)
BPNW0603TR-10(JS4160)
【切削条件 Cutting conditions】
従来品 Conventional TR2F
Vc(m/min) 125.7( n=2000min-1)
Vf(mm/min) 3000( fz=0.5mm/t)
ap(mm) 0.5 1.0
ae(mm) 8
Q(cm3/min) 12.0 24.0
OH(mm) 110( L/D=5.5)
VBmax=0.160mm 0.5mm クーラント Coolant エアブロー Air-blow
●2倍の切りくず排出量でも安定して加工が可能
18
Page19
高送り工具ラインナップ
High-feed tools l ineup
01 ダイカスト金型 インロー部彫込み加工
当社高送り工具のラインナップ High-feed tools lineup
特長 ホルダ インサート
30分加工後 【被削材 Work material】 Feature Holder Insert
DH31(45HRC) プログラ
型式
【使用工具 経済性 高精度 高硬度 能率 ミング R APMX
Tool】 Type (コーナ数) (削り残し小) 対応 (刃数) 工具径 形状 内接円記号 Programming R )
TR2F2020M-3(φ20-3枚刃 Tool dia. コーナ数 (mm
3 flutes) Economical High accuracy Supports for high- Efficiency o. of corners Shape Inscribed (mm)
(mm) N circle code
BPNW0603TR-05(JM4160) (No. of corners) (Less uncut remnants) hardened steel (No. of Flutes)
【切削条件 Cutting conditions】
vc=100m/min
v 06 0.5
f=1,400mm/min(fz=0.3mm/t) ◎
ap×ae=0.3×10mm TR2F ○ ○ 高能率多刃
OH=180mm(L/D=9) ~62HRC φ16~52 2 2.0
High Efficiency
multiflutes
VBmax=0.756mm 1mm エアブロー Air-blow 06 1.0
●1.4倍の切りくず排出量で加工能率向上
◎
TD4N ◎ ◎ ○ 高能率多刃
02 ダイカスト金型 構造部中荒加工 ~62HRC φ16~50 4 06 2.0 1.0
High Efficiency
multiflutes
30分加工後 【被削材 Work material】 06 2.0 1.5
DIEVAR(48HRC) ASR 多刃 ○ ○ ◎
高能率多刃 6~66 2
Multi-Flutes ~62HRC φ1
High Efficiency
【使用工具 Tool】 multiflutes 12 3.0 2.0
TR2F2020M-3(φ20-3枚刃 3 flutes)
BPNW0603ER-05(JP4120)
○
【切削条件 Cutting conditions】 ASRF mini ◎ ○
vc=125m/min ~62HRC 汎用 φ20~63 4 07 2.0 1.2
General
vf=3,000mm/min(fz=0.5mm/t)
ap×ae=0.35×1.5mm
OH=120mm(L/D=6) ○
VBmax=0.282mm 0.5mm エアブロー Air-blow ASR ○ ○
~62HRC 汎用 φ20~100 2 08~15
General
●1.5倍の加工能率で従来品と同等の工具寿命
3.0
○
03 ダイカスト金型 入れ子掘り込み加工
ASRT ○ ○ ○
~62HRC 汎用 φ25~100 3 09~14 2.0
General
50分加工後 【被削材 Work material】
DAC-(i 43HRC) ○
ASRF ◎ ○
【使用工具 Tool】 ~62HRC 汎用 φ32~100 4 12 4.5
General
TR2F2032M-5(φ32-5枚刃 5 flutes)
BPNW0603ER-05(JP4120)
【切削条件 Cutting conditions】
vc=130m/min 14 1.5
vf=6,500mm/min(fz=1.0mm/t) ○
ap×ae=0.3×23mm TD6N ○ ~55HRC 汎用 φ50~125 6
General
OH=105mm(L/D≒3.3)
VBmax=0.055mm 14 3.0
1mm エアブロー Air-blow
●50min加工後も摩耗が小さく継続切削可能
3.0
12 1.2
04 ダイカスト金型 焼鈍材荒加工
○
TR4F ◎ ○
~62HRC 汎用 φ32~200 4
General
60分加工後 【被削材 Work material】 15 2.0
SKD61相当材(焼鈍材)Material equivalent to SKD61
(Annealed material)
【使用工具 Tool】
TR2F2020M-3(φ20-3枚刃 3 flutes) ※上記以外にも荒加工用工具を多数ラインナップしております。
BPNW0603TR-10(JS4160) ※工具仕様の詳細については総合カタログまたはホームページで確認をお願いします。
Various other tools for roughing are also available.
【切削条件 Cutting conditions】 For more information on tool specifications, please refer to our general catalog or visit our website(. http://www.moldino.com)
VBmax=0.160mm 0.5mm
●2倍の切りくず排出量でも安定して加工が可能
19
Page20
図、表等のデータは試験結果の一例であり、保証値ではありません。
「 」は株式会社MOLDINOの登録商標です。
The diagrams and table data are examples of test results, and are not guaranteed values.
“ ” is a registered trademark of MOLDINO Tool Engineering, Ltd.
安 全 上 の ご 注 意 Attentions on Safety
1. 取扱上のご注意 1. Attentions regarding handling
(1)工具をケース(梱包)から取り出す際は、足元への落下あるいは素手の指先へ落して怪我をしないよ (1) When removing the tool from the case (package), be careful not to drop it on your foot or
うに十分なご注意をお願いします。 drop it onto the tips of your bare fingers.
(2)インサートをセットして実際にご使用する場合は、切れ刃を素手で直接触れないように注意してください。 (2) When actually setting the inserts, be careful not to touch the cutting flute directly with
2. 取付け時のご注意 your bare hands.
(1)ご使用にあたって、インサートのセッティングは確実に行っていただき、アーバ等への取付けも確実に 2. Attentions regarding mounting
行ってください。 (1) When preparing for use, be sure that the inserts are firmly mounted in place and that they
(2)ご使用中に、異常な振動等が発生した場合は、直ちに機械を停止させて、その振動の原因を除いて are firmly mounted on the arbor, etc.
ください。 (2) If abnormal chattering occurs during use, stop the machine immediately and remove the
cause of the chattering.
3. 使用上のご注意
(1)切削工具あるいは被削材の寸法・回転の方向は、あらかじめ確認しておいてください。 3. Attentions during use
(1) Before use, confirm the dimensions and direction of rotation of the tool and milling work
(2)標準切削条件表の数値は、新しい作業の立上げの目安としてご利用ください。切込みが大きい場合、 material.
使用機械の剛性が小さい場合あるいは被加工物の性状に応じて切削条件を適正に調整してご使用 (2) The numerical values in the standard cutting conditions table should be used as criteria when
ください。 starting new work. The cutting conditions should be adjusted as appropriate when the cutting
(3)インサートは硬質の材料です。ご使用中に破損して飛散する場合があります。また、切りくずが飛散す depth is large, the rigidity of the machine being used is low, or according to the conditions of
ることがあります。これらの飛散物等は作業者を切傷させ、火傷あるいは目に入って負傷させる恐れが the work material.
ありますので、工具をご使用中はその周囲に安全カバーを取付け、保護めがね等の保護具を着用し (3) The inserts are made of a hard material. During use, they may break and fly off. In addition,
て安全な環境下での作業をお願いいたします。 cutting chips may also fly off. Since there is a danger of injury to workers, fire, or eye damage
・引火や爆発の危険のあるところでは使用しないでください。 from such flying pieces, a safety cover should be installed and safety equipment such as
・不水溶性切削油は、火災の恐れがありますので使用しないでください。 safety glasses should be worn to create a safe environment for work.
(4)工具を本来の目的以外に使用したり、改造したりしないでください。 ・Do not use where there is a risk of fire or explosion.
・Do not use non-water-soluble cutting oils. Such oils may result in fire.
4. 工具に関して、安全上の問題点・不明の点・その他ご相談がありましたら フリーダイヤル技術相談 へ (4) Do not use the tool for any purpose other than that for which it is intended, and do not modify it.
お問い合わせください。
ホームページ フリーダイヤル技術相談
https://www.moldino.com
MOLDINO Tool Engineering, Ltd.
本社 〒130-0026 東京都墨田区両国4-31-11(ヒューリック両国ビル8階) 工具選定データベース【 TOOLSEARCH】
03-6890-5101 FAX 03-6890-5134
International Sales Dept .: +81-3-6890-5103 FAX +81-3-6890-5128
営業企画部 ☎03-6890-5102 FAX03-6890-5134 海外営業部 ☎03-6890-5103 FAX03-6890-5128
東京営業所 ☎03-6890-5110 FAX03-6890-5133 静岡営業所 ☎054-273-0360 FAX054-273-0361
東北営業所 ☎022-208-5100 FAX022-208-5102 名古屋営業所 ☎052-687-9150 FAX052-687-9144
新潟営業所 ☎0258-87-1224 FAX0258-87-1158 大阪営業所 ☎06-7668-0190 FAX06-7668-0194
東関東営業所 ☎0294-88-9430 FAX0294-88-9432 中四営業所 ☎082-536-2001 FAX082-536-2003
長野営業所 ☎0276-59-6001 FAX0276-59-6005 九州営業所 ☎092-289-7010 FAX092-289-7012
北関東営業所 ☎0276-59-6001 FAX0276-59-6005
神奈川営業所 ☎046-400-9429 FAX046-400-9435
ヨーロッパ/MOLDINO Tool Engineering Europe GmbH Itterpark 12, 40724 Hilden, Germany. TEL : +49-(0)2103-24820, FAX : +49-(0)2103-248230
アメリカ/MITSUBISHI MATERIALS U.S.A. CORPORATION Detroit office c/o RFM Inc. Customer service 2001 Orndorf Drive, Brighton, MI 48116 U.S.A. TEL : +1(248)308-2620, FAX :+1(248)308-2627
メキシコ/MITSUBISHI MATERIALS MÉXICO S.A. DE C.V. Av. La Cañada No.16, Parque Industrial Bernardo Quintana, El Marques, Querétaro, CP 76246, México TEL : +52-442-1926800
ブラジル/MITSUBISHI MATERIALS BRASIL LTDA. Rua Cincinato Braga, 340 13° andar.Bela Vista – CEP 01333-010 São Paulo – SP ., Brasil TEL : +55(11)3506-5600 FAX : +55(11)3506-5677
タ イ/MITSUBISHI MATERIALS (THAILAND) CO., LTD. 139/3 Moo 2, Tambon Khlong Chik, Amphoe Bang Pa-in, Phra Nakhon Si Ayutthaya 13160, Thailand TEL:+66-3525-8024
イ ン ド/Mitsubishi Materials India Private Limited H.O.: Prasad Enclave, #118/119, 1st Floor, 2nd Stage, 5th main, BBMP Ward #11, (New #38), Industrial Suburb, Yeshwanthpura, Bengaluru, 560 022, Karnataka, India. Tel : +91-80-2204-3600
予告なく、改良・改善のために仕様変更することがあります。
Specifications for the products listed in this catalog are subject to change without notice due to ベジタブルインクで印刷しています。 2026-10(ME)
replacement or modification. Printed using vegetable oil ink. Printed in JAPAN 2025-2:FP