

小径深彫り高能率加工用コーナRエンドミル
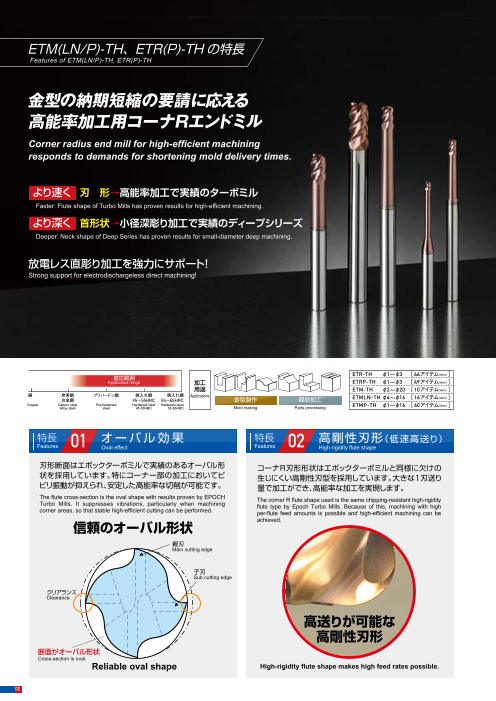
金型の納期短縮の要請に応える小径深彫り高能率加工用コーナRエンドミル
◆より深く 首形状→深彫り加工で実績のディープシリーズ
◆より速く 刃形→高能率加工で実績のターボミル
◆放電レス直彫り加工を強力にサポート!
◆詳細はカタログをダウンロードしご覧いただくか、お気軽にお問い合わせ下さい。
このカタログについて
| ドキュメント名 | エポックターボシリーズ エポックターボリブ&エポックターボミル ETR(P)-TH / ETM(LN/P)-TH |
|---|---|
| ドキュメント種別 | 製品カタログ |
| ファイルサイズ | 1.5Mb |
| 登録カテゴリ | |
| 取り扱い企業 | 株式会社MOLDINO (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ


このカタログの内容
Page1
高能率加工用コーナRエンドミル Corner radius end mill for high-efficient machining
エポックターボシリーズエポックターボミル&
エポックターボリブ
Epoch Turbo Series, Epoch Turbo Mill & Epoch Turbo Rib
ETM(LN/P)-TH
ETR(P)-TH
【フリーネックタイプ】を35アイテム追加
図、表等のデータは試験結果の一例であり、保証値ではありません。
「 」は株式会社MOLDINOの登録商標です。 より深い領域まで切削加工が可能に!
The diagrams and table data are examples of test results, and are not guaranteed values.
“ ” is a registered trademark of MOLDINO Tool Engineering, Ltd. Addition of 35 free-neck type products
Enables cutting in deeper area!
安 全 上 の ご 注 意 Attentions on Safety
1. 取扱上のご注意 1. Cautions regarding handling
(1)工具をケース(梱包)から取り出す際は、工具の飛び出し、落下にご注意ください。特に工具刃部との接 (1) When removing the tool from its case (packaging), be careful that the tool does not pop out or is
触には十分ご注意をお願いします。 dropped. Be particularly careful regarding contact with the tool flutes.
(2)鋭利な切れ刃を有する工具を取扱う際は、切れ刃を素手で直接触れないように注意してください。 (2) When handling tools with sharp cutting flutes, be careful not to touch the cutting flutes directly with
2. 取付け時のご注意 your bare hands.
(1)ご使用前に、工具の傷・割れ等の外観確認を行っていただき、コレットチャック等への取付けは確実に 2. Cautions regarding mounting
行ってください。 (1) Before use, check the outside appearance of the tool for scratches, cracks, etc. and that it is firmly
(2)ご使用中に、異常な振動等が発生した場合は、直ちに機械を停止させて、その振動の原因を取り除い mounted in the collet chuck, etc.
てください。 (2) If abnormal chattering, etc. occurs during use, stop the machine immediately and remove the cause
3. 使用上のご注意 of the chattering.
(1)切削工具あるいは被削材の寸法・回転の方向は、あらかじめ確認しておいてください。 3. Cautions during use
(2)標準切削条件表の数値は、新しい作業の立上げの目安としてご利用ください。切込みが大きい場合、 (1) Before use, confirm the dimensions and direction of rotation of the tool and milling work material.
使用機械の剛性が小さい場合あるいは被加工物の性状に応じて切削条件を適正に調整してご使用 (2) The numerical values in the standard cutting conditions table should be used as criteria when starting
ください。 new work. The cutting conditions should be adjusted as appropriate when the cutting depth is large,
(3)切削工具材料は硬質の材料です。ご使用中に破損して飛散する場合があります。また、切りくずが飛 the rigidity of the machine being used is low, or according to the conditions of the work material.
散することがあります。これらの飛散物等は作業者を切傷させ、火傷あるいは目に入って負傷させる恐 (3) Cutting tools are made of a hard material. During use, they may break and fly off. In addition, cutting
れがありますので、工具をご使用中はその周囲に安全カバーを取付け、保護めがね等の保護具を着用 chips may also fly off. Since there is a danger of injury to workers, fire, or eye damage from such
して安全な環境下での作業をお願いいたします。 flying pieces, a safety cover should be attached when work is performed and safety equipment such
(4)切削中に発生する火花や、破損による発熱や、切りくずによる引火・火災の危険があります。引火や as safety goggles should be worn to create a safe environment for work.
爆発の危険のあるところでは使用しないでください。不水溶性切削液をご使用される場合は防火対 (4) There is a risk of fire or inflammation due to sparks, heat due to breakage, and cutting chips. Do not
策を必ず行なってください。 use where there is a risk of fire or explosion. Please caution of fire while using oil base coolant, fire
(5)工具を本来の目的以外にはご使用にならないでください。 prevention is necessary.
4. 再研削時のご注意 (5) Do not use the tool for any purpose other than that for which it is intended.
(1)再研削時期が不適当であると工具が破損する恐れがあります。適正な工具と交換するか、再研削を 4. Cautions regarding regrinding
行ってください。
(2)工具を再研削しますと粉塵が発生します。再研削時にはその周囲に安全カバーを取付け、保護め (1) If regrinding is not performed at the proper time, there is a risk of the tool breaking. Replace the tool
がね等の保護具を着用してください。 with one in good condition, or perform regrinding.
(3)本製品には特定化学物質に指定された コバルト及びその無機化合物が含まれています。再研削等の (2) Grinding dust will be created when regrinding a tool. When regrinding, be sure to attach a safety
加工を加える場合は特定化学物質障害予防規則(特化則)に従った取扱いをしてください。 cover over the work area and wear safety clothes such as safety goggles, etc.
(3) This product contains the specified chemical substance cobalt and its inorganic compounds. When
5. 工具に関して、安全上の問題点・不明の点・その他相談がありましたら フ リ ーダ イ ヤ ル 技 術 相 談 へ performing regrinding or similar processing, be sure to handle the processing in accordance with
ご相談ください。 thelocal laws and regulations regarding prevention of hazards due to specified chemical substances.
ホームページ フリーダイヤル技術相談
https://www.moldino.com
MOLDINO Tool Engineering, Ltd.
本社 〒130-0026 東京都墨田区両国4-31-11(ヒューリック両国ビル8階) 工具選定データベース【 TOOLSEARCH】
03-6890-5101 FAX 03-6890-5134
International Sales Dept .: +81-3-6890-5103 FAX +81-3-6890-5128
営業企画部 ☎03-6890-5102 FAX03-6890-5134 海外営業部 ☎03-6890-5103 FAX03-6890-5128
東京営業所 ☎03-6890-5110 FAX03-6890-5133 静岡営業所 ☎054-273-0360 FAX054-273-0361
東北営業所 ☎022-208-5100 FAX022-208-5102 名古屋営業所 ☎052-687-9150 FAX052-687-9144
新潟営業所 ☎0258-87-1224 FAX0258-87-1158 大阪営業所 ☎06-7668-0190 FAX06-7668-0194
東関東営業所 ☎0294-88-9430 FAX0294-88-9432 中四営業所 ☎082-536-2001 FAX082-536-2003
長野営業所 ☎0276-59-6001 FAX0276-59-6005 九州営業所 ☎092-289-7010 FAX092-289-7012
北関東営業所 ☎0276-59-6001 FAX0276-59-6005
神奈川営業所 ☎046-400-9429 FAX046-400-9435
ヨーロッパ/MOLDINO Tool Engineering Europe GmbH Itterpark 12, 40724 Hilden, Germany. TEL : +49-(0)2103-24820, FAX : +49-(0)2103-248230
アメリカ/MITSUBISHI MATERIALS U.S.A. CORPORATION Detroit office c/o RFM Inc. Customer service 2001 Orndorf Drive, Brighton, MI 48116 U.S.A. TEL : +1(248)308-2620, FAX :+1(248)308-2627
メキシコ/MITSUBISHI MATERIALS MÉXICO S.A. DE C.V. Av. La Cañada No.16, Parque Industrial Bernardo Quintana, El Marques, Querétaro, CP 76246, México TEL : +52-442-1926800 MOLDINO Tool Engineering, Ltd.
ブラジル/MITSUBISHI MATERIALS BRASIL LTDA. Rua Cincinato Braga, 340 13° andar.Bela Vista – CEP 01333-010 São Paulo – SP ., Brasil TEL : +55(11)3506-5600 FAX : +55(11)3506-5677
タ イ/MITSUBISHI MATERIALS (THAILAND) CO., LTD. 139/3 Moo 2, Tambon Khlong Chik, Amphoe Bang Pa-in, Phra Nakhon Si Ayutthaya 13160, Thailand TEL:+66-3525-8024
イ ン ド/Mitsubishi Materials India Private Limited H.O.: Prasad Enclave, #118/119, 1st Floor, 2nd Stage, 5th main, BBMP Ward #11, (New #38), Industrial Suburb, Yeshwanthpura, Bengaluru, 560 022, Karnataka, India. Tel : +91-80-2204-3600 New Produc t News No.0801-18 2026-2
予告なく、改良・改善のために仕様変更することがあります。
Specifications for the products listed in this catalog are subject to change without notice due to 2026-2(K)MT2
replacement or modification. Printed in JAPAN 2008-1:FP
Page2
ETM(LN/P)-TH、ETR(P)-THの特長
Features of ETM(LN/P)-TH, ETR(P)-TH
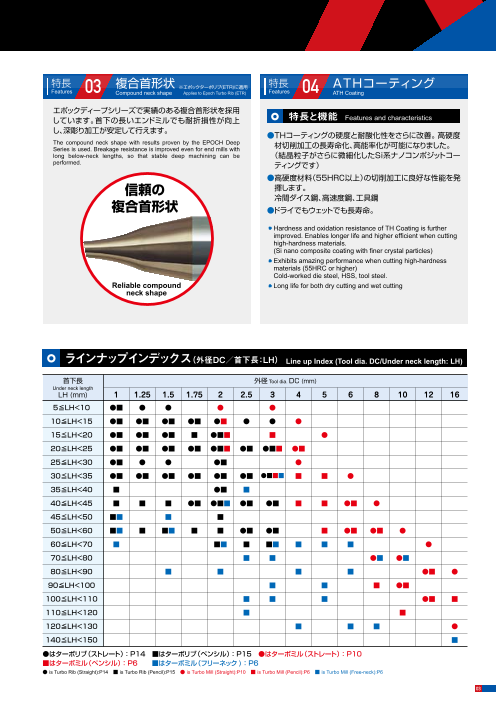
特長 複合首形状 ※エポックターボリブ(ETR)に適用 特長 ATHコーティング
金型の納期短縮の要請に応える Features 03 Compound neck shape Applies to Epoch Turbo Rib (ETR) Features 04 ATH Coating
エポックディープシリーズで実績のある複合首形状を採用
高能率加工用コーナRエンドミル しています。首下の長いエンドミルでも耐折損性が向上 特長と機能 Features and characteristics
し、深彫り加工が安定して行えます。 ●THコーティングの硬度と耐酸化性をさらに改善。高硬度
Corner radius end mill for high-efficient machining The compound neck shape with results proven by the EPOCH Deep
Series is used. Breakage resistance is improved even for end mills with 材切削加工の長寿命化、高能率化が可能になりました。
responds to demands for shortening mold delivery times. long below-neck lengths, so that stable deep machining can be (結晶粒子がさらに微細化したSi系ナノコンポジットコー
performed. ティングです)
●高硬度材料(55HRC以上)の切削加工に良好な性能を発
より速く 刃 形→高能率加工で実績のターボミル 信頼の 揮します。
冷間ダイス鋼、高速度鋼、工具鋼
Faster: Flute shape of Turbo Mills has proven results for high-efficient machining. 複合首形状 ●ドライでもウェットでも長寿命。
より深く 首形状→小径深彫り加工で実績のディープシリーズ ●Hardness and oxidation resistance of TH Coating is further
Deeper: Neck shape of Deep Series has proven results for small-diameter deep machining. improved. Enables longer life and higher efficient when cutting
high-hardness materials.
(Si nano composite coating with finer crystal particles)
放電レス直彫り加工を強力にサポート! ●Exhibits amazing performance when cutting high-hardness
materials (55HRC or higher)
Strong support for electrodischargeless direct machining! Cold-worked die steel, HSS, tool steel.
Reliable compound ●Long life for both dry cutting and wet cutting
neck shape
ラインナップインデックス( 外径DC/首下長:LH) Line up Index (Tool dia. DC/Under neck length: LH)
ETR-TH φ1~φ3 [ 44 アイテムItems ]
適応範囲
Application range 加工 ETRP-TH φ1~φ3 [ 49 アイテムItems ] 首下長 外径 Tool dia. DC (mm)
用途 ETM-TH φ2~φ20 [ 10 アイテムItems ] Under neck length
銅 炭素鋼 プリハードン鋼 焼入れ鋼 焼入れ鋼 Applications LH (mm) 1 1.25 1.5 1.75 2 2.5 3 4 5 6 8 10 12 16
合金鋼 45~55HRC 55~65HRC 金型製作 部品加工 ETMLN-TH φ4~φ16 [ 16 アイテムItems ]
Copper Carbon steel Pre-hardened Hardened steel Hardened steel
Alloy steel steel 45̃55HRC 55̃65HRC Mold making Parts processing ETMP-TH φ1~φ16 [ 60アイテムItems ] 5≦LH<10 ●■ ● ● ● ●
10≦LH<15 ●■ ●■ ●■ ●■ ●■ ● ● ●
特長 オーバル効果 特長 02 形(低速高送り)
Features 01 高剛性刃 15≦LH<20 ●■ ●■ ●■ ■ ●■■ ■ ●
Oval effect Features High-rigidity flute shape 20≦LH<25 ●■ ●■ ●■ ●■ ●■■ ●■ ●■■ ●■
刃形断面はエポックターボミルで実績のあるオーバル形 25≦LH<30 ●■ ● ● ●■ ●
コーナR刃形形状はエポックターボミルと同様に欠けの
状を採用しています。特にコーナー部の加工においてビ 生じにくい高剛性刃型を採用しています。大きな1刃送り 30≦LH<35 ●■ ●■ ●■ ●■ ●■ ●■ ●■■■ ■ ■ ●
ビリ振動が抑えられ、安定した高能率な切削が可能です。 量で加工ができ、高能率な加工を実現します。 35≦LH<40 ■ ●■ ■
The flute cross-section is the oval shape with results proven by EPOCH
Turbo Mills. It suppresses vibrations, particularly when machining The corner R flute shape used is the same chipping-resistant high-rigidity 40≦LH<45
corner areas, so that stable high-efficient cutting can be performed. flute type by Epoch Turbo Mills. Because of this, machining with high ■ ■ ■ ●■ ●■■ ●■ ●■ ■ ■ ●■ ●
per-flute feed amounts is possible and high-efficient machining can be
achieved. 45≦LH<50 ■■ ■ ■
信頼のオーバル形状 50≦LH<60 ■■ ■ ■■ ■ ■ ●■ ●■ ■ ●■ ●■ ●
親刃 60≦LH<70 ■ ■■ ■ ■■ ■ ■ ■ ●
Main cutting edge
70≦LH<80 ■ ■ ●■ ●■
子刃 80≦LH<90 ■ ■ ■ ■ ●■ ●
Sub cutting edge
90≦LH<100 ■ ■ ■ ●■
クリアランス
Clearance 100≦LH<110 ■ ■ ■ ●■ ■
110≦LH<120 ■ ■
高送りが可能な 120≦LH<130 ■ ■ ■ ●
高剛性刃形 140≦LH<150 ■
断面がオーバル形状 ●はターボリブ(ストレート):P14 ■はターボリブ(ペンシル):P15 ●はターボミル(ストレート):P10
Cross-section is oval.
Reliable oval shape High-rigidity flute shape makes high feed rates possible. ■はターボミル(ペンシル):P6 ■はターボミル(フリーネック):P6
● is Turbo Rib (Straight):P14 ■ is Turbo Rib (Pencil):P15 ● is Turbo Mill (Straight):P10 ■ is Turbo Mill (Pencil):P6 ■ is Turbo Mill (Free-neck):P6
02 03
Page3
ETM(LN/P)-TH、ETR(P)-THの特長
Features of ETM(LN/P)-TH, ETR(P)-TH
特長 複合首形状 ※エポックターボリブ(ETR)に適用 特長 ATHコーティング
金型の納期短縮の要請に応える Features 03 Compound neck shape Applies to Epoch Turbo Rib (ETR) Features 04 ATH Coating
エポックディープシリーズで実績のある複合首形状を採用
高能率加工用コーナRエンドミル しています。首下の長いエンドミルでも耐折損性が向上 特長と機能 Features and characteristics
し、深彫り加工が安定して行えます。 ●THコーティングの硬度と耐酸化性をさらに改善。高硬度
Corner radius end mill for high-efficient machining The compound neck shape with results proven by the EPOCH Deep
Series is used. Breakage resistance is improved even for end mills with 材切削加工の長寿命化、高能率化が可能になりました。
responds to demands for shortening mold delivery times. long below-neck lengths, so that stable deep machining can be (結晶粒子がさらに微細化したSi系ナノコンポジットコー
performed. ティングです)
●高硬度材料(55HRC以上)の切削加工に良好な性能を発
より速く 刃 形→高能率加工で実績のターボミル 信頼の 揮します。
冷間ダイス鋼、高速度鋼、工具鋼
Faster: Flute shape of Turbo Mills has proven results for high-efficient machining. 複合首形状 ●ドライでもウェットでも長寿命。
より深く 首形状→小径深彫り加工で実績のディープシリーズ ●Hardness and oxidation resistance of TH Coating is further
Deeper: Neck shape of Deep Series has proven results for small-diameter deep machining. improved. Enables longer life and higher efficient when cutting
high-hardness materials.
(Si nano composite coating with finer crystal particles)
放電レス直彫り加工を強力にサポート! ●Exhibits amazing performance when cutting high-hardness
materials (55HRC or higher)
Strong support for electrodischargeless direct machining! Cold-worked die steel, HSS, tool steel.
Reliable compound ●Long life for both dry cutting and wet cutting
neck shape
ラインナップインデックス( 外径DC/首下長:LH) Line up Index (Tool dia. DC/Under neck length: LH)
ETR-TH φ1~φ3 [ 44 アイテムItems ]
適応範囲
Application range 加工 ETRP-TH φ1~φ3 [ 49 アイテムItems ] 首下長 外径 Tool dia. DC (mm)
用途 ETM-TH φ2~φ20 [ 10 アイテムItems ] Under neck length
銅 炭素鋼 プリハードン鋼 焼入れ鋼 焼入れ鋼 Applications LH (mm) 1 1.25 1.5 1.75 2 2.5 3 4 5 6 8 10 12 16
合金鋼 45~55HRC 55~65HRC 金型製作 部品加工 ETMLN-TH φ4~φ16 [ 16 アイテムItems ]
Copper Carbon steel Pre-hardened Hardened steel Hardened steel
Alloy steel steel 45̃55HRC 55̃65HRC Mold making Parts processing ETMP-TH φ1~φ16 [ 60アイテムItems ] 5≦LH<10 ●■ ● ● ● ●
10≦LH<15 ●■ ●■ ●■ ●■ ●■ ● ● ●
特長 オーバル効果 特長 02 形(低速高送り)
Features 01 高剛性刃 15≦LH<20 ●■ ●■ ●■ ■ ●■■ ■ ●
Oval effect Features High-rigidity flute shape 20≦LH<25 ●■ ●■ ●■ ●■ ●■■ ●■ ●■■ ●■
刃形断面はエポックターボミルで実績のあるオーバル形 25≦LH<30 ●■ ● ● ●■ ●
コーナR刃形形状はエポックターボミルと同様に欠けの
状を採用しています。特にコーナー部の加工においてビ 生じにくい高剛性刃型を採用しています。大きな1刃送り 30≦LH<35 ●■ ●■ ●■ ●■ ●■ ●■ ●■■■ ■ ■ ●
ビリ振動が抑えられ、安定した高能率な切削が可能です。 量で加工ができ、高能率な加工を実現します。 35≦LH<40 ■ ●■ ■
The flute cross-section is the oval shape with results proven by EPOCH
Turbo Mills. It suppresses vibrations, particularly when machining The corner R flute shape used is the same chipping-resistant high-rigidity 40≦LH<45
corner areas, so that stable high-efficient cutting can be performed. flute type by Epoch Turbo Mills. Because of this, machining with high ■ ■ ■ ●■ ●■■ ●■ ●■ ■ ■ ●■ ●
per-flute feed amounts is possible and high-efficient machining can be
achieved. 45≦LH<50 ■■ ■ ■
信頼のオーバル形状 50≦LH<60 ■■ ■ ■■ ■ ■ ●■ ●■ ■ ●■ ●■ ●
親刃 60≦LH<70 ■ ■■ ■ ■■ ■ ■ ■ ●
Main cutting edge
70≦LH<80 ■ ■ ●■ ●■
子刃 80≦LH<90 ■ ■ ■ ■ ●■ ●
Sub cutting edge
90≦LH<100 ■ ■ ■ ●■
クリアランス
Clearance 100≦LH<110 ■ ■ ■ ●■ ■
110≦LH<120 ■ ■
高送りが可能な 120≦LH<130 ■ ■ ■ ●
高剛性刃形 140≦LH<150 ■
断面がオーバル形状 ●はターボリブ(ストレート):P14 ■はターボリブ(ペンシル):P15 ●はターボミル(ストレート):P10
Cross-section is oval.
Reliable oval shape High-rigidity flute shape makes high feed rates possible. ■はターボミル(ペンシル):P6 ■はターボミル(フリーネック):P6
● is Turbo Rib (Straight):P14 ■ is Turbo Rib (Pencil):P15 ● is Turbo Mill (Straight):P10 ■ is Turbo Mill (Pencil):P6 ■ is Turbo Mill (Free-neck):P6
02 03
Page4
フリーネックタイプの特長 フリーネックタイプを用いた加工例
Examples of Machin ing wi th Free-neck Type
Features of free-neck type
ソリッドエンドミルによる切削加工の深さの限界を超える ダイカスト金型の深彫り加工例
Example of large die cast mold
大物ダイカスト金型、鋳造金型、プラスチック金型全般の深部加工に
対応します。「あと少し突き出せたら」というニーズにお応えする 従来工具では届かなかったL/D30や40といった領域においてもフリーネックタイプであれば届きます。
首テーパと外径サイズをラインナップいたしました。 また、ラジアスエンドミルにより高能率な荒加工が可能です。
フリーネックタイプのラジアスエンドミルによって The free neck type can reach areas such as L/D 30 and 40, which were difficult to cut with conventional tools.
In addition, the radius end mill allows for highly efficient rough machining.
従来、切削では困難であったL/Dが30や40といった深い領域の荒加工
が可能です。
被削材:SKD61(45HRC)
Exceeds the depth limits involved with solid end mill cutting. 勾配角:1.5°
Supports deep milling on all kinds of large die cast molds, casting molds, Work material :SKD61(45HRC)
and plastic molds. Product lineup includes a range of neck tapers and tool Incline angle : 1.5° 【全体】
diameters for that “extra little bit of projection.”
Free-neck type radius end mill enables rough machining of deep areas with 深さ:230mm
L/D ratios of 30 or 40, which was previously difficult to achieve by cutting. Overview, Depth : 230mm
【リブ溝部】
深さ120mmを超える部位には
深さ:120mm モジュラーミル専用超硬シャンク
(フリーネックタイプ)が有効です。
Rib slot part For areas with a depth exceeding 120mm,
工具が加工部に届かない時に突き出し量を調整できます Depth : 120mm a carbide shank (free-neck type) for modular
mills is effective.
Adjustable projection length to allow tool tips to reach machining areas
多様な深さにすぐ使えて工具集約ができる! 深さ120mm程度の部位は
ETMPフリーネックタイプで
Suitable for use across a range of depths, simplifying tool selection 対応可能です。
ETMP free-neck type could be
available for areas with a depth
of approximately 120mm.
150mm
把持量が調整できるので、
様々な深さに対応できます 200mm
Gripped lengths can be adjusted to
suitable depth.
工程:等高線荒加工 Process : Contour roughing
工具 首形状 工程 工具径 突出量 回転数 送り速度 ap ae 残し代 加工時間 使用本数
Tool Neck shape Process Tool dia. Projection Revolution Feed rate Machining utting time No. of tools
(mm) (mm) (min-1) (mm/min) (mm) (mm) allowance C
(mm) (h:m)
TR2F2020M-3
首部に段差がないので BPNW0603ER-05 ストレート 大荒
壁面への干渉リスクが軽減されます 20 120 1900 4500 0.4 10 0.2 1:40 1
(JP4120) Straight Heavy
No step at the neck minimizes risk of ASC25T-10.5-300-150Z-09 roughing
interference at side faces.
ETM4120-20-TH ストレート 荒
Straight Roughing 12 73 1700 2000 0.2 6 0.35 1:40 1
深さごとで工具交換 フリーネックだと1本! ETMP4080-70-20-150-TH フリーネック 荒
Free-neck Roughing 8 73 2000 3200 0.14 4 0.35 2:28 2
Tool change required for specific depth Only one free-neck tool needed! ETMP4060-86-1515-TH フリーネック 荒
Free-neck Roughing 6 73 2700 3200 0.1 3 0.35 1:37 1
ETMP4040-83-1510-TH フリーネック 荒
Free-neck Roughing 4 73 4000 2400 0.03 2 0.35 1:53 1
ダイカスト加工例 ETMP4040-83-1510-TH フリーネック 仕上げ
Free-neck Finishing 4 73 4000 2400 0.25 - 0.05 2:33 1
Die-casting machining example
ETMP4060-86-1515-TH フリーネック 荒
Free-neck Roughing 6 98 2700 2600 0.05 3 0.35 4:43 2
シリンダーヘッド
Cylinder head 底Rの仕上げには ETMP4040-83-1510-TH フリーネック 荒
Free-neck Roughing 4 98 4000 2600 0.02 2 0.35 6:22 2
ボールタイプの
EPDBPE-ATHが有効です。 上げ
【使用工具例】 ETMP4040-83-1510-TH フリーネック 仕
Free-neck Finishing 4 98 4000 2400 0.25 - 0.05 1:33 1
Example of tools Ball type EPDBPE-ATH is
effective for finishing the ETMP4040-121-1510-TH フリーネック 荒
0) Free-neck Roughing 4 123 4000 2200 0.015 2 0.35 16:13 4
・ETMP4100-73-20-170-TH(DC1
・ETMP4080-70-20-150-TH(DC8) bottom R.
ETMP4030-101-1508-TH フリーネック 荒
Free-neck Roughing 3 123 4300 1500 0.01 1.5 0.35 5:50 2
・ETMP4060-86-1515-TH(DC6)
・ETMP4060-67-15-150-TH(DC5) ETMP4040-121-1510-TH フリーネック 仕上げ
Free-neck Finishing 4 123 4000 2400 0.25 - 0.05 1:33 1
・ETMP4040-83-1510-TH(DC4)
・ETMP4040-64-10-TH(DC4) 総加工時間:48時間25分 Total cutting time : 48 hr. 25 min.
04 05
Page5
フリーネックタイプの特長 フリーネックタイプを用いた加工例
Examples of Machin ing wi th Free-neck Type
Features of free-neck type
ソリッドエンドミルによる切削加工の深さの限界を超える ダイカスト金型の深彫り加工例
Example of large die cast mold
大物ダイカスト金型、鋳造金型、プラスチック金型全般の深部加工に
対応します。「あと少し突き出せたら」というニーズにお応えする 従来工具では届かなかったL/D30や40といった領域においてもフリーネックタイプであれば届きます。
首テーパと外径サイズをラインナップいたしました。 また、ラジアスエンドミルにより高能率な荒加工が可能です。
フリーネックタイプのラジアスエンドミルによって The free neck type can reach areas such as L/D 30 and 40, which were difficult to cut with conventional tools.
In addition, the radius end mill allows for highly efficient rough machining.
従来、切削では困難であったL/Dが30や40といった深い領域の荒加工
が可能です。
被削材:SKD61(45HRC)
Exceeds the depth limits involved with solid end mill cutting. 勾配角:1.5°
Supports deep milling on all kinds of large die cast molds, casting molds, Work material :SKD61(45HRC)
and plastic molds. Product lineup includes a range of neck tapers and tool Incline angle : 1.5° 【全体】
diameters for that “extra little bit of projection.”
Free-neck type radius end mill enables rough machining of deep areas with 深さ:230mm
L/D ratios of 30 or 40, which was previously difficult to achieve by cutting. Overview, Depth : 230mm
【リブ溝部】
深さ120mmを超える部位には
深さ:120mm モジュラーミル専用超硬シャンク
(フリーネックタイプ)が有効です。
Rib slot part For areas with a depth exceeding 120mm,
工具が加工部に届かない時に突き出し量を調整できます Depth : 120mm a carbide shank (free-neck type) for modular
mills is effective.
Adjustable projection length to allow tool tips to reach machining areas
多様な深さにすぐ使えて工具集約ができる! 深さ120mm程度の部位は
ETMPフリーネックタイプで
Suitable for use across a range of depths, simplifying tool selection 対応可能です。
ETMP free-neck type could be
available for areas with a depth
of approximately 120mm.
150mm
把持量が調整できるので、
様々な深さに対応できます 200mm
Gripped lengths can be adjusted to
suitable depth.
工程:等高線荒加工 Process : Contour roughing
工具 首形状 工程 工具径 突出量 回転数 送り速度 ap ae 残し代 加工時間 使用本数
Tool Neck shape Process Tool dia. Projection Revolution Feed rate Machining utting time No. of tools
(mm) (mm) (min-1) (mm/min) (mm) (mm) allowance C
(mm) (h:m)
TR2F2020M-3
首部に段差がないので BPNW0603ER-05 ストレート 大荒
壁面への干渉リスクが軽減されます 20 120 1900 4500 0.4 10 0.2 1:40 1
(JP4120) Straight Heavy
No step at the neck minimizes risk of ASC25T-10.5-300-150Z-09 roughing
interference at side faces.
ETM4120-20-TH ストレート 荒
Straight Roughing 12 73 1700 2000 0.2 6 0.35 1:40 1
深さごとで工具交換 フリーネックだと1本! ETMP4080-70-20-150-TH フリーネック 荒
Free-neck Roughing 8 73 2000 3200 0.14 4 0.35 2:28 2
Tool change required for specific depth Only one free-neck tool needed! ETMP4060-86-1515-TH フリーネック 荒
Free-neck Roughing 6 73 2700 3200 0.1 3 0.35 1:37 1
ETMP4040-83-1510-TH フリーネック 荒
Free-neck Roughing 4 73 4000 2400 0.03 2 0.35 1:53 1
ダイカスト加工例 ETMP4040-83-1510-TH フリーネック 仕上げ
Free-neck Finishing 4 73 4000 2400 0.25 - 0.05 2:33 1
Die-casting machining example
ETMP4060-86-1515-TH フリーネック 荒
Free-neck Roughing 6 98 2700 2600 0.05 3 0.35 4:43 2
シリンダーヘッド
Cylinder head 底Rの仕上げには ETMP4040-83-1510-TH フリーネック 荒
Free-neck Roughing 4 98 4000 2600 0.02 2 0.35 6:22 2
ボールタイプの
EPDBPE-ATHが有効です。 上げ
【使用工具例】 ETMP4040-83-1510-TH フリーネック 仕
Free-neck Finishing 4 98 4000 2400 0.25 - 0.05 1:33 1
Example of tools Ball type EPDBPE-ATH is
effective for finishing the ETMP4040-121-1510-TH フリーネック 荒
0) Free-neck Roughing 4 123 4000 2200 0.015 2 0.35 16:13 4
・ETMP4100-73-20-170-TH(DC1
・ETMP4080-70-20-150-TH(DC8) bottom R.
ETMP4030-101-1508-TH フリーネック 荒
Free-neck Roughing 3 123 4300 1500 0.01 1.5 0.35 5:50 2
・ETMP4060-86-1515-TH(DC6)
・ETMP4060-67-15-150-TH(DC5) ETMP4040-121-1510-TH フリーネック 仕上げ
Free-neck Finishing 4 123 4000 2400 0.25 - 0.05 1:33 1
・ETMP4040-83-1510-TH(DC4)
・ETMP4040-64-10-TH(DC4) 総加工時間:48時間25分 Total cutting time : 48 hr. 25 min.
04 05
Page6
ラインナップ エポックターボミル
Line Up, Epoch Turbo Mi l l
ペンシルネックタイプ Pencil neck type
RE BHTA2 20° ETMP4 - - - TH
Aタイプ 寸法 Size(mm)
A type ℓ
LH 商品コード 在庫 外径 コーナ半径 首下長 刃長 首部テーパ半角 全長 シャンク径 首形状 備考
LF
Item code Tool dia. Corner Under neck Flute Neck Overall Shank
Stock radius length length angle length dia. Shape Note
RE BHTA2 DC RE LH ℓ BHTA2 LF DCONMS
Bタイプ
B type ETMP4050-30-12-TH ● 30 7.5 1° 90 6 A
フリーネックタイプ ℓ
LH
Free-neck type LF ETMP4050-40-12-TH ● 40 7.5 1° 100 8 A
ETMP4050-50-12-TH ● 50 7.5 1° 110 8 A
5 1.2
±0.015 ねじれ ETMP4050-95-12-TH ● 95 7.5 1° 150 8 B
ETMP4 - - -TH Carbide Helix angle ETMP4050-66-1512-TH ● 66 7.5 1.5° 130 8 B
寸法 Size(mm) ETMP4050-104-1512-TH ● 104 7.5 1.5° 170 10 B
商品コード 在庫 外径 コーナ半径 首下長 刃長 首部テーパ半角 全長 シャンク径 首形状 備考 ETMP4060-40-15-TH ● 40 9 1° 100 8 A
Item code Tool dia. Corner Under neck Flute Neck Overall Shank
Stock radius length length angle length dia. Shape Note ETMP4060-55-15-TH ● 55 9 1° 110 8 A
DC RE LH ℓ BHTA2 LF DCONMS ETMP4060-67-15-TH ● 67 9 1° 125 8 B
ETMP4010-59-1502-TH ● 59 1 1.5° 120 4 B ETMP4060-67-15-150-TH ● 6 1.5 67 9 1° 150 8 B
ETMP4010-49-3002-TH ● 1 0.2 49 1 3.0° 100 6 B ETMP4060-125-15-TH ● 125 9 1° 170 10 B
ETMP4010-68-3002-TH ● 68 1 3.0° 150 8 B ETMP4060-86-1515-TH ● 86 9 1.5° 140 10 B
ETMP4015-50-1503-TH ● 50 1.5 1.5° 110 4 B ETMP4060-124-1515-TH ● 124 9 1.5° 170 12 B
ETMP4015-45-3003-TH ● 1.5 0.3 45 1.5 3.0° 100 6 B ETMP4080-55-20-TH ● 55 12 1° 110 10 A
ETMP4015-83-3003-TH ● 83 1.5 3.0° 150 10 B ETMP4080-70-20-TH ● 70 12 1° 130 10 B
ETMP4020-12-05-TH ● 12 3 1° 70 6 A ETMP4080-70-20-150-TH ● 8 2 70 12 1° 150 10 B
ETMP4020-16-05-TH ● 16 3 1° 70 6 A ETMP4080-90-20-TH ● 90 12 1° 145 12 A
ETMP4020-20-05-TH ● 20 3 1° 70 6 A ETMP4080-128-20-TH ● 128 12 1° 170 12 B
ETMP4020-61-05-TH ● 2 0.5 61 3 1° 120 4 B ETMP4100-73-20-TH ● 73 15 1° 135 12 B
ETMP4020-42-1505-TH ● 42 3 1.5° 100 4 B ETMP4100-73-20-170-TH ● 73 15 1° 170 12 B
ETMP4020-42-3005-TH ● 42 3 3.0° 100 6 B 10 2
ETMP4100-95-20-TH ● 95 15 1° 150 16 A
ETMP4020-80-3005-TH ● 80 3 3.0° 150 10 B ETMP4100-115-20-TH ● 115 15 1° 170 16 A
ETMP4025-105-05-TH ● 105 3.75 1° 150 6 B ETMP4120-80-20-TH ● 80 18 1° 135 16 A
ETMP4025-71-1505-TH ● 71 3.75 1.5° 130 6 B 12 2
ETMP4120-105-20-TH ● 105 18 1° 160 16 A
ETMP4025-110-1505-TH ● 2.5 0.5 110 3.75 1.5° 170 8 B ETMP4160-105-30-TH ● 105 24 1° 160 20 A
ETMP4025-38-3005-TH ● 38 3.75 3.0° 100 6 B 16 3
ETMP4160-140-30-TH ● 140 24 1° 200 20 B
ETMP4025-76-3005-TH ● 76 3.75 3.0° 150 10 B
ETMP4030-18-08-TH ● 18 4.5 1° 80 6 A
ETMP4030-24-08-TH ● 24 4.5 1° 80 6 A ご注意 Attention
ETMP4030-30-08-TH ● 30 4.5 1° 80 6 A
ETMP4030-92-08-TH ● 92 4.5 1° 150 6 B
3 0.8
ETMP4030-63-1508-TH ● 63 4.5 1.5° 130 6 B 親刃 Main cutting edge 刃先断面がオーバル形状のため工具外径測定時や振れ
ETMP4030-101-1508-TH ● 101 4.5 1.5° 170 8 B 子刃
ETMP4030-34-3008-TH ● 34 4.5 3.0° 100 6 B クリアランス Sub cutting edge 測定時はご注意ください。
Clearance エンド子刃につながる外径が小さく設計されています。工具径や振れ測定時
ETMP4030-72-3008-TH ● 72 4.5 3.0° 150 10 B は親刃にて測定ください。
ETMP4040-24-10-TH ● 24 6 1° 90 6 A Be careful when measuring the tool diameter or runout of tools as the cutting edge cross
ETMP4040-32-10-TH ● 32 6 1° 90 6 A section is oval shaped.
断面がオーバル形状 The tool is designed with a smaller outer diameter connected to end sub cutting edge.
ETMP4040-40-10-TH ● 40 6 1° 90 6 A Cross-section is oval. When measuring tool diameter or run out, measure the main cutting edge.
ETMP4040-64-10-TH ● 64 6 1° 130 6 B
4 1
ETMP4040-122-10-TH ● 122 6 1° 170 8 B
ETMP4040-83-1510-TH ● 83 6 1.5° 140 8 B
ETMP4040-121-1510-TH ● 121 6 1.5° 170 10 B 再研磨対応範囲一覧表 Regrinding compatibility range table
ETMP4040-83-3010-TH ● 83 6 3.0° 150 12 B
商品コード 商品名称 形 状 再研磨対応外径範囲(㎜)
Re-grinding compatibility range
Item code Product name Shape 外周 Outer dia. エンド End
ETMP-TH エポックターボミル ペンシルネックタイプ ×
Epoch Turbo Mill -Pencil neck type (N/A) 2~16
【注意】 L/D(首下長/外径)が10DCを超える工具の再研磨可否については、弊社営業にお問い合わせください。
●印:標準在庫品です。●:Stocked items. 【Note】Contact our sales office regarding whether or not regrinding is possible for tools where L/D(under neck length / tool diameter) more than 10DC
06 07
DC DC
DCONMS
DCONMS
Page7
ラインナップ エポックターボミル
Line Up, Epoch Turbo Mi l l
ペンシルネックタイプ Pencil neck type
RE BHTA2 20° ETMP4 - - - TH
Aタイプ 寸法 Size(mm)
A type ℓ
LH 商品コード 在庫 外径 コーナ半径 首下長 刃長 首部テーパ半角 全長 シャンク径 首形状 備考
LF
Item code Tool dia. Corner Under neck Flute Neck Overall Shank
Stock radius length length angle length dia. Shape Note
RE BHTA2 DC RE LH ℓ BHTA2 LF DCONMS
Bタイプ
B type ETMP4050-30-12-TH ● 30 7.5 1° 90 6 A
フリーネックタイプ ℓ
LH
Free-neck type LF ETMP4050-40-12-TH ● 40 7.5 1° 100 8 A
ETMP4050-50-12-TH ● 50 7.5 1° 110 8 A
5 1.2
±0.015 ねじれ ETMP4050-95-12-TH ● 95 7.5 1° 150 8 B
ETMP4 - - -TH Carbide Helix angle ETMP4050-66-1512-TH ● 66 7.5 1.5° 130 8 B
寸法 Size(mm) ETMP4050-104-1512-TH ● 104 7.5 1.5° 170 10 B
商品コード 在庫 外径 コーナ半径 首下長 刃長 首部テーパ半角 全長 シャンク径 首形状 備考 ETMP4060-40-15-TH ● 40 9 1° 100 8 A
Item code Tool dia. Corner Under neck Flute Neck Overall Shank
Stock radius length length angle length dia. Shape Note ETMP4060-55-15-TH ● 55 9 1° 110 8 A
DC RE LH ℓ BHTA2 LF DCONMS ETMP4060-67-15-TH ● 67 9 1° 125 8 B
ETMP4010-59-1502-TH ● 59 1 1.5° 120 4 B ETMP4060-67-15-150-TH ● 6 1.5 67 9 1° 150 8 B
ETMP4010-49-3002-TH ● 1 0.2 49 1 3.0° 100 6 B ETMP4060-125-15-TH ● 125 9 1° 170 10 B
ETMP4010-68-3002-TH ● 68 1 3.0° 150 8 B ETMP4060-86-1515-TH ● 86 9 1.5° 140 10 B
ETMP4015-50-1503-TH ● 50 1.5 1.5° 110 4 B ETMP4060-124-1515-TH ● 124 9 1.5° 170 12 B
ETMP4015-45-3003-TH ● 1.5 0.3 45 1.5 3.0° 100 6 B ETMP4080-55-20-TH ● 55 12 1° 110 10 A
ETMP4015-83-3003-TH ● 83 1.5 3.0° 150 10 B ETMP4080-70-20-TH ● 70 12 1° 130 10 B
ETMP4020-12-05-TH ● 12 3 1° 70 6 A ETMP4080-70-20-150-TH ● 8 2 70 12 1° 150 10 B
ETMP4020-16-05-TH ● 16 3 1° 70 6 A ETMP4080-90-20-TH ● 90 12 1° 145 12 A
ETMP4020-20-05-TH ● 20 3 1° 70 6 A ETMP4080-128-20-TH ● 128 12 1° 170 12 B
ETMP4020-61-05-TH ● 2 0.5 61 3 1° 120 4 B ETMP4100-73-20-TH ● 73 15 1° 135 12 B
ETMP4020-42-1505-TH ● 42 3 1.5° 100 4 B ETMP4100-73-20-170-TH ● 73 15 1° 170 12 B
ETMP4020-42-3005-TH ● 42 3 3.0° 100 6 B 10 2
ETMP4100-95-20-TH ● 95 15 1° 150 16 A
ETMP4020-80-3005-TH ● 80 3 3.0° 150 10 B ETMP4100-115-20-TH ● 115 15 1° 170 16 A
ETMP4025-105-05-TH ● 105 3.75 1° 150 6 B ETMP4120-80-20-TH ● 80 18 1° 135 16 A
ETMP4025-71-1505-TH ● 71 3.75 1.5° 130 6 B 12 2
ETMP4120-105-20-TH ● 105 18 1° 160 16 A
ETMP4025-110-1505-TH ● 2.5 0.5 110 3.75 1.5° 170 8 B ETMP4160-105-30-TH ● 105 24 1° 160 20 A
ETMP4025-38-3005-TH ● 38 3.75 3.0° 100 6 B 16 3
ETMP4160-140-30-TH ● 140 24 1° 200 20 B
ETMP4025-76-3005-TH ● 76 3.75 3.0° 150 10 B
ETMP4030-18-08-TH ● 18 4.5 1° 80 6 A
ETMP4030-24-08-TH ● 24 4.5 1° 80 6 A ご注意 Attention
ETMP4030-30-08-TH ● 30 4.5 1° 80 6 A
ETMP4030-92-08-TH ● 92 4.5 1° 150 6 B
3 0.8
ETMP4030-63-1508-TH ● 63 4.5 1.5° 130 6 B 親刃 Main cutting edge 刃先断面がオーバル形状のため工具外径測定時や振れ
ETMP4030-101-1508-TH ● 101 4.5 1.5° 170 8 B 子刃
ETMP4030-34-3008-TH ● 34 4.5 3.0° 100 6 B クリアランス Sub cutting edge 測定時はご注意ください。
Clearance エンド子刃につながる外径が小さく設計されています。工具径や振れ測定時
ETMP4030-72-3008-TH ● 72 4.5 3.0° 150 10 B は親刃にて測定ください。
ETMP4040-24-10-TH ● 24 6 1° 90 6 A Be careful when measuring the tool diameter or runout of tools as the cutting edge cross
ETMP4040-32-10-TH ● 32 6 1° 90 6 A section is oval shaped.
断面がオーバル形状 The tool is designed with a smaller outer diameter connected to end sub cutting edge.
ETMP4040-40-10-TH ● 40 6 1° 90 6 A Cross-section is oval. When measuring tool diameter or run out, measure the main cutting edge.
ETMP4040-64-10-TH ● 64 6 1° 130 6 B
4 1
ETMP4040-122-10-TH ● 122 6 1° 170 8 B
ETMP4040-83-1510-TH ● 83 6 1.5° 140 8 B
ETMP4040-121-1510-TH ● 121 6 1.5° 170 10 B 再研磨対応範囲一覧表 Regrinding compatibility range table
ETMP4040-83-3010-TH ● 83 6 3.0° 150 12 B
商品コード 商品名称 形 状 再研磨対応外径範囲(㎜)
Re-grinding compatibility range
Item code Product name Shape 外周 Outer dia. エンド End
ETMP-TH エポックターボミル ペンシルネックタイプ ×
Epoch Turbo Mill -Pencil neck type (N/A) 2~16
【注意】 L/D(首下長/外径)が10DCを超える工具の再研磨可否については、弊社営業にお問い合わせください。
●印:標準在庫品です。●:Stocked items. 【Note】Contact our sales office regarding whether or not regrinding is possible for tools where L/D(under neck length / tool diameter) more than 10DC
06 07
DC DC
DCONMS
DCONMS
Page8
標準切削条件表 エポックターボミル
Recommended Cut t ing Condi t ion, Epoch Turbo Mi l l
ETMP ペンシルネックタイプ Pencil neck type
ap
ae
寸法 Size (mm) 鋳鉄・炭素鋼・合金鋼 合金鋼・工具鋼 プリハードン鋼・焼入れ鋼 寸法 Size (mm) 鋳鉄・炭素鋼・合金鋼 合金鋼・工具鋼 プリハードン鋼・焼入れ鋼
Cast irons, Carbon steels, Alloy steels Pre-hardened steels, Hardened steels
商品コード 外径 首下長 首部テーパ Alloy steels, Tool steels 首部テーパ Cast irons, Carbon steels, Alloy steels loy steels, Tool steels Pre-hardened steels, Hardened steels
Tool dia. Under (150~250HB) (35~45HRC) 商品コード 外径 首下長 Al
Tool dia. Under
neck 半角 (25~35HRC) 半角 (150~250HB) (25~35HRC) (35~45HRC)
neck
Item code length Neck angle FC S50C SCM SKD NAK80 CENA1 SKD61 Item code length Neck angle FC S50C SCM SKD NAK80 CENA1 SKD61
回転数 送り速度 転数 送り速度 回転数 送り速度
DC LH BHTA2 ap ae 回 ap ae 回転数 送り速度 ap ae
n vf n vf n vf DC LH BHTA2 ap ae 回転数 送り速度 ap ae 回転数 送り速度 ap ae
n vf
min-1 ㎜/min ㎜ ㎜ min-1 ㎜/min ㎜ ㎜ min-1 ㎜/min ㎜ ㎜ min-1 ㎜/min ㎜ ㎜ n vf n vf
min-1 ㎜/min ㎜ ㎜ min-1 ㎜/min ㎜ ㎜
ETMP4010-59-1502-TH 59 1.5° 11,900 830 0.004 0.4 10,500 520 0.004 0.4 8,000 400 0.001 0.4 ETMP4050-30-12-TH 30 1° 4,800 6,370 0.324 1.3 4,200 3,900 0.324 1.3 3,200 3,040 0.227 1.3
ETMP4010-49-3002-TH 1 49 3.0° 11,900 2,500 0.036 0.4 10,500 1,580 0.036 0.4 8,000 1,200 0.025 0.4 ETMP4050-40-12-TH 40 1° 4,800 6,370 0.276 1.3 4,200 3,900 0.276 1.3 3,200 3,040 0.193 1.3
ETMP4010-68-3002-TH 68 3.0° 11,900 2,500 0.032 0.4 10,500 1,580 0.032 0.4 8,000 1,200 0.022 0.4 ETMP4050-50-12-TH 50 1° 4,800 6,370 0.180 1.3 4,200 3,900 0.180 1.3 3,200 3,040 0.126 1.3
5
ETMP4015-50-1503-TH 50 1.5° 9,500 2,130 0.019 0.45 8,400 1,340 0.019 0.45 6,400 1,020 0.009 0.45 ETMP4050-95-12-TH 95 1° 3,800 5,050 0.052 1.3 3,400 3,160 0.052 1.3 2,500 2,380 0.037 1.3
ETMP4015-45-3003-TH 1.5 45 3.0° 11,100 3,730 0.076 0.45 9,800 2,350 0.076 0.45 7,400 1,780 0.053 0.45 ETMP4050-66-1512-TH 66 1.5° 4,800 6,370 0.153 1.3 4,200 3,900 0.153 1.3 3,200 3,040 0.107 1.3
ETMP4015-83-3003-TH 83 3.0° 8,000 2,690 0.056 0.45 7,000 1,680 0.056 0.45 5,300 1,270 0.039 0.45 ETMP4050-104-1512-TH 104 1.5° 3,300 4,380 0.074 1.3 2,900 2,690 0.074 1.3 2,200 2,090 0.052 1.3
ETMP4020-12-05-TH 12 1° 11,900 5,380 0.135 0.5 10,500 3,200 0.135 0.5 8,000 2,560 0.095 0.5 ETMP4060-40-15-TH 40 1° 4,000 6,720 0.375 1.5 3,500 4,080 0.375 1.5 2,700 3,240 0.263 1.5
ETMP4020-16-05-TH 16 1° 11,900 5,380 0.115 0.5 10,500 3,200 0.115 0.5 8,000 2,560 0.081 0.5 ETMP4060-55-15-TH 55 1° 4,000 6,720 0.285 1.5 3,500 4,080 0.285 1.5 2,700 3,240 0.200 1.5
ETMP4020-20-05-TH 20 1° 11,900 5,380 0.075 0.5 10,500 3,200 0.075 0.5 8,000 2,560 0.053 0.5 ETMP4060-67-15-TH 67 1° 4,000 6,720 0.188 1.5 3,500 4,080 0.188 1.5 2,700 3,240 0.132 1.5
ETMP4020-61-05-TH 2 61 1° 7,200 1,630 0.005 0.5 6,300 960 0.005 0.5 4,800 770 0.002 0.5 ETMP4060-67-15-150-TH 6 67 1° 4,000 6,720 0.186 1.5 3,500 4,080 0.186 1.5 2,700 3,240 0.130 1.5
ETMP4020-42-1505-TH 42 1.5° 8,400 3,800 0.032 0.5 7,400 2,260 0.032 0.5 5,600 1,790 0.022 0.5 ETMP4060-125-15-TH 125 1° 2,800 4,700 0.055 1.5 2,500 2,910 0.055 1.5 1,900 2,280 0.039 1.5
ETMP4020-42-3005-TH 42 3.0° 8,400 3,800 0.096 0.5 7,400 2,260 0.096 0.5 5,600 1,790 0.067 0.5 ETMP4060-86-1515-TH 86 1.5° 4,000 6,720 0.165 1.5 3,500 4,080 0.165 1.5 2,700 3,240 0.115 1.5
ETMP4020-80-3005-TH 80 3.0° 7,200 3,250 0.063 0.5 6,300 2,840 0.063 0.5 4,800 1,540 0.044 0.5 ETMP4060-124-1515-TH 124 1.5° 2,800 4,700 0.093 1.5 2,500 2,910 0.093 1.5 1,900 2,280 0.065 1.5
ETMP4025-105-05-TH 105 1° 5,700 1,800 0.009 0.75 5,000 1,130 0.009 0.75 3,800 860 0.003 0.75 ETMP4080-55-20-TH 55 1° 3,000 6,720 0.540 2 2,600 4,160 0.540 2 2,000 3,200 0.378 2
ETMP4025-71-1505-TH 71 1.5° 6,700 4,220 0.043 0.75 5,900 2,660 0.043 0.75 4,500 2,030 0.030 0.75 ETMP4080-70-20-TH 70 1° 3,000 6,720 0.380 2 2,600 4,160 0.380 2 2,000 3,200 0.266 2
ETMP4025-110-1505-TH 2.5 110 1.5° 4,800 2,010 0.040 0.75 4,200 1,260 0.040 0.75 3,200 960 0.018 0.75 ETMP4080-70-20-150-TH 8 70 1° 3,000 6,720 0.375 2 2,600 4,160 0.375 2 2,000 3,200 0.263 2
ETMP4025-38-3005-TH 38 3.0° 9,500 5,990 0.132 0.75 8,400 3,780 0.132 0.75 6,400 2,880 0.092 0.75 ETMP4080-90-20-TH 90 1° 3,000 6,720 0.207 2 2,600 4,160 0.207 2 2,000 3,200 0.145 2
ETMP4025-76-3005-TH 76 3.0° 5,700 3,590 0.075 0.75 5,000 2,250 0.075 0.75 3,800 1,710 0.052 0.75 ETMP4080-128-20-TH 128 1° 2,400 5,380 0.104 2 2,100 3,360 0.104 2 1,600 2,560 0.073 2
ETMP4030-18-08-TH 18 1° 8,000 6,050 0.216 0.7 7,000 3,730 0.216 0.7 5,300 2,860 0.151 0.7 ETMP4100-73-20-TH 73 1° 2,400 6,720 0.500 3 2,100 4,200 0.500 3 1,600 3,200 0.350 3
ETMP4030-24-08-TH 24 1° 8,000 6,050 0.184 0.7 7,000 3,730 0.184 0.7 5,300 2,860 0.129 0.7 ETMP4100-73-20-170-TH 73 1° 2,400 6,720 0.500 3 2,100 4,200 0.500 3 1,600 3,200 0.350 3
10
ETMP4030-30-08-TH 30 1° 8,000 6,050 0.120 0.7 7,000 3,730 0.120 0.7 5,300 2,860 0.084 0.7 ETMP4100-95-20-TH 95 1° 2,400 6,720 0.300 3 2,100 4,200 0.300 3 1,600 3,200 0.210 3
ETMP4030-92-08-TH 92 1° 4,800 2,420 0.011 0.7 4,200 1,490 0.011 0.7 3,200 1,150 0.005 0.7 ETMP4100-115-20-TH 115 1° 2,400 6,720 0.202 3 2,100 4,200 0.202 3 1,600 3,200 0.141 3
3
ETMP4030-63-1508-TH 63 1.5° 5,600 4,230 0.050 0.7 4,900 2,610 0.050 0.7 3,700 2,000 0.035 0.7 ETMP4120-80-20-TH 80 1° 2,000 6,380 0.500 4 1,800 3,880 0.500 4 1,300 2,960 0.350 4
12
ETMP4030-101-1508-TH 101 1.5° 4,800 3,630 0.028 0.7 4,200 2,240 0.028 0.7 3,200 1,730 0.020 0.7 ETMP4120-105-20-TH 105 1° 2,000 6,380 0.380 4 1,800 3,880 0.380 4 1,300 2,960 0.266 4
ETMP4030-34-3008-TH 34 3.0° 8,000 6,050 0.290 0.7 7,000 3,730 0.290 0.7 5,300 2,860 0.203 0.7 ETMP4160-105-30-TH 105 1° 1,500 5,380 0.750 5 1,300 3,330 0.750 5 1,000 2,560 0.525 5
16
ETMP4030-72-3008-TH 72 3.0° 5,600 4,230 0.136 0.7 4,900 2,610 0.136 0.7 3,700 2,000 0.095 0.7 ETMP4160-140-30-TH 140 1° 1,500 5,380 0.570 5 1,300 3,330 0.570 5 1,000 2,560 0.399 5
ETMP4040-24-10-TH 24 1° 6,000 6,380 0.270 1 5,300 3,950 0.270 1 4,000 3,040 0.189 1
ETMP4040-32-10-TH 32 1° 6,000 6,380 0.230 1 5,300 3,950 0.230 1 4,000 3,040 0.161 1 【注意】①できるだけ高剛性、高精度の機械をご使用ください。
②被削材、加工形状に合わせて、適切なクーラントを使用してください。
ETMP4040-40-10-TH 40 1° 6,000 6,380 0.150 1 5,300 3,950 0.150 1 4,000 3,040 0.105 1 ③この切削条件表は切削条件の目安を示すものであり、突き出せる最短首下長を想定した条件です。
ETMP4040-64-10-TH 64 1° 4,800 5,110 0.059 1 4,200 3,130 0.059 1 3,200 2,430 0.041 1 実際の加工では加工形状、目的、使用機械等により条件を調整してください。
4 ④機械の回転数が足りない場合には、回転数と送り速度を同じ比率で下げてください。
ETMP4040-122-10-TH 122 1° 4,200 2,980 0.013 1 3,700 1,840 0.013 1 2,800 1,420 0.006 1 ⑤彫り込み時の傾斜進入角度を1°として送り速度は上記の60~70%で設定ください。
ETMP4040-83-1510-TH 83 1.5° 4,200 4,470 0.062 1 3,700 2,760 0.062 1 2,800 2,130 0.043 1 ⑥最初から首下長の長い(L/D=15以上)工具をご使用の場合は、工具のバタつきを抑制し加工を安定させる為に、首下長の短いタイプや
ボール等で加工形状に合わせたガイドを加工しておくことを推奨いたします。
ETMP4040-121-1510-TH 121 1.5° 4,200 4,470 0.038 1 3,700 2,760 0.038 1 2,800 2,130 0.027 1 ⑦荒加工時は十分な残し代を設定した上でご使用ください。(目安:0.3mm以上)
ETMP4040-83-3010-TH 83 3.0° 4,200 4,470 0.190 1 3,700 2,760 0.190 1 2,800 2,130 0.133 1
【Note】① Use a machine having as high rigidity and high accuracy as possible.
② Use the appropriate coolant for the work material and machining shape.
③ The cutting conditions shown in this table are intended as general criteria and are assumed as a shortest projection length. It should be adjusted according to
the cutting shape, purpose, machined used, etc.
④ If the rotation speed of the machine is insufficient, reduce the rotation speed and feed rate by the same ratios.
⑤ For cutting in, set the ramp introduction angle to 1° and set the feed rate to 60 to 70% of the above values.
⑥ In the case of using tools with L/D = 15 or more length from the first process, in order to suppress the chattering vibration of the tools and stabilize the cutting,
it is recommended to make suitable guides by using short neck type or ball end mills.
⑦ When rough machining, set a sufficient machining allowance before use. (Guideline: 0.3mm or more)
08 09
Page9
標準切削条件表 エポックターボミル
Recommended Cut t ing Condi t ion, Epoch Turbo Mi l l
ETMP ペンシルネックタイプ Pencil neck type
ap
ae
寸法 Size (mm) 鋳鉄・炭素鋼・合金鋼 合金鋼・工具鋼 プリハードン鋼・焼入れ鋼 寸法 Size (mm) 鋳鉄・炭素鋼・合金鋼 合金鋼・工具鋼 プリハードン鋼・焼入れ鋼
Cast irons, Carbon steels, Alloy steels Pre-hardened steels, Hardened steels
商品コード 外径 首下長 首部テーパ Alloy steels, Tool steels 首部テーパ Cast irons, Carbon steels, Alloy steels loy steels, Tool steels Pre-hardened steels, Hardened steels
Tool dia. Under (150~250HB) (35~45HRC) 商品コード 外径 首下長 Al
Tool dia. Under
neck 半角 (25~35HRC) 半角 (150~250HB) (25~35HRC) (35~45HRC)
neck
Item code length Neck angle FC S50C SCM SKD NAK80 CENA1 SKD61 Item code length Neck angle FC S50C SCM SKD NAK80 CENA1 SKD61
回転数 送り速度 転数 送り速度 回転数 送り速度
DC LH BHTA2 ap ae 回 ap ae 回転数 送り速度 ap ae
n vf n vf n vf DC LH BHTA2 ap ae 回転数 送り速度 ap ae 回転数 送り速度 ap ae
n vf
min-1 ㎜/min ㎜ ㎜ min-1 ㎜/min ㎜ ㎜ min-1 ㎜/min ㎜ ㎜ min-1 ㎜/min ㎜ ㎜ n vf n vf
min-1 ㎜/min ㎜ ㎜ min-1 ㎜/min ㎜ ㎜
ETMP4010-59-1502-TH 59 1.5° 11,900 830 0.004 0.4 10,500 520 0.004 0.4 8,000 400 0.001 0.4 ETMP4050-30-12-TH 30 1° 4,800 6,370 0.324 1.3 4,200 3,900 0.324 1.3 3,200 3,040 0.227 1.3
ETMP4010-49-3002-TH 1 49 3.0° 11,900 2,500 0.036 0.4 10,500 1,580 0.036 0.4 8,000 1,200 0.025 0.4 ETMP4050-40-12-TH 40 1° 4,800 6,370 0.276 1.3 4,200 3,900 0.276 1.3 3,200 3,040 0.193 1.3
ETMP4010-68-3002-TH 68 3.0° 11,900 2,500 0.032 0.4 10,500 1,580 0.032 0.4 8,000 1,200 0.022 0.4 ETMP4050-50-12-TH 50 1° 4,800 6,370 0.180 1.3 4,200 3,900 0.180 1.3 3,200 3,040 0.126 1.3
5
ETMP4015-50-1503-TH 50 1.5° 9,500 2,130 0.019 0.45 8,400 1,340 0.019 0.45 6,400 1,020 0.009 0.45 ETMP4050-95-12-TH 95 1° 3,800 5,050 0.052 1.3 3,400 3,160 0.052 1.3 2,500 2,380 0.037 1.3
ETMP4015-45-3003-TH 1.5 45 3.0° 11,100 3,730 0.076 0.45 9,800 2,350 0.076 0.45 7,400 1,780 0.053 0.45 ETMP4050-66-1512-TH 66 1.5° 4,800 6,370 0.153 1.3 4,200 3,900 0.153 1.3 3,200 3,040 0.107 1.3
ETMP4015-83-3003-TH 83 3.0° 8,000 2,690 0.056 0.45 7,000 1,680 0.056 0.45 5,300 1,270 0.039 0.45 ETMP4050-104-1512-TH 104 1.5° 3,300 4,380 0.074 1.3 2,900 2,690 0.074 1.3 2,200 2,090 0.052 1.3
ETMP4020-12-05-TH 12 1° 11,900 5,380 0.135 0.5 10,500 3,200 0.135 0.5 8,000 2,560 0.095 0.5 ETMP4060-40-15-TH 40 1° 4,000 6,720 0.375 1.5 3,500 4,080 0.375 1.5 2,700 3,240 0.263 1.5
ETMP4020-16-05-TH 16 1° 11,900 5,380 0.115 0.5 10,500 3,200 0.115 0.5 8,000 2,560 0.081 0.5 ETMP4060-55-15-TH 55 1° 4,000 6,720 0.285 1.5 3,500 4,080 0.285 1.5 2,700 3,240 0.200 1.5
ETMP4020-20-05-TH 20 1° 11,900 5,380 0.075 0.5 10,500 3,200 0.075 0.5 8,000 2,560 0.053 0.5 ETMP4060-67-15-TH 67 1° 4,000 6,720 0.188 1.5 3,500 4,080 0.188 1.5 2,700 3,240 0.132 1.5
ETMP4020-61-05-TH 2 61 1° 7,200 1,630 0.005 0.5 6,300 960 0.005 0.5 4,800 770 0.002 0.5 ETMP4060-67-15-150-TH 6 67 1° 4,000 6,720 0.186 1.5 3,500 4,080 0.186 1.5 2,700 3,240 0.130 1.5
ETMP4020-42-1505-TH 42 1.5° 8,400 3,800 0.032 0.5 7,400 2,260 0.032 0.5 5,600 1,790 0.022 0.5 ETMP4060-125-15-TH 125 1° 2,800 4,700 0.055 1.5 2,500 2,910 0.055 1.5 1,900 2,280 0.039 1.5
ETMP4020-42-3005-TH 42 3.0° 8,400 3,800 0.096 0.5 7,400 2,260 0.096 0.5 5,600 1,790 0.067 0.5 ETMP4060-86-1515-TH 86 1.5° 4,000 6,720 0.165 1.5 3,500 4,080 0.165 1.5 2,700 3,240 0.115 1.5
ETMP4020-80-3005-TH 80 3.0° 7,200 3,250 0.063 0.5 6,300 2,840 0.063 0.5 4,800 1,540 0.044 0.5 ETMP4060-124-1515-TH 124 1.5° 2,800 4,700 0.093 1.5 2,500 2,910 0.093 1.5 1,900 2,280 0.065 1.5
ETMP4025-105-05-TH 105 1° 5,700 1,800 0.009 0.75 5,000 1,130 0.009 0.75 3,800 860 0.003 0.75 ETMP4080-55-20-TH 55 1° 3,000 6,720 0.540 2 2,600 4,160 0.540 2 2,000 3,200 0.378 2
ETMP4025-71-1505-TH 71 1.5° 6,700 4,220 0.043 0.75 5,900 2,660 0.043 0.75 4,500 2,030 0.030 0.75 ETMP4080-70-20-TH 70 1° 3,000 6,720 0.380 2 2,600 4,160 0.380 2 2,000 3,200 0.266 2
ETMP4025-110-1505-TH 2.5 110 1.5° 4,800 2,010 0.040 0.75 4,200 1,260 0.040 0.75 3,200 960 0.018 0.75 ETMP4080-70-20-150-TH 8 70 1° 3,000 6,720 0.375 2 2,600 4,160 0.375 2 2,000 3,200 0.263 2
ETMP4025-38-3005-TH 38 3.0° 9,500 5,990 0.132 0.75 8,400 3,780 0.132 0.75 6,400 2,880 0.092 0.75 ETMP4080-90-20-TH 90 1° 3,000 6,720 0.207 2 2,600 4,160 0.207 2 2,000 3,200 0.145 2
ETMP4025-76-3005-TH 76 3.0° 5,700 3,590 0.075 0.75 5,000 2,250 0.075 0.75 3,800 1,710 0.052 0.75 ETMP4080-128-20-TH 128 1° 2,400 5,380 0.104 2 2,100 3,360 0.104 2 1,600 2,560 0.073 2
ETMP4030-18-08-TH 18 1° 8,000 6,050 0.216 0.7 7,000 3,730 0.216 0.7 5,300 2,860 0.151 0.7 ETMP4100-73-20-TH 73 1° 2,400 6,720 0.500 3 2,100 4,200 0.500 3 1,600 3,200 0.350 3
ETMP4030-24-08-TH 24 1° 8,000 6,050 0.184 0.7 7,000 3,730 0.184 0.7 5,300 2,860 0.129 0.7 ETMP4100-73-20-170-TH 73 1° 2,400 6,720 0.500 3 2,100 4,200 0.500 3 1,600 3,200 0.350 3
10
ETMP4030-30-08-TH 30 1° 8,000 6,050 0.120 0.7 7,000 3,730 0.120 0.7 5,300 2,860 0.084 0.7 ETMP4100-95-20-TH 95 1° 2,400 6,720 0.300 3 2,100 4,200 0.300 3 1,600 3,200 0.210 3
ETMP4030-92-08-TH 92 1° 4,800 2,420 0.011 0.7 4,200 1,490 0.011 0.7 3,200 1,150 0.005 0.7 ETMP4100-115-20-TH 115 1° 2,400 6,720 0.202 3 2,100 4,200 0.202 3 1,600 3,200 0.141 3
3
ETMP4030-63-1508-TH 63 1.5° 5,600 4,230 0.050 0.7 4,900 2,610 0.050 0.7 3,700 2,000 0.035 0.7 ETMP4120-80-20-TH 80 1° 2,000 6,380 0.500 4 1,800 3,880 0.500 4 1,300 2,960 0.350 4
12
ETMP4030-101-1508-TH 101 1.5° 4,800 3,630 0.028 0.7 4,200 2,240 0.028 0.7 3,200 1,730 0.020 0.7 ETMP4120-105-20-TH 105 1° 2,000 6,380 0.380 4 1,800 3,880 0.380 4 1,300 2,960 0.266 4
ETMP4030-34-3008-TH 34 3.0° 8,000 6,050 0.290 0.7 7,000 3,730 0.290 0.7 5,300 2,860 0.203 0.7 ETMP4160-105-30-TH 105 1° 1,500 5,380 0.750 5 1,300 3,330 0.750 5 1,000 2,560 0.525 5
16
ETMP4030-72-3008-TH 72 3.0° 5,600 4,230 0.136 0.7 4,900 2,610 0.136 0.7 3,700 2,000 0.095 0.7 ETMP4160-140-30-TH 140 1° 1,500 5,380 0.570 5 1,300 3,330 0.570 5 1,000 2,560 0.399 5
ETMP4040-24-10-TH 24 1° 6,000 6,380 0.270 1 5,300 3,950 0.270 1 4,000 3,040 0.189 1
ETMP4040-32-10-TH 32 1° 6,000 6,380 0.230 1 5,300 3,950 0.230 1 4,000 3,040 0.161 1 【注意】①できるだけ高剛性、高精度の機械をご使用ください。
②被削材、加工形状に合わせて、適切なクーラントを使用してください。
ETMP4040-40-10-TH 40 1° 6,000 6,380 0.150 1 5,300 3,950 0.150 1 4,000 3,040 0.105 1 ③この切削条件表は切削条件の目安を示すものであり、突き出せる最短首下長を想定した条件です。
ETMP4040-64-10-TH 64 1° 4,800 5,110 0.059 1 4,200 3,130 0.059 1 3,200 2,430 0.041 1 実際の加工では加工形状、目的、使用機械等により条件を調整してください。
4 ④機械の回転数が足りない場合には、回転数と送り速度を同じ比率で下げてください。
ETMP4040-122-10-TH 122 1° 4,200 2,980 0.013 1 3,700 1,840 0.013 1 2,800 1,420 0.006 1 ⑤彫り込み時の傾斜進入角度を1°として送り速度は上記の60~70%で設定ください。
ETMP4040-83-1510-TH 83 1.5° 4,200 4,470 0.062 1 3,700 2,760 0.062 1 2,800 2,130 0.043 1 ⑥最初から首下長の長い(L/D=15以上)工具をご使用の場合は、工具のバタつきを抑制し加工を安定させる為に、首下長の短いタイプや
ボール等で加工形状に合わせたガイドを加工しておくことを推奨いたします。
ETMP4040-121-1510-TH 121 1.5° 4,200 4,470 0.038 1 3,700 2,760 0.038 1 2,800 2,130 0.027 1 ⑦荒加工時は十分な残し代を設定した上でご使用ください。(目安:0.3mm以上)
ETMP4040-83-3010-TH 83 3.0° 4,200 4,470 0.190 1 3,700 2,760 0.190 1 2,800 2,130 0.133 1
【Note】① Use a machine having as high rigidity and high accuracy as possible.
② Use the appropriate coolant for the work material and machining shape.
③ The cutting conditions shown in this table are intended as general criteria and are assumed as a shortest projection length. It should be adjusted according to
the cutting shape, purpose, machined used, etc.
④ If the rotation speed of the machine is insufficient, reduce the rotation speed and feed rate by the same ratios.
⑤ For cutting in, set the ramp introduction angle to 1° and set the feed rate to 60 to 70% of the above values.
⑥ In the case of using tools with L/D = 15 or more length from the first process, in order to suppress the chattering vibration of the tools and stabilize the cutting,
it is recommended to make suitable guides by using short neck type or ball end mills.
⑦ When rough machining, set a sufficient machining allowance before use. (Guideline: 0.3mm or more)
08 09
Page10
ラインナップ エポックターボミル
首下ストレートタイプ ロングネックタイプ
※首ぬすみ無し
15°
ℓ ℓ ℓ
Aタイプ Bタイプ
±0.015 ねじれ
ETM4 - -TH ±0.015 ねじれ
ETMLN4 - - - TH
寸法 寸法
商品コード 在庫 外径 コーナ半径 首下長 刃長 全長 シャンク径 首形状 備考 商品コード 在庫 外径 コーナ半径 首下長 刃長 首径 全長 シャンク径 備考
ℓ ℓ
ETM4020-05-TH ● 2 0.5 6 4 70 6 ETMLN4040-20-10-TH ● 20 6 3.8 70 4
ETM4030-08-TH ● 3 0.8 9 6 70 6 4 1.0
ETMLN4040-28-10-TH ●
ETM4040-10-TH ● 4 1.0 12 8 70 6 A 28 6 3.8 70 4
ETMLN4060-30-15-TH ● 30 9 5.7 75 6
ETM4050-12-TH ● 5 1.2 15 10 70 6 ETMLN4060-42-15-TH ● 6 1.5 42 9 5.7 90 6
ETM4060-15-TH ● 6 1.5 - 12 90 6 ETMLN4060-54-15-TH ● 54 9 5.7 100 6
ETM4080-20-TH ● 8 2.0 - 16 100 8 ETMLN4080-40-20-TH ● 40 12 7.6 85 8
ETM4100-20-TH ● 10 2.0 - 20 110 10
B ETMLN4080-56-20-TH ● 8 2.0 56 12 7.6 100 8
ETM4120-20-TH ● 12 2.0 - 24 120 12 ETMLN4080-72-20-TH ● 72 12 7.6 120 8
ETM4160-30-TH ● 16 3.0 - 32 140 16 ETMLN4100-50-20-TH ● 50 15 9.5 100 10
ETM4200-30-TH ● 20 3.0 - 40 150 20 ETMLN4100-70-20-TH ● 10 2.0 70 15 9.5 120 10
ETMLN4100-90-20-TH ● 90 15 9.5 140 10
ETMLN4120-60-20-TH ● 60 18 11.5 110 12
ETMLN4120-84-20-TH ● 12 2.0 84 18 11.5 135 12
ETMLN4120-108-20-TH ● 108 18 11.5 160 12
ETMLN4160-80-30-TH ● 16 3.0 80 24 15.5 140 16
ETMLN4160-120-30-TH ● 120 24 15.5 175 16
ご注意
親刃 刃先断面がオーバル形状のため工具外径測定時や振れ 再研磨対応範囲一覧表
子刃 測定時はご注意ください。
クリアランス 商品コード 商品名称 形 状 再研磨対応外径範囲(㎜)
エンド子刃につながる外径が小さく設計されています。工具径や振れ測定時
は親刃にて測定ください。 外周 エンド
ETM-TH エポックターボミル 首下ストレートタイプ × 2~20
断面がオーバル形状
ETMLN-TH エポックターボミル ロングネックタイプ × 4~16
●印:標準在庫品です。 ●:
Page11
ラインナップ エポックターボミル
首下ストレートタイプ ロングネックタイプ
※首ぬすみ無し
15°
ℓ ℓ ℓ
Aタイプ Bタイプ
±0.015 ねじれ
ETM4 - -TH ±0.015 ねじれ
ETMLN4 - - - TH
寸法 寸法
商品コード 在庫 外径 コーナ半径 首下長 刃長 全長 シャンク径 首形状 備考 商品コード 在庫 外径 コーナ半径 首下長 刃長 首径 全長 シャンク径 備考
ℓ ℓ
ETM4020-05-TH ● 2 0.5 6 4 70 6 ETMLN4040-20-10-TH ● 20 6 3.8 70 4
ETM4030-08-TH ● 3 0.8 9 6 70 6 4 1.0
ETMLN4040-28-10-TH ●
ETM4040-10-TH ● 4 1.0 12 8 70 6 A 28 6 3.8 70 4
ETMLN4060-30-15-TH ● 30 9 5.7 75 6
ETM4050-12-TH ● 5 1.2 15 10 70 6 ETMLN4060-42-15-TH ● 6 1.5 42 9 5.7 90 6
ETM4060-15-TH ● 6 1.5 - 12 90 6 ETMLN4060-54-15-TH ● 54 9 5.7 100 6
ETM4080-20-TH ● 8 2.0 - 16 100 8 ETMLN4080-40-20-TH ● 40 12 7.6 85 8
ETM4100-20-TH ● 10 2.0 - 20 110 10
B ETMLN4080-56-20-TH ● 8 2.0 56 12 7.6 100 8
ETM4120-20-TH ● 12 2.0 - 24 120 12 ETMLN4080-72-20-TH ● 72 12 7.6 120 8
ETM4160-30-TH ● 16 3.0 - 32 140 16 ETMLN4100-50-20-TH ● 50 15 9.5 100 10
ETM4200-30-TH ● 20 3.0 - 40 150 20 ETMLN4100-70-20-TH ● 10 2.0 70 15 9.5 120 10
ETMLN4100-90-20-TH ● 90 15 9.5 140 10
ETMLN4120-60-20-TH ● 60 18 11.5 110 12
ETMLN4120-84-20-TH ● 12 2.0 84 18 11.5 135 12
ETMLN4120-108-20-TH ● 108 18 11.5 160 12
ETMLN4160-80-30-TH ● 16 3.0 80 24 15.5 140 16
ETMLN4160-120-30-TH ● 120 24 15.5 175 16
ご注意
親刃 刃先断面がオーバル形状のため工具外径測定時や振れ 再研磨対応範囲一覧表
子刃 測定時はご注意ください。
クリアランス 商品コード 商品名称 形 状 再研磨対応外径範囲(㎜)
エンド子刃につながる外径が小さく設計されています。工具径や振れ測定時
は親刃にて測定ください。 外周 エンド
ETM-TH エポックターボミル 首下ストレートタイプ × 2~20
断面がオーバル形状
ETMLN-TH エポックターボミル ロングネックタイプ × 4~16
●印:標準在庫品です。 ●:
Page12
標準切削条件表 エポックターボミル
ETM 首下ストレートタイプ
ETMLN ロングネックタイプ
一般条件表(低速・高送り) 低負荷条件表(中速・高送り)
鋳鉄・炭素鋼・合金鋼 工具鋼 プリハードン鋼 焼入れ鋼 焼入れ鋼 鋳鉄・炭素鋼・合金鋼 工具鋼 プリハードン鋼 焼入れ鋼 焼入れ鋼
被削材 被削材
(150~250HB) (25~35HRC) (35~45HRC) (45~55HRC) (55~60HRC) (150~250HB) (25~35HRC) (35~45HRC) (45~55HRC) (55~60HRC)
FC, S50C, SCM SKD NAK80, CENA1 SKD61,SKT4 SKD11,SKH51 FC, S50C, SCM SKD NAK80, CENA1 SKD61,SKT4 SKD11,SKH51
切込み比率 切込み比率
100% 100% 100% 70% 50% 100% 100% 100% 70% 50%
外径 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度 外径 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度
φ 12,000 0.11 5,380 11,000 0.1 4,510 10,000 0.08 3,200 8,000 0.08 2,560 8,000 0.03 1,020 φ 15,000 0.09 5,180 14,000 0.08 4,300 14,000 0.06 3,400 10,300 0.06 2,310 9,500 0.02 910
φ 8,000 0.19 6,050 7,400 0.17 5,110 6,900 0.14 3,730 5,300 0.14 2,860 5,300 0.05 1,140 φ 10,100 0.15 5,890 9,500 0.13 4,920 9,000 0.1 3,690 6,900 0.09 2,610 6,400 0.04 1,040
φ 6,000 0.27 6,380 5,600 0.24 5,450 5,200 0.19 3,950 4,000 0.19 3,040 4,000 0.08 1,220 φ 7,600 0.21 6,240 7,200 0.18 5,250 6,800 0.14 3,930 5,200 0.13 2,770 4,800 0.06 1,090
φ 4,800 0.33 6,380 4,500 0.3 5,470 4,100 0.24 3,900 3,200 0.24 3,040 3,200 0.1 1,220 φ 6,000 0.26 6,160 5,700 0.23 5,200 5,400 0.18 3,900 4,100 0.17 2,730 3,800 0.07 1,080
φ 4,000 0.42 6,720 3,700 0.38 5,680 3,400 0.3 4,080 2,700 0.3 3,240 2,700 0.12 1,300 φ 5,000 0.32 6,480 4,800 0.29 5,530 4,500 0.23 4,100 3,400 0.21 2,860 3,200 0.09 1,150
φ 3,000 0.56 6,720 2,800 0.51 5,730 2,600 0.4 4,160 2,000 0.4 3,200 2,000 0.16 1,280 φ 3,800 0.43 6,570 3,600 0.38 5,530 3,400 0.3 4,130 2,600 0.28 2,910 2,400 0.12 1,150
φ 2,400 0.7 6,720 2,200 0.64 5,630 2,100 0.5 4,200 1,600 0.5 3,200 1,600 0.2 1,280 φ 3,000 0.54 6,480 2,900 0.48 5,570 2,700 0.38 4,100 2,100 0.35 2,940 1,900 0.15 1,140
φ 2,000 0.8 6,380 1,900 0.73 5,540 1,700 0.57 3,880 1,300 0.57 2,960 1,300 0.23 1,190 φ 2,500 0.62 6,160 2,400 0.55 5,250 2,300 0.43 3,990 1,700 0.4 2,710 1,600 0.17 1,090
φ 1,500 0.9 5,380 1,400 0.82 4,590 1,300 0.64 3,330 1,000 0.64 2,560 1,000 0.26 1,020 φ 1,900 0.69 5,250 1,800 0.61 4,420 1,700 0.49 3,310 1,300 0.45 2,330 1,200 0.19 920
φ 1,200 0.91 4,370 1,100 0.83 3,660 1,000 0.65 2,600 800 0.65 2,080 800 0.26 830 φ 1,500 0.7 4,210 1,400 0.62 3,490 1,400 0.49 2,770 1,000 0.46 1,820 1,000 0.2 780
高速条件表(高速・高送り)
鋳鉄・炭素鋼・合金鋼 工具鋼 プリハードン鋼 焼入れ鋼 焼入れ鋼
被削材 切り込み量と工具突き出し比率
(150~250HB) (25~35HRC) (35~45HRC) (45~55HRC) (55~60HRC)
FC, S50C, SCM SKD NAK80, CENA1 SKD61,SKT4 SKD11,SKH51
切込み比率
80% 80% 70% 60% 40%
外径 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度 :工具先端フラット部の半径=(外径DC/2)-コーナ半径RE
φ 20,000 0.11 8,960 18,000 0.1 7,370 16,000 0.08 5,120 12,700 0.08 4,060 11,100 0.03 1,420 :下表参照
φ 13,300 0.19 10,050 11,700 0.17 8,090 10,600 0.14 5,720 8,500 0.14 4,590 7,400 0.05 1,600
φ 9,900 0.27 10,530 8,800 0.24 8,560 8,000 0.19 6,080 6,400 0.19 4,860 5,600 0.08 1,700 工具突き出し比率 :Z方向切り込み 工具突き出し比率 :Z方向切り込み
φ 8,000 0.33 10,640 7,000 0.3 8,510 6,400 0.24 6,080 5,100 0.24 4,850 4,500 0.1 1,710
3,700 0.12 1,780 以下 0.3×RE×切り込み比率 0.20×RE×切り込み比率
φ 6,600 0.42 11,090 5,800 0.38 8,910 5,300 0.3 6,360 4,200 0.3 5,040
φ 5,000 0.56 11,200 4,400 0.51 9,010 4,000 0.4 6,400 3,200 0.4 5,120 2,800 0.16 1,790 0.24×RE×切り込み比率 0.17×RE×切り込み比率
φ 4,000 0.7 11,200 3,500 0.64 8,960 3,200 0.5 6,400 2,500 0.5 5,000 2,200 0.2 1,760 0.22×RE×切り込み比率 0.13×RE×切り込み比率
φ 3,300 0.8 10,530 2,900 0.73 8,460 2,700 0.57 6,160 2,100 0.57 4,790 1,900 0.23 1,730
φ 2,500 0.9 8,960 2,200 0.82 7,210 2,000 0.64 5,120 1,600 0.64 4,100 1,400 0.26 1,430
φ 2,000 0.91 7,280 1,800 0.83 5,990 1,600 0.65 4,160 1,300 0.65 3,380 1,100 0.26 1,140
① °
②
【注意】①できるだけ高剛性、高精度の機械をご使用ください。
②この切削条件表は切削条件の目安を示すものです。実際の加工では加工形状、目的、使用機械等により条件を調整してください。
③機械の回転数が足りない場合には、回転数と送り速度を同じ比率で下げてください。
①
②
③
Page13
標準切削条件表 エポックターボミル
ETM 首下ストレートタイプ
ETMLN ロングネックタイプ
一般条件表(低速・高送り) 低負荷条件表(中速・高送り)
鋳鉄・炭素鋼・合金鋼 工具鋼 プリハードン鋼 焼入れ鋼 焼入れ鋼 鋳鉄・炭素鋼・合金鋼 工具鋼 プリハードン鋼 焼入れ鋼 焼入れ鋼
被削材 被削材
(150~250HB) (25~35HRC) (35~45HRC) (45~55HRC) (55~60HRC) (150~250HB) (25~35HRC) (35~45HRC) (45~55HRC) (55~60HRC)
FC, S50C, SCM SKD NAK80, CENA1 SKD61,SKT4 SKD11,SKH51 FC, S50C, SCM SKD NAK80, CENA1 SKD61,SKT4 SKD11,SKH51
切込み比率 切込み比率
100% 100% 100% 70% 50% 100% 100% 100% 70% 50%
外径 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度 外径 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度
φ 12,000 0.11 5,380 11,000 0.1 4,510 10,000 0.08 3,200 8,000 0.08 2,560 8,000 0.03 1,020 φ 15,000 0.09 5,180 14,000 0.08 4,300 14,000 0.06 3,400 10,300 0.06 2,310 9,500 0.02 910
φ 8,000 0.19 6,050 7,400 0.17 5,110 6,900 0.14 3,730 5,300 0.14 2,860 5,300 0.05 1,140 φ 10,100 0.15 5,890 9,500 0.13 4,920 9,000 0.1 3,690 6,900 0.09 2,610 6,400 0.04 1,040
φ 6,000 0.27 6,380 5,600 0.24 5,450 5,200 0.19 3,950 4,000 0.19 3,040 4,000 0.08 1,220 φ 7,600 0.21 6,240 7,200 0.18 5,250 6,800 0.14 3,930 5,200 0.13 2,770 4,800 0.06 1,090
φ 4,800 0.33 6,380 4,500 0.3 5,470 4,100 0.24 3,900 3,200 0.24 3,040 3,200 0.1 1,220 φ 6,000 0.26 6,160 5,700 0.23 5,200 5,400 0.18 3,900 4,100 0.17 2,730 3,800 0.07 1,080
φ 4,000 0.42 6,720 3,700 0.38 5,680 3,400 0.3 4,080 2,700 0.3 3,240 2,700 0.12 1,300 φ 5,000 0.32 6,480 4,800 0.29 5,530 4,500 0.23 4,100 3,400 0.21 2,860 3,200 0.09 1,150
φ 3,000 0.56 6,720 2,800 0.51 5,730 2,600 0.4 4,160 2,000 0.4 3,200 2,000 0.16 1,280 φ 3,800 0.43 6,570 3,600 0.38 5,530 3,400 0.3 4,130 2,600 0.28 2,910 2,400 0.12 1,150
φ 2,400 0.7 6,720 2,200 0.64 5,630 2,100 0.5 4,200 1,600 0.5 3,200 1,600 0.2 1,280 φ 3,000 0.54 6,480 2,900 0.48 5,570 2,700 0.38 4,100 2,100 0.35 2,940 1,900 0.15 1,140
φ 2,000 0.8 6,380 1,900 0.73 5,540 1,700 0.57 3,880 1,300 0.57 2,960 1,300 0.23 1,190 φ 2,500 0.62 6,160 2,400 0.55 5,250 2,300 0.43 3,990 1,700 0.4 2,710 1,600 0.17 1,090
φ 1,500 0.9 5,380 1,400 0.82 4,590 1,300 0.64 3,330 1,000 0.64 2,560 1,000 0.26 1,020 φ 1,900 0.69 5,250 1,800 0.61 4,420 1,700 0.49 3,310 1,300 0.45 2,330 1,200 0.19 920
φ 1,200 0.91 4,370 1,100 0.83 3,660 1,000 0.65 2,600 800 0.65 2,080 800 0.26 830 φ 1,500 0.7 4,210 1,400 0.62 3,490 1,400 0.49 2,770 1,000 0.46 1,820 1,000 0.2 780
高速条件表(高速・高送り)
鋳鉄・炭素鋼・合金鋼 工具鋼 プリハードン鋼 焼入れ鋼 焼入れ鋼
被削材 切り込み量と工具突き出し比率
(150~250HB) (25~35HRC) (35~45HRC) (45~55HRC) (55~60HRC)
FC, S50C, SCM SKD NAK80, CENA1 SKD61,SKT4 SKD11,SKH51
切込み比率
80% 80% 70% 60% 40%
外径 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度 回転数 1刃送り 送り速度 :工具先端フラット部の半径=(外径DC/2)-コーナ半径RE
φ 20,000 0.11 8,960 18,000 0.1 7,370 16,000 0.08 5,120 12,700 0.08 4,060 11,100 0.03 1,420 :下表参照
φ 13,300 0.19 10,050 11,700 0.17 8,090 10,600 0.14 5,720 8,500 0.14 4,590 7,400 0.05 1,600
φ 9,900 0.27 10,530 8,800 0.24 8,560 8,000 0.19 6,080 6,400 0.19 4,860 5,600 0.08 1,700 工具突き出し比率 :Z方向切り込み 工具突き出し比率 :Z方向切り込み
φ 8,000 0.33 10,640 7,000 0.3 8,510 6,400 0.24 6,080 5,100 0.24 4,850 4,500 0.1 1,710
3,700 0.12 1,780 以下 0.3×RE×切り込み比率 0.20×RE×切り込み比率
φ 6,600 0.42 11,090 5,800 0.38 8,910 5,300 0.3 6,360 4,200 0.3 5,040
φ 5,000 0.56 11,200 4,400 0.51 9,010 4,000 0.4 6,400 3,200 0.4 5,120 2,800 0.16 1,790 0.24×RE×切り込み比率 0.17×RE×切り込み比率
φ 4,000 0.7 11,200 3,500 0.64 8,960 3,200 0.5 6,400 2,500 0.5 5,000 2,200 0.2 1,760 0.22×RE×切り込み比率 0.13×RE×切り込み比率
φ 3,300 0.8 10,530 2,900 0.73 8,460 2,700 0.57 6,160 2,100 0.57 4,790 1,900 0.23 1,730
φ 2,500 0.9 8,960 2,200 0.82 7,210 2,000 0.64 5,120 1,600 0.64 4,100 1,400 0.26 1,430
φ 2,000 0.91 7,280 1,800 0.83 5,990 1,600 0.65 4,160 1,300 0.65 3,380 1,100 0.26 1,140
① °
②
【注意】①できるだけ高剛性、高精度の機械をご使用ください。
②この切削条件表は切削条件の目安を示すものです。実際の加工では加工形状、目的、使用機械等により条件を調整してください。
③機械の回転数が足りない場合には、回転数と送り速度を同じ比率で下げてください。
①
②
③
Page14
ラインナップ エポックターボリブ
首下ストレートタイプ ペンシルネックタイプ
首R
首R (P.15下図参照 ) (下図参照 )
θκ θκ
ℓ ℓ
±0.01 ねじれ ±0.01 ねじれ
ETR4 - - -TH ETRP4 - - -TH
寸 法 (mm) 干渉角度 寸 法 (mm)
勾配角に対する実有効首下長 干渉角度 勾配角に対する実有効首下長
商品コード 在庫 外径 コーナ半径 首下長 刃長 首径 全長 シャンク径 首R 備考 商品コード 在庫 外径 コーナ半径 首下長 首部テーパ半角 刃長 首元径dn 全長 シャンク径 首R 備考
(°) (°)
ℓ θκ 0.5° 1° 1.5° 2° 3° ℓ θκ 0° 1° 1.5° 2° 3°
ETR4010-5-02-TH ● 5 1 0.94 50 6 4 8.52 5.79 6.01 6.21 6.38 6.75 ETRP4010-5-0902-TH ● 5 0.9 1 1.066 60 6 4 8.67 2.91 5.70 5.96 6.17 6.51
ETR4010-7.5-02-TH ● 7.5 1 0.94 50 6 4 7.42 8.39 8.68 8.91 9.11 10.07 ETRP4010-7.5-0902-TH ● 7.5 0.9 1 1.144 60 6 7 7.61 2.91 8.50 8.97 9.34 9.93
ETR4010-10-02-TH ● 10 1 0.94 50 6 4 6.58 10.98 11.32 11.58 12.09 13.39 ETRP4010-10-0902-TH ● 10 0.9 1 1.223 60 6 7 6.78 2.91 11.04 11.60 12.03 12.70
ETR4010-12.5-02-TH ● 12.5 1 0.94 60 6 4 5.90 13.57 13.94 14.38 15.08 16.71 ETRP4010-15-0902-TH ● 15 0.9 1 1.380 60 6 10 5.57 2.91 16.35 17.25 17.89 18.89
ETR4010-15-02-TH ● 15 1 0.94 60 6 4 5.35 16.15 16.55 17.24 18.07 20.03 ETRP4010-20-0902-TH ● 20 0.9 1 1.537 70 6 10 4.72 2.91 21.42 22.49 23.22 24.80
ETR4010-17.5-02-TH ● 1 0.2 17.5 1 0.94 60 6 4 4.90 18.72 19.20 20.09 21.07 23.35 ETRP4010-25-0902-TH ● 1 0.2 25 0.9 1 1.694 70 6 10 4.10 2.91 26.49 27.70 28.52 30.95
ETR4010-20-02-TH ● 20 1 0.94 60 6 4 4.51 21.29 21.92 22.94 24.06 26.66 ETRP4010-30-0902-TH ● 30 0.9 1 1.851 80 6 10 3.62 2.91 31.55 32.90 33.79 37.09
ETR4010-22.5-02-TH ● 22.5 1 0.94 70 6 4 4.19 23.85 24.64 25.79 27.05 29.98 ETRP4010-35-0902-TH ● 35 0.9 1 2.008 80 6 10 3.24 2.91 36.61 38.08 39.03 43.24
ETR4010-25-02-TH ● 25 1 0.94 70 6 4 3.90 26.41 27.37 28.64 30.04 33.30 ETRP4010-40-0902-TH ● 40 0.9 1 2.165 90 6 10 2.94 2.91 41.67 43.25 44.54 干渉なし
ETR4010-27.5-02-TH ● 27.5 1 0.94 70 6 4 3.65 28.97 30.09 31.49 33.03 36.62 ETRP4010-45-0902-TH ● 45 0.9 1 2.322 90 6 10 2.68 2.91 46.73 48.41 50.08 干渉なし
ETR4010-30-02-TH ● 30 1 0.94 70 6 4 3.44 31.52 32.82 34.34 36.02 39.94 ETRP4010-50-0902-TH ● 50 0.9 1 2.480 100 6 10 2.47 2.91 51.78 53.56 55.62 干渉なし
ETR40125-5-02-TH ● 5 1.25 1.18 50 6 4 8.38 5.81 6.03 6.22 6.39 6.79 ETRP40125-10-0902-TH ● 10 0.9 1.25 1.455 60 6 7 6.62 3.47 11.10 11.65 12.06 12.73
ETR40125-10-02-TH ● 10 1.25 1.18 50 6 4 6.42 11.00 11.33 11.59 12.12 13.42 ETRP40125-15-0902-TH ● 15 0.9 1.25 1.612 60 6 10 5.41 3.47 16.42 17.29 17.92 18.91
ETR40125-15-02-TH ● 15 1.25 1.18 60 6 4 5.20 16.16 16.56 17.26 18.10 20.06 ETRP40125-20-0902-TH ●
ETR40125-20-02-TH ● 1.25 0.2 20 1.25 1.18 60 6 4 4.37 21.30 21.95 22.97 24.09 26.69 ETRP40125-30-0902-TH ● 1.25 0.2 20 0.9 1.25 1.769 70 6 10 4.57 3.47 21.49 22.52 23.25 24.86
30 0.9 1.25 2.083 80 6 10 3.49 3.47 31.61 32.93 33.81 37.15
ETR40125-25-02-TH ● 25 1.25 1.18 70 6 4 3.77 26.42 27.39 28.67 30.07 33.33 ETRP40125-40-0902-TH ● 40 0.9 1.25 2.397 90 6 10 2.82 3.47 41.73 43.28 44.59 干渉なし
ETR40125-30-02-TH ● 30 1.25 1.18 70 6 4 3.31 31.54 32.84 34.37 36.05 39.97 ETRP40125-50-0902-TH ● 50 0.9 1.25 2.712 100 6 10 2.37 3.47 51.83 53.59 55.67 干渉なし
ETR4015-5-03-TH ● 5 1.5 1.42 50 6 4 8.28 5.83 6.05 6.23 6.40 6.79 ETRP4015-10-0903-TH ● 10 0.9 1.5 1.687 60 6 7 6.47 4.04 11.15 11.67 12.08 12.74
ETR4015-10-03-TH ● 10 1.5 1.42 50 6 4 6.28 11.02 11.34 11.60 12.13 13.42 ETRP4015-15-0903-TH ● 15 0.9 1.5 1.844 60 6 7 5.26 4.04 16.21 16.89 17.40 18.73
ETR4015-15-03-TH ● 15 1.5 1.42 60 6 4 5.05 16.18 16.57 17.28 18.11 20.06 ETRP4015-20-0903-TH ●
ETR4015-20-03-TH ● 1.5 0.3 20 1.5 1.42 60 6 4 4.23 21.31 21.96 22.98 24.09 26.69 ETRP4015-30-0903-TH ● 1.5 0.3 20 0.9 1.5 2.001 70 6 10 4.43 4.04 21.54 22.55 23.27 24.88
30 0.9 1.5 2.315 80 6 10 3.36 4.04 31.66 32.95 33.83 37.17
ETR4015-25-03-TH ● 25 1.5 1.42 70 6 4 3.63 26.43 27.41 28.68 30.08 33.33 ETRP4015-40-0903-TH ● 40 0.9 1.5 2.630 90 6 10 2.71 4.04 41.77 43.30 44.62 干渉なし
ETR4015-30-03-TH ● 30 1.5 1.42 70 6 4 3.19 31.55 32.86 34.38 36.06 39.97 ETRP4015-50-0903-TH ● 50 0.9 1.5 2.944 100 6 10 2.27 4.04 51.88 53.60 55.70 干渉なし
ETR40175-10-03-TH ● 10 1.75 1.65 50 6 4 6.09 11.06 11.37 11.63 12.18 13.48 ETRP40175-10-0903-TH ● 10 0.9 1.75 1.909 60 6 7 6.28 4.93 11.24 11.74 12.13 12.77
ETR40175-20-03-TH ● 20 1.75 1.65 60 6 4 4.07 21.34 22.01 23.03 24.15 26.76 ETRP40175-15-0903-TH ● 15 0.9 1.75 2.066 60 6 7 5.07 4.93 16.29 16.95 17.44 18.82
ETR40175-30-03-TH ● 1.75 0.3 30 1.75 1.65 70 6 4 3.05 31.57 32.91 34.44 36.12 40.03 ETRP40175-20-0903-TH ●
ETR40175-40-03-TH ● 40 1.75 1.65 80 6 4 2.44 41.94 43.80 45.84 48.08 干渉なし ETRP40175-30-0903-TH 1.75 0.3 20 0.9 1.75 2.223 70 6 10 4.26 4.93 21.64 22.61 23.32 24.97
● 30 0.9 1.75 2.538 80 6 10 3.22 4.93 31.75 33.00 33.86 37.26
ETR4020-10-05-TH ● 10 2 1.92 50 6 4 5.98 11.01 11.33 11.59 12.09 13.36 ETRP40175-40-0903-TH ● 40 0.9 1.75 2.852 90 6 10 2.59 4.93 41.86 43.34 44.70 干渉なし
ETR4020-15-05-TH ● 15 2 1.92 60 6 4 4.75 16.17 16.56 17.25 18.07 19.99 ETRP40175-50-0903-TH ● 50 0.9 1.75 3.166 100 6 10 2.16 4.93 51.95 53.64 55.78 干渉なし
ETR4020-20-05-TH ● 20 2 1.92 60 6 4 3.94 21.31 21.95 22.95 24.06 26.63 ETRP4020-15-0905-TH ● 15 0.9 2 2.328 60 6 7 4.95 4.54 16.23 16.91 17.40 18.72
ETR4020-25-05-TH ● 2 0.5 25 2 1.92 70 6 4 3.36 26.43 27.39 28.65 30.04 33.27 ETRP4020-20-0905-TH ● 20 0.9 2 2.486 70 6 7 4.12 4.54 21.29 22.10 22.67 24.86
ETR4020-30-05-TH ● 30 2 1.92 70 6 4 2.93 31.54 32.84 34.36 36.02 干渉なし ETRP4020-25-0905-TH ● 25 0.9 2 2.643 70 6 10 3.54 4.54 26.63 27.77 28.57 31.01
ETR4020-35-05-TH ● 35 2 1.92 80 6 4 2.60 36.67 38.29 40.06 42.00 干渉なし ETRP4020-30-0905-TH ● 30 0.9 2 2.800 80 6 10 3.1 4.54 31.69 32.96 33.83 37.16
ETR4020-40-05-TH ● 40 2 1.92 80 6 4 2.34 41.88 43.73 45.76 47.99 干渉なし ETRP4020-35-0905-TH ●
ETR4025-10-05-TH ● 10 2.5 2.4 50 6 4 5.57 11.05 11.36 11.61 12.15 13.42 ETRP4020-40-0905-TH 2 0.5 35 0.9 2 2.957 80 6 10 2.75 4.54 36.75 38.14 39.09 干渉なし
● 40 0.9 2 3.114 90 6 10 2.48 4.54 41.80 43.31 44.63 干渉なし
ETR4025-20-05-TH ● 20 2.5 2.4 60 6 4 3.59 21.34 22.00 23.00 24.11 26.69 ETRP4020-45-0905-TH ● 45 0.9 2 3.271 90 6 10 2.25 4.54 46.85 48.46 50.17 干渉なし
ETR4025-30-05-TH ● 2.5 0.5 30 2.5 2.4 70 6 4 2.64 31.57 32.89 34.41 36.08 干渉なし ETRP4020-50-0905-TH ● 50 0.9 2 3.428 100 6 10 2.07 4.54 51.90 53.61 55.71 干渉なし
ETR4025-40-05-TH ● 40 2.5 2.4 80 6 4 2.09 41.93 43.79 45.81 48.04 干渉なし ETRP4020-55-0905-TH ● 55 0.9 2 3.585 100 6 10 1.91 4.54 56.95 58.75 干渉なし 干渉なし
ETR4025-50-05-TH ● 50 2.5 2.4 90 6 4 1.73 52.36 54.68 57.22 干渉なし 干渉なし ETRP4020-60-0905-TH ● 60 0.9 2 3.742 110 6 10 1.77 4.54 62.00 63.89 干渉なし 干渉なし
ETR4030-10-08-TH ● 10 3 2.86 50 6 4 5.17 11.12 11.40 11.66 12.20 13.45 ETRP4025-20-0905-TH ● 20 0.9 2.5 2.950 70 6 7 3.76 5.68 21.39 22.16 22.72 24.98
ETR4030-20-08-TH ● 20 3 2.86 60 6 4 3.23 21.39 22.07 23.07 24.17 26.72 ETRP4025-30-0905-TH ● 30 0.9 2.5 3.264 80 6 10 2.79 5.68 31.80 33.02 33.88 干渉なし
ETR4030-30-08-TH ● 3 0.8 30 3 2.86 70 6 4 2.35 31.61 32.97 34.47 36.13 干渉なし ETRP4025-40-0905-TH ● 2.5 0.5 40 0.9 2.5 3.578 90 6 10 2.22 5.68 41.90 43.36 44.73 干渉なし
ETR4030-40-08-TH ● 40 3 2.86 80 6 4 1.85 42.02 43.86 45.88 干渉なし 干渉なし ETRP4025-50-0905-TH ● 50 0.9 2.5 3.892 100 6 10 1.85 5.68 52.00 53.66 干渉なし 干渉なし
ETR4030-50-08-TH ● 50 3 2.86 90 6 4 1.52 52.45 54.76 57.28 干渉なし 干渉なし ETRP4025-60-0905-TH ● 60 0.9 2.5 4.207 110 6 10 1.58 5.68 62.09 63.93 干渉なし 干渉なし
●印:標準在庫品です。 ●: 干渉なし: ETRP4030-20-0908-TH ● 20 0.9 3 3.394 70 6 7 3.39 7.45 21.50 22.22 22.76 25.05
ETRP4030-30-0908-TH ● 30 0.9 3 3.708 80 6 7 2.49 7.45 31.59 32.54 33.74 干渉なし
ETRP4030-40-0908-TH ● 3 0.8 40 0.9 3 4.022 90 6 10 1.96 7.45 42.03 43.42 干渉なし 干渉なし
ETRP4030-50-0908-TH ● 50 0.9 3 4.337 100 6 10 1.62 7.45 52.12 53.72 干渉なし 干渉なし
再研磨対応範囲一覧表 ETRP4030-60-0908-TH ● 60 0.9 3 4.651 110 6 10 1.37 7.45 62.20 干渉なし 干渉なし 干渉なし
商品コード 商品名称 形 状 再研磨対応外径範囲(㎜) 首下詳細形状 【注意】
外周 エンド 加工物に勾配がついている場合、干渉領域は、首下長さよりも長
くなります。それぞれの勾配角に対する実有効首下長をご参照く
ETR-TH エポックターボリブ 首下ストレートタイプ × 2~3 首下長 首R 12° ださい。
また、工具が加工物に干渉する角度を干渉角度θκで表示してい 実有効
ますので合わせてご参照ください。 首下長
ETRP-TH エポックターボリブ ペンシルネックタイプ × 【 】
2~3 勾配角
干渉角度θκ
【注意】 L/D(首下長/外径)が10DCを超える工具の再研磨可否については、弊社営業にお問い合わせください。 θκ
【 】
Page15
ラインナップ エポックターボリブ
首下ストレートタイプ ペンシルネックタイプ
首R
首R (P.15下図参照 ) (下図参照 )
θκ θκ
ℓ ℓ
±0.01 ねじれ ±0.01 ねじれ
ETR4 - - -TH ETRP4 - - -TH
寸 法 (mm) 干渉角度 寸 法 (mm)
勾配角に対する実有効首下長 干渉角度 勾配角に対する実有効首下長
商品コード 在庫 外径 コーナ半径 首下長 刃長 首径 全長 シャンク径 首R 備考 商品コード 在庫 外径 コーナ半径 首下長 首部テーパ半角 刃長 首元径dn 全長 シャンク径 首R 備考
(°) (°)
ℓ θκ 0.5° 1° 1.5° 2° 3° ℓ θκ 0° 1° 1.5° 2° 3°
ETR4010-5-02-TH ● 5 1 0.94 50 6 4 8.52 5.79 6.01 6.21 6.38 6.75 ETRP4010-5-0902-TH ● 5 0.9 1 1.066 60 6 4 8.67 2.91 5.70 5.96 6.17 6.51
ETR4010-7.5-02-TH ● 7.5 1 0.94 50 6 4 7.42 8.39 8.68 8.91 9.11 10.07 ETRP4010-7.5-0902-TH ● 7.5 0.9 1 1.144 60 6 7 7.61 2.91 8.50 8.97 9.34 9.93
ETR4010-10-02-TH ● 10 1 0.94 50 6 4 6.58 10.98 11.32 11.58 12.09 13.39 ETRP4010-10-0902-TH ● 10 0.9 1 1.223 60 6 7 6.78 2.91 11.04 11.60 12.03 12.70
ETR4010-12.5-02-TH ● 12.5 1 0.94 60 6 4 5.90 13.57 13.94 14.38 15.08 16.71 ETRP4010-15-0902-TH ● 15 0.9 1 1.380 60 6 10 5.57 2.91 16.35 17.25 17.89 18.89
ETR4010-15-02-TH ● 15 1 0.94 60 6 4 5.35 16.15 16.55 17.24 18.07 20.03 ETRP4010-20-0902-TH ● 20 0.9 1 1.537 70 6 10 4.72 2.91 21.42 22.49 23.22 24.80
ETR4010-17.5-02-TH ● 1 0.2 17.5 1 0.94 60 6 4 4.90 18.72 19.20 20.09 21.07 23.35 ETRP4010-25-0902-TH ● 1 0.2 25 0.9 1 1.694 70 6 10 4.10 2.91 26.49 27.70 28.52 30.95
ETR4010-20-02-TH ● 20 1 0.94 60 6 4 4.51 21.29 21.92 22.94 24.06 26.66 ETRP4010-30-0902-TH ● 30 0.9 1 1.851 80 6 10 3.62 2.91 31.55 32.90 33.79 37.09
ETR4010-22.5-02-TH ● 22.5 1 0.94 70 6 4 4.19 23.85 24.64 25.79 27.05 29.98 ETRP4010-35-0902-TH ● 35 0.9 1 2.008 80 6 10 3.24 2.91 36.61 38.08 39.03 43.24
ETR4010-25-02-TH ● 25 1 0.94 70 6 4 3.90 26.41 27.37 28.64 30.04 33.30 ETRP4010-40-0902-TH ● 40 0.9 1 2.165 90 6 10 2.94 2.91 41.67 43.25 44.54 干渉なし
ETR4010-27.5-02-TH ● 27.5 1 0.94 70 6 4 3.65 28.97 30.09 31.49 33.03 36.62 ETRP4010-45-0902-TH ● 45 0.9 1 2.322 90 6 10 2.68 2.91 46.73 48.41 50.08 干渉なし
ETR4010-30-02-TH ● 30 1 0.94 70 6 4 3.44 31.52 32.82 34.34 36.02 39.94 ETRP4010-50-0902-TH ● 50 0.9 1 2.480 100 6 10 2.47 2.91 51.78 53.56 55.62 干渉なし
ETR40125-5-02-TH ● 5 1.25 1.18 50 6 4 8.38 5.81 6.03 6.22 6.39 6.79 ETRP40125-10-0902-TH ● 10 0.9 1.25 1.455 60 6 7 6.62 3.47 11.10 11.65 12.06 12.73
ETR40125-10-02-TH ● 10 1.25 1.18 50 6 4 6.42 11.00 11.33 11.59 12.12 13.42 ETRP40125-15-0902-TH ● 15 0.9 1.25 1.612 60 6 10 5.41 3.47 16.42 17.29 17.92 18.91
ETR40125-15-02-TH ● 15 1.25 1.18 60 6 4 5.20 16.16 16.56 17.26 18.10 20.06 ETRP40125-20-0902-TH ●
ETR40125-20-02-TH ● 1.25 0.2 20 1.25 1.18 60 6 4 4.37 21.30 21.95 22.97 24.09 26.69 ETRP40125-30-0902-TH ● 1.25 0.2 20 0.9 1.25 1.769 70 6 10 4.57 3.47 21.49 22.52 23.25 24.86
30 0.9 1.25 2.083 80 6 10 3.49 3.47 31.61 32.93 33.81 37.15
ETR40125-25-02-TH ● 25 1.25 1.18 70 6 4 3.77 26.42 27.39 28.67 30.07 33.33 ETRP40125-40-0902-TH ● 40 0.9 1.25 2.397 90 6 10 2.82 3.47 41.73 43.28 44.59 干渉なし
ETR40125-30-02-TH ● 30 1.25 1.18 70 6 4 3.31 31.54 32.84 34.37 36.05 39.97 ETRP40125-50-0902-TH ● 50 0.9 1.25 2.712 100 6 10 2.37 3.47 51.83 53.59 55.67 干渉なし
ETR4015-5-03-TH ● 5 1.5 1.42 50 6 4 8.28 5.83 6.05 6.23 6.40 6.79 ETRP4015-10-0903-TH ● 10 0.9 1.5 1.687 60 6 7 6.47 4.04 11.15 11.67 12.08 12.74
ETR4015-10-03-TH ● 10 1.5 1.42 50 6 4 6.28 11.02 11.34 11.60 12.13 13.42 ETRP4015-15-0903-TH ● 15 0.9 1.5 1.844 60 6 7 5.26 4.04 16.21 16.89 17.40 18.73
ETR4015-15-03-TH ● 15 1.5 1.42 60 6 4 5.05 16.18 16.57 17.28 18.11 20.06 ETRP4015-20-0903-TH ●
ETR4015-20-03-TH ● 1.5 0.3 20 1.5 1.42 60 6 4 4.23 21.31 21.96 22.98 24.09 26.69 ETRP4015-30-0903-TH ● 1.5 0.3 20 0.9 1.5 2.001 70 6 10 4.43 4.04 21.54 22.55 23.27 24.88
30 0.9 1.5 2.315 80 6 10 3.36 4.04 31.66 32.95 33.83 37.17
ETR4015-25-03-TH ● 25 1.5 1.42 70 6 4 3.63 26.43 27.41 28.68 30.08 33.33 ETRP4015-40-0903-TH ● 40 0.9 1.5 2.630 90 6 10 2.71 4.04 41.77 43.30 44.62 干渉なし
ETR4015-30-03-TH ● 30 1.5 1.42 70 6 4 3.19 31.55 32.86 34.38 36.06 39.97 ETRP4015-50-0903-TH ● 50 0.9 1.5 2.944 100 6 10 2.27 4.04 51.88 53.60 55.70 干渉なし
ETR40175-10-03-TH ● 10 1.75 1.65 50 6 4 6.09 11.06 11.37 11.63 12.18 13.48 ETRP40175-10-0903-TH ● 10 0.9 1.75 1.909 60 6 7 6.28 4.93 11.24 11.74 12.13 12.77
ETR40175-20-03-TH ● 20 1.75 1.65 60 6 4 4.07 21.34 22.01 23.03 24.15 26.76 ETRP40175-15-0903-TH ● 15 0.9 1.75 2.066 60 6 7 5.07 4.93 16.29 16.95 17.44 18.82
ETR40175-30-03-TH ● 1.75 0.3 30 1.75 1.65 70 6 4 3.05 31.57 32.91 34.44 36.12 40.03 ETRP40175-20-0903-TH ●
ETR40175-40-03-TH ● 40 1.75 1.65 80 6 4 2.44 41.94 43.80 45.84 48.08 干渉なし ETRP40175-30-0903-TH 1.75 0.3 20 0.9 1.75 2.223 70 6 10 4.26 4.93 21.64 22.61 23.32 24.97
● 30 0.9 1.75 2.538 80 6 10 3.22 4.93 31.75 33.00 33.86 37.26
ETR4020-10-05-TH ● 10 2 1.92 50 6 4 5.98 11.01 11.33 11.59 12.09 13.36 ETRP40175-40-0903-TH ● 40 0.9 1.75 2.852 90 6 10 2.59 4.93 41.86 43.34 44.70 干渉なし
ETR4020-15-05-TH ● 15 2 1.92 60 6 4 4.75 16.17 16.56 17.25 18.07 19.99 ETRP40175-50-0903-TH ● 50 0.9 1.75 3.166 100 6 10 2.16 4.93 51.95 53.64 55.78 干渉なし
ETR4020-20-05-TH ● 20 2 1.92 60 6 4 3.94 21.31 21.95 22.95 24.06 26.63 ETRP4020-15-0905-TH ● 15 0.9 2 2.328 60 6 7 4.95 4.54 16.23 16.91 17.40 18.72
ETR4020-25-05-TH ● 2 0.5 25 2 1.92 70 6 4 3.36 26.43 27.39 28.65 30.04 33.27 ETRP4020-20-0905-TH ● 20 0.9 2 2.486 70 6 7 4.12 4.54 21.29 22.10 22.67 24.86
ETR4020-30-05-TH ● 30 2 1.92 70 6 4 2.93 31.54 32.84 34.36 36.02 干渉なし ETRP4020-25-0905-TH ● 25 0.9 2 2.643 70 6 10 3.54 4.54 26.63 27.77 28.57 31.01
ETR4020-35-05-TH ● 35 2 1.92 80 6 4 2.60 36.67 38.29 40.06 42.00 干渉なし ETRP4020-30-0905-TH ● 30 0.9 2 2.800 80 6 10 3.1 4.54 31.69 32.96 33.83 37.16
ETR4020-40-05-TH ● 40 2 1.92 80 6 4 2.34 41.88 43.73 45.76 47.99 干渉なし ETRP4020-35-0905-TH ●
ETR4025-10-05-TH ● 10 2.5 2.4 50 6 4 5.57 11.05 11.36 11.61 12.15 13.42 ETRP4020-40-0905-TH 2 0.5 35 0.9 2 2.957 80 6 10 2.75 4.54 36.75 38.14 39.09 干渉なし
● 40 0.9 2 3.114 90 6 10 2.48 4.54 41.80 43.31 44.63 干渉なし
ETR4025-20-05-TH ● 20 2.5 2.4 60 6 4 3.59 21.34 22.00 23.00 24.11 26.69 ETRP4020-45-0905-TH ● 45 0.9 2 3.271 90 6 10 2.25 4.54 46.85 48.46 50.17 干渉なし
ETR4025-30-05-TH ● 2.5 0.5 30 2.5 2.4 70 6 4 2.64 31.57 32.89 34.41 36.08 干渉なし ETRP4020-50-0905-TH ● 50 0.9 2 3.428 100 6 10 2.07 4.54 51.90 53.61 55.71 干渉なし
ETR4025-40-05-TH ● 40 2.5 2.4 80 6 4 2.09 41.93 43.79 45.81 48.04 干渉なし ETRP4020-55-0905-TH ● 55 0.9 2 3.585 100 6 10 1.91 4.54 56.95 58.75 干渉なし 干渉なし
ETR4025-50-05-TH ● 50 2.5 2.4 90 6 4 1.73 52.36 54.68 57.22 干渉なし 干渉なし ETRP4020-60-0905-TH ● 60 0.9 2 3.742 110 6 10 1.77 4.54 62.00 63.89 干渉なし 干渉なし
ETR4030-10-08-TH ● 10 3 2.86 50 6 4 5.17 11.12 11.40 11.66 12.20 13.45 ETRP4025-20-0905-TH ● 20 0.9 2.5 2.950 70 6 7 3.76 5.68 21.39 22.16 22.72 24.98
ETR4030-20-08-TH ● 20 3 2.86 60 6 4 3.23 21.39 22.07 23.07 24.17 26.72 ETRP4025-30-0905-TH ● 30 0.9 2.5 3.264 80 6 10 2.79 5.68 31.80 33.02 33.88 干渉なし
ETR4030-30-08-TH ● 3 0.8 30 3 2.86 70 6 4 2.35 31.61 32.97 34.47 36.13 干渉なし ETRP4025-40-0905-TH ● 2.5 0.5 40 0.9 2.5 3.578 90 6 10 2.22 5.68 41.90 43.36 44.73 干渉なし
ETR4030-40-08-TH ● 40 3 2.86 80 6 4 1.85 42.02 43.86 45.88 干渉なし 干渉なし ETRP4025-50-0905-TH ● 50 0.9 2.5 3.892 100 6 10 1.85 5.68 52.00 53.66 干渉なし 干渉なし
ETR4030-50-08-TH ● 50 3 2.86 90 6 4 1.52 52.45 54.76 57.28 干渉なし 干渉なし ETRP4025-60-0905-TH ● 60 0.9 2.5 4.207 110 6 10 1.58 5.68 62.09 63.93 干渉なし 干渉なし
●印:標準在庫品です。 ●: 干渉なし: ETRP4030-20-0908-TH ● 20 0.9 3 3.394 70 6 7 3.39 7.45 21.50 22.22 22.76 25.05
ETRP4030-30-0908-TH ● 30 0.9 3 3.708 80 6 7 2.49 7.45 31.59 32.54 33.74 干渉なし
ETRP4030-40-0908-TH ● 3 0.8 40 0.9 3 4.022 90 6 10 1.96 7.45 42.03 43.42 干渉なし 干渉なし
ETRP4030-50-0908-TH ● 50 0.9 3 4.337 100 6 10 1.62 7.45 52.12 53.72 干渉なし 干渉なし
再研磨対応範囲一覧表 ETRP4030-60-0908-TH ● 60 0.9 3 4.651 110 6 10 1.37 7.45 62.20 干渉なし 干渉なし 干渉なし
商品コード 商品名称 形 状 再研磨対応外径範囲(㎜) 首下詳細形状 【注意】
外周 エンド 加工物に勾配がついている場合、干渉領域は、首下長さよりも長
くなります。それぞれの勾配角に対する実有効首下長をご参照く
ETR-TH エポックターボリブ 首下ストレートタイプ × 2~3 首下長 首R 12° ださい。
また、工具が加工物に干渉する角度を干渉角度θκで表示してい 実有効
ますので合わせてご参照ください。 首下長
ETRP-TH エポックターボリブ ペンシルネックタイプ × 【 】
2~3 勾配角
干渉角度θκ
【注意】 L/D(首下長/外径)が10DCを超える工具の再研磨可否については、弊社営業にお問い合わせください。 θκ
【 】
Page16
標準切削条件表 エポックターボリブ
Recommended Cut t ing Condi t ion, Epoch Turbo Rib
ETR 首下ストレートタイプ Straight neck type ETRP ペンシルネックタイプ Pencil neck type
ap ap
ae ae
鋳鉄・炭素鋼・合金鋼 工具鋼 プリハードン鋼 焼入れ鋼 焼入れ鋼 鋳鉄・炭素鋼・合金鋼 工具鋼 プリハードン鋼 焼入れ鋼 焼入れ鋼
被削材 Cast irons, Carbon steels, Alloy steels Tool steels Pre-hardened steels Hardened steels Hardened steels 被削材 Cast irons, Carbon steels, Alloy steels Tool steels Pre-hardened steels Hardened steels Hardened steels
Work material (150~250HB) (25~35HRC) (35~45HRC) (45~55HRC) (55~60HRC) Work material (150~250HB) (25~35HRC) (35~45HRC) (45~55HRC) (55~60HRC)
FC S50C SCM SKD NAK80 CENA1 SKD61 SKT4 SKD11 SKH51 FC S50C SCM SKD NAK80 CENA1 SKD61 SKT4 SKD11 SKH51
外径 首下長 回転数 送り速度 ap ae 回転数 送り速度 ap ae 回転数 送り速度 ap ae 回転数 送り速度 ap ae 回転数 送り速度 ap ae 外径 首下長 回転数 送り速度
Tool dia. Under neck ap ae 回転数 送り速度 ap ae 回転数 送り速度 ap ae 回転数 送り速度 ap ae 回転数 送り速度 ap ae
length n vf ㎜ ㎜ n vf ㎜ ㎜ n vf ㎜ ㎜ n vf ㎜ ㎜ n vf ㎜ ㎜ Tool dia. Under neck n vf n vf n vf n vf n
㎜ ㎜ min-1 ㎜/min min-1 ㎜/min min-1 ㎜/min min-1
length
㎜/min min-1 ㎜/min ㎜ ㎜ min-1 ㎜/min ㎜ ㎜ min-1 ㎜/min ㎜ ㎜ min-1 ㎜/min ㎜ ㎜ min-1 ㎜/min ㎜ ㎜ vf
min-1 ㎜/min ㎜ ㎜
5 32,000 5,820 0.040 0.50 27,100 4,510 0.040 0.50 22,300 2,900 0.032 0.50 19,100 2,480 0.020 0.50 15,900 830 0.012 0.50 5 32,000 5,820 0.060 0.50 27,100 4,510 0.060 0.50 22,300 2,900 0.048 0.50 19,100 2,480 0.030 0.50 15,900 830 0.018 0.50
7.5 32,000 5,820 0.027 0.50 27,100 4,510 0.027 0.50 22,300 2,900 0.021 0.50 19,100 2,480 0.013 0.50 15,900 830 0.008 0.50 7.5 32,000 5,820 0.045 0.50 27,100 4,510 0.045 0.50 22,300 2,900 0.036 0.50 19,100 2,480 0.023 0.50 15,900 830 0.013 0.50
10 32,000 5,820 0.020 0.50 27,100 4,510 0.020 0.50 22,300 2,900 0.016 0.50 19,100 2,480 0.010 0.50 15,900 830 0.006 0.50 10 32,000 5,820 0.030 0.50 27,100 4,510 0.030 0.50 22,300 2,900 0.024 0.50 19,100 2,480 0.015 0.50 15,900 830 0.009 0.50
12.5 28,800 5,240 0.016 0.50 24,400 4,060 0.016 0.50 20,100 2,610 0.013 0.50 17,200 2,230 0.008 0.50 14,300 750 0.005 0.50 15 28,800 5,240 0.020 0.50 24,400 4,060 0.020 0.50 20,100 2,610 0.016 0.50 17,200 2,230 0.010 0.50 14,300 750 0.006 0.50
15 28,800 5,240 0.013 0.50 24,400 4,060 0.013 0.50 20,100 2,610 0.011 0.50 17,200 2,230 0.007 0.50 14,300 750 0.004 0.50 20 28,800 5,240 0.015 0.50 24,400 4,060 0.015 0.50 20,100 2,610 0.012 0.50 17,200 2,230 0.008 0.50 14,300 750 0.005 0.50
1
1 17.5 25,600 4,660 0.011 0.50 21,700 3,610 0.011 0.50 17,800 2,320 0.009 0.50 15,300 1,980 0.006 0.50 12,700 660 0.003 0.50 25 25,600 4,660 0.012 0.50 21,700 3,610 0.012 0.50 17,800 2,320 0.010 0.50 15,300 1,980 0.006 0.50 12,700 660 0.004 0.50
20 25,600 4,660 0.010 0.50 21,700 3,610 0.010 0.50 17,800 2,320 0.008 0.50 15,300 1,980 0.005 0.50 12,700 660 0.003 0.50 30 24,000 4,370 0.010 0.50 20,300 3,380 0.010 0.50 16,700 2,180 0.008 0.50 14,300 1,860 0.005 0.50 11,900 620 0.003 0.50
22.5 22,400 4,070 0.009 0.50 19,000 3,160 0.009 0.50 15,600 2,030 0.007 0.50 13,400 1,740 0.004 0.50 11,100 580 0.003 0.50 35 22,400 4,070 0.009 0.50 19,000 3,160 0.009 0.50 15,600 2,030 0.007 0.50 13,400 1,740 0.004 0.50 11,100 580 0.003 0.50
25 22,400 4,070 0.008 0.50 19,000 3,160 0.008 0.50 15,600 2,030 0.006 0.50 13,400 1,740 0.004 0.50 11,100 580 0.002 0.50 40 20,800 3,780 0.008 0.50 17,600 2,930 0.008 0.50 14,500 1,890 0.006 0.50 12,400 1,610 0.004 0.50 10,300 540 0.002 0.50
27.5 19,200 3,490 0.007 0.50 16,300 2,710 0.007 0.50 13,400 1,740 0.006 0.50 11,500 1,490 0.004 0.50 9,500 500 0.002 0.50 45 19,200 3,490 0.007 0.50 16,300 2,710 0.007 0.50 13,400 1,740 0.005 0.50 11,500 1,490 0.003 0.50 9,500 500 0.002 0.50
30 19,200 3,490 0.007 0.50 16,300 2,710 0.007 0.50 13,400 1,740 0.005 0.50 11,500 1,490 0.003 0.50 9,500 500 0.002 0.50 50 16,000 2,910 0.006 0.50 13,600 2,260 0.006 0.50 11,200 1,450 0.005 0.50 9,600 1,240 0.003 0.50 8,000 420 0.002 0.50
5 25,000 6,130 0.063 0.62 21,600 4,840 0.063 0.62 17,800 3,120 0.050 0.62 15,300 2,680 0.031 0.62 12,700 890 0.019 0.62 10 25,000 6,130 0.047 0.62 21,600 4,840 0.047 0.62 17,800 3,120 0.038 0.62 15,300 2,680 0.023 0.62 12,700 890 0.014 0.62
10 25,000 6,130 0.031 0.62 21,600 4,840 0.031 0.62 17,800 3,120 0.025 0.62 15,300 2,680 0.016 0.62 12,700 890 0.009 0.62 15 23,800 5,830 0.035 0.62 20,500 4,600 0.035 0.62 16,900 2,965 0.029 0.62 14,550 2,545 0.018 0.62 12,050 845 0.011 0.62
15 22,500 5,520 0.021 0.62 19,400 4,360 0.021 0.62 16,000 2,810 0.017 0.62 13,800 2,410 0.010 0.62 11,400 800 0.006 0.62 20 22,500 5,520 0.023 0.62 19,400 4,360 0.023 0.62 16,000 2,810 0.019 0.62 13,800 2,410 0.012 0.62 11,400 800 0.007 0.62
1.25 1.25
20 20,000 4,900 0.016 0.62 17,300 3,870 0.016 0.62 14,200 2,500 0.013 0.62 12,200 2,140 0.008 0.62 10,200 710 0.005 0.62 30 20,000 4,900 0.016 0.62 17,300 3,870 0.016 0.62 14,200 2,500 0.013 0.62 12,200 2,140 0.008 0.62 10,200 710 0.005 0.62
25 20,000 4,900 0.013 0.62 17,300 3,870 0.013 0.62 14,200 2,500 0.010 0.62 12,200 2,140 0.006 0.62 10,200 710 0.004 0.62 40 17,500 4,290 0.012 0.62 15,100 3,390 0.012 0.62 12,500 2,180 0.009 0.62 10,700 1,880 0.006 0.62 8,900 620 0.004 0.62
30 17,500 4,290 0.010 0.62 15,100 3,390 0.010 0.62 12,500 2,180 0.008 0.62 10,700 1,880 0.005 0.62 8,900 620 0.003 0.62 50 16,300 3,980 0.009 0.62 14,000 3,150 0.009 0.62 11,600 2,030 0.008 0.62 9,900 1,740 0.005 0.62 8,300 580 0.003 0.62
5 21,000 6,620 0.090 0.75 18,000 5,180 0.090 0.75 14,900 3,350 0.072 0.75 12,700 2,860 0.045 0.75 10,600 950 0.027 0.75 10 21,000 6,620 0.068 0.75 18,000 5,180 0.068 0.75 14,900 3,350 0.054 0.75 12,700 2,860 0.034 0.75 10,600 950 0.020 0.75
10 21,000 6,620 0.045 0.75 18,000 5,180 0.045 0.75 14,900 3,350 0.036 0.75 12,700 2,860 0.023 0.75 10,600 950 0.014 0.75 15 21,000 6,620 0.051 0.75 18,000 5,180 0.051 0.75 14,900 3,350 0.041 0.75 12,700 2,860 0.026 0.75 10,600 950 0.015 0.75
15 21,000 6,620 0.030 0.75 18,000 5,180 0.030 0.75 14,900 3,350 0.024 0.75 12,700 2,860 0.015 0.75 10,600 950 0.009 0.75 20 18,900 5,960 0.034 0.75 16,200 4,660 0.034 0.75 13,400 3,020 0.027 0.75 11,400 2,570 0.017 0.75 9,500 860 0.010 0.75
1.5 1.5
20 18,900 5,960 0.023 0.75 16,200 4,660 0.023 0.75 13,400 3,020 0.018 0.75 11,400 2,570 0.011 0.75 9,500 860 0.007 0.75 30 18,900 5,960 0.023 0.75 16,200 4,660 0.023 0.75 13,400 3,020 0.018 0.75 11,400 2,570 0.011 0.75 9,500 860 0.007 0.75
25 16,800 5,300 0.018 0.75 14,400 4,140 0.018 0.75 11,900 2,680 0.014 0.75 10,200 2,290 0.009 0.75 8,500 760 0.005 0.75 40 15,800 4,970 0.017 0.75 13,500 3,890 0.017 0.75 11,200 2,510 0.014 0.75 9,500 2,150 0.008 0.75 8,000 710 0.005 0.75
30 16,800 5,300 0.015 0.75 14,400 4,140 0.015 0.75 11,900 2,680 0.012 0.75 10,200 2,290 0.008 0.75 8,500 760 0.005 0.75 50 14,700 4,630 0.014 0.75 12,600 3,630 0.014 0.75 10,400 2,350 0.011 0.75 8,900 2,000 0.007 0.75 7,400 670 0.004 0.75
10 18,000 7,060 0.061 0.87 15,500 5,560 0.061 0.87 12,700 3,560 0.049 0.87 10,900 3,050 0.031 0.87 9,100 1,020 0.018 0.87 10 18,000 7,060 0.092 0.87 15,500 5,560 0.092 0.87 12,700 3,560 0.074 0.87 10,900 3,050 0.046 0.87 9,100 1,020 0.028 0.87
20 16,200 6,350 0.031 0.87 14,000 5,000 0.031 0.87 11,400 3,200 0.025 0.87 9,800 2,750 0.015 0.87 8,200 920 0.009 0.87 15 18,000 7,060 0.069 0.87 15,500 5,560 0.069 0.87 12,700 3,560 0.056 0.87 10,900 3,050 0.035 0.87 9,100 1,020 0.021 0.87
1.75
30 14,400 5,650 0.020 0.87 12,400 4,450 0.020 0.87 10,200 2,850 0.016 0.87 8,700 2,440 0.010 0.87 7,300 820 0.006 0.87 20 16,200 6,350 0.046 0.87 14,000 5,000 0.046 0.87 11,400 3,200 0.037 0.87 9,800 2,750 0.023 0.87 8,200 920 0.014 0.87
1.75
40 12,600 4,940 0.015 0.87 10,900 3,890 0.015 0.87 8,900 2,490 0.012 0.87 7,600 2,140 0.008 0.87 6,400 710 0.005 0.87 30 16,200 6,350 0.031 0.87 14,000 5,000 0.031 0.87 11,400 3,200 0.025 0.87 9,800 2,750 0.015 0.87 8,200 920 0.009 0.87
10 16,000 7,620 0.080 1.00 13,500 5,880 0.080 1.00 11,100 3,770 0.064 1.00 9,500 3,230 0.040 1.00 8,000 1,090 0.024 1.00 40 14,400 5,650 0.023 0.87 12,400 4,450 0.023 0.87 10,200 2,850 0.018 0.87 8,700 2,440 0.011 0.87 7,300 820 0.007 0.87
15 16,000 7,620 0.053 1.00 13,500 5,880 0.053 1.00 11,100 3,770 0.043 1.00 9,500 3,230 0.027 1.00 8,000 1,090 0.016 1.00 50 13,500 5,300 0.018 0.87 11,600 4,170 0.018 0.87 9,500 2,670 0.015 0.87 8,200 2,290 0.009 0.87 6,800 770 0.006 0.87
20 16,000 7,620 0.040 1.00 13,500 5,880 0.040 1.00 11,100 3,770 0.032 1.00 9,500 3,230 0.020 1.00 8,000 1,090 0.012 1.00 15 16,000 7,620 0.080 1.00 13,500 5,880 0.080 1.00 11,100 3,770 0.064 1.00 9,500 3,230 0.040 1.00 8,000 1,090 0.024 1.00
2 25 14,400 6,860 0.032 1.00 12,200 5,290 0.032 1.00 10,000 3,390 0.026 1.00 8,600 2,910 0.016 1.00 7,200 980 0.010 1.00 20 16,000 7,620 0.060 1.00 13,500 5,880 0.060 1.00 11,100 3,770 0.048 1.00 9,500 3,230 0.030 1.00 8,000 1,090 0.018 1.00
30 14,400 6,860 0.027 1.00 12,200 5,290 0.027 1.00 10,000 3,390 0.021 1.00 8,600 2,910 0.013 1.00 7,200 980 0.008 1.00 25 14,400 6,860 0.048 1.00 12,200 5,290 0.048 1.00 10,000 3,390 0.038 1.00 8,600 2,910 0.024 1.00 7,200 980 0.014 1.00
35 12,800 6,100 0.023 1.00 10,800 4,700 0.023 1.00 8,900 3,020 0.018 1.00 7,600 2,580 0.011 1.00 6,400 870 0.007 1.00 30 14,400 6,860 0.040 1.00 12,200 5,290 0.040 1.00 10,000 3,390 0.032 1.00 8,600 2,910 0.020 1.00 7,200 980 0.012 1.00
40 12,800 6,100 0.020 1.00 10,800 4,700 0.020 1.00 8,900 3,020 0.016 1.00 7,600 2,580 0.010 1.00 6,400 870 0.006 1.00 35 14,400 6,860 0.034 1.00 12,200 5,290 0.034 1.00 10,000 3,390 0.027 1.00 8,600 2,910 0.017 1.00 7,200 980 0.010 1.00
2
10 13,000 8,190 0.125 1.25 10,800 6,220 0.125 1.25 8,900 4,010 0.100 1.25 7,600 3,420 0.063 1.25 6,400 1,150 0.038 1.25 40 14,400 6,860 0.030 1.00 12,200 5,290 0.030 1.00 10,000 3,390 0.024 1.00 8,600 2,910 0.015 1.00 7,200 980 0.009 1.00
20 13,000 8,190 0.063 1.25 10,800 6,220 0.063 1.25 8,900 4,010 0.050 1.25 7,600 3,420 0.031 1.25 6,400 1,150 0.019 1.25 45 12,800 6,100 0.027 1.00 10,800 4,700 0.027 1.00 8,900 3,020 0.021 1.00 7,600 2,580 0.013 1.00 6,400 870 0.008 1.00
2.5 30 11,700 7,370 0.042 1.25 9,700 5,600 0.042 1.25 8,000 3,610 0.033 1.25 6,800 3,080 0.021 1.25 5,800 1,040 0.013 1.25 50 12,800 6,100 0.024 1.00 10,800 4,700 0.024 1.00 8,900 3,020 0.019 1.00 7,600 2,580 0.012 1.00 6,400 870 0.007 1.00
40 10,400 6,550 0.031 1.25 8,600 4,980 0.031 1.25 7,100 3,210 0.025 1.25 6,100 2,740 0.016 1.25 5,100 920 0.009 1.25 55 12,000 5,720 0.022 1.00 10,100 4,410 0.022 1.00 8,300 2,830 0.017 1.00 7,100 2,420 0.011 1.00 6,000 820 0.007 1.00
50 10,400 6,550 0.025 1.25 8,600 4,980 0.025 1.25 7,100 3,210 0.020 1.25 6,100 2,740 0.013 1.25 5,100 920 0.008 1.25 60 12,000 5,720 0.020 1.00 10,100 4,410 0.020 1.00 8,300 2,830 0.016 1.00 7,100 2,420 0.010 1.00 6,000 820 0.006 1.00
10 10,600 8,460 0.180 1.40 9,000 6,570 0.180 1.40 7,400 4,220 0.144 1.40 6,400 3,650 0.090 1.40 5,300 1,210 0.054 1.40 20 13,000 8,190 0.094 1.25 10,800 6,220 0.094 1.25 8,900 4,010 0.075 1.25 7,600 3,420 0.047 1.25 6,400 1,150 0.028 1.25
20 10,600 8,460 0.090 1.40 9,000 6,570 0.090 1.40 7,400 4,220 0.072 1.40 6,400 3,650 0.045 1.40 5,300 1,210 0.027 1.40 30 11,700 7,370 0.063 1.25 9,700 5,600 0.063 1.25 8,000 3,610 0.050 1.25 6,800 3,080 0.031 1.25 5,800 1,040 0.019 1.25
3 30 10,600 8,460 0.060 1.40 9,000 6,570 0.060 1.40 7,400 4,220 0.048 1.40 6,400 3,650 0.030 1.40 5,300 1,210 0.018 1.40 2.5 40 11,700 7,370 0.047 1.25 9,700 5,600 0.047 1.25 8,000 3,610 0.038 1.25 6,800 3,080 0.023 1.25 5,800 1,040 0.014 1.25
40 9,540 7,610 0.045 1.40 8,100 5,910 0.045 1.40 6,700 3,800 0.036 1.40 5,800 3,290 0.023 1.40 4,800 1,090 0.014 1.40 50 11,700 7,370 0.038 1.25 9,700 5,600 0.038 1.25 8,000 3,610 0.030 1.25 6,800 3,080 0.019 1.25 5,800 1,040 0.011 1.25
50 8,480 6,770 0.036 1.40 7,200 5,260 0.036 1.40 5,900 3,380 0.029 1.40 5,100 2,920 0.018 1.40 4,200 970 0.011 1.40 60 10,400 6,550 0.031 1.25 8,600 4,980 0.031 1.25 7,100 3,210 0.025 1.25 6,100 2,740 0.016 1.25 5,100 920 0.009 1.25
20 10,600 8,460 0.135 1.40 9,000 6,570 0.135 1.40 7,400 4,220 0.108 1.40 6,400 3,650 0.068 1.40 5,300 1,210 0.041 1.40
30 10,600 8,460 0.090 1.40 9,000 6,570 0.090 1.40 7,400 4,220 0.072 1.40 6,400 3,650 0.045 1.40 5,300 1,210 0.027 1.40
3 40 9,500 7,610 0.068 1.40 8,100 5,910 0.068 1.40 6,700 3,800 0.054 1.40 5,800 3,290 0.034 1.40 4,800 1,090 0.020 1.40
50 9,500 7,610 0.054 1.40 8,100 5,910 0.054 1.40 6,700 3,800 0.043 1.40 5,800 3,290 0.027 1.40 4,800 1,090 0.016 1.40
60 9,500 7,610 0.045 1.40 8,100 5,910 0.045 1.40 6,700 3,800 0.036 1.40 5,800 3,290 0.023 1.40 4,800 1,090 0.014 1.40
【注意】①できるだけ高剛性、高精度の機械をご使用ください。
②被削材、加工形状に合わせて、適切なクーラントを使用してください。 【Note】 ① Use a machine having as high rigidity and high accuracy as possible.
② Use the appropriate coolant for the work material and machining shape.
③この切削条件表は切削条件の目安を示すものです。実際の加工では加工形状、目的、使用機械等により条件を調整してください。 ③ The cutting conditions shown in this table are intended as general criteria and should be adjusted according to the cutting shape, purpose, machine used, etc.
④機械の回転数が足りない場合には、回転数と送り速度を同じ比率で下げてください。 ④ If the rotation speed of the machine is insufficient, reduce the rotation speed and feed rate by the same ratios.
⑤ For cutting in, set the ramp introduction angle to 1° and set the feed rate to 60 to 70% of the above values.
⑤彫り込み時の傾斜進入角度を1°として送り速度は上記の60~70%で設定ください。 ⑥ In the case of using tools with L/D = 15 or more length from the first process, in order to suppress the chattering vibration of the tools and stabilize the cutting,
⑥最初から首下長の長い(L/D=15以上)工具をご使用の場合は、工具のバタつきを抑制し加工を安定させる為に、首下長の短いタイプや it is recommended to make suitable guides by using short neck type or ball end mills.
ボール等で加工形状に合わせたガイドを加工しておくことを推奨いたします。
16 17
Page17
標準切削条件表 エポックターボリブ
Recommended Cut t ing Condi t ion, Epoch Turbo Rib
ETR 首下ストレートタイプ Straight neck type ETRP ペンシルネックタイプ Pencil neck type
ap ap
ae ae
鋳鉄・炭素鋼・合金鋼 工具鋼 プリハードン鋼 焼入れ鋼 焼入れ鋼 鋳鉄・炭素鋼・合金鋼 工具鋼 プリハードン鋼 焼入れ鋼 焼入れ鋼
被削材 Cast irons, Carbon steels, Alloy steels Tool steels Pre-hardened steels Hardened steels Hardened steels 被削材 Cast irons, Carbon steels, Alloy steels Tool steels Pre-hardened steels Hardened steels Hardened steels
Work material (150~250HB) (25~35HRC) (35~45HRC) (45~55HRC) (55~60HRC) Work material (150~250HB) (25~35HRC) (35~45HRC) (45~55HRC) (55~60HRC)
FC S50C SCM SKD NAK80 CENA1 SKD61 SKT4 SKD11 SKH51 FC S50C SCM SKD NAK80 CENA1 SKD61 SKT4 SKD11 SKH51
外径 首下長 回転数 送り速度 ap ae 回転数 送り速度 ap ae 回転数 送り速度 ap ae 回転数 送り速度 ap ae 回転数 送り速度 ap ae 外径 首下長 回転数 送り速度
Tool dia. Under neck ap ae 回転数 送り速度 ap ae 回転数 送り速度 ap ae 回転数 送り速度 ap ae 回転数 送り速度 ap ae
length n vf ㎜ ㎜ n vf ㎜ ㎜ n vf ㎜ ㎜ n vf ㎜ ㎜ n vf ㎜ ㎜ Tool dia. Under neck n vf n vf n vf n vf n
㎜ ㎜ min-1 ㎜/min min-1 ㎜/min min-1 ㎜/min min-1
length
㎜/min min-1 ㎜/min ㎜ ㎜ min-1 ㎜/min ㎜ ㎜ min-1 ㎜/min ㎜ ㎜ min-1 ㎜/min ㎜ ㎜ min-1 ㎜/min ㎜ ㎜ vf
min-1 ㎜/min ㎜ ㎜
5 32,000 5,820 0.040 0.50 27,100 4,510 0.040 0.50 22,300 2,900 0.032 0.50 19,100 2,480 0.020 0.50 15,900 830 0.012 0.50 5 32,000 5,820 0.060 0.50 27,100 4,510 0.060 0.50 22,300 2,900 0.048 0.50 19,100 2,480 0.030 0.50 15,900 830 0.018 0.50
7.5 32,000 5,820 0.027 0.50 27,100 4,510 0.027 0.50 22,300 2,900 0.021 0.50 19,100 2,480 0.013 0.50 15,900 830 0.008 0.50 7.5 32,000 5,820 0.045 0.50 27,100 4,510 0.045 0.50 22,300 2,900 0.036 0.50 19,100 2,480 0.023 0.50 15,900 830 0.013 0.50
10 32,000 5,820 0.020 0.50 27,100 4,510 0.020 0.50 22,300 2,900 0.016 0.50 19,100 2,480 0.010 0.50 15,900 830 0.006 0.50 10 32,000 5,820 0.030 0.50 27,100 4,510 0.030 0.50 22,300 2,900 0.024 0.50 19,100 2,480 0.015 0.50 15,900 830 0.009 0.50
12.5 28,800 5,240 0.016 0.50 24,400 4,060 0.016 0.50 20,100 2,610 0.013 0.50 17,200 2,230 0.008 0.50 14,300 750 0.005 0.50 15 28,800 5,240 0.020 0.50 24,400 4,060 0.020 0.50 20,100 2,610 0.016 0.50 17,200 2,230 0.010 0.50 14,300 750 0.006 0.50
15 28,800 5,240 0.013 0.50 24,400 4,060 0.013 0.50 20,100 2,610 0.011 0.50 17,200 2,230 0.007 0.50 14,300 750 0.004 0.50 20 28,800 5,240 0.015 0.50 24,400 4,060 0.015 0.50 20,100 2,610 0.012 0.50 17,200 2,230 0.008 0.50 14,300 750 0.005 0.50
1
1 17.5 25,600 4,660 0.011 0.50 21,700 3,610 0.011 0.50 17,800 2,320 0.009 0.50 15,300 1,980 0.006 0.50 12,700 660 0.003 0.50 25 25,600 4,660 0.012 0.50 21,700 3,610 0.012 0.50 17,800 2,320 0.010 0.50 15,300 1,980 0.006 0.50 12,700 660 0.004 0.50
20 25,600 4,660 0.010 0.50 21,700 3,610 0.010 0.50 17,800 2,320 0.008 0.50 15,300 1,980 0.005 0.50 12,700 660 0.003 0.50 30 24,000 4,370 0.010 0.50 20,300 3,380 0.010 0.50 16,700 2,180 0.008 0.50 14,300 1,860 0.005 0.50 11,900 620 0.003 0.50
22.5 22,400 4,070 0.009 0.50 19,000 3,160 0.009 0.50 15,600 2,030 0.007 0.50 13,400 1,740 0.004 0.50 11,100 580 0.003 0.50 35 22,400 4,070 0.009 0.50 19,000 3,160 0.009 0.50 15,600 2,030 0.007 0.50 13,400 1,740 0.004 0.50 11,100 580 0.003 0.50
25 22,400 4,070 0.008 0.50 19,000 3,160 0.008 0.50 15,600 2,030 0.006 0.50 13,400 1,740 0.004 0.50 11,100 580 0.002 0.50 40 20,800 3,780 0.008 0.50 17,600 2,930 0.008 0.50 14,500 1,890 0.006 0.50 12,400 1,610 0.004 0.50 10,300 540 0.002 0.50
27.5 19,200 3,490 0.007 0.50 16,300 2,710 0.007 0.50 13,400 1,740 0.006 0.50 11,500 1,490 0.004 0.50 9,500 500 0.002 0.50 45 19,200 3,490 0.007 0.50 16,300 2,710 0.007 0.50 13,400 1,740 0.005 0.50 11,500 1,490 0.003 0.50 9,500 500 0.002 0.50
30 19,200 3,490 0.007 0.50 16,300 2,710 0.007 0.50 13,400 1,740 0.005 0.50 11,500 1,490 0.003 0.50 9,500 500 0.002 0.50 50 16,000 2,910 0.006 0.50 13,600 2,260 0.006 0.50 11,200 1,450 0.005 0.50 9,600 1,240 0.003 0.50 8,000 420 0.002 0.50
5 25,000 6,130 0.063 0.62 21,600 4,840 0.063 0.62 17,800 3,120 0.050 0.62 15,300 2,680 0.031 0.62 12,700 890 0.019 0.62 10 25,000 6,130 0.047 0.62 21,600 4,840 0.047 0.62 17,800 3,120 0.038 0.62 15,300 2,680 0.023 0.62 12,700 890 0.014 0.62
10 25,000 6,130 0.031 0.62 21,600 4,840 0.031 0.62 17,800 3,120 0.025 0.62 15,300 2,680 0.016 0.62 12,700 890 0.009 0.62 15 23,800 5,830 0.035 0.62 20,500 4,600 0.035 0.62 16,900 2,965 0.029 0.62 14,550 2,545 0.018 0.62 12,050 845 0.011 0.62
15 22,500 5,520 0.021 0.62 19,400 4,360 0.021 0.62 16,000 2,810 0.017 0.62 13,800 2,410 0.010 0.62 11,400 800 0.006 0.62 20 22,500 5,520 0.023 0.62 19,400 4,360 0.023 0.62 16,000 2,810 0.019 0.62 13,800 2,410 0.012 0.62 11,400 800 0.007 0.62
1.25 1.25
20 20,000 4,900 0.016 0.62 17,300 3,870 0.016 0.62 14,200 2,500 0.013 0.62 12,200 2,140 0.008 0.62 10,200 710 0.005 0.62 30 20,000 4,900 0.016 0.62 17,300 3,870 0.016 0.62 14,200 2,500 0.013 0.62 12,200 2,140 0.008 0.62 10,200 710 0.005 0.62
25 20,000 4,900 0.013 0.62 17,300 3,870 0.013 0.62 14,200 2,500 0.010 0.62 12,200 2,140 0.006 0.62 10,200 710 0.004 0.62 40 17,500 4,290 0.012 0.62 15,100 3,390 0.012 0.62 12,500 2,180 0.009 0.62 10,700 1,880 0.006 0.62 8,900 620 0.004 0.62
30 17,500 4,290 0.010 0.62 15,100 3,390 0.010 0.62 12,500 2,180 0.008 0.62 10,700 1,880 0.005 0.62 8,900 620 0.003 0.62 50 16,300 3,980 0.009 0.62 14,000 3,150 0.009 0.62 11,600 2,030 0.008 0.62 9,900 1,740 0.005 0.62 8,300 580 0.003 0.62
5 21,000 6,620 0.090 0.75 18,000 5,180 0.090 0.75 14,900 3,350 0.072 0.75 12,700 2,860 0.045 0.75 10,600 950 0.027 0.75 10 21,000 6,620 0.068 0.75 18,000 5,180 0.068 0.75 14,900 3,350 0.054 0.75 12,700 2,860 0.034 0.75 10,600 950 0.020 0.75
10 21,000 6,620 0.045 0.75 18,000 5,180 0.045 0.75 14,900 3,350 0.036 0.75 12,700 2,860 0.023 0.75 10,600 950 0.014 0.75 15 21,000 6,620 0.051 0.75 18,000 5,180 0.051 0.75 14,900 3,350 0.041 0.75 12,700 2,860 0.026 0.75 10,600 950 0.015 0.75
15 21,000 6,620 0.030 0.75 18,000 5,180 0.030 0.75 14,900 3,350 0.024 0.75 12,700 2,860 0.015 0.75 10,600 950 0.009 0.75 20 18,900 5,960 0.034 0.75 16,200 4,660 0.034 0.75 13,400 3,020 0.027 0.75 11,400 2,570 0.017 0.75 9,500 860 0.010 0.75
1.5 1.5
20 18,900 5,960 0.023 0.75 16,200 4,660 0.023 0.75 13,400 3,020 0.018 0.75 11,400 2,570 0.011 0.75 9,500 860 0.007 0.75 30 18,900 5,960 0.023 0.75 16,200 4,660 0.023 0.75 13,400 3,020 0.018 0.75 11,400 2,570 0.011 0.75 9,500 860 0.007 0.75
25 16,800 5,300 0.018 0.75 14,400 4,140 0.018 0.75 11,900 2,680 0.014 0.75 10,200 2,290 0.009 0.75 8,500 760 0.005 0.75 40 15,800 4,970 0.017 0.75 13,500 3,890 0.017 0.75 11,200 2,510 0.014 0.75 9,500 2,150 0.008 0.75 8,000 710 0.005 0.75
30 16,800 5,300 0.015 0.75 14,400 4,140 0.015 0.75 11,900 2,680 0.012 0.75 10,200 2,290 0.008 0.75 8,500 760 0.005 0.75 50 14,700 4,630 0.014 0.75 12,600 3,630 0.014 0.75 10,400 2,350 0.011 0.75 8,900 2,000 0.007 0.75 7,400 670 0.004 0.75
10 18,000 7,060 0.061 0.87 15,500 5,560 0.061 0.87 12,700 3,560 0.049 0.87 10,900 3,050 0.031 0.87 9,100 1,020 0.018 0.87 10 18,000 7,060 0.092 0.87 15,500 5,560 0.092 0.87 12,700 3,560 0.074 0.87 10,900 3,050 0.046 0.87 9,100 1,020 0.028 0.87
20 16,200 6,350 0.031 0.87 14,000 5,000 0.031 0.87 11,400 3,200 0.025 0.87 9,800 2,750 0.015 0.87 8,200 920 0.009 0.87 15 18,000 7,060 0.069 0.87 15,500 5,560 0.069 0.87 12,700 3,560 0.056 0.87 10,900 3,050 0.035 0.87 9,100 1,020 0.021 0.87
1.75
30 14,400 5,650 0.020 0.87 12,400 4,450 0.020 0.87 10,200 2,850 0.016 0.87 8,700 2,440 0.010 0.87 7,300 820 0.006 0.87 20 16,200 6,350 0.046 0.87 14,000 5,000 0.046 0.87 11,400 3,200 0.037 0.87 9,800 2,750 0.023 0.87 8,200 920 0.014 0.87
1.75
40 12,600 4,940 0.015 0.87 10,900 3,890 0.015 0.87 8,900 2,490 0.012 0.87 7,600 2,140 0.008 0.87 6,400 710 0.005 0.87 30 16,200 6,350 0.031 0.87 14,000 5,000 0.031 0.87 11,400 3,200 0.025 0.87 9,800 2,750 0.015 0.87 8,200 920 0.009 0.87
10 16,000 7,620 0.080 1.00 13,500 5,880 0.080 1.00 11,100 3,770 0.064 1.00 9,500 3,230 0.040 1.00 8,000 1,090 0.024 1.00 40 14,400 5,650 0.023 0.87 12,400 4,450 0.023 0.87 10,200 2,850 0.018 0.87 8,700 2,440 0.011 0.87 7,300 820 0.007 0.87
15 16,000 7,620 0.053 1.00 13,500 5,880 0.053 1.00 11,100 3,770 0.043 1.00 9,500 3,230 0.027 1.00 8,000 1,090 0.016 1.00 50 13,500 5,300 0.018 0.87 11,600 4,170 0.018 0.87 9,500 2,670 0.015 0.87 8,200 2,290 0.009 0.87 6,800 770 0.006 0.87
20 16,000 7,620 0.040 1.00 13,500 5,880 0.040 1.00 11,100 3,770 0.032 1.00 9,500 3,230 0.020 1.00 8,000 1,090 0.012 1.00 15 16,000 7,620 0.080 1.00 13,500 5,880 0.080 1.00 11,100 3,770 0.064 1.00 9,500 3,230 0.040 1.00 8,000 1,090 0.024 1.00
2 25 14,400 6,860 0.032 1.00 12,200 5,290 0.032 1.00 10,000 3,390 0.026 1.00 8,600 2,910 0.016 1.00 7,200 980 0.010 1.00 20 16,000 7,620 0.060 1.00 13,500 5,880 0.060 1.00 11,100 3,770 0.048 1.00 9,500 3,230 0.030 1.00 8,000 1,090 0.018 1.00
30 14,400 6,860 0.027 1.00 12,200 5,290 0.027 1.00 10,000 3,390 0.021 1.00 8,600 2,910 0.013 1.00 7,200 980 0.008 1.00 25 14,400 6,860 0.048 1.00 12,200 5,290 0.048 1.00 10,000 3,390 0.038 1.00 8,600 2,910 0.024 1.00 7,200 980 0.014 1.00
35 12,800 6,100 0.023 1.00 10,800 4,700 0.023 1.00 8,900 3,020 0.018 1.00 7,600 2,580 0.011 1.00 6,400 870 0.007 1.00 30 14,400 6,860 0.040 1.00 12,200 5,290 0.040 1.00 10,000 3,390 0.032 1.00 8,600 2,910 0.020 1.00 7,200 980 0.012 1.00
40 12,800 6,100 0.020 1.00 10,800 4,700 0.020 1.00 8,900 3,020 0.016 1.00 7,600 2,580 0.010 1.00 6,400 870 0.006 1.00 35 14,400 6,860 0.034 1.00 12,200 5,290 0.034 1.00 10,000 3,390 0.027 1.00 8,600 2,910 0.017 1.00 7,200 980 0.010 1.00
2
10 13,000 8,190 0.125 1.25 10,800 6,220 0.125 1.25 8,900 4,010 0.100 1.25 7,600 3,420 0.063 1.25 6,400 1,150 0.038 1.25 40 14,400 6,860 0.030 1.00 12,200 5,290 0.030 1.00 10,000 3,390 0.024 1.00 8,600 2,910 0.015 1.00 7,200 980 0.009 1.00
20 13,000 8,190 0.063 1.25 10,800 6,220 0.063 1.25 8,900 4,010 0.050 1.25 7,600 3,420 0.031 1.25 6,400 1,150 0.019 1.25 45 12,800 6,100 0.027 1.00 10,800 4,700 0.027 1.00 8,900 3,020 0.021 1.00 7,600 2,580 0.013 1.00 6,400 870 0.008 1.00
2.5 30 11,700 7,370 0.042 1.25 9,700 5,600 0.042 1.25 8,000 3,610 0.033 1.25 6,800 3,080 0.021 1.25 5,800 1,040 0.013 1.25 50 12,800 6,100 0.024 1.00 10,800 4,700 0.024 1.00 8,900 3,020 0.019 1.00 7,600 2,580 0.012 1.00 6,400 870 0.007 1.00
40 10,400 6,550 0.031 1.25 8,600 4,980 0.031 1.25 7,100 3,210 0.025 1.25 6,100 2,740 0.016 1.25 5,100 920 0.009 1.25 55 12,000 5,720 0.022 1.00 10,100 4,410 0.022 1.00 8,300 2,830 0.017 1.00 7,100 2,420 0.011 1.00 6,000 820 0.007 1.00
50 10,400 6,550 0.025 1.25 8,600 4,980 0.025 1.25 7,100 3,210 0.020 1.25 6,100 2,740 0.013 1.25 5,100 920 0.008 1.25 60 12,000 5,720 0.020 1.00 10,100 4,410 0.020 1.00 8,300 2,830 0.016 1.00 7,100 2,420 0.010 1.00 6,000 820 0.006 1.00
10 10,600 8,460 0.180 1.40 9,000 6,570 0.180 1.40 7,400 4,220 0.144 1.40 6,400 3,650 0.090 1.40 5,300 1,210 0.054 1.40 20 13,000 8,190 0.094 1.25 10,800 6,220 0.094 1.25 8,900 4,010 0.075 1.25 7,600 3,420 0.047 1.25 6,400 1,150 0.028 1.25
20 10,600 8,460 0.090 1.40 9,000 6,570 0.090 1.40 7,400 4,220 0.072 1.40 6,400 3,650 0.045 1.40 5,300 1,210 0.027 1.40 30 11,700 7,370 0.063 1.25 9,700 5,600 0.063 1.25 8,000 3,610 0.050 1.25 6,800 3,080 0.031 1.25 5,800 1,040 0.019 1.25
3 30 10,600 8,460 0.060 1.40 9,000 6,570 0.060 1.40 7,400 4,220 0.048 1.40 6,400 3,650 0.030 1.40 5,300 1,210 0.018 1.40 2.5 40 11,700 7,370 0.047 1.25 9,700 5,600 0.047 1.25 8,000 3,610 0.038 1.25 6,800 3,080 0.023 1.25 5,800 1,040 0.014 1.25
40 9,540 7,610 0.045 1.40 8,100 5,910 0.045 1.40 6,700 3,800 0.036 1.40 5,800 3,290 0.023 1.40 4,800 1,090 0.014 1.40 50 11,700 7,370 0.038 1.25 9,700 5,600 0.038 1.25 8,000 3,610 0.030 1.25 6,800 3,080 0.019 1.25 5,800 1,040 0.011 1.25
50 8,480 6,770 0.036 1.40 7,200 5,260 0.036 1.40 5,900 3,380 0.029 1.40 5,100 2,920 0.018 1.40 4,200 970 0.011 1.40 60 10,400 6,550 0.031 1.25 8,600 4,980 0.031 1.25 7,100 3,210 0.025 1.25 6,100 2,740 0.016 1.25 5,100 920 0.009 1.25
20 10,600 8,460 0.135 1.40 9,000 6,570 0.135 1.40 7,400 4,220 0.108 1.40 6,400 3,650 0.068 1.40 5,300 1,210 0.041 1.40
30 10,600 8,460 0.090 1.40 9,000 6,570 0.090 1.40 7,400 4,220 0.072 1.40 6,400 3,650 0.045 1.40 5,300 1,210 0.027 1.40
3 40 9,500 7,610 0.068 1.40 8,100 5,910 0.068 1.40 6,700 3,800 0.054 1.40 5,800 3,290 0.034 1.40 4,800 1,090 0.020 1.40
50 9,500 7,610 0.054 1.40 8,100 5,910 0.054 1.40 6,700 3,800 0.043 1.40 5,800 3,290 0.027 1.40 4,800 1,090 0.016 1.40
60 9,500 7,610 0.045 1.40 8,100 5,910 0.045 1.40 6,700 3,800 0.036 1.40 5,800 3,290 0.023 1.40 4,800 1,090 0.014 1.40
【注意】①できるだけ高剛性、高精度の機械をご使用ください。
②被削材、加工形状に合わせて、適切なクーラントを使用してください。 【Note】 ① Use a machine having as high rigidity and high accuracy as possible.
② Use the appropriate coolant for the work material and machining shape.
③この切削条件表は切削条件の目安を示すものです。実際の加工では加工形状、目的、使用機械等により条件を調整してください。 ③ The cutting conditions shown in this table are intended as general criteria and should be adjusted according to the cutting shape, purpose, machine used, etc.
④機械の回転数が足りない場合には、回転数と送り速度を同じ比率で下げてください。 ④ If the rotation speed of the machine is insufficient, reduce the rotation speed and feed rate by the same ratios.
⑤ For cutting in, set the ramp introduction angle to 1° and set the feed rate to 60 to 70% of the above values.
⑤彫り込み時の傾斜進入角度を1°として送り速度は上記の60~70%で設定ください。 ⑥ In the case of using tools with L/D = 15 or more length from the first process, in order to suppress the chattering vibration of the tools and stabilize the cutting,
⑥最初から首下長の長い(L/D=15以上)工具をご使用の場合は、工具のバタつきを抑制し加工を安定させる為に、首下長の短いタイプや it is recommended to make suitable guides by using short neck type or ball end mills.
ボール等で加工形状に合わせたガイドを加工しておくことを推奨いたします。
16 17
Page18
加工事例
Field data
切削事例1 切削事例2
Cutting example 1 Cutting example 2
ワーク Work material :DAC(48HRC) 60㎜×70㎜×50㎜ ワーク:DAC(48HRC)
勾配角 Work material
Incline angle :1° 溝幅 Groove width:2.7㎜ 溝深さ Groove depth:30㎜ 80㎜×70㎜×50㎜
勾配角:1°
Incline angle
加工ワーク形状 Cutting work shape 溝 幅:2.7㎜(底部 Bottom)
Groove width 30㎜
溝深さ:30㎜
Groove depth
2.7㎜
No. 使用工具 工具径 コーナ半径 首下 回転数 送り速度 冷却方法
Tool Tool dia. RE Under neck min-1 mm/min ap ae 加工深さ 切削時間
Cooling method Cutting depth Cutting time
1 ETR4025-10-05-TH 2.5 0.5 10 10,200 4,340 0.063 1.250 水溶性
Water base -10.0 54分min.
2 ETRP4025-20-0905-TH 2.5 0.5 20 10,200 4,340 0.047 1.250 水溶性
Water base -20.0 1時間10分hr. min.
3 ETRP4025-30-0905-TH 2.5 0.5 30 10,200 4,340 0.031 1.250 水溶性
Water base -25.0 54分min.
4 ETRP4025-30-0905-TH 2.5 0.5 30 10,200 4,340 0.031 1.250 水溶性 -30.0 54分min.
Water base
総加工時間:
Total machining time3時間52分
工程1 Process 1 工程2 Process 2
Comparison of machining cost compared to
使用工具 Tool ETM4120-20-TH ETM4060-15-TH ■ ボールエンドミルとの加工費の比較 ball end mills
回 転 数 Revolution 2100min-1(79m/min) 4200min-1(79m/min)
送り速度 Feed rate 4790㎜/min(0.57㎜/t) 5040㎜/min(0.3㎜/t) ボールエンドミル使用の場合 エポックターボリブ使用の場合
切り込み Depth of cut ap×ae=0.35㎜×6㎜ ap×ae=0.25㎜×1㎜ When using a ball end mill When using an Epoch Turbo Rib
加工時間 Cutting time 25分 min. 15分 min.
工程1 RE1.25×首下 under neck 10 工程1 φ2.5×RE0.5×首下 under neck 10
Process 1 n=16000min-1、vf=2500㎜/min、ap×ae=0.2㎜×0.35㎜ Process 1 n=10200min-1、vf=4340㎜/min、ap×ae=0.063㎜×1.25㎜
加工時間Cutting time:1時間hr.25分min. 加工費Cutting cost:¥9,989 加工時間Cutting tim:e 54分min. 加工費Cutting cos:t ¥8,148
工程2 RE1.25×首下 under neck 20 工程2 φ2.5×RE0.5×首下 under neck 20
Process 2 n=12000min-1、vf=1500㎜/min、ap×ae=0.08㎜×0.15㎜ Process 2 n=10200min-1、vf=4340㎜/min、ap×ae=0.047㎜×1.25㎜
加工時間Cutting time:8時間hr.51分min. 加工費Cutting cost:¥62,392 加工時間Cutting time:1時間hr.10分min. 加工費Cutting cost:¥10,559
工程3 RE1.25×首下 under neck 25 工程3 φ2.5×RE0.5×首下 under neck 30
Process 3 n=10000min-1、vf=930㎜/min、 ap×ae=0.05㎜×0.1㎜ Process 3 n=10200min-1、vf=4340㎜/min、ap×ae=0.031㎜×1.25㎜
工程3 加工時間Cutting time:12時間hr.56分min. 加工費Cutting cost:¥91,183 加工時間Cutting tim:e 54分min. 加工費Cutting cos:t ¥8,145
Process 3 工程4 Process 4 工程5 Process 5
使用工具 Tool ETRP4020-15-0905-TH ETRP4020-20-0905-TH ETRP4020-30-0905-TH 工程4 RE1.25×首下 under neck 30 工程4 φ2.5×RE0.5×首下 under neck 30
回 転 数 Revolution 12700min-1(80m/min) 12700min-1(80m/min) 12700min-1(80m/min) Process 4 n=8000min-1、vf=680㎜/min、 ap×ae=0.02㎜×0.06㎜ Process 4 n=10200min-1、vf=4340㎜/min、ap×ae=0.031㎜×1.25㎜
送り速度 Feed rate 4060㎜/min(0.08㎜/t) 4060㎜/min(0.08㎜/t) 4060㎜/min(0.08㎜/t) 加工時間Cutting time:57時間hr.14分min. 加工費Cutting cost:¥403,496 加工時間Cutting tim:e 54分min. 加工費Cutting cos:t ¥8,145
切り込み Depth of cut ap×ae=0.07㎜×1㎜ ap×ae=0.04㎜×1㎜ ap×ae=0.03㎜×1㎜
加工時間 Cutting time 55分 min. 75分 min. 45分 min. 総加工時間:80時間26分 総加工時間:3時間52分
トータル加工費:¥567,060 トータル加工費:¥34,997
Total machining time: 80 hr. 26 min. Total machining time: 3 hr. 52 min.
Total machining cost:¥567,060 Total machining cost:¥34,997
ボールエンドミルでは時間が掛かりすぎるため、 ターボリブで切削可能に! 加工時間短縮!!
現実は放電加工 Cutting can be performed with Turbo Rib!
Because using a ball end mill takes too much time, in reality
electrodischarge machining is used. Machining time is reduced!
※加工費は当社加工半減シートによる計算値です。Processing cost is calculated by our Production 50 Solution sheet.
18 19
Page19
加工事例
Field data
切削事例1 切削事例2
Cutting example 1 Cutting example 2
ワーク Work material :DAC(48HRC) 60㎜×70㎜×50㎜ ワーク:DAC(48HRC)
勾配角 Work material
Incline angle :1° 溝幅 Groove width:2.7㎜ 溝深さ Groove depth:30㎜ 80㎜×70㎜×50㎜
勾配角:1°
Incline angle
加工ワーク形状 Cutting work shape 溝 幅:2.7㎜(底部 Bottom)
Groove width 30㎜
溝深さ:30㎜
Groove depth
2.7㎜
No. 使用工具 工具径 コーナ半径 首下 回転数 送り速度 冷却方法
Tool Tool dia. RE Under neck min-1 mm/min ap ae 加工深さ 切削時間
Cooling method Cutting depth Cutting time
1 ETR4025-10-05-TH 2.5 0.5 10 10,200 4,340 0.063 1.250 水溶性
Water base -10.0 54分min.
2 ETRP4025-20-0905-TH 2.5 0.5 20 10,200 4,340 0.047 1.250 水溶性
Water base -20.0 1時間10分hr. min.
3 ETRP4025-30-0905-TH 2.5 0.5 30 10,200 4,340 0.031 1.250 水溶性
Water base -25.0 54分min.
4 ETRP4025-30-0905-TH 2.5 0.5 30 10,200 4,340 0.031 1.250 水溶性 -30.0 54分min.
Water base
総加工時間:
Total machining time3時間52分
工程1 Process 1 工程2 Process 2
Comparison of machining cost compared to
使用工具 Tool ETM4120-20-TH ETM4060-15-TH ■ ボールエンドミルとの加工費の比較 ball end mills
回 転 数 Revolution 2100min-1(79m/min) 4200min-1(79m/min)
送り速度 Feed rate 4790㎜/min(0.57㎜/t) 5040㎜/min(0.3㎜/t) ボールエンドミル使用の場合 エポックターボリブ使用の場合
切り込み Depth of cut ap×ae=0.35㎜×6㎜ ap×ae=0.25㎜×1㎜ When using a ball end mill When using an Epoch Turbo Rib
加工時間 Cutting time 25分 min. 15分 min.
工程1 RE1.25×首下 under neck 10 工程1 φ2.5×RE0.5×首下 under neck 10
Process 1 n=16000min-1、vf=2500㎜/min、ap×ae=0.2㎜×0.35㎜ Process 1 n=10200min-1、vf=4340㎜/min、ap×ae=0.063㎜×1.25㎜
加工時間Cutting time:1時間hr.25分min. 加工費Cutting cost:¥9,989 加工時間Cutting tim:e 54分min. 加工費Cutting cos:t ¥8,148
工程2 RE1.25×首下 under neck 20 工程2 φ2.5×RE0.5×首下 under neck 20
Process 2 n=12000min-1、vf=1500㎜/min、ap×ae=0.08㎜×0.15㎜ Process 2 n=10200min-1、vf=4340㎜/min、ap×ae=0.047㎜×1.25㎜
加工時間Cutting time:8時間hr.51分min. 加工費Cutting cost:¥62,392 加工時間Cutting time:1時間hr.10分min. 加工費Cutting cost:¥10,559
工程3 RE1.25×首下 under neck 25 工程3 φ2.5×RE0.5×首下 under neck 30
Process 3 n=10000min-1、vf=930㎜/min、 ap×ae=0.05㎜×0.1㎜ Process 3 n=10200min-1、vf=4340㎜/min、ap×ae=0.031㎜×1.25㎜
工程3 加工時間Cutting time:12時間hr.56分min. 加工費Cutting cost:¥91,183 加工時間Cutting tim:e 54分min. 加工費Cutting cos:t ¥8,145
Process 3 工程4 Process 4 工程5 Process 5
使用工具 Tool ETRP4020-15-0905-TH ETRP4020-20-0905-TH ETRP4020-30-0905-TH 工程4 RE1.25×首下 under neck 30 工程4 φ2.5×RE0.5×首下 under neck 30
回 転 数 Revolution 12700min-1(80m/min) 12700min-1(80m/min) 12700min-1(80m/min) Process 4 n=8000min-1、vf=680㎜/min、 ap×ae=0.02㎜×0.06㎜ Process 4 n=10200min-1、vf=4340㎜/min、ap×ae=0.031㎜×1.25㎜
送り速度 Feed rate 4060㎜/min(0.08㎜/t) 4060㎜/min(0.08㎜/t) 4060㎜/min(0.08㎜/t) 加工時間Cutting time:57時間hr.14分min. 加工費Cutting cost:¥403,496 加工時間Cutting tim:e 54分min. 加工費Cutting cos:t ¥8,145
切り込み Depth of cut ap×ae=0.07㎜×1㎜ ap×ae=0.04㎜×1㎜ ap×ae=0.03㎜×1㎜
加工時間 Cutting time 55分 min. 75分 min. 45分 min. 総加工時間:80時間26分 総加工時間:3時間52分
トータル加工費:¥567,060 トータル加工費:¥34,997
Total machining time: 80 hr. 26 min. Total machining time: 3 hr. 52 min.
Total machining cost:¥567,060 Total machining cost:¥34,997
ボールエンドミルでは時間が掛かりすぎるため、 ターボリブで切削可能に! 加工時間短縮!!
現実は放電加工 Cutting can be performed with Turbo Rib!
Because using a ball end mill takes too much time, in reality
electrodischarge machining is used. Machining time is reduced!
※加工費は当社加工半減シートによる計算値です。Processing cost is calculated by our Production 50 Solution sheet.
18 19
Page20
高能率加工用コーナRエンドミル Corner radius end mill for high-efficient machining
エポックターボシリーズエポックターボミル&
エポックターボリブ
Epoch Turbo Series, Epoch Turbo Mill & Epoch Turbo Rib
ETM(LN/P)-TH
ETR(P)-TH
【フリーネックタイプ】を35アイテム追加
図、表等のデータは試験結果の一例であり、保証値ではありません。
「 」は株式会社MOLDINOの登録商標です。 より深い領域まで切削加工が可能に!
The diagrams and table data are examples of test results, and are not guaranteed values.
“ ” is a registered trademark of MOLDINO Tool Engineering, Ltd. Addition of 35 free-neck type products
Enables cutting in deeper area!
安 全 上 の ご 注 意 Attentions on Safety
1. 取扱上のご注意 1. Cautions regarding handling
(1)工具をケース(梱包)から取り出す際は、工具の飛び出し、落下にご注意ください。特に工具刃部との接 (1) When removing the tool from its case (packaging), be careful that the tool does not pop out or is
触には十分ご注意をお願いします。 dropped. Be particularly careful regarding contact with the tool flutes.
(2)鋭利な切れ刃を有する工具を取扱う際は、切れ刃を素手で直接触れないように注意してください。 (2) When handling tools with sharp cutting flutes, be careful not to touch the cutting flutes directly with
2. 取付け時のご注意 your bare hands.
(1)ご使用前に、工具の傷・割れ等の外観確認を行っていただき、コレットチャック等への取付けは確実に 2. Cautions regarding mounting
行ってください。 (1) Before use, check the outside appearance of the tool for scratches, cracks, etc. and that it is firmly
(2)ご使用中に、異常な振動等が発生した場合は、直ちに機械を停止させて、その振動の原因を取り除い mounted in the collet chuck, etc.
てください。 (2) If abnormal chattering, etc. occurs during use, stop the machine immediately and remove the cause
3. 使用上のご注意 of the chattering.
(1)切削工具あるいは被削材の寸法・回転の方向は、あらかじめ確認しておいてください。 3. Cautions during use
(2)標準切削条件表の数値は、新しい作業の立上げの目安としてご利用ください。切込みが大きい場合、 (1) Before use, confirm the dimensions and direction of rotation of the tool and milling work material.
使用機械の剛性が小さい場合あるいは被加工物の性状に応じて切削条件を適正に調整してご使用 (2) The numerical values in the standard cutting conditions table should be used as criteria when starting
ください。 new work. The cutting conditions should be adjusted as appropriate when the cutting depth is large,
(3)切削工具材料は硬質の材料です。ご使用中に破損して飛散する場合があります。また、切りくずが飛 the rigidity of the machine being used is low, or according to the conditions of the work material.
散することがあります。これらの飛散物等は作業者を切傷させ、火傷あるいは目に入って負傷させる恐 (3) Cutting tools are made of a hard material. During use, they may break and fly off. In addition, cutting
れがありますので、工具をご使用中はその周囲に安全カバーを取付け、保護めがね等の保護具を着用 chips may also fly off. Since there is a danger of injury to workers, fire, or eye damage from such
して安全な環境下での作業をお願いいたします。 flying pieces, a safety cover should be attached when work is performed and safety equipment such
(4)切削中に発生する火花や、破損による発熱や、切りくずによる引火・火災の危険があります。引火や as safety goggles should be worn to create a safe environment for work.
爆発の危険のあるところでは使用しないでください。不水溶性切削液をご使用される場合は防火対 (4) There is a risk of fire or inflammation due to sparks, heat due to breakage, and cutting chips. Do not
策を必ず行なってください。 use where there is a risk of fire or explosion. Please caution of fire while using oil base coolant, fire
(5)工具を本来の目的以外にはご使用にならないでください。 prevention is necessary.
4. 再研削時のご注意 (5) Do not use the tool for any purpose other than that for which it is intended.
(1)再研削時期が不適当であると工具が破損する恐れがあります。適正な工具と交換するか、再研削を 4. Cautions regarding regrinding
行ってください。
(2)工具を再研削しますと粉塵が発生します。再研削時にはその周囲に安全カバーを取付け、保護め (1) If regrinding is not performed at the proper time, there is a risk of the tool breaking. Replace the tool
がね等の保護具を着用してください。 with one in good condition, or perform regrinding.
(3)本製品には特定化学物質に指定された コバルト及びその無機化合物が含まれています。再研削等の (2) Grinding dust will be created when regrinding a tool. When regrinding, be sure to attach a safety
加工を加える場合は特定化学物質障害予防規則(特化則)に従った取扱いをしてください。 cover over the work area and wear safety clothes such as safety goggles, etc.
(3) This product contains the specified chemical substance cobalt and its inorganic compounds. When
5. 工具に関して、安全上の問題点・不明の点・その他相談がありましたら フ リ ーダ イ ヤ ル 技 術 相 談 へ performing regrinding or similar processing, be sure to handle the processing in accordance with
ご相談ください。 thelocal laws and regulations regarding prevention of hazards due to specified chemical substances.
ホームページ フリーダイヤル技術相談
https://www.moldino.com
MOLDINO Tool Engineering, Ltd.
本社 〒130-0026 東京都墨田区両国4-31-11(ヒューリック両国ビル8階) 工具選定データベース【 TOOLSEARCH】
03-6890-5101 FAX 03-6890-5134
International Sales Dept .: +81-3-6890-5103 FAX +81-3-6890-5128
営業企画部 ☎03-6890-5102 FAX03-6890-5134 海外営業部 ☎03-6890-5103 FAX03-6890-5128
東京営業所 ☎03-6890-5110 FAX03-6890-5133 静岡営業所 ☎054-273-0360 FAX054-273-0361
東北営業所 ☎022-208-5100 FAX022-208-5102 名古屋営業所 ☎052-687-9150 FAX052-687-9144
新潟営業所 ☎0258-87-1224 FAX0258-87-1158 大阪営業所 ☎06-7668-0190 FAX06-7668-0194
東関東営業所 ☎0294-88-9430 FAX0294-88-9432 中四営業所 ☎082-536-2001 FAX082-536-2003
長野営業所 ☎0276-59-6001 FAX0276-59-6005 九州営業所 ☎092-289-7010 FAX092-289-7012
北関東営業所 ☎0276-59-6001 FAX0276-59-6005
神奈川営業所 ☎046-400-9429 FAX046-400-9435
ヨーロッパ/MOLDINO Tool Engineering Europe GmbH Itterpark 12, 40724 Hilden, Germany. TEL : +49-(0)2103-24820, FAX : +49-(0)2103-248230
アメリカ/MITSUBISHI MATERIALS U.S.A. CORPORATION Detroit office c/o RFM Inc. Customer service 2001 Orndorf Drive, Brighton, MI 48116 U.S.A. TEL : +1(248)308-2620, FAX :+1(248)308-2627
メキシコ/MITSUBISHI MATERIALS MÉXICO S.A. DE C.V. Av. La Cañada No.16, Parque Industrial Bernardo Quintana, El Marques, Querétaro, CP 76246, México TEL : +52-442-1926800 MOLDINO Tool Engineering, Ltd.
ブラジル/MITSUBISHI MATERIALS BRASIL LTDA. Rua Cincinato Braga, 340 13° andar.Bela Vista – CEP 01333-010 São Paulo – SP ., Brasil TEL : +55(11)3506-5600 FAX : +55(11)3506-5677
タ イ/MITSUBISHI MATERIALS (THAILAND) CO., LTD. 139/3 Moo 2, Tambon Khlong Chik, Amphoe Bang Pa-in, Phra Nakhon Si Ayutthaya 13160, Thailand TEL:+66-3525-8024
イ ン ド/Mitsubishi Materials India Private Limited H.O.: Prasad Enclave, #118/119, 1st Floor, 2nd Stage, 5th main, BBMP Ward #11, (New #38), Industrial Suburb, Yeshwanthpura, Bengaluru, 560 022, Karnataka, India. Tel : +91-80-2204-3600 New Produc t News No.0801-18 2026-2
予告なく、改良・改善のために仕様変更することがあります。
Specifications for the products listed in this catalog are subject to change without notice due to 2026-2(K)MT2
replacement or modification. Printed in JAPAN 2008-1:FP