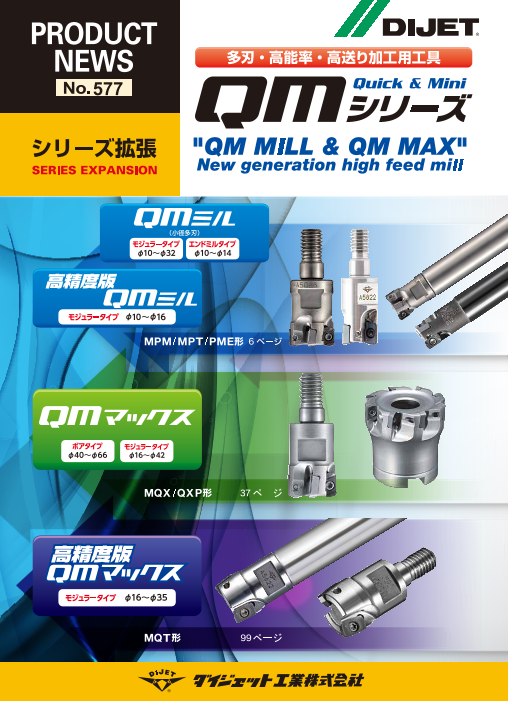
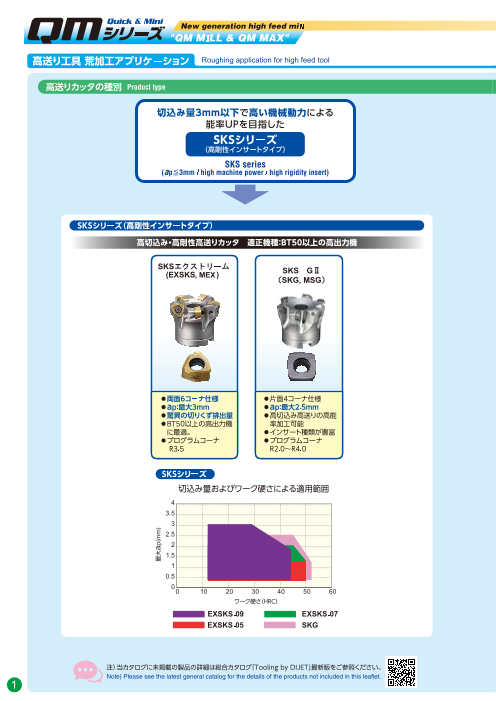
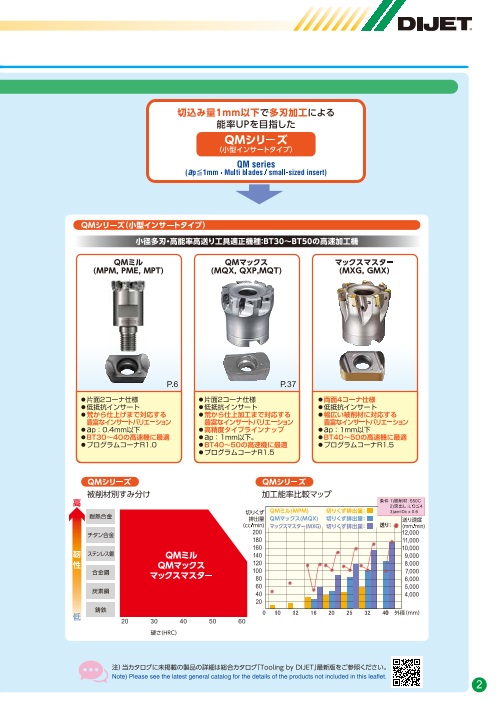


シリーズ拡張
掲載製品
・QMミル(小径多刃)
モジュラータイプφ10~φ32
エンドミルタイプφ10~φ14
・QMマックス
ボアタイプφ40~φ66
モジュラータイプφ16~φ42
◆詳細はカタログをダウンロードしご覧いただくか、お気軽にお問い合わせ下さい。
このカタログについて
| ドキュメント名 | 多刃・高効率・高送り加工用工具 QMシリーズ |
|---|---|
| ドキュメント種別 | 製品カタログ |
| ファイルサイズ | 77.3Mb |
| 登録カテゴリ | |
| 取り扱い企業 | ダイジェット工業株式会社 (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ

このカタログの内容
Page18
QMシリーズ-17-18_ol.pdf
MGN 頑固 G-Body(モジュラーヘッド用スチールシャンクアーバ) MGN G-Body steel shank holder 加工事例 Cutting data for "QM MILL"
TYPE クーラント穴付き Through coolant hole
1. ソリッド工具からのTA化(荒加工) Replacement from solid carbide tool to MPM in roughing.
●高剛性かつ耐久性に優れるG-Body ●ショートタイプ
●突出し長さが短い加工や荒加工時の切りくず噛みこみによる破損対策には、 突出し長さ Overhung length : 70mm
コストパフォーマンスにも優れた頑固G-Body 名 称 Part name モールド Mold
(スチールシャンク)を推奨いたします。
・Adopted ultra-rigid and improved body durability "G-Body". ・Short type 被
・Cost-effective and high strength steel shank holder. 加
工被 削 材 Material NAK80 P21
φD2: クーラント穴径 Coolant hole dia. 材
料
硬 さ Hardness 40HRC
ℓ1
使形 番 Tool No. MPM-3012-M6
L MSN-M6-50-S12C
用
エンドミルシャンクタイプ End mill shank type 工
具インサート形番 Insert No. EOMT060210ZER
材 種 Grade JC8118
寸 法(mm) Dimensions
形 番 在庫 重量(kg)
回 転 速 度
Cat. No. Stock φDs ℓ1 L φD1 θn° MD φD2 Weight n, (Vc) n=3,000min-1, Vc=110m/min
切 削 速 度
MGN-M8-17-S16 ● 16 17 97 15.5 − M8 4 0.13 送 り 速 度 V f, ( f ) V f=4,500mm/min, f=1.5mm/rev
MGN-M10-30-S20 ● 20 30 100 19 − M10 4 0.21 送 り 量
MGN-M12-35-S25 ● 25 35 105 24 − M12 4 0.36
条ap(mm) 0.3mm
MGN-M12-85-S25 ● 25 85 165 24 − M12 4 0.57
結果 Result
MGN-M16-37-S32 ● 32 37 107 29 − M16 6 0.56 件ae(mm) 6mm
MGN-M16-77-S32 ● 32 77 157 29 − M16 6 0.83 ソリッド工具からの切替えによる工具コスト削減。
加工振動少なく、加工寿命は、90(min)、 ク ー ラ ント Coolant エアーブロー Air blow
注) QMミルおよびQMマックスと頑固G-Body組み合わせ時の切削条件は、 P.22〜34、 P.51〜96の標準切削条件表をそのまま適用ください。 実加工長200(m)を達成。
Note) In case of using MPM / MQX type combined with MGN steel shank holder, apply the recommended cutting conditions sheet (see page 22– 34, page 51– 96). MPM reduced the tool cost & the vibration when
machining. Achieved 1.5 hours in machining time and 使 用 機 械 Machine 立形MC Vertical MC
200m in cutting length.
耐熱性に優れた強靭性鋼+表面のGN処理により、表面硬さ65HRC以上と高硬度かつ熱変形に強く高剛性で、本体
耐久性および工具寿命を従来他社品比30%以上アップ。過酷な加工条件にも威力を発揮します。
さらに、切りくずの溶着、錆の発生を抑制する効果もあります。
Adopted GN surface-hardening treatment on thermal resistant high strength steel gives high hardness over 65HRC and secure insert pocket and 2. SKD61の加工精度向上(仕上げ加工) Improved machining accuracy in finishing on 1.2344.
holder against thermal deformation, improved body durability and tool life by 30% or more, compared with competitor's tool. Make it difficult to be
damaged even under severe cutting conditions. Also rust-proof and anti-welding effect is much improved. 突出し長さ Overhung length : 50mm
名 称 Part name モールド Mold
被
加
工被 削 材 Material SKD61 1.2344
材
料
硬 さ Hardness 50~52HRC
形 番 Tool No. MPM-2010-M6
超硬シャンク一体型アーバ【BT/HSKシャンクタイプ】はこちらから 使 MSN-M6-30-S10C
Adopted GN surfacePlease scan the below QR code for the other arbor 用
工
(MSA type intergrated carbide shank) 具インサート形番 Insert No. YOHW060208ZER-12
材 種 Grade DH102
回 転 速 度 n, (Vc) n=2,550min-1, Vc=80m/min
切 削 速 度
送 り 速 度 V f, ( f ) V f=1,000mm/min, f=0.4mm/rev
送 り 量
条ap(mm) 0.05mm
結果 Result
件ae(mm) 5mm
従来M級インサートのカッタに対し、加工座面精度
向上し、後工程の研削時間短縮。 ク ー ラ ント Coolant 油性切削油 Oil coolant
Improved seat surface accuracy and shorten grinding
time in next process compared with conventional cutter
of M class inserts. 使 用 機 械 Machine 立形MC Vertical MC
17 ● : メーカー在庫品 Standard stock items ◎ : 近日在庫品 Soon to be stocked ○ : 在庫がなくなり次第廃番 Soon to be deleted 18
φD1
MD
φDS h6
Cutting conditions Tool Work Cutting conditions Tool Work
Page19
QMシリーズ-17-18_ol.pdf
MGN 頑固 G-Body(モジュラーヘッド用スチールシャンクアーバ) MGN G-Body steel shank holder 加工事例 Cutting data for "QM MILL"
TYPE クーラント穴付き Through coolant hole
1. ソリッド工具からのTA化(荒加工) Replacement from solid carbide tool to MPM in roughing.
●高剛性かつ耐久性に優れるG-Body ●ショートタイプ
●突出し長さが短い加工や荒加工時の切りくず噛みこみによる破損対策には、 突出し長さ Overhung length : 70mm
コストパフォーマンスにも優れた頑固G-Body 名 称 Part name モールド Mold
(スチールシャンク)を推奨いたします。
・Adopted ultra-rigid and improved body durability "G-Body". ・Short type 被
・Cost-effective and high strength steel shank holder. 加
工被 削 材 Material NAK80 P21
φD2: クーラント穴径 Coolant hole dia. 材
料
硬 さ Hardness 40HRC
ℓ1
使形 番 Tool No. MPM-3012-M6
L MSN-M6-50-S12C
用
エンドミルシャンクタイプ End mill shank type 工
具インサート形番 Insert No. EOMT060210ZER
材 種 Grade JC8118
寸 法(mm) Dimensions
形 番 在庫 重量(kg)
回 転 速 度
Cat. No. Stock φDs ℓ1 L φD1 θn° MD φD2 Weight n, (Vc) n=3,000min-1, Vc=110m/min
切 削 速 度
MGN-M8-17-S16 ● 16 17 97 15.5 − M8 4 0.13 送 り 速 度 V f, ( f ) V f=4,500mm/min, f=1.5mm/rev
MGN-M10-30-S20 ● 20 30 100 19 − M10 4 0.21 送 り 量
MGN-M12-35-S25 ● 25 35 105 24 − M12 4 0.36
条ap(mm) 0.3mm
MGN-M12-85-S25 ● 25 85 165 24 − M12 4 0.57
結果 Result
MGN-M16-37-S32 ● 32 37 107 29 − M16 6 0.56 件ae(mm) 6mm
MGN-M16-77-S32 ● 32 77 157 29 − M16 6 0.83 ソリッド工具からの切替えによる工具コスト削減。
加工振動少なく、加工寿命は、90(min)、 ク ー ラ ント Coolant エアーブロー Air blow
注) QMミルおよびQMマックスと頑固G-Body組み合わせ時の切削条件は、 P.22〜34、 P.51〜96の標準切削条件表をそのまま適用ください。 実加工長200(m)を達成。
Note) In case of using MPM / MQX type combined with MGN steel shank holder, apply the recommended cutting conditions sheet (see page 22– 34, page 51– 96). MPM reduced the tool cost & the vibration when
machining. Achieved 1.5 hours in machining time and 使 用 機 械 Machine 立形MC Vertical MC
200m in cutting length.
耐熱性に優れた強靭性鋼+表面のGN処理により、表面硬さ65HRC以上と高硬度かつ熱変形に強く高剛性で、本体
耐久性および工具寿命を従来他社品比30%以上アップ。過酷な加工条件にも威力を発揮します。
さらに、切りくずの溶着、錆の発生を抑制する効果もあります。
Adopted GN surface-hardening treatment on thermal resistant high strength steel gives high hardness over 65HRC and secure insert pocket and 2. SKD61の加工精度向上(仕上げ加工) Improved machining accuracy in finishing on 1.2344.
holder against thermal deformation, improved body durability and tool life by 30% or more, compared with competitor's tool. Make it difficult to be
damaged even under severe cutting conditions. Also rust-proof and anti-welding effect is much improved. 突出し長さ Overhung length : 50mm
名 称 Part name モールド Mold
被
加
工被 削 材 Material SKD61 1.2344
材
料
硬 さ Hardness 50~52HRC
形 番 Tool No. MPM-2010-M6
超硬シャンク一体型アーバ【BT/HSKシャンクタイプ】はこちらから 使 MSN-M6-30-S10C
Adopted GN surfacePlease scan the below QR code for the other arbor 用
工
(MSA type intergrated carbide shank) 具インサート形番 Insert No. YOHW060208ZER-12
材 種 Grade DH102
回 転 速 度 n, (Vc) n=2,550min-1, Vc=80m/min
切 削 速 度
送 り 速 度 V f, ( f ) V f=1,000mm/min, f=0.4mm/rev
送 り 量
条ap(mm) 0.05mm
結果 Result
件ae(mm) 5mm
従来M級インサートのカッタに対し、加工座面精度
向上し、後工程の研削時間短縮。 ク ー ラ ント Coolant 油性切削油 Oil coolant
Improved seat surface accuracy and shorten grinding
time in next process compared with conventional cutter
of M class inserts. 使 用 機 械 Machine 立形MC Vertical MC
17 ● : メーカー在庫品 Standard stock items ◎ : 近日在庫品 Soon to be stocked ○ : 在庫がなくなり次第廃番 Soon to be deleted 18
φD1
MD
φDS h6
Cutting conditions Tool Work Cutting conditions Tool Work