

まずはここから!検査業務の効率化
検査業務の効率化について、「課題意識はあるけどどこから手を付けたら良いかわからない!」ということはありませんか?
本資料では、本当に”価格が一番安い会社”が貴社にとって一番良い会社なのか、隠れたコストは発生していないのか、事例を用いながら見ていきます。品質管理部門のみならず、他部署、ひいては会社全体の経営にまで影響が広がっていくことがお分かりになると思います。
各業務は分断されているようで実はつながっています。検査業務ご担当者以外にも、経営者の方、また、新人の方にもご覧いただけますと幸いです!
本資料に関連して、「購買業務の効率化でお困りの方へ!≪事例で説明シリーズ1≫」も合わせてご覧いただけますとより理解が深まられると思います。
このカタログについて
| ドキュメント名 | 検査業務の効率化でお困りの方必見!≪事例で説明シリーズ2量産加工編≫ |
|---|---|
| ドキュメント種別 | 事例紹介 |
| ファイルサイズ | 1.4Mb |
| 取り扱い企業 | 株式会社松井製作所 (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ

このカタログの内容
Page1
《検査業務の効率化に向けて》
URL http://matsui-ss.com/
(2020年9月作成)
Page2
目次
1. 検査業務での悩み・・・・・・・・・・・・・・・ p.2
2. 潜んでいるコストを洗い出す
2-1. 購入価格だけ見れば良いの?・・・・・・・・p.3
2-2. 加工方法を見直す・・・・・・・・・・・・・ p.4
3. 購買先の見直し時に気を付けたいこと・・・・・・ p.6
1
Page3
1. 検査業務での悩み
とある会社の品質管理部にて
A部⾧:「Bくん、またこの部品の不良が多かったみたいだね?」
担当B:「そうなんです。注意喚起して一度は良くなったんですが、
しばらく経つとまた不良が多くなってきまして・・・」
A部⾧:「うーん、困ったな。そもそもこの製品の加工会社はどう
やって決められたのだろう?」
担当B:「購買部の方で決めているはずですが、何でも“購入価格が
一番安かったから”って聞いたことがあります。」
A部⾧:「我々品質管理部がこの製品の検査にかけている手間を考慮
すると、本当に安いと言えるんだろうか・・・」
・
・
・
・
・
インターネットの出現により購買業務も昔と比べ様変わりしまし
た。机に座りながらでも様々な会社の情報を得られ、見積り依頼も
気軽に行えるようになりました。ただ、どの会社が本当に良い会社
なのかをネット上だけで判断するのはなかなか難しいことです。
どうしても一番わかりやすい“価格”で評価しがちなところはないで
しょうか?
今回、「価格は安いが品質があまり良くない会社」から「価格は
比較的高いが品質は良い会社」に購入先を変えることでどのような
影響があるのかを見ていきたいと思います。また、加工方法そのも
のを変えて不良率を下げることも事例を用いて触れたいと思います。
2
Page4
2-1. 購入価格だけ見れば良いの?
本資料では、部品を購入し自社の組立工程にて使用する場合を
考えます。下図の様に、部品A、B、Cの三部品を組み立てるとし
ましょう。
部品A 部品B 部品C 自社で組立
このうち、部品Aの不良率が他部品と比べ高いとします。この時、
それによって発生するコストはどのようなものでしょうか?
「検査に手間がかかり、その分の人件費も増加してしまう」こ
とはもちろんですが、視野を広げると問題はそれだけに留まりま
せん。下記表をご覧ください。
項番 関係部門 内容
1 品質管理部 検査に時間がかかり、その分人件費も増加
2 購買部 不良品の差替えにかかる手間
3 経理部 不良品の差替えの伝票発行
4 製造部 不良発生による生産計画の変更
5 資材部 生産計画の遅れによる在庫金額増加
(全ての部品が揃わないと組立できないた
め、部品Aだけでなく部品Bと部品Cの在庫
も増加する)
上記表に記載の様に、会社全体として様々な部門に悪影響を及
ぼす可能性があります。上記のコストと比較し本当に“購入価格の
安さ”が釣り合っているものなのか、トータルで見れば実は割高に
なっていないか、一度確認しても良いかもしれません。
3
Page5
2-2. 加工方法を見直す
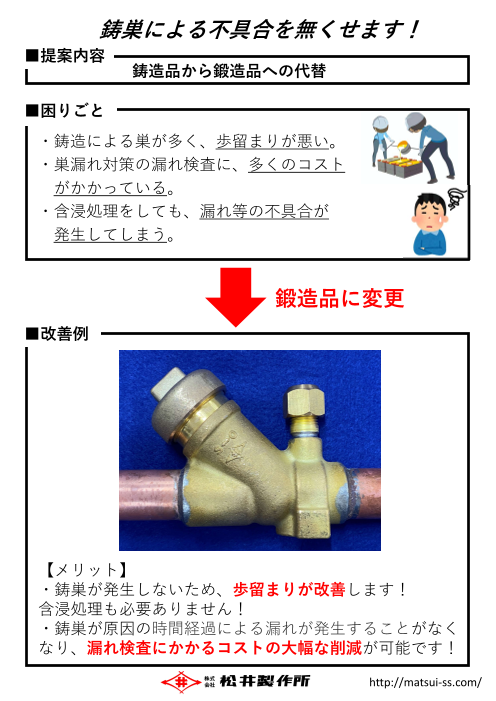
先ほどの例で、部品Aはアルミの鋳物部品、不良原因は鋳巣だっ
たとします。また、組立品はバルブユニットとします。この時、
アルミ部品Aの加工方法を変えることを考えてみます。
部品A 部品B 部品C 自社で組立
材料:アルミ バルブユニット
加工方法:鋳造
鋳巣は材料内部及び表面に空洞が生じてしまう欠陥で、漏れ不
良を生じさせてしまう可能性があります。鋳物である以上、鋳巣
の発生をゼロにするのはなかなか難しい問題です。
ここで、加工方法の変更を検討してみます。いろいろな案があ
ると思いますが、ここでは以下二案を取りあげます。
項番 加工方法 内容
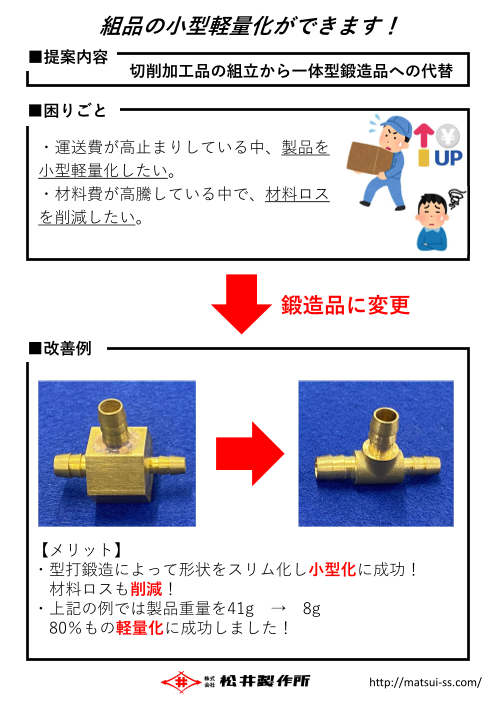
1 切削加工 棒材や板材などからマシニングセンター
などを用いて部品形状に切削する。
アルミは柔らかいので、ある程度の部品
形状まで整えた“異形材”を用いることも検
討可能。
2 熱間鍛造、 熱間鍛造を用いてある程度の部品形状ま
及び切削加工 で整えてから切削加工を行う。
これらの加工方法ではそもそも鋳造をしないので“鋳巣”という不
良は発生しなく、不良率を低減できる可能性があります。
また、上記項番1にて異形材を用いた場合、または上記項番2
の熱間鍛造を用いた場合では、ダイスや金型を利用し切削加工す
る箇所を最小限にとどめることで、トータルの加工費を削減でき
る可能性があります。
4
Page6
2-2. 加工方法を見直す
前ページの項番2で出てくる“熱間鍛造“について、その可能性を
さらに見てみます。ここで、部品Bも部品Aと同じくアルミ製だっ
たとしましょう。
部品A 部品B 部品C 自社で組立
材料:アルミ バルブユニット
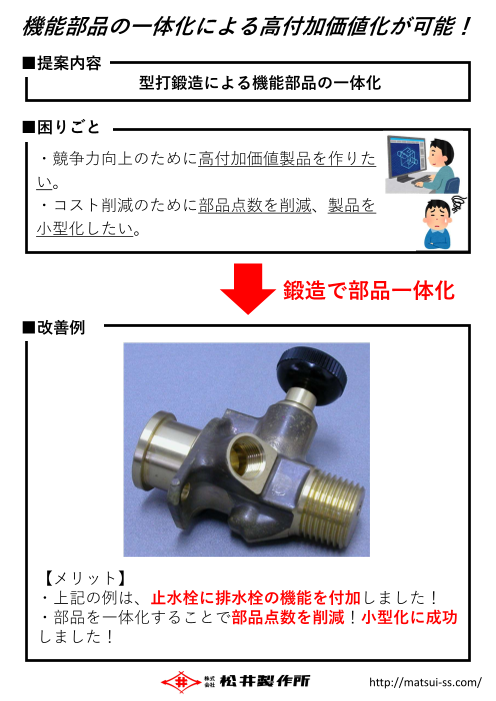
熱間鍛造を用いると、部品Aと部品Bを一体化することも検討可
能です。
部品A 部品B 部品A’
熱間鍛造で一体化
結果、従来三部品を必要としていたものを二部品とすること、
すなわち部品点数の削減となる可能性があります。部品点数が減
ると部品同士の接続部も減り、検査業務の工数削減に繋がり得ま
す。
部品A’ 部品C 自社で組立
バルブユニット
5
Page7
3. 購買先の見直し時に気を付けたいこと
新しい業者と取引を開始しようとする際、以下の様なコス
トが発生します。
取引コスト 探索コスト:新しい業者を探索するコスト
確認コスト:品質レベル、価格、納期など
確認するコスト
監視コスト:安定した⾧期取引ができるか
監視するコスト
確認コストには、図面に描き切れていない情報を追加で説明
したり、非常時に柔軟に対応してもらえるかの確認、また、新
規業者の強みを活かした生産方式に切り替えることを新たに検
討するといったコストも考えられます。過去の取引実績を確認
することで、会社の信頼度をある程度推察することができるで
しょう。
監視コストでは、財務基盤や後継者の有無も気になるところ
です。帝国データバンクなどで調査することも考えられます。
これまでご説明させて頂いたメリットと上記コストを見比べ
て費用対効果が十分見込めるとご判断された際に、新しい取引
先とのビジネスを進めて参られてはどうかと思います。
6