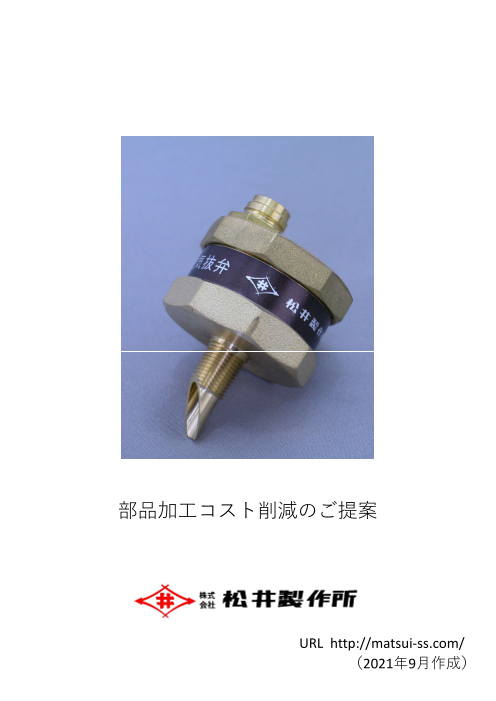


材料費や加工費の削減、部品形状の見直し、部品点数削減などの具体例を紹介します!
材料価格の高騰や外注加工費の増加により、製品原価が増加してしまうことがあります。
このようにお悩みになられたことはございませんか?
「原価が上がったからといって、売価も上げれるものではない」
「現状の改善活動では限界がある」
「きっとまたそのうち材料価格が下がるだろう・・・」
この資料では、コスト削減について当社がお手伝いできる代表的な事例をご紹介しています。
このカタログについて
| ドキュメント名 | 部品コスト削減のご提案 |
|---|---|
| ドキュメント種別 | 事例紹介 |
| ファイルサイズ | 2Mb |
| 取り扱い企業 | 株式会社松井製作所 (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ

このカタログの内容
Page1
部品加工コスト削減のご提案
URL http://matsui-ss.com/
(2021年9月作成)
Page2
目次
• 前書き ・・・・・・・・・・・・・・・・・・p.2
• 【提案1】加工方法変更による部品一体化・・・・・p.3
• 【提案2】鍛造化による加工レス・・・・・・・・・p.4
• 【提案3】異形材による加工レス ・・・ ・・・・・p.5
• その他提案事例 ・・・・・・・・・・・・・・p.6
• 製品事例 ・・・・・・・・・・・・・・・・・p.8
1
Page3
前書き
材料価格の高騰や外注加工費の増加により、製品原価が増加し
てしまうことがあります。
このようにお悩みになられたことはございませんか?
「原価が上がったからといって、売価も上げれるものではない」
「現状の改善活動では限界がある」
「きっとまたそのうち材料価格が下がるだろう・・・」
この資料では、コスト削減について当社がお手伝いできる代表
的な事例をご紹介しています。ご紹介している内容につきまして、
生産ロットや求められる精度などによって向き不向きがございま
すため、個別事例のご相談は以下までお問い合わせください。
≪松井製作所 営業部≫
sales@matsui-ss.com
本資料の内容が少しでもお役に立てれば幸いです。
2
Page4
【提案1】加工方法変更による部品一体化
例1.部品一体化により組立コスト、漏れ検査コストを削減!
【従来】切削部品同士の組立 ⇒【改善】鍛造による一体化
+
後工程で穴あけ時
内径穴 角部分のモレ心配なし!
×工数が多い 〇工数削減 〇コストダウン
×接合部からのモレ 〇品質安定 〇強度UP
例2.部品一体化により部材費削減、ろう付けコスト削減!
【従来】市販の銅管継手を 【改善】銅管バーリング加工による
多数使用 ⇒ 部品点数削減
ろう付け:計9カ所 ろう付け:計3カ所
≪加工例≫
鍛造 鍛造+切削 バーリング
3
Page5
【提案2】鍛造化による加工レス
鍛造により大まかな形状を予め製作できるので、後工程の
切削加工が少なくて済みます。
切削加工削減の例:
【従来】 【鍛造化】
切削1工程 切削2工程 切削工程
(外径加工) (穴あけ) (穴あけのみ)
切削加工レスによる加工費削減だけでなく、投入材料削減に
よる材料費削減にもつながる可能性あり!
材料代高騰によるアルミ化へのご相談も可能!
≪アルミ鍛造品の例≫
4
Page6
【提案3】異形材による加工レス
異形材により大まかな形状を予め製作できるので、後工程の
切削加工が少なくて済みます。
【従来】角材からの切削加工
角材 切断 切削加工 切削加工
(外形) (穴あけ)
【改善後】異形材の利用
異形材 切断 切削加工(穴あけ)
切削加工レスによる加工費削減が狙えます!
5
Page7
その他提案事例
■開発
新規製品でボールバルブを検討していたが、コストが合わな
かった。
特殊形状のニードルバルブを提案し、品質とコストを両立
させた。
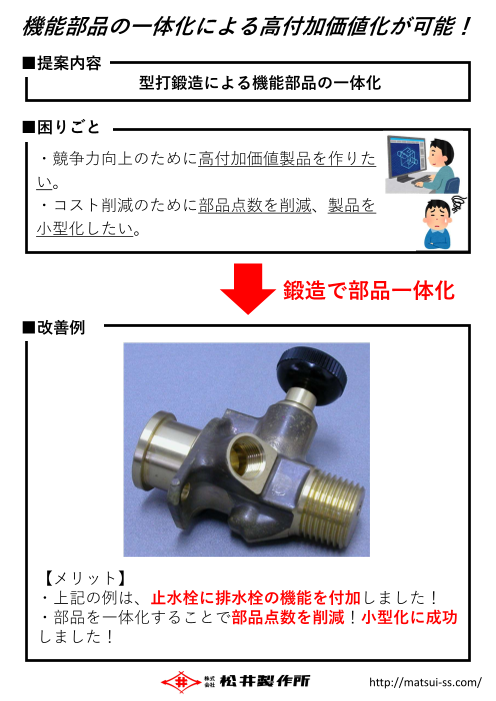
排水栓に安全弁の機能を付け、高付加価値化したい。
鍛造で安全弁の機能を一体化し実現させた。
エルボのネジを一定トルクで締付時に、開放側の管の角度
が地面と垂直になるようにしたい。
特殊なネジ加工により対応。
■品質向上
市販の銅管継手を多数使用しており、部材費用が高かった。
銅管にバーリング加工を行うことで使用する継手を削減し、
コストダウンと共に品質向上も達成できた。
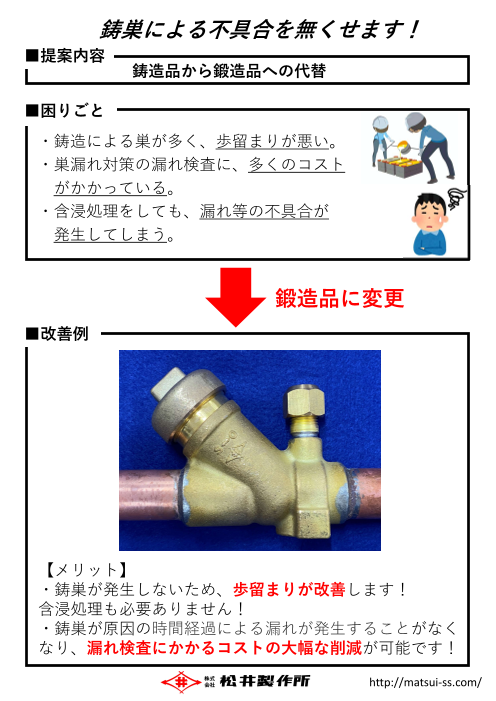
アルミ鋳物の切削加工品にて鋳巣漏れがあった。漏れ検査
に多くの工数が掛かっていた。
熱間鍛造への工程変更を提案。鋳巣漏れの心配がなくなり
漏れ検査工程を無くすことができた。
6
Page8
■コストダウン
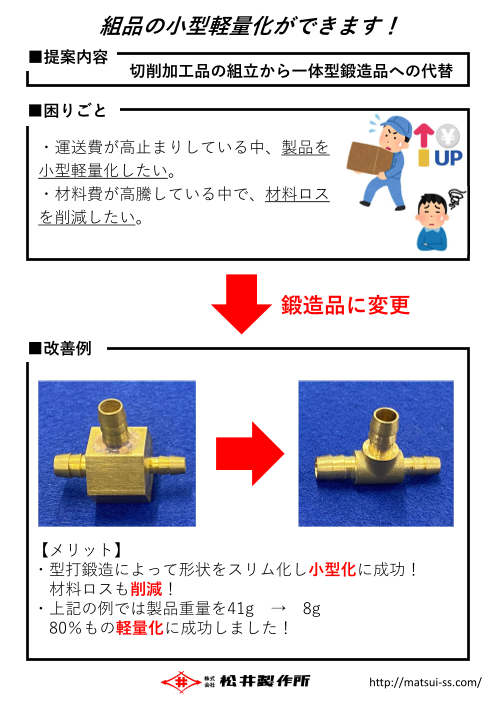
丸材から削り出ししていたため、大掛かりな材料投入、切削
工数が必要となっていた。
鍛造化にすることにより、投入材料の軽減、加工時間の大幅
短縮化に成功した。
アルミ角材から切削していたため、材料費や切削加工費が
高かった。
異形材を使用することで材料費と加工費を削減した。
■効率化
切粉の処理が難しい黄銅材(鉛レス関連)を使用しており、
別途処理費がかかっていた。
同等の品質で処理が簡易な材料を提案し管理の手間が省
けた。
左右個々の切削品を組付けて寸法を出していたが、力のい
る作業でかなり手間が掛かっていた。
熱間鍛造により切削品を一体化に変更。切削加工と組立の
各工数が減り、製品全体の生産リードタイムが短縮された。
切削加工品にて後工程のろう付けの歩留まりが悪かった。
ろう付け性を考慮した形状にすることで、ろう付け工程で
の不良率が大幅に下がった。
7
Page9
製品事例
空調・熱交換器関連製品 給湯器関連製品
バルブ、ストレーナ、分流器、圧力弁、 給湯ガバナー、バルブ、継手、銅配管 など
サーモバルブ、配管、フランジ など
逆止弁 ストレーナ ボールバルブ 継手 ニードルバルブ 給湯カバナー
エア抜き弁 熱交換器ユニット フランジ付銅配管 銅配管
住宅機器関連製品 輸送機器関連製品
床暖房用ヘッダー、壁抜きコック など 自動車用部品、二輪用部品 など
床暖房用ヘッダー 壁抜きコック 給水分岐管 車燃料供給レギュレータ オートバイ車体フランジ
医療機器関連製品 厨房機器関連製品
マニホールド、減圧弁、バルブ など バーナー部品、オートリフター、ガス配管など
アルミダイカスト アルミマニホールド 真鍮加工品 バーナーヘッド ガス配管
自動麺上げ機
産業機器関連製品
計測機器用部品、コンプレッサ部品、ヒートシンク、レーザー加工機部品 など
計測機器部品 冷凍機フランジ ロボット機器部品 SUS切削部品
真鍮加工+Niメッキ 銅製ヒートシンク アルミ継手 SUS継手
その他
リニアモーターカー関連部品、地中熱利用冷暖房設備部品、半導体関連部品など
8