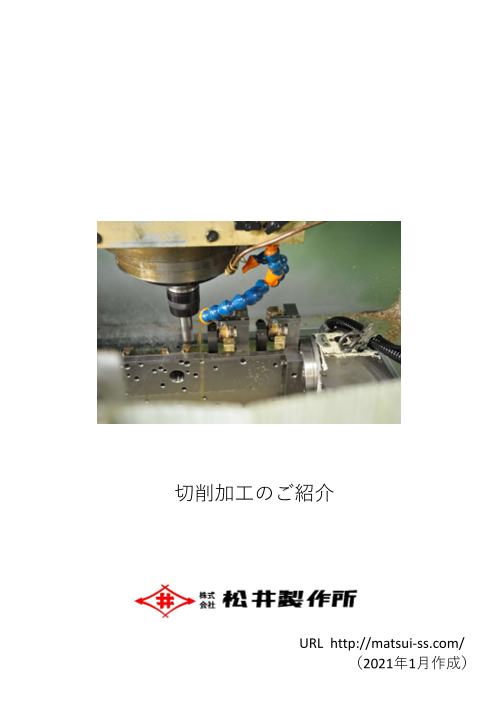


切削加工の基本や特徴について、事例を用いながら紹介します!
【加工先選定のポイントも解説!】切削加工の加工原理、特徴、加工事例、提案事例など、お役立ち情報を多数載せています!
【掲載内容】
■加工原理
■切削加工の特徴
■加工事例
■切削加工の提案事例
■加工先選定のポイント
このカタログについて
| ドキュメント名 | 切削加工のご紹介 |
|---|---|
| ドキュメント種別 | 事例紹介 |
| ファイルサイズ | 2.2Mb |
| 取り扱い企業 | 株式会社松井製作所 (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ

このカタログの内容
Page1
切削加工のご紹介
URL http://matsui-ss.com/
(2021年1月作成)
Page2
目次
•加工原理 ・・・・・・・・・・・・・p.2
•切削加工の特徴 ・・・・・・・・・・p.3
•加工事例・・・・・・・・ ・・・・・p.4
•切削加工の提案事例 ・・・・・・・・p.5
•加工先選定のポイント・・・・・・・・p.6
1
Page3
加工原理
【切削加工とは】
切削加工は刃具を用いてワーク(対象物)を加工してい
きます。「切削」といっても「切る」と「削る」には違い
があります。リンゴの皮を包丁でむく場合、切った皮を巻
き付け直すと元の形に戻すことができます(「切る」場
合)。一方、ダイコンをおろし器で削る場合、削られたダ
イコンを集めても元の形には戻りません(「削る」場合)。
このように「削る」場合は切りくずが変形しますが、変
形するときに発熱を伴います。金属を切削加工する場合、
なるべく「切る」に近い状態で加工すると発熱が抑えられ
ます。発熱が抑えられると以下の様なメリットがあります。
≪切削加工時に発熱を抑えるメリット≫
・ワークの熱膨張を抑えられ、加工精度が上がる
・刃具に熱がこもらず、工具寿命が延びる
よって、どの様な刃具を使用するのか、また、刃物の回
転数などの切削条件をどのように設定するかなどによって
いかに発熱を抑えられるかが大きなポイントとなります。
【切削加工の種類】
切削加工はワークが回転するか、刃具が回転するかで2
種類に大別できます。
“旋盤“ではワークが回転 “マシニングセンター“では
刃具が回転
2
Page4
切削加工の特徴
【採用するメリット】
切削加工は様々な部品で使用されていますが、主なメ
リットは以下の様になります。
・金型がいらず、多品種少量の生産に向いている
・複雑な形状の加工ができる
・高精度な加工ができる
・加工できる材料の制限が少ない
他の代表的な加工方法として、鍛造、鋳造、鈑金加工な
どがありますが、加工できる材料の種類や大きさ・形状・
精度などで制限があります。加工の汎用性という観点から
見ると切削加工は優秀な加工方法と言えます。
高精度な加工 複雑形状の加工
【注意点】
市販されている材料は、棒材(バー材)や角材、板材が
一般的ですが、市販材料をそのまま目的形状まで加工しよ
うとすると多大な加工時間がかかってしまう場合がありま
す。そのような場合は、鍛造や鋳造などで大まかな形状を
作製した後に切削加工を行うことによって、材料費や加工
コストを削減することが可能な場合があります。
3
Page5
加工事例
例1.鍛造後に切削(材料費、加工コスト削減)
鍛造前 鍛造後 切削加工(穴あけ)
例2.異形材を切削(材料費、加工コスト削減)
異形材 切断 切削加工(穴あけ)
例3.小さな部品を精度よく加工
4
Page6
切削加工の提案事例
■開発
新製品でボールバルブを検討していたがコストが高かった。
特殊形状のニードルバルブを提案し、品質とコストを両立。
エルボのテーパネジを一定トルクで締付時に、開放側の管
の角度が地面と垂直になるようにしたい。
特殊なネジ加工により対応。
■コストダウン
アルミ角材から切削していたため、材料費や切削加工費が
高かった。
異形材を使用することで材料費と加工費を削減した。
■効率化
切削加工品にて後工程のろう付けの歩留まりが悪かった。
ろう付け性を考慮した形状にすることで、ろう付け工程で
の不良率が大幅に下がった。
切粉の処理が難しい黄銅材(鉛レス関連)を使用しており、
別途処理費がかかっていた。
同等の品質で処理が簡易な材料を提案し管理の手間省略。
新材料においても適正な加工条件で加工を行った。
5
Page7
加工先選定のポイント(1)
旋盤やマシニングセンターといった工作機械は多くの加工
会社が保有していますが、ワークの大きさや求める精度に
よって対応できる機械が限られる場合があります。また、例
えば「うちはアルミ加工専門」「うちは小径加工専門」など、
対応できる機械を保有していたとしても各社の事業戦略に
よって加工するか、しないかが異なる場合があります。
加工会社に見積りを依頼した場合、加工会社の中では大まか
に以下の様な業務フローが発生します。
製品形状・精度などを図面で確認
対応できる 対応できない
加工工程、治具、刃具の検討 お断りさせて頂く
各加工工程の加工プログラム作成
実際に加工
CAD/CAMによって図面があればすぐに加工プログラムが作
成できる様になりましたが、その前段階の「加工工程、治具、
刃具の検討」は基本的には人が行います。加工前の検討段階
でいかにコストを下げながら精度よく加工できるかを考える
ことが重要ですが、各会社の得手不得手によって対応が異
なってきます。
6
Page8
加工先選定のポイント(2)
加工先による得手不得手は、例えば以下の様な要素で変
わってきます。
・どのような材料の加工実績があるか
・旋盤とマシニングセンターを何台ずつ保有しているか
・保有する機械でどの程度の大きさのワークまで加工可能か
・保有している旋盤はチャック式(1個ずつ着脱して加工)か
自動機(棒材を投入したら自動で何個も加工)か
・何工程を一度に加工できるか(複合機、背面加工機、5軸加
工機、フォーカートなどの保有状況)
・ロボットなどの自動化設備はあるか、ないか
・CAD/CAMを保有しているか、していないか
・ろう付け、組立などの後工程の生産をしているか(関連業
務をしていたら後工程のことまで考慮した提案をしてくれる
可能性がある)
前工程(鍛造、鋳造など)や後工程(ろう付け、組立な
ど)がある場合、一貫生産できる加工先を選ぶと購買コスト
が削減できるというメリットもあります。
また、⾧期間において繰返し受注生産を依頼する場合には
対応材料や加工精度だけでなく、生産能力の確認(生産ロッ
トは何個から何個まで対応可能か、協力工場も合わせた加工
ネットワークを構築しているかなど)、また、できれば現社
⾧の後継者が決まっているのかどうかの確認も合わせて行う
ことが重要になってきます。
7