

お客様の設計段階から参画させていただき、商品開発のスピードUPとコスト、競争力を高め、『モノづくりのネットワーク』を構築しております。
掲載内容
・加工原理
・熱間鍛造の特徴
・加工事例
・鍛造化の提案事例
・加工先選定のポイント
◆詳細はカタログをダウンロードしご覧いただくか、お気軽にお問い合わせ下さい。
このカタログについて
| ドキュメント名 | 熱間鍛造のご紹介 |
|---|---|
| ドキュメント種別 | 事例紹介 |
| ファイルサイズ | 2.4Mb |
| 取り扱い企業 | 株式会社松井製作所 (この企業の取り扱いカタログ一覧) |
この企業の関連カタログ

このカタログの内容
Page1
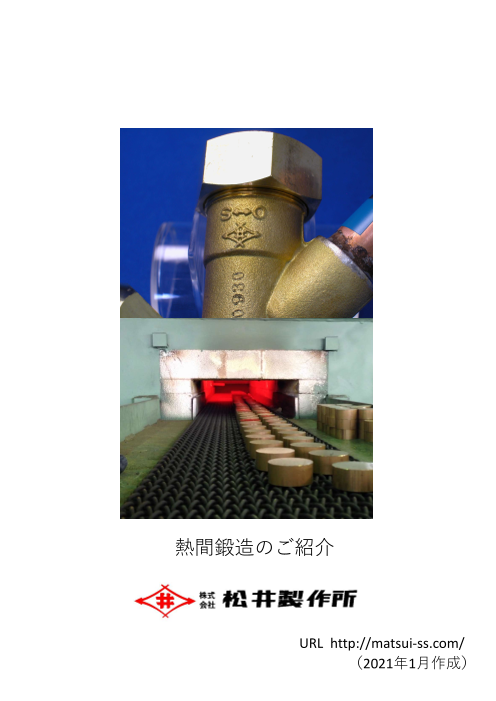
熱間鍛造のご紹介
URL http://matsui-ss.com/
(2021年1月作成)
Page2
目次
•加工原理 ・・・・・・・・・・・・・p.2
•熱間鍛造の特徴 ・・・・・・・・・・p.3
•加工事例・・・・・・・・ ・・・・・p.5
•鍛造化の提案事例 ・・・・・・・・・p.6
•加工先選定のポイント・・・・・・・・p.7
1
Page3
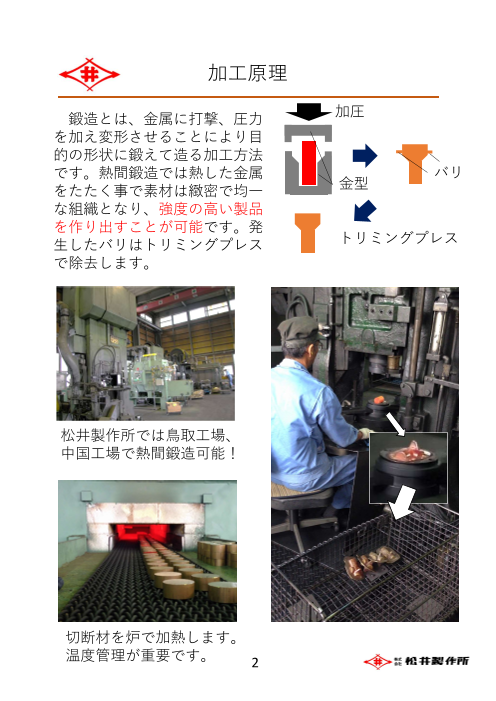
加工原理
鍛造とは、金属に打撃、圧力 加圧
を加え変形させることにより目
的の形状に鍛えて造る加工方法
です。熱間鍛造では熱した金属 バリ
をたたく事で素材は緻密で均一 金型
な組織となり、強度の高い製品
を作り出すことが可能です。発
生したバリはトリミングプレス トリミングプレス
で除去します。
松井製作所では鳥取工場、
中国工場で熱間鍛造可能!
切断材を炉で加熱します。
温度管理が重要です。 2
Page4
熱間鍛造の特徴(1)
【採用するメリット】
例1.部品一体化により部品接合部からのモレを無くせます!
(従来) (鍛造化)
切削加工により作製した 一部品に合体
二部品を接合
+
後工程で穴あけ時
内径穴 角部分のモレ心配なし!
×工数が多い 〇工数削減 〇コストダウン
×接合部からのモレ 〇品質安定 〇強度UP
例2.鋳物で発生する鋳巣漏れがありません!
(従来) (鍛造化)
鋳造による製作 外から圧力をかけて作製
じわっとモレる 漏れない!
水 水
×内径穴に流体を流すと 〇表面からの漏れを防ぐ!
表面からじわっと漏れる
例3.部品の強度を上げることができます!
(従来) (鍛造化)
×耐圧のために大きな 〇小型の部品で品質要求
部品を使用する必要が を満たせるようになる!
ある。
3
Page5
熱間鍛造の特徴(2)
【他の加工方法との比較】
どの様な際に熱間鍛造加工を選んだら良いでしょうか?
ここでは、他の加工方法と熱間鍛造を比較してみます。
vs 切削加工 〇複雑形状が一気に作れて材料費・加工費削減!
×金型が必要(20万円~)
vs 鋳造 〇鋳巣漏れの心配なし!金型が安い!
×鋳造ほどの複雑形状は苦手
vs 樹脂成型 〇強度が良い!金型が安い!
×樹脂成型ほどの複雑形状は苦手
vs 冷間鍛造 〇複雑形状が作れる!金型が安い!
×冷間鍛造の方が加工精度に優れる
熱間鍛造の大きな特徴として、「金型が必要だが比較的安
い」という点があります。大量生産品であれば金型代が高くて
もメリットが出やすいですが、少量品だと金型代の回収だけで
何年もかかってしまうかもしれません。
会社によって特色は様々ですが、松井製作所の場合、年間数
量が数百~数万個と幅広いロットで生産できる体制となってい
ます。また、切削加工などの後工程も一貫で社内加工が可能な
為、各加工方法の⾧所を活かしあった形でのご提案を心掛けて
います。
4
Page6
加工事例
例1.代表的な鍛造加工事例として、後工程に切削加工を
行うことがあります。
鍛造前 鍛造後 切削加工(穴あけ)
例2.複雑形状の製作が可能です。
真鍮製継手 アルミ部品 ショットブラストで
表面をきれいにできます
例3.他工程と組み合わせて様々な製品に使用できます。
空調用バルブ、ガス配管、医療用マニホールドなど
鍛造+切削 鍛造+切削+組立 鍛造+切削
+銅管加工+ろう付け
5
Page7
鍛造化の提案事例
■開発
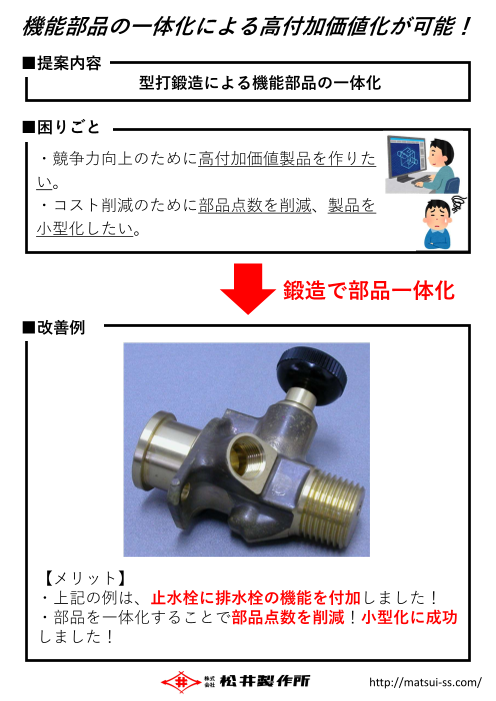
排水栓に安全弁の機能を付け、高付加価値化したい。
鍛造で安全弁の機能を一体化し実現させた。
■品質向上
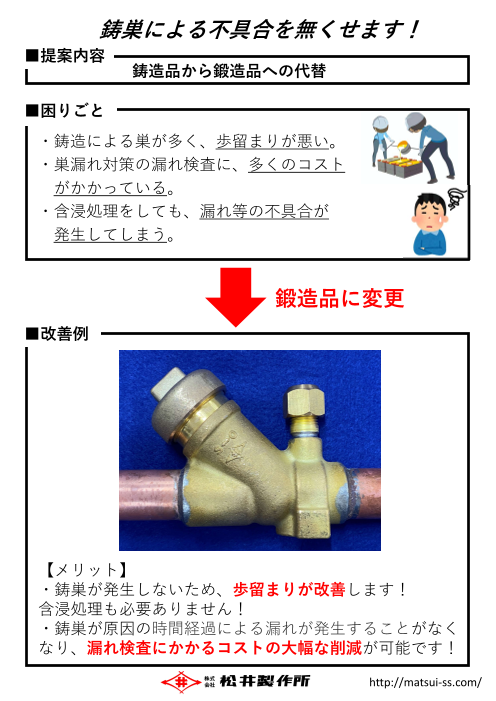
アルミ鋳物の切削加工品にて鋳巣漏れがあった。漏れ検査
に多くの工数が掛かっていた。
熱間鍛造への工程変更を提案。鋳巣漏れの心配がなくなり
漏れ検査工程を無くすことができた。
■コストダウン
丸材から削り出ししていたため、大掛かりな材料投入、切削
工数が必要となっていた。
鍛造化にすることにより、投入材料の軽減、加工時間の大幅
短縮化に成功した。
■効率化
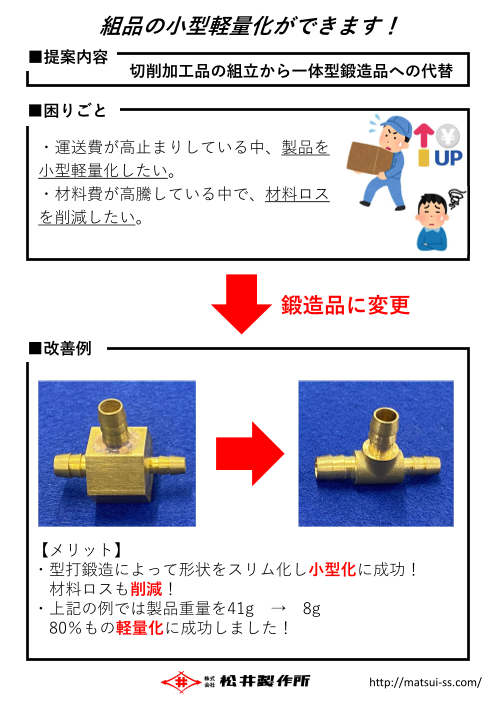
左右個々の切削品を組付けて寸法を出していたが、力のい
る作業でかなり手間が掛かっていた。
熱間鍛造により切削品を一体化に変更。切削加工と組立の
各工数が減り、製品全体の生産リードタイムが短縮された。
6
Page8
加工先選定のポイント(1)
一言で熱間鍛造といっても、成型方式や生産ライン構造
によって様々な方法があります。代表的な方法を見ていき
ましょう。
【成形方式】
金型の形やプレスの方法によって成形方式が異なります。
①密閉鍛造
加圧
上型
下型
材料
〇バリ無く鍛造できるので、材料費削減が可能
×金型への負荷が大きい
②半密閉鍛造
加圧
上型
下型
材料 バリ
〇材料を型内に充満でき、安定した品質で鍛造可能
×バリの分が材料ロスとなる
7
Page9
加工先選定のポイント(2)
③閉塞鍛造
加圧(金型)
加圧(ピン)
上型
下型
ピン 材料
加圧(ピン)
〇バリ無く鍛造でき材料費削減が可能、また、形状自由度が高い
×金型代が高くなる
上記以外にも鍛造メーカーによって独自の成型方式があります。
以下の項目によって、どの方式が良いのかは変わってきます。
・製品の大きさ
・製品の形状
・生産ロットサイズ
・どこまでを鍛造で加工するか
(精度が求められる箇所は後工程に切削加工するなど)
8
Page10
加工先選定のポイント(3)
【材料/製品の持ち手】
会社によっては、以下の作業をロボットが行っている場合が
あります。
・炉への材料投入
・金型への材料設置
・金型からの製品取出し
ロボットを使用し自動化されているほど大量生産品に向いてい
ます。ただし、少量多品種の場合は上記作業を人が行った方が
良いことがあります(ロボットのプログラミング調整などの段
取り作業に時間を要するため)。
【後工程の加工可否】
熱間鍛造のみで最終製品となる場合は少なく、切削加工などの
後工程加工を行うことも多いです。製品によっては、ろう付け、
組立、漏れ検査などを伴う場合もあります。
購買コスト削減やリードタイム短縮の観点から、後加工も一気
にできる会社を選ぶというのも一手です。
9